
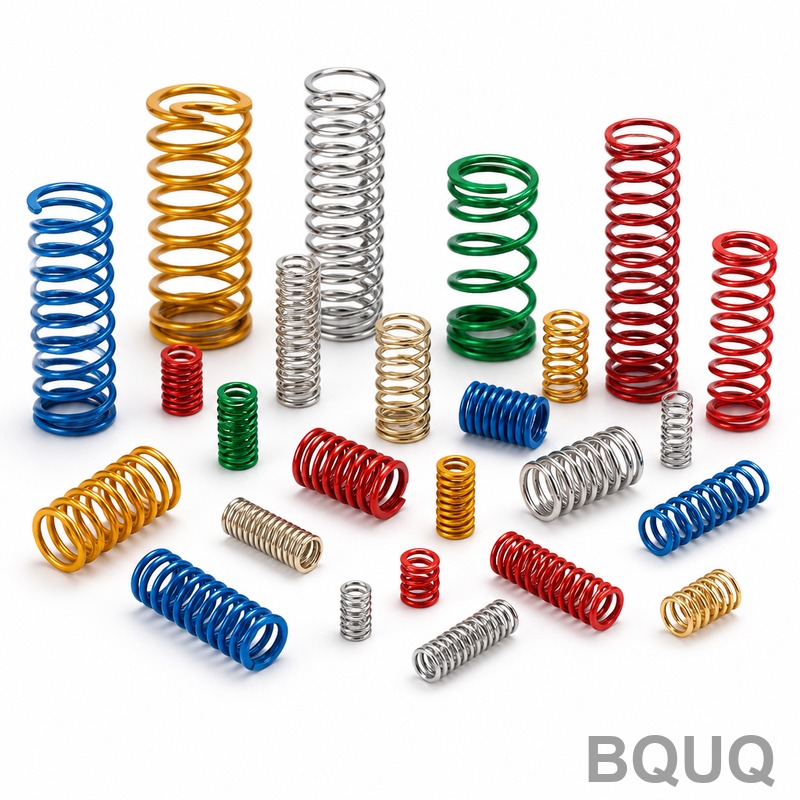
油焼入れ線ばね:高負荷アプリケーション
短い答え:油焼入れ線ばねは、ばねがコンパクトな範囲で高い静的または低サイクル応力を負担する必要がある場合のデフォルトの選択です — 通常、ASTM A229(クラスI)またはA230/A231クラスの材料で、線径0.5~12 mmの範囲、静的用途では許容ねじり応力は引張強さの約40~50%、繰り返し用途では約30~35%です。クロムシリコンや17-7PHよりも安価で、硬引線よりもリラクゼーションに強く、広く入手可能です。たわみが適度で温度が約120 °C以下に保たれるサスペンション、バルブ、金型、ラッチ、および重負荷アクチュエータばねに指定します。BQUQはISO9001の東莞工場でこれらのばねを機械加工および巻線し、12営業時間で見積もります。
油焼入れ線とは何か、なぜ高負荷ばねで支配的なのか?
油焼入れ線は中炭素鋼または低合金鋼 — 通常0.55~0.75%炭素、時にはマンガンやケイ素添加 — から始まります。サイズに伸線され、オーステナイト化され、油焼入れされ、制御された硬度に焼戻されます。その最終焼戻しステップが要点です:硬く脆いマルテンサイト組織を、繰り返し荷重に耐え亀裂を生じない強靭で弾力のある組織に変えます。
これを硬引線(ASTM A227)と比較してください。硬引線は冷間加工からほとんどの強度を得ます。硬引線は安価で軽負荷ばねには適していますが、温まると荷重を急速に失い、使用可能な応力上限が低くなります。油焼入れ線は少しコストを犠牲にして、強度、延性、高温安定性のはるかに優れた組み合わせを実現します。
実際の結果として、エンジニアがばねに実際の仕事をさせる必要があるときに選ぶ材料ファミリーが得られます:
| グレード | 典型的な用途 | 線径範囲 (mm) | 備考 |
|---|---|---|---|
| ASTM A229 (クラスI) | 汎用圧縮、引張、ねじり | 0.5–12 | 最も一般的な油焼入れグレード;良好な疲労寿命 |
| ASTM A229 (クラスII) | 高応力静的ばね | 1.0–12 | 厳しい公差、高い最小引張強さ |
| ASTM A230 | バルブおよびエンジンばね | 1.0–10 | 高炭素、優れた疲労抵抗 |
| ASTM A231 (クロムバナジウム) | 高温、高サイクル | 1.0–12 | 合金油焼入れ;約220 °Cまで使用可能 |
| ASTM A232 (クロムシリコン) | 過酷な疲労、衝撃荷重 | 1.5–12 | プレミアムオプション、高コスト |
これらの範囲は目安です — メーカーの能力は異なり、特定の直径で購入できる正確なグレードは供給によって変わります。ほとんどの産業用ばねでは、A229クラスIまたはIIが要件を満たします。
他のばね材料よりも油焼入れ線を選ぶべき時は?
決定は通常、3つの質問に帰着します:どれだけの応力、何サイクル、どれだけ熱いか。
小さなスペースでの高応力
油焼入れ線は、静的または低頻度サイクル用途で極限引張強さの40~50%の範囲のねじり応力を可能にします。ミュージックワイヤ(ASTM A228)は非常に小さな直径でわずかに高い応力が可能ですが、約0.1~3 mmに限定され、大きなサイズでは高価で入手が困難になります。302や304などのステンレスグレードは許容応力が低く、1キログラムあたりのコストが高くなります。
設計が6 mmの線径で900 Nの荷重を支える必要がある場合、油焼入れ線が通常唯一の経済的な答えです。
中程度の疲労寿命
数十万から数百万サイクルに及ぶばねでは、応力を疲労安全帯内に保てば油焼入れ線は良好に機能します。経験則として、繰り返しねじり応力を引張強さの30~35%で設計し、応力比(最小応力÷最大応力)を約0.2以上に保ちます。ショットピーニングは疲労限界を有意に高めることができ — 典型的な産業用ばねではしばしば15~25% — 油焼入れ部品の標準的な追加処理です。
温度
油焼入れ炭素グレードは約120 °Cまで快適です。それ以上では荷重損失が加速し、約220 °Cまでの使用にはクロムバナジウム(A231)に、または耐食性を伴うより高温には17-7PHなどの析出硬化ステンレスに移行すべきです。アプリケーションが高温で動作する場合、炭素グレードを確定する前に17-7PHばね鋼が温度でどのように挙動するかを確認してください。
腐食
これが油焼入れ線の弱点です。普通炭素鋼は錆びます。緩和策には亜鉛またはリン酸塩コーティング、塗装、またはステンレスの指定が含まれます。屋外または洗浄環境では、3年目に故障するコーティング炭素ばねよりも、ステンレスグレードの方が製品寿命全体で通常安価です。ばねの腐食保護オプションの概要でコーティングの選択肢を詳しく説明しています。
油焼入ればねを生かす設計ルール
高負荷ばねが単一の過負荷で故障することはまれです。疲労、リラクゼーション、または座屈で故障します — これらはすべて材料の問題ではなく設計の問題です。
インデックスを使用可能な範囲に保つ
ばねインデックス(平均直径÷線径)は一般に4~12の間にあるべきです。4未満では、ばねの巻線が難しく、コイル内側の応力集中が急激に増加します。12を超えると、ばねが絡みやすく、座屈しやすく、寸法制御が困難になります。
密着高さと衝突に注意
使用中に密着高さに達する圧縮ばねは荷重を失うか破損します。静的ばねでは最大使用たわみと密着高さの間に少なくとも15%の移動マージンを、繰り返しばねでは20~25%を残してください。
リラクゼーションを計画する
高温で持続荷重下の油焼入ればねは時間とともに荷重を失います。2つの対策が有効です:使用応力を減らすこと、および熱セットまたはプリセット操作を指定すること。プリセット — 製造中に一度ばねを密着(またはほぼ密着)まで圧縮すること — は有益な残留応力を誘起し、自由長を安定化します。ばねの熱プリセットプロセスに関する注記で、何が変わり、何がコストになるかを説明しています。
過負荷限界を尊重する
すべてのばねには、それを超えると永久に降伏するたわみがあります。その点がどこにあるかを知ることで現場故障を防げます。力学はばねの過負荷と降伏挙動で説明されており、高負荷設計を承認する前に読む価値があります。
高負荷アプリケーションマップ
| アプリケーション | 典型的なばねタイプ | 油焼入れ線が適合する理由 | 注意点 |
|---|---|---|---|
| 車両サスペンション&シャシ | 圧縮 | 高応力容量、良好な疲労寿命、低コスト | 腐食 — コーティングまたは合金グレードを使用 |
| 産業用バルブ&ポンプ | 圧縮 | 中温での安定荷重 | 持続荷重でのリラクゼーション |
| 金型およびプレス工具 | 圧縮、ダイスプリング | 非常に高い静的荷重、短い移動 | 密着高さの衝突 |
| 重負荷ラッチ&ロック | ねじり、引張 | コンパクト、体積あたり高トルク | 端部条件の応力集中 |
| 農業機械 | 引張、圧縮 | 衝撃耐性、交換容易 | 摩耗と湿気 |
| 運動&フィットネスマシン | 引張、圧縮 | 高荷重でコスト効率良好 | サイクル寿命 — ショットピーニングを指定 |
| ブレーキ&クラッチリターン | 引張、ねじり | 高速応答、一貫した荷重 | 近くの摩擦面からの熱 |
引張およびねじりバリアントでは、同じ材料ロジックが適用されますが、故障モードが変わります。引張ばねはフックまたは端部ループで故障し、本体では故障しないため、フック形状がコイル応力よりも重要です。ねじりばねは曲げ応力がピークになるコイル内側で故障します。どちらも同じ油焼入れグレードから巻かれたカスタム引張ばねおよびねじりばねとして入手可能です。
油焼入ればねの指定:図面に記載すべき事項
完全なばね仕様は生産紛争の90%を防ぎます。含めるべき事項:
- 材料とグレード — 例:「ばね鋼」ではなく「ASTM A229クラスII油焼入れ線」
- 線径と公差、精密作業では通常±0.02 mm
- 自由長と公差
- 外径または内径 — 管理寸法として一方を選び、両方は選ばない
- 総コイル数と有効コイル数
- 端部条件 — 閉端研削、閉端非研削、開端
- 巻方向 — 指定がない限り右巻き
- 指定たわみでの荷重 — 少なくとも2点(例:25%および75%たわみでの荷重)
- 表面処理 — ショットピーニング、コーティング、不動態化
- 使用温度とサイクル寿命 — これが材料と応力の決定を左右します
たわみでの荷重は図面上で最も有用な一行です。これにより製造者は推測ではなく、コイル数と自由長を調整して要件を満たすことができます。
BQUQが油焼入ればねを製造する方法
BQUQは東莞の1つの工場でCNC機械加工、金属プレス、カスタムばね、ヒートシンク生産をカバーする4つの生産ラインを運営しています。ばね製造は機械加工能力と並んでおり、ばねが機械加工ポケットやプレスリテーナに適合する必要がある場合に重要です — 公差を3か所ではなく1か所で解決できます。
油焼入れ作業に関連する能力:
- ばね座、リテーナ、端部金具用の±0.005 mmのCNC機械加工
- A229およびA231グレードから巻かれたカスタム圧縮ばねを含む、高負荷サイズ範囲全体の圧縮ばね
- 社内成形、端部研削、ショットピーニング、プリセット操作
- 寸法および荷重検証を伴うISO9001品質システム
- 柔軟なMOQ — 試作数量から生産量まで
- 12営業時間で返却される見積もり
工場が垂直統合されているため、一致する機械加工カラーやプレスクリップが必要なばねは、2番目のサプライヤーと2番目の公差スタックを必要としません。これにより開発時間と安定生産への道の両方が短縮されます。
コストとリードタイムの期待値
油焼入れ線は一般に最も経済的な高強度ばね材料です。A229クラスIを1.0とした相対材料コストの目安:
| 材料 | 相対コスト | 相対許容応力 | 最高使用温度 |
|---|---|---|---|
| 硬引 A227 | 0.85 | 0.75 | ~100 °C |
| 油焼入れ A229 | 1.00 | 1.00 | ~120 °C |
| 油焼入れ A231 (Cr-V) | 1.35 | 1.08 | ~220 °C |
| クロムシリコン A232 | 1.60 | 1.15 | ~250 °C |
| 302ステンレス | 2.20 | 0.80 | ~250 °C |
| 17-7PH | 4.50 | 1.05 | ~350 °C |
数値は目安であり、メーカー価格と注文数量によって変動します。重要なのはパターンです:温度能力と耐食性にプレミアムを支払い、油焼入れ線は高強度ブラケットのバリューエンドに位置します。
カスタム油焼入ればねのリードタイムは通常、単純な試作で数日から、工具、コーティング、プリセット操作を伴う生産実行で数週間です。工具の複雑さとコーティングの選択が通常最大のスケジュール変数です。
よくある質問
Q: 油焼入れ線と硬引ばね線の違いは何ですか?
A: 硬引線は冷間加工から強度を得て、許容応力が低く耐熱性が劣る軽負荷ばねに限定されます。油焼入れ線は伸線後に焼入れ焼戻しされ、より強靭な微細組織を生成し、より高い使用可能応力と約120 °Cまでの優れた荷重安定性を実現します。油焼入れ線はわずかに高コストですが実際の荷重を処理できるため、高負荷アプリケーションで支配的です。
Q: 油焼入ればねは屋外で使用できますか?
A: 裸ではできません。普通炭素油焼入れ線は湿気で急速に錆びます。屋外使用には、亜鉛またはリン酸塩コーティングと塗装を指定するか、302や17-7PHなどのステンレスグレードに切り替えてください。コーティング炭素ばねは保護された屋外条件で良好に機能します;完全に露出した、湿った、または洗浄環境では通常ステンレスの高コストが正当化されます。
Q: 油焼入れ圧縮ばねはどれだけ圧縮できますか?
A: 最大使用たわみを、静的用途では密着高さの少なくとも15%手前、繰り返し用途では20~25%手前に設計してください。それを超えるとコイル衝突、荷重損失、早期故障のリスクがあります。永久変形前の絶対限界は応力、インデックス、自由長に依存するため、固定パーセンテージではなく計算されたねじり応力に対して検証してください。
Q: ショットピーニングは本当に油焼入ればねの寿命を改善しますか?
A: はい、有意に。ショットピーニングは線表面に圧縮残留応力を誘起し、疲労亀裂の発生を遅らせます。典型的な産業用油焼入ればねでは、疲労寿命の改善は一般に15~25%と報告され、高応力比ではより大きな利得があります。低コストの操作であり、数十万サイクルが見込まれるばねの標準的な慣行です。
Q: BQUQはカスタム油焼入ればねでどのような公差を保持できますか?
A: 線径は通常±0.02 mmに保持され、自由長とたわみでの荷重公差はばねインデックスと端部条件に応じて設定されます。BQUQはCNC側でばね座とリテーナを±0.005 mmに機械加工するため、ばねとその嵌合ハードウェアを別々ではなくシステムとして公差設定できます。図面を送信してください。見積もりで達成可能な公差を確認します。
関連リソース
- BQUQと東莞の製造拠点について — /about/
- カスタム圧縮、引張、ねじりばね — /compression-springs/
- ばねと金属部品調達の業界動向 — /industry-dynamics/
- ばね設計と材料に関する技術記事 — /bquq-blog/
- 見積もり、MOQ、公差に関するよくある質問 — /faq/
- カスタムばねと機械加工プロジェクトのケーススタディ — /case/
- 12時間見積もりのためにエンジニアリングチームに連絡 — /contact/
BQUQエンジニアリングチームによって執筆。BQUQ(東莞)はISO9001工場でCNC機械加工(±0.005 mm)、金属プレス、カスタムばね、ヒートシンク生産を運営しています。中国東莞から直接調達 — 12時間で見積もり:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


