
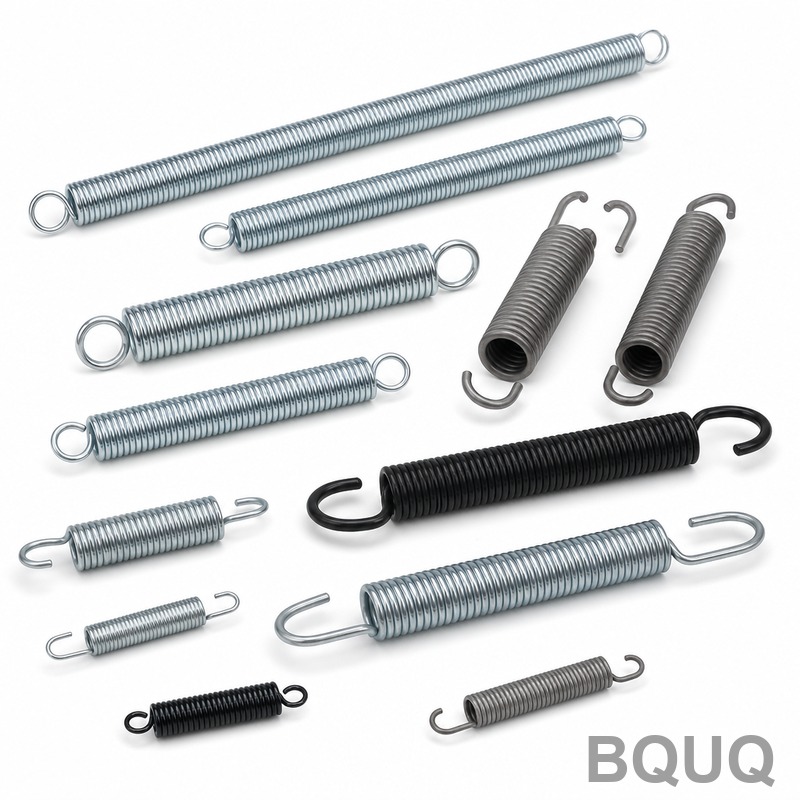
ばねの腐食保護:コーティングと材料
短い答え:ばねを選ぶ前に保護システムを選びましょう。ほとんどの屋内産業用ばねには、8~12 µmの電気亜鉛めっきが適度なコストで96~200時間の中性塩水噴霧に耐えます。屋外、海洋、または自動車のボンネット内環境では、8~12 µmの亜鉛ニッケル(12~15% Ni)が通常720~1,000時間に達します。または、AISI 302/304ステンレスを指定してコーティングを完全に省略することもできます。ばねが常に屈曲する場合、コーティングの密着性と水素脆化の制御は厚さよりも重要です。BQUQはISO9001の東莞工場でばねを加工および成形し、4つの生産ラインを持ち、12営業時間以内に見積もりを返します。
なぜばねは他の部品より早く腐食するのか?
ばねは腐食増幅器です。同時に3つのことが起こります。
第一に、ばねは薄いです。0.8 mmの線は、20 mmの機械加工ブロックよりも表面積対体積比がはるかに高いため、同じ腐食深さでも耐荷重断面のはるかに大きな割合を除去します。0.05 mmの孔食はブラケットでは見た目の問題ですが、ばねでは疲労亀裂の起点となります。
第二に、ばねは応力下にあります。持続的な引張応力下での腐食は応力腐食割れを引き起こし、腐食疲労亀裂は空気中よりもはるかに速く成長します。乾燥状態で1,000万サイクル耐えるばねが、湿った塩化物を含む雰囲気では50万サイクルで破損する可能性があります。
第三に、ばねは通常、電解質を閉じ込める部品です。密巻きコイル、端部フック、コイル間の接触点は、湿気が滞留し酸素が補充されない隙間を作ります。そのため、ばねが中央部ではなくフックや最初の有効コイルで破損するのをよく見かけます。
実際的な結果:ばねの腐食保護は設計上の決定であり、後付けの仕上げではありません。環境、応力レベル、必要な寿命を決定し、材料とコーティングを一緒に選択します。
材料選択:ステンレス vs. コーティング炭素鋼
最初の分岐点は、耐食合金を使用するか、コーティング炭素鋼を使用するかです。
オーステナイト系ステンレス鋼(302、304、316)
AISI 302と304は、耐食ばね線の主力です。焼鈍状態では非磁性(冷間加工後はわずかに磁性)で、良好な疲労性能を提供し、ほとんどの屋内および穏やかな屋外環境ではコーティングを必要としません。グレード316はモリブデンを添加し、海洋、化学、塩化物が豊富な環境のデフォルトです。
トレードオフは弾性率と強度です。オーステナイト系ステンレスは炭素鋼よりも低い弾性率を持ちます — 約193 GPa対207 GPa — そのため、同一寸法のステンレスばねはわずかに柔らかくなります。ジオメトリで補正するか、より高い引張グレードを指定します。ステンレスはキログラムあたりのコストも高く、小径の316線の入手性は限られる場合があります。
クロムケイ素鋼および炭素鋼
クロムケイ素(AISI 9254)とミュージックワイヤ(AISI 1085/1095)は、単位コストあたり最高の疲労強度を提供し、高サイクル動的ばねの標準選択です。本質的な耐食性は実質ゼロなので、コーティングが必要です。コーティングが正しく指定されていればこれは欠点ではありません — 適切にめっきされたクロムケイ素ばねは、未コーティングの304ばねよりも疲労寿命で優れ、コストも低く抑えられます。
析出硬化型および特殊合金
高温または極めて過酷な用途には、17-7PHおよび15-7Mo PHステンレスグレードが302/304よりも高い温度まで強度を維持します。InconelやMonelなどのニッケル合金は、厳しい塩化物と高温の組み合わせに対応します。これらは専門的な選択であり、リードタイムの長期化と単価の上昇が予想されます。
| 材料 | 相対耐食性 | 疲労強度 | 相対コスト | 典型的な用途 |
|---|---|---|---|---|
| ミュージックワイヤ(AISI 1085) | 低い(コーティング必要) | 高い | 低い | 屋内機構、めっき |
| クロムケイ素(9254) | 低い(コーティング必要) | 非常に高い | 低~中 | 自動車、高サイクル動的 |
| 302 / 304ステンレス | 良好 | 中~高 | 中 | 一般的な屋外、食品機器 |
| 316ステンレス | 非常に良好 | 中 | 高い | 海洋、化学、塩化物 |
| 17-7PHステンレス | 良好 | 高い | 高い | 高温、航空宇宙関連 |
| Inconel / Monel | 優れている | 中~高 | 非常に高い | 過酷な化学、高温 |
コーティングオプションの比較
炭素鋼またはクロムケイ素鋼を使用する場合、コーティングの選択が使用寿命を支配します。
電気亜鉛めっき
デフォルトです。亜鉛は犠牲的です — 優先的に腐食し、スクライブや切断端でも下の鋼を保護します。典型的な厚さは8~12 µmで、厚さと不動態化に応じて約96~200時間の中性塩水噴霧(ASTM B117)を提供します。三価クロメート不動態化を追加するとさらに一段階向上します。亜鉛は安価で広く入手可能ですが、柔らかく、激しい取り扱いで損傷する可能性があります。
亜鉛ニッケル合金
12~15%ニッケルを含む亜鉛ニッケルは、要求の厳しい用途の現在のベンチマークです。同じ8~12 µmの厚さで、通常720~1,000時間の塩水噴霧を提供し、純亜鉛よりも大幅に硬く耐摩耗性があり、より高い使用温度に耐えます。自動車のボンネット内および車体下部のばねの一般的な仕様です。コストは亜鉛より高く、めっき浴の化学組成を厳密に管理する必要があります — これは仕様の問題であると同時にサプライヤー選択の問題です。
亜鉛フレーク(ダクロメットタイプ)コーティング
亜鉛フレークコーティングはディップスピンで塗布し、硬化させます。コーティングプロセス自体からの水素脆化リスクがないため、約1,000 MPaを超える高強度ばねに魅力的です。優れた塩水噴霧性能と隙間への良好なカバレッジを提供します。欠点:厚い膜厚は密巻き形状に影響を与える可能性があり、コーティングは導電性がありません。
粉体塗装および電着塗装
粉体塗装は厚く耐久性のある装飾的なバリアを提供します — しかしそれはバリアに過ぎません。一度破れると犠牲的に保護せず、繰り返しの屈曲で亀裂が入ります。粉体塗装は主に静的であるばね、またはアセンブリの外側に使用します。電着塗装(電気泳動)は粉体よりも薄く均一なカバレッジと柔軟性を提供し、中程度の屈曲と良好な外観に適した選択です。
リン酸塩および油
亜鉛またはマンガンリン酸塩と軽油膜は、乾燥した屋内用途のばねの低コストで短期的な保護です。塩水噴霧耐性は最小限で、サービスコーティングではなく輸送および保管の保護として扱うのが最適です。
| コーティング | 典型的な厚さ | 塩水噴霧(目安) | 屈曲耐性 | 水素脆化リスク | 相対コスト |
|---|---|---|---|---|---|
| 電気亜鉛めっき + 三価不動態化 | 8~12 µm | 96~200 h | 良好 | あり(管理可能) | 低い |
| 亜鉛ニッケル(12~15% Ni) | 8~12 µm | 720~1,000 h | 良好 | あり(管理可能) | 中~高 |
| 亜鉛フレーク(ディップスピン) | 8~15 µm | 500~1,000 h | 中程度 | 低い | 中 |
| 粉体塗装 | 60~100 µm | バリアのみ | 不良 | なし | 中 |
| 電着塗装 | 15~25 µm | 300~500 h | 中~良好 | なし | 中 |
| リン酸塩 + 油 | 2~5 µm | < 24 h | 良好 | なし | 非常に低い |
塩水噴霧の数値は目安の範囲であり、保証ではありません。実際の性能は、基材、厚さの管理、不動態化、および顧客が要求する特定の試験規格によって異なります。
水素脆化を防ぐには?
水素脆化は、バイヤーが不意を突かれる故障モードです。酸洗および電気めっき中に、原子状水素が高強度鋼に拡散する可能性があります。持続荷重下で、応力集中部に移動し、遅延脆性破壊を引き起こします — 多くの場合、組み立て後24~72時間で、警告も目に見える腐食もありません。
リスクは約1,000 MPaの引張強度を超えると急激に上昇します。これにはほとんどの高性能クロムケイ素ばねが含まれます。
有効な管理策:
- めっき後のベーキング。通常、めっき後定義された時間内に190~210 °Cで4時間。これは指定および検証する必要があり、前提としてはなりません。
- 低水素プロセスを優先。機械めっき、亜鉛フレーク、ショットピーニング+コーティングのルートは電気めっきの水素源を回避します。
- 過酸洗を避ける。清浄でスケールのない線と制御された酸暴露は水素吸収を減らします。
- 要件を指定する。図面に強度レベルとベーキング要件を記載し、仕上げ業者が標準サイクルをデフォルトにできないようにします。
ばねが持続荷重と高強度で動作する場合、これは仕様上の最も重要な行です。
腐食寿命を改善する設計ルール
コーティングだけでは腐食問題を解決できることはほとんどありません。形状が重要です。
- 狭い隙間を避ける。可能な場合は圧縮ばねのピッチを少し広げ、電解質が排出されるようにします。
- フック遷移部に丸みをつける。引張ばねフックの鋭い内側半径は応力と腐食攻撃の両方を集中させます。
- 金属を不注意に混合しない。アルミニウムハウジング内のステンレスばねはガルバニック対を作り、アルミニウムがアノードになります。絶縁するか適合材料を選択します。
- 排水を可能にする。開いた端部で垂直に取り付ける方が、水を保持する水平ポケットよりも優れています。
- ショットピーニングを検討する。表面の圧縮残留応力は腐食疲労亀裂の発生を遅らせ、合金をアップグレードするよりも安価なことが多いです。
- 厚さを過剰に指定しない。密巻きばねの過剰なコーティングはコイル間をブリッジしたり、端部コイルで亀裂が入る可能性があります。実際の形状についてサプライヤーと協力してください。
これらの選択が実際にどのように機能するかについての詳細は、一般的なばねの故障モードの分析と、クロムケイ素ばねの選択のトレードオフをご覧ください。
環境に合わせた保護
典型的な産業用デューティサイクルを想定した実用的なマッピング:
| 環境 | 推奨材料 | 推奨コーティング | 目安となる目標 |
|---|---|---|---|
| 乾燥した屋内、管理された | ミュージックワイヤまたは302 | リン酸塩 + 油、またはなし | 外観保護 |
| 屋内、湿気または時折の結露 | クロムケイ素 | 亜鉛 + 三価不動態化、8~12 µm | 96~200 h 塩水噴霧 |
| 屋外、遮蔽された | 302/304 | なし、または炭素鋼に亜鉛ニッケル | 300~720 h |
| 屋外暴露、産業雰囲気 | 304またはクロムケイ素 | 亜鉛ニッケル、8~12 µm | 720~1,000 h |
| 海洋、海岸、凍結防止塩 | 316または炭素鋼に亜鉛ニッケル | 亜鉛ニッケルまたは亜鉛フレーク | 720~1,000 h+ |
| 化学 / 高温 | 316、17-7PH、またはニッケル合金 | 通常はコーティングなし | 用途別 |
線径が小さい場合、腐食余裕はさらに重要です — 同じ決定の形状面については線径がばねの挙動をどのように左右するかをご覧ください。
図面に記載すべき事項
仕様の曖昧さは腐食故障の温床です。完全なばね図面には以下を記載する必要があります:
1. 材料グレードと引張範囲。「ステンレス」だけでなく。
2. コーティングタイプ、関連する場合は合金組成、およびµm単位の厚さ範囲。
3. 不動態化または後処理の要件。
4. 用途が要求する場合、塩水噴霧試験規格と最小時間。
5. 水素脆化ベーキング要件、温度と時間を含む。
6. 外観受け入れ基準 — 色、カバレッジ、端部に露出基材がないこと。
圧縮、ねじり、または引張ばねを調達し、コーティングの決定を一度だけ正しく行いたい場合、BQUQは図面をレビューし、単一の見積もりで材料と仕上げの組み合わせを提案できます。/compression-springs/、/torsion-springs/、または/extension-custom-springs/から始めてください。
よくある質問
Q: 耐食ばねにはステンレス鋼が常に最良の選択ですか?
A: いいえ。ステンレスはコーティング工程を省略できますが、コストが高く、弾性率が低く、適切にコーティングされたクロムケイ素ばねよりも疲労に弱い場合があります。屋内または軽度の湿気環境では、めっきクロムケイ素の方が安価で強力なことが多いです。環境が真に過酷な場合、コーティングのカバレッジが信頼できない場合、または部品が清浄で未めっきでなければならない場合にステンレスを選択します。
Q: 実際に必要な塩水噴霧時間はどのくらいですか?
A: 試験を競合他社のデータシートではなく、使用環境に合わせてください。乾燥した屋内用途では塩水噴霧要件がまったく不要な場合があります。湿気のある屋内および遮蔽された屋外では通常96~200時間が求められます。暴露された産業用および自動車の車体下部用途では通常720時間以上が指定されます。過剰な指定は実際の使用寿命を増やさずにコストを追加します。
Q: ばねは成形後にコーティングできますか、それとも線を事前コーティングする必要がありますか?
A: コーティング後の成形はすべての曲げでコーティングを損傷するため、実際の順序は成形後にコーティングです。例外は、主に装飾的または軽負荷のばねに使用される事前コーティングまたは塗装線です。意味のある応力を持つばねには、成形後コーティングを指定し、コーターがコイルをブリッジしたり裸の端部コイルを残したりせずに形状を処理できることを確認してください。
Q: コーティング厚さはばね定数に影響しますか?
A: わずかです。1 mmの線に10 µmのコーティングは直径を約2%増加させ、レートを最大数%変化させます。実際のリスクは機械的です:厚いコーティングは高屈曲領域で亀裂が入り、密巻きばねの過剰な膜厚は隣接コイルをブリッジする可能性があります。コーティング厚さは線径と屈曲振幅に比例させてください。
Q: めっきばねが組み立て後数日で故障する原因は何ですか?
A: 荷重後24~72時間以内の遅延脆性破壊は、腐食ではなく水素脆化を示すことがほとんどです。これは、酸洗またはめっきからの水素がめっき後ベーキングで除去されない場合に高強度鋼で発生します。ベーキングが仕様通りに実行されたことを確認するか、機械めっきや亜鉛フレークなどの低水素プロセスに切り替えてください。
関連リソース
- BQUQと東莞の製造拠点について:/about/
- ばね製品:圧縮、ねじり、引張ばね:/compression-springs/
- ばね調達とリードタイムに影響する業界動向:/industry-dynamics/
- ばね設計と製造に関する技術記事:/bquq-blog/
- 見積もり、MOQ、公差に関するよくある質問:/faq/
- 精密部品プロジェクトのケーススタディ:/case/
- 見積もり依頼または図面送付:/contact/
BQUQエンジニアリングチームによって執筆。BQUQ(東莞)は、CNC加工(±0.005 mm)、金属プレス、カスタムばね、ヒートシンク生産を一つのISO9001工場で運営しています。中国東莞から直接調達 — 12時間で見積もり:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


