
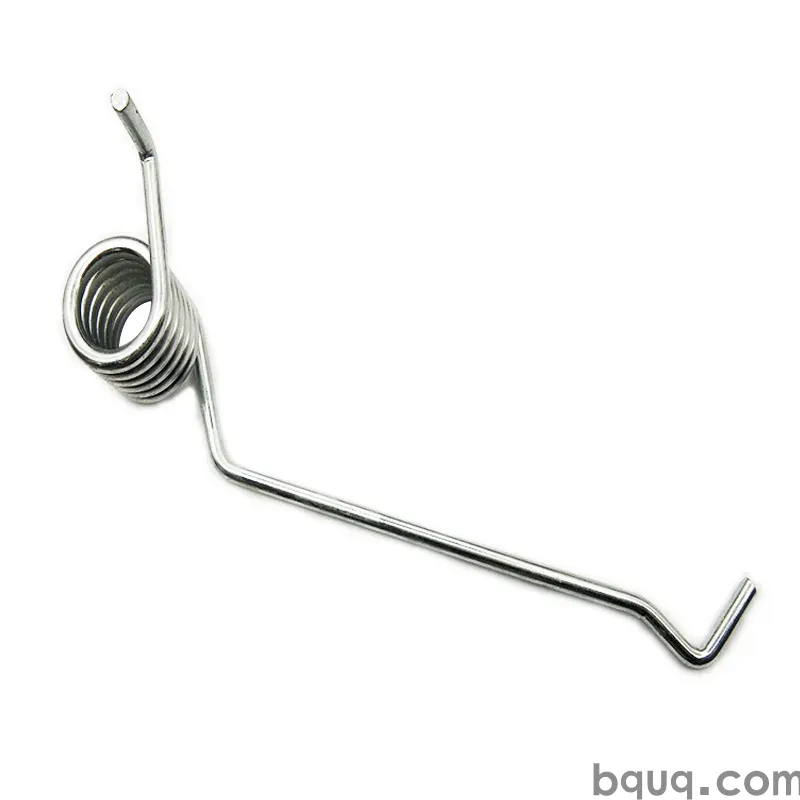
動的荷重と共振に対応するばね設計
短い答え:動的荷重に対応する設計では、ばねの固有振動数を加振振動数の少なくとも15~20倍に保ち、補正せん断応力を疲労限度以下に抑え、有効巻数を増やす、線径を太くする、減衰を追加するなどでサージ波を制御します。実際には、平均径25 mm、線径3 mm、有効巻数8の鋼製圧縮ばねは90~130 Hz付近で共振します。機械が50 Hzで加振する場合、材料だけでなく形状を変更する必要があります。BQUQはDongguanのISO9001工場でこのようなばねを加工・巻線し、12営業時間で見積もりを提示します。
静的なばね設計は、力とたわみの2変数問題です。動的設計では、時間と振動数という2つの変数が追加され、ここから多くの現場故障が始まります。すべての静的チェックに合格したばねでも、固有振動数付近で駆動されたり、コイル内側の応力が疲労限度を超えたり、サージ波によって高速でコイル同士が密着したりすると、数十万サイクルで破損することがあります。
本記事では、固有振動数の計算、共振回避、サージ波制御、減衰、疲労応力限度、動的性能を再現可能にする製造公差というエンジニアリングワークフローを扱います。数値はすべて典型的な目安であり、最終値は具体的な形状、材料、デューティサイクルによって異なります。
静的チェックに合格したばねが動的荷重で破損するのはなぜですか?
静的チェックでは、ばねが必要な長さまでたわみ、許容応力を超えないかという1つの問いに答えます。動的チェックでは、その応力、その振動数、その環境で数百万サイクル耐えるかという、より厳しい問いに答えます。
動的破損のほとんどは3つのメカニズムで発生します。
- 疲労亀裂。繰返しせん断応力により、通常は最大曲率点であるコイル内径側に亀裂が発生します。亀裂は進展し、最終的に線材が分離します。破面には通常、平滑な起点領域と粗い最終破断領域が見られます。
- 共振とサージ。特定の振動数で圧縮波がばねを上下に伝わり、一部のコイルが動き、他のコイルはほとんど静止します。局所応力は公称値の数倍になることがあります。
- 衝撃とコイルの衝突。動的イベント中にばねが密着高さまで圧縮されると、コイル同士が衝突します。その結果生じる衝撃荷重は設計応力をはるかに超えます。
静的チェックに合格しても20万サイクルで破損するばねは、通常、材料問題ではなく疲労または共振の問題です。ミュージックワイヤからクロムシリコン鋼に変更しても、応力レベルが新材料の疲労限度を下回る場合にのみ効果があります。
ばねの固有振動数はどのように計算しますか?
両端が回転に対して固定された螺旋圧縮ばねの場合、基本固有振動数(Hz)は次式で近似されます。
f = (1/2) × √(k / m)
ここで、kはばね定数(N/m)、mはばねの有効質量(kg)です。ばね設計資料で使われるより実用的な形は次のとおりです。
f ≈ (d / (π × D² × N_a)) × √(G / (32 × ρ))
ここで、dは線径、Dは平均コイル径、N_aは有効巻数、Gはせん断弾性係数、ρは材料密度です。鋼の場合、G ≈ 79,300 MPa、ρ ≈ 7,850 kg/m³です。
重要な点は、固有振動数は線径に比例し、平均径の二乗と有効巻数に反比例することです。固有振動数を上げるには、線径を太くする、平均径を小さくする、有効巻数を減らします。下げるには逆にします。
計算例:線径3 mm、平均径25 mm、有効巻数8
| パラメータ | 値 |
|---|---|
| 線径 d | 3.0 mm |
| 平均コイル径 D | 25 mm |
| 有効巻数 N_a | 8 |
| せん断弾性係数 G | 79,300 MPa |
| 密度 ρ | 7,850 kg/m³ |
| 推定基本振動数 | ~100–130 Hz |
このばねは、機械がその帯域で加振すると共振します。アプリケーションが50 Hzで動作する場合、余裕は2~2.6倍であり、安全には不十分です。固有振動数は加振振動数の少なくとも15~20倍を目標にするか、それを超えられず帯域以下で設計する必要がある場合は少なくとも0.5倍を目標にしてください。
振動数余裕の設計目標
| 加振振動数 | 最小固有振動数 | 一般的な対応 |
|---|---|---|
| 10 Hz | 150–200 Hz | 線径を増やすか有効巻数を減らす |
| 25 Hz | 375–500 Hz | 形状を再設計。材料変更だけでは不十分 |
| 50 Hz | 750–1000 Hz | 多くの場合、より剛く短いばねまたは減衰が必要 |
| 100 Hz | 1500–2000 Hz | 別のばねタイプまたはダンパーを検討 |
必要な固有振動数が非現実的な場合、正しい答えは通常、システムを変更することです。ダンパーを追加する、カムプロファイルを変更する、ばねを加振の少ない位置に移動するなどです。ばねを共振しやすい設計に押し込むと、保証請求で支払うことになる信頼性問題になります。
ばねサージとは何で、どのように制御しますか?
サージは、ばね軸に沿って伝わる圧縮波です。加振振動数が固有振動数と一致すると、波は両端間で反射し、定在波挙動を生じます。大きく動くコイルもあれば、ほとんど動かないコイルもあります。動くコイルの局所応力は、力とたわみから計算される公称応力の数倍になることがあります。
サージは、有効巻数が多く固有振動数が低いばね、つまり長く柔らかいばねで最も有害です。ブーンという音やリンギング音、不安定な力出力、最も動くコイルでの早期疲労破壊として現れます。
実用性の高い順に制御方法を示します。
1. 固有振動数を上げる。線径を太くし、平均径を小さくし、有効巻数を減らします。これが最も効果的な単一変更です。
2. 減衰を追加する。コイル間の摩擦、減衰スリーブ、または擦れる密着巻き端を持つばね。減衰は共振時の振幅を減らしますが、振動数の一致自体は解消しません。
3. 入れ子式または二段レートばねを使用する。固有振動数の異なる2つのばねにより、両方が同じ加振で共振する可能性を減らします。
4. 加振を変更する。機械速度が調整可能な場合、共振帯域から外す方がばねを再設計するより安価なことがよくあります。
回転アプリケーションで繰返し応力がどのように蓄積されるかについては、ばねの回転疲労をご覧ください。
疲労寿命の設計はどのように行いますか?
疲労設計とは、必要なサイクル数に対して、繰返しせん断応力を材料の疲労限度以下に保つことです。支配応力は、コイル内側の補正せん断応力です。
τ = K_w × (8 × F × D) / (π × d³)
ここで、K_wはWahl補正係数、Fは作用力、Dは平均コイル径、dは線径です。動的設計では、平均応力と繰返し応力の両方が必要です。
- τ_mean = (τ_max + τ_min) / 2
- τ_alt = (τ_max − τ_min) / 2
次に、材料の疲労線図(GoodmanまたはSoderberg)と比較します。ばね鋼の一般的な疲労限度を、引張強さに対する割合で示します。
| 材料 | 一般的な疲労限度(せん断、UTSに対する%) | 備考 |
|---|---|---|
| ミュージックワイヤ | 40–45% | 疲労特性良好、耐食性は限定的 |
| クロムシリコン | 45–50% | 疲労特性優秀、保護が必要 |
| クロムバナジウム | 45–50% | 高温で良好 |
| 302ステンレス | 30–35% | 耐食性あり、疲労は低め |
| 17-7 PH | 40–45% | 耐食性と疲労のバランス良好 |
これらは目安の値です。表面状態、ショットピーニング、残留応力によって大きく変わります。ショットピーニングは、表面に圧縮応力を付与することで、一般的な圧縮ばねの疲労寿命を20~50%向上させることができます。巻線後の応力除去は、亀裂発生を加速する残留引張応力を除去します。プロセスの詳細はばねの応力除去をご覧ください。
プリセッティングとショットピーニング
プリセッティング(スクラッギング)は、ばねを一度密着高さまで圧縮し、コイル内側に有益な残留応力を生じさせます。ショットピーニングは、小さなメディアを表面に衝突させ、圧縮層を形成します。どちらも動的ばねの標準工程であり、コストが増加します。10⁶サイクル耐える必要があるばねでは、通常その価値があります。
公差と材料はどのような役割を果たしますか?
動的性能は形状に敏感です。線径の5%変動は応力を約15%変化させます(応力はd³に比例)。平均径の5%変動は応力を約5%変化させます。このため、動的ばねには静的ばねより厳しい公差が必要です。
| パラメータ | 一般的な静的公差 | 一般的な動的公差 |
|---|---|---|
| 線径 | ±0.02 mm | ±0.01 mm |
| 外径 | ±0.15 mm | ±0.08 mm |
| 自由長 | ±1.0 mm | ±0.5 mm |
| 試験長での荷重 | ±10% | ±5% |
| 直角度 | 2° | 1° |
材料選択は、疲労と環境要件に従います。ミュージックワイヤは、小型ばねで単位コスト当たり最高の疲労性能を提供します。クロムシリコンは、高サイクルの自動車・産業用ばねの主力です。ステンレス grades は疲労寿命と耐食性をトレードオフします。高温または腐食環境では、ベリリウム銅ばねや17-7 PHを検討してください。
BQUQは動的用途のばねをどのように製造しますか?
BQUQは、Dongguanの1つの工場で、CNC machining、金属プレス加工、カスタムばね、ヒートシンク生産を4つの生産ラインで運営しており、ISO9001に準拠しています。ばね製造は圧縮、引張、ねじりタイプをカバーし、CNC巻線、応力除去、ショットピーニング、プリセット工程が利用可能です。
動的アプリケーションでは、プロセス順序は設計と同じくらい重要です。
1. 線材受入検査 — 線径、引張強さ、表面状態。
2. CNC巻線 — ピッチと径を厳しい公差で制御。
3. 応力除去 — 巻線による残留応力を除去。
4. 端面研削 — 圧縮ばねの直角度と平坦度。
5. ショットピーニング — 圧縮表面層。
6. プリセッティング — 残留応力の安定化。
7. 荷重試験 — 試験長での全数またはサンプル検査。
4つのラインが1つの工場にあるため、プレス製保持具や機械加工座が必要なばねも一緒に生産・検証できます。これにより、設計変更と機能試験のループが短縮されます。見積もりは12営業時間で発行され、MOQは試作およびパイロット生産に対して柔軟です。
ばねが機械加工またはプレス部品と相互作用するアセンブリについては、現場でインターフェース問題がどのように現れるかについてばね故障解析をご覧ください。
よくある質問
Q: 動的アプリケーションのばねでは、どの固有振動数を目標にすべきですか?
A: 達成可能であれば、加振振動数の少なくとも15~20倍の固有振動数を目標にしてください。それが非現実的な場合は、帯域より十分低い0.5倍未満で設計し、減衰を追加します。固有振動数が加振振動数の20%以内にあるばねは、サージと疲労が急速に発生します。通常、材料変更より形状変更の方が効果的です。
Q: ショットピーニングは本当にばねの疲労寿命を延ばせますか?
A: はい、圧縮ばねでは通常20~50%延びます。疲労亀裂が発生する表面に圧縮残留層を形成するためです。効果は強度、カバレッジ、材料に依存します。ショットピーニングは共振問題や過応力設計を修正するものではなく、応力レベルがすでに許容範囲にある場合に疲労余裕を改善します。
Q: ばねがサージしているかどうかを知るには?
A: 症状には、特定の機械速度でのブーンという音やリンギング音、不安定な力出力、発熱、端部から離れたコイルに現れる疲労亀裂などがあります。破損位置が最大公称応力点でない場合、サージが原因である可能性が高いです。速度での計測力測定により、振動が直接示されます。
Q: 剛いばねほど固有振動数は常に高くなりますか?
A: 必ずしもそうではありません。固有振動数は、ばね定数を質量で割った値の平方根に比例します。太い線材で作られた剛いばねは質量も大きいため、2つの効果は部分的に相殺されます。実際には、線径を増やし有効巻数を減らすと振動数は上がりますが、仮定せず計算する必要があります。ばね定数だけでは信頼できる指標にはなりません。
Q: 動的ばねで最も重要な公差は何ですか?
A: 線径と試験長での荷重です。応力は線径の三乗に比例するため、5%の径変動で応力は約15%変化します。荷重公差は取付力を制御し、したがって平均応力を制御します。動的用途では、線径±0.01 mm、荷重±5%を指定し、一般的な静的公差より厳しくします。
関連リソース
- BQUQについて — ISO9001工場プロファイルとDongguanの4つの生産ライン
- 圧縮ばね — CNC巻線、応力除去、ショットピーニングオプション
- ねじりばね — レッグ設計と動的トルクアプリケーション
- 引張ばね — 繰返し荷重に対する初張力とフック設計
- 業界動向 — 精密部品の調達と製造の変化
- 技術記事 — ばね、プレス加工、CNCに関するエンジニアリングライブラリ
- お問い合わせ — 図面を送付して12営業時間で見積もり
BQUQエンジニアリングチーム執筆。BQUQ(Dongguan)は、CNC machining(±0.005 mm)、金属プレス加工、カスタムばね、ヒートシンク生産を1つのISO9001工場で運営しています。中国Dongguanから直接調達 — 12時間で見積もり:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


