
引張ばねの初張力:正しく設定する方法
簡単な答え:初張力とは、密巻き引張ばねが荷重を受ける前にすでに内部に持っている力であり、コイル同士を押し付け合っているものです。一般的な値はばねの定格荷重の5~15%ですが、実際にはインデックスや材料によって2~25%の範囲が見られます。低すぎるとばねがガタつき、自由長が失われます。高すぎるとコイルが密着し、フック応力が上昇し、使用たわみ内で全く伸びない可能性があります。仕様はパーセンテージではなく、たわみゼロでの力(Nまたはlbf)として指定し、荷重-たわみ曲線で最初のセグメントが原点からオフセットしていることを確認してください。
初張力とは正確には何か?
密巻き引張ばねはリラックスした部品ではありません。コイリング中、線材は張力下で送られ、コイルは互いに密着するように巻かれます。ばねがマンドレルから解放されると、線材自身の弾性回復がヘリックスを巻き戻そうとしますが、コイルはすでに接触しているため、膨張する代わりに、ばねはその回復を残留ねじり応力として蓄えます。その結果、ばねは張力下のロープのように振る舞い、加えられた荷重が内部予荷重を超えるまで端部の分離に抵抗します。
荷重-たわみグラフでは、原点を通らない直線として現れます。線形領域をたわみゼロまで外挿すると、力軸と正の値で交差します。その切片が初張力で、通常P₁またはFᵢと表記されます。
設計にとって重要な2つの結果:
- P₁以下ではばねは全く伸びません。 メカニズムが0.5 Nでばねが動き始める必要があり、初張力が2 Nの場合、2 Nに達するまでばねは剛体リンクとなります。
- ばね定数は影響を受けません。 初張力は曲線を上方にシフトさせますが、傾きは変えません。ばね定数は線径、コイル径、有効巻数によって決まります。
これが引張ばねと圧縮ばねの主な違いです。圧縮ばねは通常、コイル間に隙間を設けて巻かれ、同等の予荷重はなく、力の曲線は文字通りゼロから始まります。
なぜ初張力はほとんどのエンジニアが予想する以上に重要なのでしょうか?
なぜなら、それは図面から最もよく省略されるパラメータであり、他の問題のように見える現場故障を最もよく引き起こすからです。
| 現場での症状 | 実際の根本原因 | 図面で通常欠けていたもの |
|---|---|---|
| ばねが「ガタつく」または静止時にフックが当たる | 初張力が低すぎる;コイルが密着していない | P₁値なし、最小値なし |
| 荷重が仕様をはるかに超えるまでばねが伸びない | 初張力が高すぎる | 最大P₁なし、または力に変換されなかったパーセンテージ |
| 数サイクル後に自由長が長くなる | コイルが緩む;低いP₁と高いインデックスの組み合わせ | P₁に紐づく自由長公差なし |
| フックが最初のコイルで破損 | 高いP₁がフック曲げ部に応力を集中させる | フック半径または応力限界の指定なし |
| ばねは伸びるが全範囲で力が低い | 初張力ではなくばね定数が間違っている | ばね定数とP₁が単一の「長さでの荷重」に混同されている |
最後の行が最も一般的な誤診です。買い手が「30 mm伸びで10 N」と指定し、30 mmで10 Nを示すばねを受け取りますが、ばね定数と初張力の分割が間違っています。受入検査は合格し、その後アセンブリで不具合が生じます。なぜなら、5 mm伸びでの力がメカニズムの要求と全く異なるからです。
製造中に初張力はどのように生成されますか?
初張力は別の操作ではありません。ばねがどのようにコイリングされるかの副産物であり、コイラー上の4つの要素によって制御されます:
1. 線材送り張力。 コイリング中の送り張力が高いほど、残留応力が大きくなり、P₁が高くなります。これが主要なダイヤルです。
2. コイリング速度とピッチ。 引張ばねは密巻きでコイリングされるため、ピッチは名目上ゼロです;速度は線材が送りロールを通過する際の加工硬化の程度に影響します。
3. コイル内径に対するマンドレル径。 完成内径に対してよりきつく巻くと、より多くの回復応力が閉じ込められます。
4. 応力除去/熱処理。 コイリング後の低温応力除去は残留応力の一部を緩和します。時間または温度が大きいほどP₁は低くなります。これが、P₁を図面に指定し、かつ熱処理条件を固定する必要がある理由です。そうしないと、同じばね設計が2つの異なるロットから3 Nまたは9 Nで戻ってくる可能性があります。
ばねメーカーにとって、目標P₁を達成することは送り張力を設定し、引張試験で確認することです。これは制御可能なプロセスですが、目標が公差付きの数値として明記されている場合に限ります。「密巻き」は仕様ではありません。
初張力とばねインデックスの関係
ばねインデックス(D/d、平均コイル径を線径で割ったもの)は、どの程度の初張力が実用的かに強く影響します。低インデックスのばね — 例えばD/dが4~6 — は剛性が高く、コイルが滑ることなく高い初張力を保持できます。高インデックスのばね、D/dが12を超えるものは、比較的細い線材を大きな径に巻いたもので、コイルを閉じた状態に保つのに必要な残留応力は線材の降伏強度によって制限されます。
達成可能な値の実用的な目安:
| ばねインデックス(D/d) | 典型的な達成可能初張力 | 備考 |
|---|---|---|
| 4~6 | 定格荷重の15~25% | 剛性が高く堅牢、フック応力が制限要因 |
| 6~10 | 定格荷重の8~15% | ほとんどの産業用引張ばねに最適 |
| 10~14 | 定格荷重の4~10% | 細線;P₁は熱処理に敏感 |
| 14超 | 定格荷重の2~6% | 保持が困難;別のメカニズムを検討 |
これらは目安の範囲であり、保証ではありません — 達成可能な値は材料と線材の引張強度にも依存します。これらの範囲外の特定のP₁が必要な場合は、図面を確定する前に相談する価値があります。基礎となる応力関係は、ばねインデックスと応力の記事でより深く説明されています。
図面に初張力をどのように指定しますか?
たわみゼロでの力として、公差付きで指定し、試験方法を明記します。完全な引張ばねの指示には以下が含まれます:
- 自由長(公差付き)
- 外径または内径(公差付き)
- 線径
- 有効巻数または総巻数
- 初張力P₁(Nまたはlbf、公差範囲付き)
- ばね定数(N/mmまたはlbf/in)
- 1つまたは2つの基準長さでの荷重(クロスチェック)
- フックタイプ、フック半径、フックの向き
- 材料と仕上げ
- 熱処理/応力除去条件
計算例で算術を明確にします。40 mm伸びで12 Nが必要で、ばねが約1.5 Nで動き始めるようにしたいとします。
- 必要なばね定数 = (12 − 1.5) / 40 = 0.2625 N/mm
- 初張力P₁ = 1.5 N ±0.4 N
- 20 mmでのクロスチェック荷重 = 1.5 + (0.2625 × 20) = 6.75 N
これでばねメーカーは、形状とコイリング設定の両方を決定する2つの独立した制約を持ちます。40 mmで12 Nの数値だけを与えた場合、それを満たすばね定数/P₁の組み合わせは無限にあり、そのほとんどがあなたのメカニズムには不適切です。
公差範囲の選択
厳しいほど高コストになり、P₁は本質的にばね定数よりも変動しやすいです。実用的なガイドとして:
| 用途 | 推奨P₁公差 | 理由 |
|---|---|---|
| 静的テンショナー、非重要 | ±25% | 部品を保持するだけ |
| 一般的な産業用メカニズム | ±15% | 機能とコストのバランス |
| 精密戻り/センサーばね | ±10% | 位置再現性が重要 |
| 計測器、低力作動 | ±7%以下 | 全数検査が必要、単価高 |
±7%より厳しい公差は達成可能ですが、早期に相談すべきです。通常、サンプリングではなく荷重試験機で全品を選別することを意味します。
初張力はどのように測定・検証されますか?
標準的な方法は荷重-たわみ引張試験です。ばねをフックまたはピンに取り付け、ゆっくり伸ばし、いくつかの長さで力を記録します。初張力は、曲線の線形部分に直線を当てはめ、力軸の切片を読むことで求められます。
数値が意味を持つかどうかを決定する実用的なポイント:
- 適切なグリップを使用する。 フックは正しい径のピンに載せる必要があります。圧迫または側面荷重がかかったフックは低く読み取られ、誤ったP₁を与えます。
- 指定された伸長速度で試験する。 速く引っ張ると動的成分が加わります。標準的な方法はゆっくりとした準静的引張です。
- 線形領域のみで測定する。 最初の1~2 mmはフックの座りとコイルの分離を含む可能性があり、最後の部分は降伏に近づく可能性があります。中間を当てはめます。
- 同じサンプルで自由長を確認する。 低いP₁と長い自由長は通常一緒に現れ、互いを確認します。
- サンプルサイズが重要。 ±15%公差では、初回品からの5個サンプルと定期的な工程内チェックで通常十分です。±7%では、100%試験を計画してください。
荷重試験機がない場合、受入検査には簡単な比較チェックが機能します:既知の質量をばねから吊るし、伸びを測定します。y mmを生むべき荷重でばねがx mm伸びる場合、その不一致はP₁またはばね定数のどちらがずれているかを示します — 2つの異なる荷重で2つの読み取りを行う場合に限ります。1つの読み取りだけでは両者を分離できません。
初張力をいつ増減すべきですか?
試行錯誤ではなく、意図的に調整します。
初張力を増やす場合:
- ばねが静止時に振動やガタつきに対してメカニズムを保持する必要がある
- ばねを軽い予荷重またはバックラッシュ防止要素として機能させる必要がある
- 閾値力に達するまでアセンブリが動いてはならない(デテントのような挙動)
- 自由長が多くのサイクルにわたって安定している必要がある
初張力を減らす場合:
- メカニズムが非常に小さな力に応答する必要がある
- フック応力がすでに限界に近い — 高いP₁はフック後の最初のコイルに応力を集中させる
- ばねが最大伸び付近で動作し、追加のP₁が総応力を降伏に近づける
- 本体ではなくフックで疲労破壊が見られる
最後の点は強調に値します。初張力はフックと最初の有効コイルの応力に直接加算され、これらはすでに引張ばねで最も応力が高い領域です。10% P₁で問題ないばねが、作業荷重を変えずに20% P₁でフックが破損する可能性があります。疲労問題を追っている場合、ばねの過負荷と降伏の解説で、予荷重問題と真の過応力問題の見分け方を説明しています。
材料選択は達成可能な初張力にどのように影響しますか?
材料が上限を設定します。初張力は蓄えられた弾性エネルギーであるため、材料の降伏強度とせん断弾性係数に比例します。
| 材料 | 相対的な達成可能P₁ | 備考 |
|---|---|---|
| ミュージックワイヤ(ASTM A228) | 最高 | 高引張、小型で剛性の高いばねに最適 |
| 油焼入れMB/硬引線 | 高い | 汎用産業用引張ばね |
| クロムシリコン | 高い | 疲労寿命が良い;高応力設計によく使用 |
| 302/304ステンレス | 中程度 | ミュージックワイヤより低引張;耐食性とのトレードオフ |
| 316ステンレス | 低い | 最高の耐食性、達成可能P₁は最低 |
| リン青銅/ベリリウム銅 | 低~中程度 | 非磁性または導電性用途 |
耐食性のためにミュージックワイヤから304ステンレスに切り替える場合、同じ形状で初張力が著しく低くなることを予想し、コイリング設定を再調整する計画を立ててください。線径の選択はこれらすべてと相互作用します;ばね線径の選択のガイドでトレードオフを説明しています。
BQUQが引張ばねの初張力をどのように扱うか
BQUQは東莞の1つの工場で4つの生産ラインを運営しています — CNC加工(±0.005 mm)、金属プレス、カスタムばね、ヒートシンク生産 — ISO9001の下で。引張ばねは社内でコイリング、応力除去、引張試験されるため、指定したP₁が受け取るP₁です。
カスタム引張ばね注文でこれが実際に意味すること:
- P₁を力と公差として記載した図面を送ってください;「長さでの荷重」しかない場合、ばね定数と初張力に分割するお手伝いをします
- 柔軟なMOQ — 試作および小ロット数量を歓迎しますので、量産にコミットする前に実際のアセンブリでP₁を検証できます
- 12営業時間以内に見積もり、選択したインデックスと材料で現実的に達成できない目標P₁の場合は製造可能性ノートを含みます
- 初回品の荷重-たわみデータを要求に応じて提供し、切片を自分で検証できます
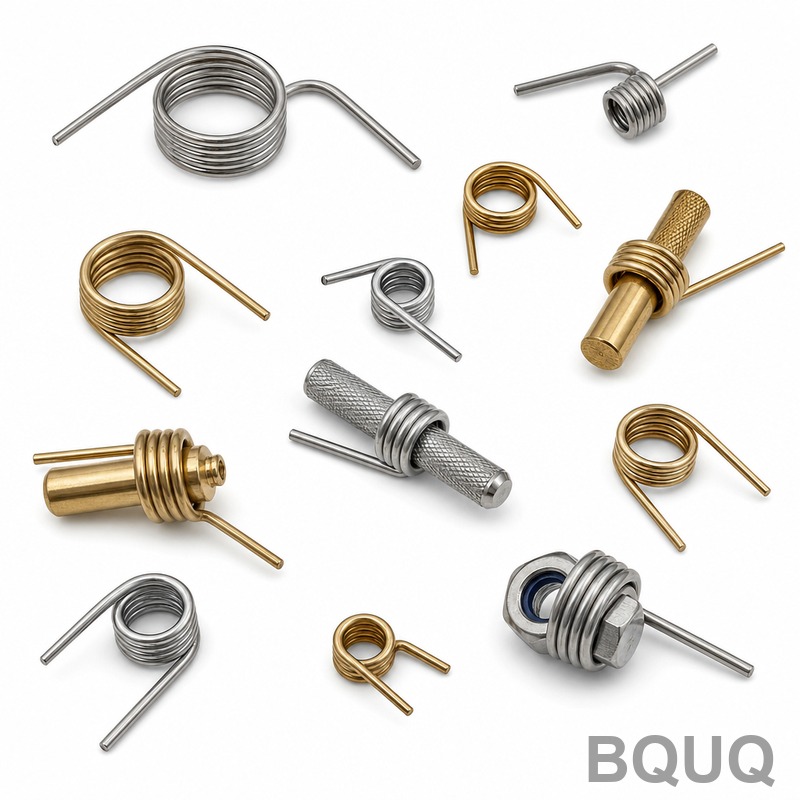
同じアセンブリ用に他のばねタイプも調達している場合、同じフロアでねじりばねと圧縮ばねを生産しており、部品表全体で公差と材料ロットを一貫させることができます。
よくある質問
Q: 引張ばねの典型的な初張力値は?
A: ほとんどの産業用引張ばねは、最大伸びでの定格荷重の5%~15%の初張力で設計され、8~12%が最も一般的な範囲です。低インデックスばね(D/d 4~6)は15~25%を保持でき、D/d 14を超える高インデックスばねは通常2~6%に制限されます。これらは目安の出発点として扱い、実際のメカニズムで確認してください。
Q: 引張ばねで初張力をゼロにできますか?
A: はい、ただしコイル間に隙間を設けた意図的な開巻き引張ばねが必要です。そのようなばねは予荷重がなく、荷重-たわみ曲線は原点を通ります。トレードオフは、コイルがずれる可能性があり、自由長が安定しないことです。そのため、開巻き引張ばねは、安定性よりも非常に低い作動力が重要な場合に主に使用されます。
Q: 初張力はばね定数を変えますか?
A: いいえ。初張力は荷重-たわみ線を力軸に沿って上下にシフトさせますが、傾きは変えません。ばね定数は線径、平均コイル径、有効巻数、材料のせん断弾性係数に依存します。これが両方の値を独立して指定する必要がある理由です — 単一の「長さでの荷重」数値では区別できません。
Q: なぜ引張ばねが間違った初張力で戻ってきたのですか?
A: 通常、図面が特定の伸びでの荷重のみを指定し、ばね定数と初張力の分割が未定義のままだったためです。他の原因には、熱処理条件の未指定、耐食性のための材料置換、有効巻数を変えるフック形状などがあります。P₁を公差付きの力として明記し、材料と応力除去を固定してください。
Q: 荷重試験機なしで初張力を確認する方法は?
A: 曲線の線形部分で2つの既知の荷重で2つの伸び読み取りを行います。それらの間の傾きがばね定数を与え、その線を伸びゼロまで外挿すると初張力の切片が得られます。1つの読み取りだけではばね定数と初張力を分離できません。ただし、±7%公差では、校正された引張試験機が唯一の信頼できる方法です。
関連リソース
- BQUQと東莞の4つの生産ラインについて (/about/)
- カスタム引張ばね、圧縮ばね、ねじりばね (/extension-custom-springs/)
- ばねと精密部品調達の業界動向 (/industry-dynamics/)
- ばね設計と製造に関する技術記事 (/bquq-blog/)
- カスタムばね注文に関するよくある質問 (/faq/)
- BQUQ顧客のケーススタディ (/case/)
- 12時間見積もりのためにエンジニアリングチームに連絡 (/contact/)
BQUQエンジニアリングチームによって執筆。BQUQ(東莞)は、CNC加工(±0.005 mm)、金属プレス、カスタムばね、ヒートシンク生産を1つのISO9001工場で運営しています。中国東莞から直接調達 — 12時間で見積もり:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


