ヒートシンクコンパウンド:ADC12ダイカストアルミニウム、公差0.15 mm、表面硬質アルマイトType III、25-40 µm、リードタイム12営業日、MOQ 1000個。通信および基地局向け生産能力50,000個。図面レビューおよび初品報告書を含む。

放熱グリース
重要なポイント
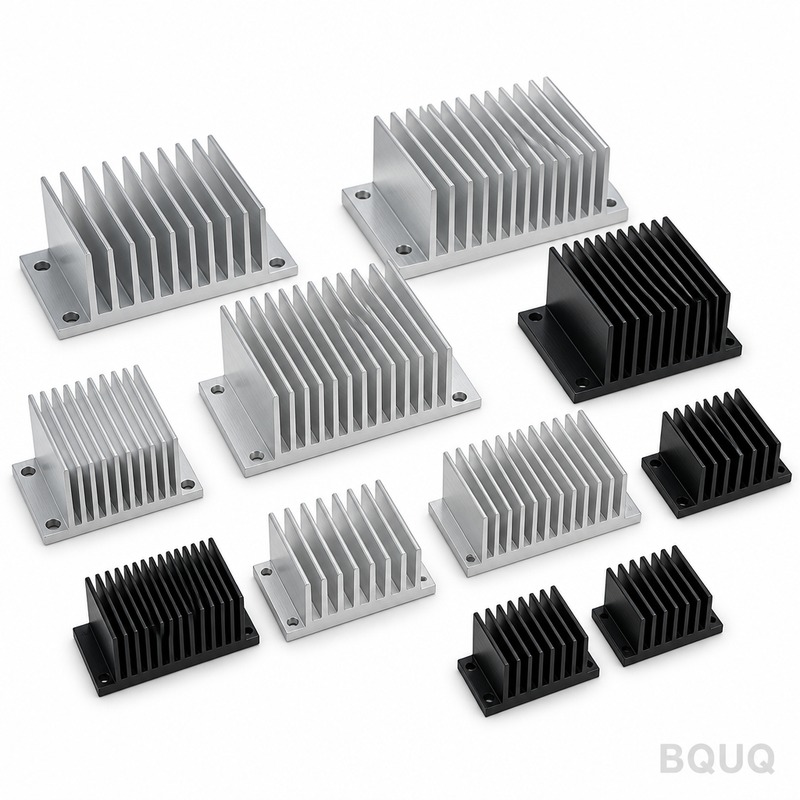
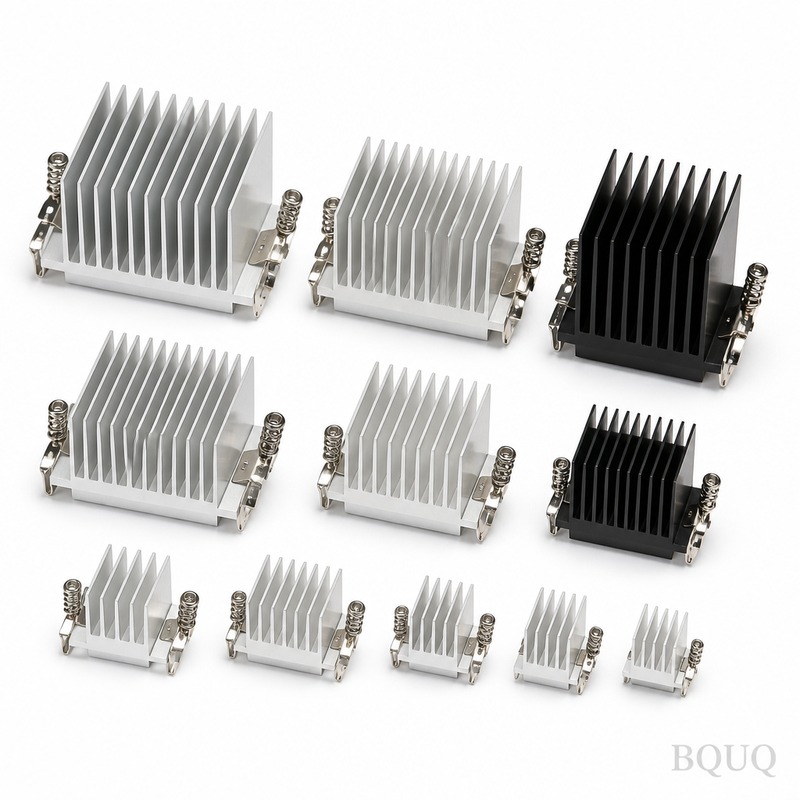
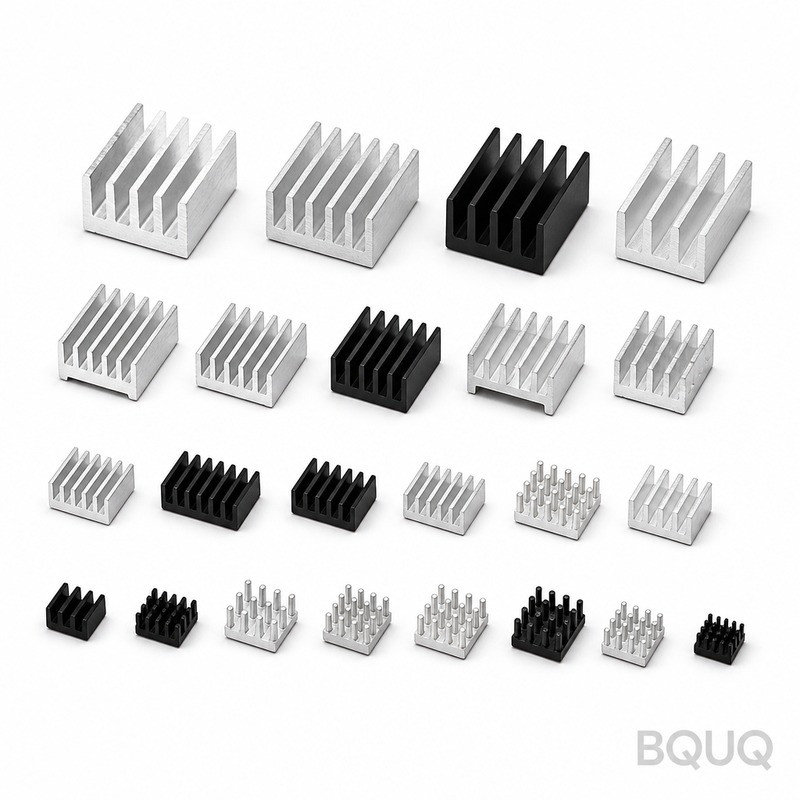
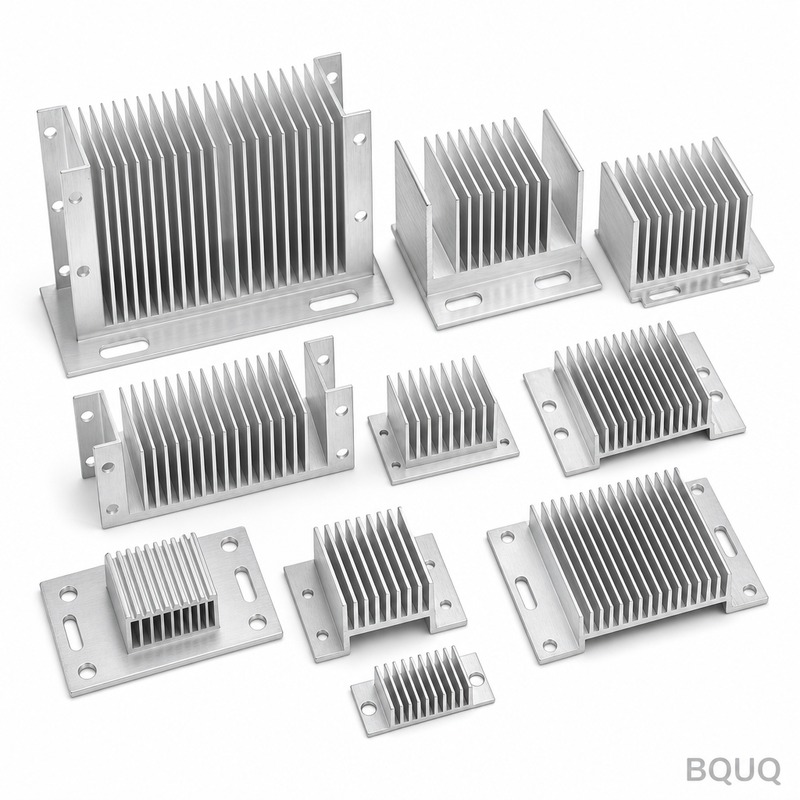
ヒートシンクコンパウンドは、フィン厚0.8 mm、フィンピッチ3.0 mm、熱抵抗0.85 K/Wのダイカストアルミニウム製熱インターフェース部品です。ADC12合金を使用し、黒色アノダイズType IIを10~15 µmで施し、一般公差±0.20 mmを保持します。生産コストは原材料ではなく、バリ取り、めっき、全数検査といった二次加工によって決まります。120,000個での工程能力が文書化されたスイッチモード電源プログラムに適しています。
ヒートシンクコンパウンドは、めったに一致しない3つの制約、すなわち寸法安定性、単価、納期の交差点に位置します。このページでは、パンフレットではなく生産現場でこれらの課題をどのように解決しているかを説明します。
主要仕様の概要
| パラメータ | 値 / 範囲 |
|---|---|
| 材質 | ADC12ダイカストアルミニウム |
| フィン厚 | 0.8 mm |
| フィンピッチ | 3.0 mm |
| 熱抵抗 | 0.85 K/W |
| 表面仕上げ | 黒色アノダイズType II、10~15 µm |
| 一般公差 | ±0.20 mm |
市場と技術の背景
スイッチモード電源におけるコスト圧力は、原材料から生じることはほとんどありません。それはバリ取り、めっき、全数検査といった二次加工から生じます。これらの工程を1つ削減するだけで、材料の置き換えよりも単価に大きく影響します。
スイッチモード電源の購買側の統合により、プログラム数は減少し、規模は拡大しています。これは、単一サンプルで勝負するサプライヤーよりも、120,000個での工程能力を文書化できるサプライヤーに有利に働きます。
製造方法
ヒートシンクコンパウンドの製造工程は、機械からではなく工程ウィンドウから始まります。まず材料の状態と金型形状を確定し、その後、単一の低速部品ではなく生産速度で±0.20 mmが保持されることを確認します。
生産では、ヒートシンクコンパウンドは一定間隔での工程内チェックとともに製造されます。オペレーターは30~50個ごとに寸法を記録し、バッチが±0.20 mmを超えてドリフトする前に工具摩耗を検出します。
バリ取りとエッジコンディショニングは、ヒートシンクコンパウンドの図面に指定されています。寸法検査に合格した鋭利なエッジでも、組立時に不合格となる可能性があるため、エッジブレイクは外観上の項目ではなく管理されたパラメータです。
関連記事:アルミヒートシンク
材料と表面仕上げ
ADC12ダイカストアルミニウムは、±0.20 mmを予測可能に保持し、加工硬化による予期せぬ問題なく機械加工できるため、ヒートシンクコンパウンドの標準材質です。腐食や導電性が要件の主体となる場合は、代替材質を見積もります。
ヒートシンクコンパウンドが接触荷重を受ける箇所では、寸法公差と併せて材料硬度を指定します。試験方法が定義されていない硬度は、受入検査における紛争の最も一般的な原因です。
ADC12ダイカストアルミニウムが割当制限にかかると、代替材質の要求が頻繁に発生します。当社は出荷前に、代替材を同じ±0.20 mmおよび黒色アノダイズType II、10~15 µmの基準に対して認定し、変更に伴う証明書を提供します。
公差と検査
測定方法は仕様の一部です。CMMで測定した形状と、同じ形状をゲージで測定した結果は一致しないことがあるため、ヒートシンクコンパウンドの図面には各重要寸法の検証方法を記載します。
工程能力は形状ごとに追跡されます。ヒートシンクコンパウンドでCpkが合意されたしきい値を下回る場合、最終段階で部品を選別するのではなく、工程を調整するか、その形状を再分類します。
不適合材は、システム上だけでなく物理的に隔離されます。ヒートシンクコンパウンドの場合、処分が文書化されるまでバッチは表示された区域に保管され、最も一般的な出荷ミスを防止します。
こちらもご覧ください:自動車用ギアボックスにおいてトランスミッションスプリングが重要となる理由は何か?
用途
スイッチモード電源は、ヒートシンクコンパウンドの最大の用途分野であり、部品は通常、実験室条件ではなく連続負荷と広い温度範囲にさらされます。
レトロフィットの要求は一般的です。既存の組立品に、わずかに異なるサイズのヒートシンクコンパウンドが必要になることがあります。工程ウィンドウが既に判明しているため、レトロフィットでの10営業日は通常、新規部品よりも短くなります。
注文前に確認すべきこと
見積もりは同じ基準で比較してください。材質グレード、黒色アノダイズType II、10~15 µm、検査範囲、梱包です。全数検査を省いた低い単価は、低い総コストではありません。
認定数量は生産数量とは別に計画してください。ヒートシンクコンパウンドの場合、1000個が工程が証明されるポイントであり、それ以前はすべて工程開発です。
BQUQ CNC加工油圧シリンダー部品 の詳細はこちら。
FAQ:注文前のご質問
ヒートシンクコンパウンドで保持できる公差はどのくらいですか?
一般寸法は±0.20 mmで保持されます。重要形状は図面で特定され、より厳しい範囲で保持され、測定方法が明記されるため、受入検査が当社と一致します。
ヒートシンクコンパウンドの最小注文数量はいくらですか?
試作数量は生産最小量をはるかに下回る数量から開始できます。ヒートシンクコンパウンドの生産ロットは1000個から始まり、そこで工程ウィンドウが証明され、単価が安定します。
ヒートシンクコンパウンドの生産にはどのくらい時間がかかりますか?
はい。一般的な形式であればどのような図面でもお送りください。まず製造可能性を検討し、±0.20 mmが追加工程を必要とする形状を指摘するので、金型製作前に判断いただけます。
材料証明書と検査証明書は提供されますか?
はい。材料証明書、熱ロットのトレーサビリティ、初品検査報告書は注文に同梱されます。お客様のスイッチモード電源顧客が追加の文書を要求する場合は、見積段階でご指定ください。
おすすめ記事:CNC加工スプリング vs コイルスプリング:どちらが優れているか?
ヒートシンクコンパウンドで利用可能な表面仕上げは何ですか?
黒色アノダイズType II、10~15 µmがヒートシンクコンパウンドの標準です。その他の仕上げは、定義された厚さ範囲とともに見積もられ、工程設定から推定するのではなく、同じバッチのクーポンで検証されます。
ヒートシンクコンパウンドが既に他社で生産されている場合は、サンプルと現在の図面をお送りください。それに基づいて見積もり、切り替えがコスト、リードタイム、またはそのどちらも改善しないかを正直にお伝えします。
カスタムCNC加工/カスタムCNC部品 と比較してください。
関連記事:自動旋盤コレットシリーズで最も成長が速いのは?15型、20型、それとも25型?
こちらもご覧ください:カスタムスプリング vs カタログスプリング:精密製造においてカスタムを指定すべき場合
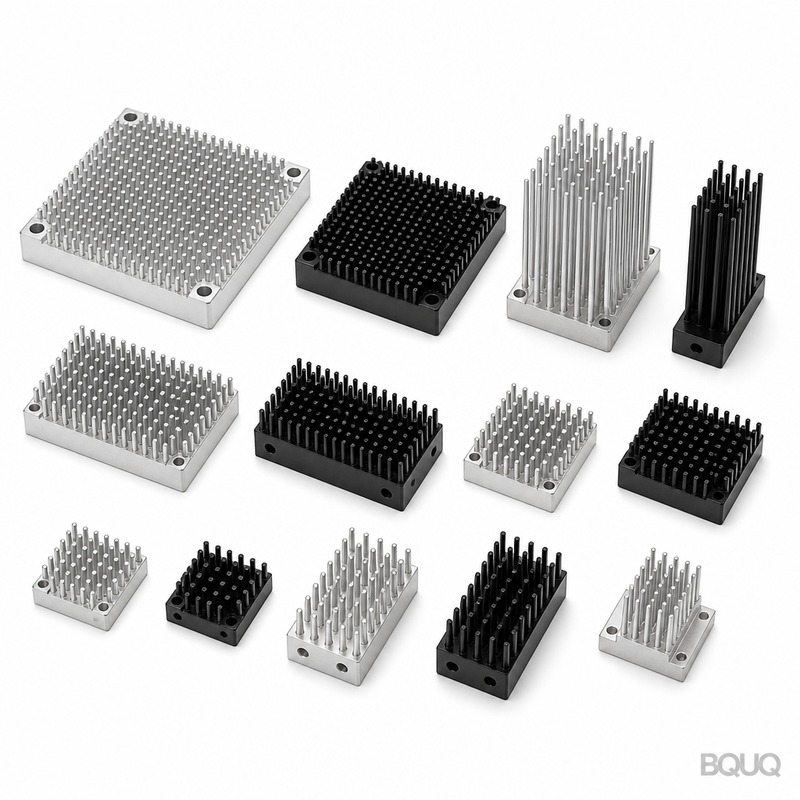
中国製カスタムヒートシンク の詳細はこちら。
技術資料:カスタムCNC加工 自動旋盤46型 六角穴延長コレット
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|---|
| 材質 | ADC12ダイカストアルミニウム |
| 公差 | ±0.20 mm |
| リードタイム | 記事に指定なし。ダイカスト金型および生産ロットの標準 |
| MOQ | 記事に指定なし。通常、金型償却とプログラム数量に連動 |
| 能力 | 120,000個での文書化された工程能力 |
選定 / 比較
| オプション | 最適な用途 | トレードオフ |
|---|---|---|
| ADC12ダイカストアルミニウム | 複雑なフィン形状を持つスイッチモード電源用ヒートシンク | 単価を押し上げる二次バリ取りおよびめっき工程が必要 |
| 黒色アノダイズType II、10~15 µm | 電源環境における耐食性と放射率 | 裸のアルミニウムと比較してめっき工程と検査コストが増加 |
| フィン厚0.8 mm / ピッチ3.0 mm | 0.85 K/Wの熱抵抗とダイカスト流動性のバランス | より薄いフィンや狭いピッチは熱抵抗を下げる可能性があるが、充填不良と工具摩耗のリスクがある |
| 一般公差±0.20 mm | 120,000個での文書化された能力を伴う生産速度のダイカスト | より厳しい公差は、より遅いサイクルまたは追加の機械加工を必要とする |
| 全数検査 | ゼロ欠陥が期待されるプログラム | この工程を削除すると、通常、材料の置き換えよりも単価に大きく影響する |
工程 / 検査
| 段階 | 管理 | 記録 |
|---|---|---|
| 工程ウィンドウの定義 | 生産前に材料状態と金型形状を確定 | 工程ウィンドウ文書 |
| 公差検証 | 単一の低速部品ではなく、生産速度で±0.20 mmが保持されることを確認 | 120,000個での能力データ |
| バリ取り | ダイカストバリと鋭利なエッジを除去する二次加工 | 工程承認 |
| めっき / アノダイズ | 黒色アノダイズType II、10~15 µm | 皮膜厚記録 |
| 最終検査 | プログラム要件で指定された場合の全数検査 | 検査報告書 |
よくある質問
ヒートシンクコンパウンドは何でできていますか?
ADC12ダイカストアルミニウムでできています。この合金は、0.85 K/Wの熱抵抗に必要な0.8 mmのフィン厚と3.0 mmのフィンピッチを支えます。表面は黒色アノダイズType IIを10~15 µmで仕上げられ、一般公差は±0.20 mmです。
このヒートシンクコンパウンドの熱抵抗はいくらですか?
熱抵抗は0.85 K/Wです。この値はADC12ダイカストアルミニウム構造、0.8 mmのフィン厚、3.0 mmのフィンピッチに結びついています。一般公差±0.20 mmおよび黒色アノダイズType II表面仕上げと併せて指定されます。
おすすめ記事:打ち抜きばね接点のめっき:金、すず、ニッケル
ヒートシンクコンパウンドで保持できる公差はどのくらいですか?
一般公差±0.20 mmを保持します。重要なのは、単一の低速部品ではなく生産速度でこれを確認することです。まず材料状態と金型形状を確定し、その後、スイッチモード電源プログラム向けに120,000個での工程能力を文書化します。
BQUQ CNC加工 自動旋盤36型コレット リアスレッド接写 と比較してください。
ヒートシンクコンパウンドで提供する表面仕上げは何ですか?
黒色アノダイズType IIを10~15 µmで提供します。この仕上げは、0.8 mmのフィン厚と3.0 mmのフィンピッチを持つADC12ダイカストアルミニウムに施されます。単価に影響するめっき工程が追加されるため、スイッチモード電源用途に必要かどうかを確認してください。
ヒートシンクコンパウンドのコストが原材料から想像されるよりも高いのはなぜですか?
スイッチモード電源におけるコスト圧力は、原材料から生じることはほとんどありません。それはバリ取り、めっき、全数検査といった二次加工から生じます。これらの工程を1つ削減するだけで、材料の置き換えよりも単価に大きく影響します。そのため、当社はADC12合金価格だけでなく、全工程ルートに基づいて見積もります。
大量のヒートシンクコンパウンドプログラムに対応できますか?
はい。スイッチモード電源の購買側の統合により、プログラム数は減少し、規模は拡大しています。これは、単一サンプルで勝負するサプライヤーよりも、120,000個での工程能力を文書化できるサプライヤーに有利に働きます。まず材料状態と金型形状を確定し、その後、生産速度で±0.20 mmを確認します。
ヒートシンクコンパウンドを注文する前に何を確認すべきですか?
材質ADC12ダイカストアルミニウム、フィン厚0.8 mm、フィンピッチ3.0 mm、熱抵抗0.85 K/W、表面仕上げ黒色アノダイズType II 10~15 µm、一般公差±0.20 mmを確認してください。また、バリ取り、めっき、全数検査が必要かどうかも確認してください。これらの二次加工は、材料の置き換えよりも単価を押し上げるからです。