ヒートシンクの定義: ADC12 die-cast aluminium, tolerance 0.15 mm, surface sandblast + epoxy powder coating RAL 9005, lead time 10 working days, MOQ 5000 pcs. Capacity 50,000 pcs for LED high bay lighting. Drawing review and first-article report included.

ヒートシンクの定義
要点
ヒートシンクの定義は、銅合金CuZn37製の熱部品であり、0.3 mmのフィンを3.0 mmピッチで配置し、0.35 K/Wの熱抵抗を実現します。表面処理はサンドブラスト+エポキシ粉体塗装RAL 9005で、一般公差は±0.15 mmです。生産は15営業日で見積もられ、材料証明書や初品検査報告書などの書類は500個から必要です。
要点
ヒートシンクの定義は、銅合金CuZn37製の熱部品であり、0.3 mmのフィンを3.0 mmピッチで配置し、0.35 K/Wの熱抵抗を実現します。表面処理はサンドブラスト+エポキシ粉体塗装RAL 9005で、一般公差は±0.15 mmです。生産は15営業日で見積もられ、材料証明書や初品検査報告書などの書類は500個から必要です。
ヒートシンクの定義を見積もれるサプライヤーは不足していません。不足しているのは、なぜ±0.15 mmが選ばれたのか、サンドブラスト+エポキシ粉体塗装RAL 9005が耐用年数に何をもたらすのか、そして金型の修理が必要になったときに15営業日がどのように守られるのかを説明できるサプライヤーです。
主要仕様の概要
| パラメータ | 値 / 範囲 |
|---|---|
| 材料 | 銅合金CuZn37 |
| フィン厚さ | 0.3 mm |
| フィンピッチ | 3.0 mm |
| 熱抵抗 | 0.35 K/W |
| 表面仕上げ | サンドブラスト+エポキシ粉体塗装RAL 9005 |
| 一般公差 | ±0.15 mm |
市場と技術の背景
IGBTパワーモジュールにおける需要は、単一ソースの標準部品から認定済みのカスタム部品へと移行しており、それによって書類要件が上流工程に押し上げられています。材料証明書、初品検査報告書、PPAP形式の記録は、量産時ではなく500個の時点で要求されるようになりました。
技術的なハードルは上がり続けています。かつて±0.15 mmを受け入れていたアセンブリが、今では重要特性に対してより厳しい管理を指定するようになり、その結果、判断は最終検査ではなく金型設計に移っています。
製造方法
ヒートシンクの定義の工程は、機械ではなくプロセスウィンドウから始まります。まず材料の状態と金型形状を確定し、その後、単一の低速部品ではなく生産速度で±0.15 mmが保持されることを確認します。
こちらもご覧ください:クイックチェンジチャックはなぜフレキシブルオートメーションの未来なのか?
生産では、ヒートシンクの定義は一定間隔での工程内チェックとともに運用されます。作業者は30~50個ごとに寸法を記録し、バッチが±0.15 mmを外れる前に工具摩耗を検知します。
バリ取りとエッジ処理は、ヒートシンクの定義の図面に指定されています。寸法検査に合格した鋭いエッジでも、組立に失敗することがあるため、エッジの面取りは見た目ではなく管理されたパラメータです。
材料と表面仕上げ
銅合金CuZn37は、±0.15 mmを予測可能に保持し、加工硬化による予期せぬ問題なしに機械加工できるため、ヒートシンクの定義の標準です。耐食性や導電性が要求の主体となる場合は、代替材が見積もられます。
ヒートシンクの定義が接触荷重を受ける場合、材料硬度は寸法公差とともに指定されます。試験方法が定義されていない硬度は、受入検査における紛争の最も一般的な原因です。
精密CNC加工における最適なばね材料選定ガイド の詳細はこちら。
銅合金CuZn37が割当制限になると、代替要求がよく発生します。当社は出荷前に、代替材を同じ±0.15 mmおよびサンドブラスト+エポキシ粉体塗装RAL 9005の基準で認定し、変更に伴う証明書を提供します。
公差と検査
工程能力は特性ごとに追跡されます。ヒートシンクの定義でCpkが合意された閾値を下回る場合、当社は最終工程で部品を選別するのではなく、工程を調整するか特性を再分類します。
技術資料:高出力エレクトロニクス向け液体冷却システム設計:精密製造ガイド
トレーサビリティはヒートロットと生産日ごとに保持されます。ヒートシンクの定義で現場問題が発生した場合、どのバッチ、どの金型セット、どの検査記録が該当するかを特定できます。
不適合材料は、システム上だけでなく物理的に隔離されます。ヒートシンクの定義では、処分が文書化されるまでバッチが表示された区域に留まることを意味し、これが最も一般的な出荷ミスを防ぎます。
使用用途
組立において、ヒートシンクの定義は通常、それ自体の仕様ではなく嵌合部品によって制約されます。インターフェース図面を早期に共有することで、両部品が公差内であるのに組み付かないという一般的な不具合を防げます。
レトロフィット要求はよくあります。既存のアセンブリに、少し異なるサイズのヒートシンクの定義が必要になるケースです。プロセスウィンドウが既知であるため、レトロフィットにおける15営業日は通常、新規部品よりも短くなります。
発注前に確認すべきこと
ヒートシンクの定義の値引きを求める前に、初品検査報告書を求めてください。500個で寸法データを出せないサプライヤーは、800,000個でも出せません。
再発注の経路を確認してください。ヒートシンクの定義が金型図面と初品検査報告書で文書化されていれば、数年後の再発注でも近似品ではなく元の部品を再現できます。
FAQ:発注前のご質問
ヒートシンクの定義の最小発注数量はいくらですか。
一般寸法は±0.15 mmで保持されます。重要特性は図面に特定され、より厳しい範囲で保持され、測定方法が明記されるため、受入検査が当社と一致します。
おすすめ記事:100W電源用ヒートシンクの設計方法:ステップバイステップ
ヒートシンクの定義の生産にはどのくらいかかりますか。
試作数量は生産最小数量を大きく下回る数量から開始します。ヒートシンクの定義の生産ロットは500個から始まり、そこでプロセスウィンドウが証明され、単価が安定します。
材料証明書と検査証明書は提供されますか。
はい。図面は一般的な形式でお送りください。まず製造性を検討し、±0.15 mmが追加工程を必要とする特性を指摘するため、金型製作前にご判断いただけます。
金型製作前に試作できますか。
サンドブラスト+エポキシ粉体塗装RAL 9005は、ヒートシンクの定義の標準です。その他の仕上げは、定義された膜厚範囲で見積もられ、工程設定から推定するのではなく、同一バッチのテストピースで検証されます。
プログラム途中の設計変更にはどのように対応しますか。
はい、そして推奨します。金型なしでヒートシンクの定義を試作すると、金型費用の何分の一かで嵌合と機能を検証でき、通常は鋼材を切削する前に設計変更を明らかにします。
ヒートシンクの定義の生産能力は800,000個です。この数字は設置済みの能力であり、販売数値ではなく、数量が増加したときに15営業日が守られるかどうかを決めるものです。
BQUQ CNC加工 自動旋盤用25型コレット 三角棒材対応 と比較してください。
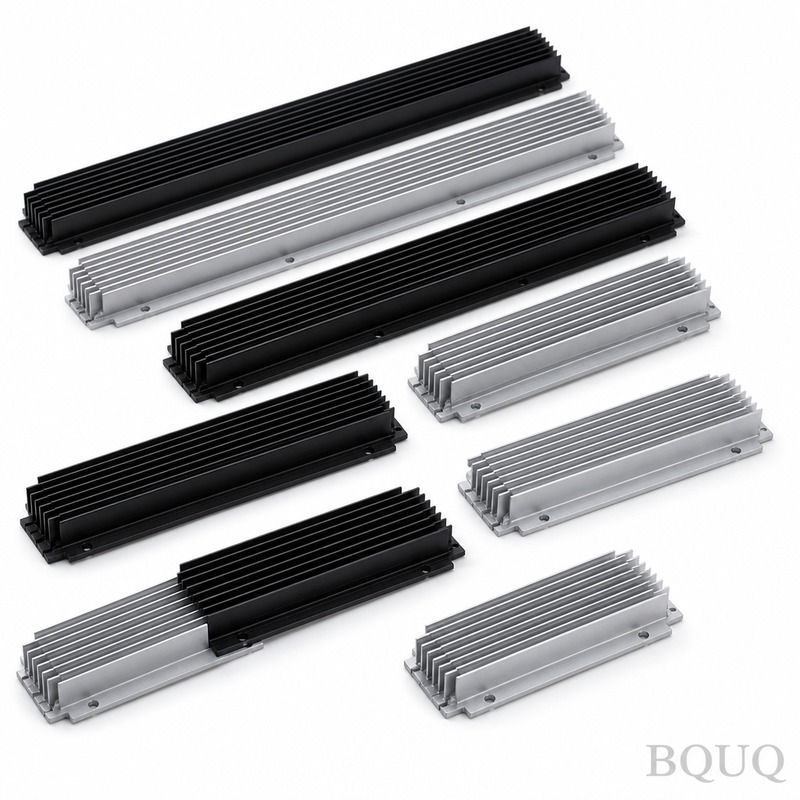
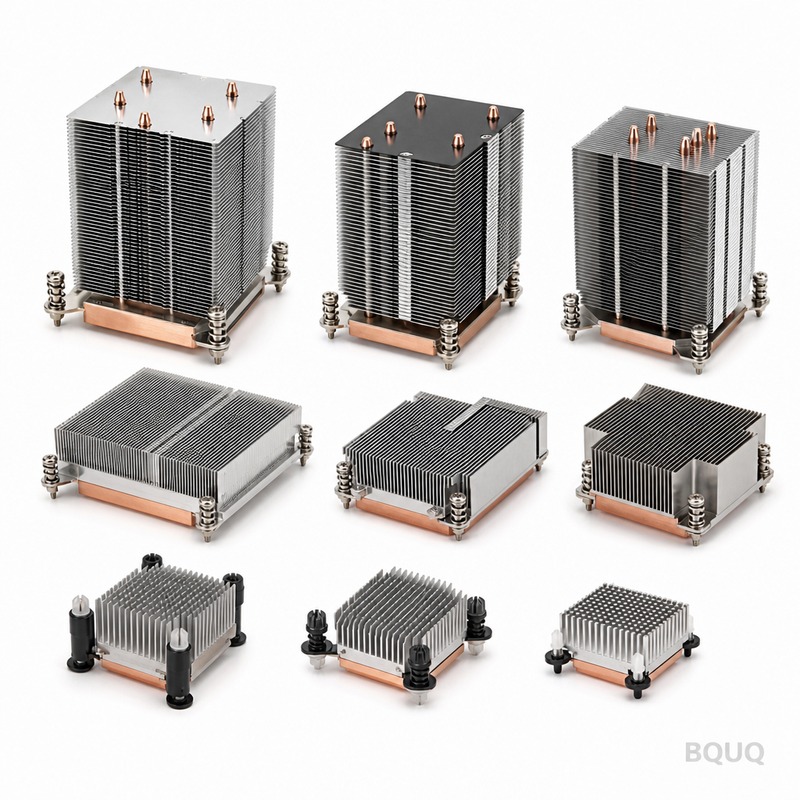
関連記事:サーバーCPU向け高密度放熱フィン:押出ベース+0.3mm板金フィンの複合ヒートシンク
こちらもご覧ください:ヒートシンクの仕様書を読み解く:数値が意味するもの
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|---|
| 材料 | 銅合金CuZn37 |
| 公差 | ±0.15 mm |
| リードタイム | 15営業日 |
| 最小発注数量 | 完全な書類パッケージは500個から |
| 生産能力 | IGBTパワーモジュール需要向けのカスタム認定部品 |
選定 / 比較
| オプション | 最適な用途 | トレードオフ |
|---|---|---|
| 標準単一ソース部品 | 書類が少なく、単純な熱負荷 | 認定済みIGBTパワーモジュールアセンブリへの適合性が限定的 |
| カスタム認定部品 | PPAP形式の記録を伴うIGBTパワーモジュール | 初期の金型および書類作成の負荷が高い |
| 重要特性のより厳しい管理 | 以前は±0.15 mmを受け入れていたアセンブリ | コストが最終検査ではなく金型設計に移る |
| サンドブラスト+エポキシ粉体塗装RAL 9005 | 耐用年数と表面耐久性 | 工程が追加され、塗膜厚さの検討が必要 |
| 0.3 mmフィン付き銅合金CuZn37 | コンパクトピッチで0.35 K/Wの熱抵抗 | 管理された金型形状と材料状態が必要 |
工程 / 検査
| 段階 | 管理 | 記録 |
|---|---|---|
| 材料コンディショニング | 機械加工前に材料状態を確定 | 材料証明書 |
| 金型形状 | 金型設計から±0.15 mmの能力を確認 | 初品検査報告書 |
| フィン成形 | 0.3 mmのフィン厚さと3.0 mmピッチ | 工程内寸法チェック |
| 表面仕上げ | サンドブラスト+エポキシ粉体塗装RAL 9005 | 塗装記録 |
| 最終検査 | 指定された重要特性は±0.15 mmより厳しく | 500個でのPPAP形式記録 |
よくある質問
製造用語におけるヒートシンクの定義とは何ですか。
銅合金CuZn37製の熱部品であり、0.3 mmのフィンを3.0 mmピッチで配置し、0.35 K/Wの熱抵抗、サンドブラスト+エポキシ粉体塗装RAL 9005、±0.15 mmの一般公差を備えます。生産は15営業日で見積もられ、書類は500個からです。
なぜこのヒートシンクに±0.15 mmが選ばれたのですか。
±0.15 mmは、0.3 mm厚さ、3.0 mmピッチの銅合金CuZn37フィンにおいて、金型能力と組立ニーズのバランスを取ります。アセンブリが重要特性により厳しい管理を要求する場合、判断は最終検査ではなく金型設計に移り、15営業日のリードタイムを守ります。
サンドブラスト+エポキシ粉体塗装RAL 9005は耐用年数に何をもたらしますか。
サンドブラスト+エポキシ粉体塗装RAL 9005は、裸の銅合金CuZn37と比較して表面耐久性と耐用年数を向上させます。フィン成形後、0.3 mmフィンと3.0 mmピッチが既に設定された段階で適用され、塗膜厚さが管理されることで0.35 K/Wの熱抵抗目標を支えます。
金型の修理が必要なとき、15営業日はどのように守られますか。
15営業日のリードタイムは、まず材料状態と金型形状を確定し、生産前に±0.15 mmの能力を確認することで守られます。金型修理は計画されたプロセスウィンドウの事象として扱われ、初品検査報告書と500個でのPPAP形式記録が書類を上流工程で維持します。
材料証明書と初品検査報告書はいつ必要ですか。
材料証明書、初品検査報告書、PPAP形式の記録は、量産時ではなく500個の時点で要求されるようになりました。この変化は、IGBTパワーモジュール需要が単一ソースの標準部品から認定済みカスタム部品へ移行したことによるもので、銅合金CuZn37ヒートシンクの書類要件を上流工程に押し上げています。
重要特性で±0.15 mmより厳しい公差を保持できますか。
はい、アセンブリが重要特性により厳しい管理を指定する場合は可能です。判断は最終検査ではなく金型設計に移ります。当社はまず材料状態と金型形状を確定し、15営業日の工程内で0.3 mmフィン、3.0 mmピッチ、0.35 K/W熱抵抗の能力を確認します。
カスタムヒートシンクを発注する前に何を確認すべきですか。
材料の銅合金CuZn37、フィン厚さ0.3 mm、フィンピッチ3.0 mm、熱抵抗0.35 K/W、表面仕上げサンドブラスト+エポキシ粉体塗装RAL 9005、一般公差±0.15 mm、500個での書類、金型修理の contingency を含む15営業日のリードタイムを確認してください。
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|---|
| 材料 | 銅合金CuZn37 |
| 公差 | ±0.15 mm |
| リードタイム | 15営業日 |
| 最小発注数量 | 書類は500個から |
| 生産能力 | 記事内で指定なし |
選定 / 比較
| オプション | 最適な用途 | トレードオフ |
|---|---|---|
| 標準部品 | 低コスト、短納期 | カスタマイズが限定的、書類が少ない |
| カスタム認定部品 | IGBTパワーモジュール、高信頼性 | 書類が増え、リードタイムが長い |
| サンドブラスト+エポキシ塗装付きCuZn37 | 耐食性、熱性能 | 工程が追加され、コスト増 |
| ±0.15 mm公差 | 一般的な嵌合と機能 | 超精密用途には不向き |
| 15営業日リードタイム | 計画された生産スケジュール | 金型修理が必要な場合は延びる可能性 |
よくある質問
このヒートシンクの定義の熱抵抗はいくらですか。
熱抵抗は0.35 K/Wで、指定条件で測定されます。この値はIGBTパワーモジュールの冷却に重要で、効果的な放熱を確保します。0.3 mmフィンを3.0 mmピッチで配置し、銅合金CuZn37材料で実現されます。
使用材料とその理由は何ですか。
銅合金CuZn37は、良好な熱伝導率と機械的強度のために使用されます。0.3 mmのフィン厚さと3.0 mmピッチを可能にし、伝熱と構造的完全性のバランスを取ります。また、耐食性のためにサンドブラスト+エポキシ粉体塗装RAL 9005を支えます。
ヒートシンクにおける熱抵抗とは?設計者のためのRth解説 の詳細はこちら。
一般公差は何で、どのように検証されますか。
一般公差は±0.15 mmです。初品検査報告書と継続的な検査によって検証されます。この公差はIGBTパワーモジュールにおける嵌合と機能を確保します。材料証明書や初品検査報告書などの書類は500個から必要です。
技術資料:プログレッシブダイスタンピングとは何か、どのように機能するのか?
どのような表面仕上げが適用され、何をもたらしますか。
サンドブラスト+エポキシ粉体塗装RAL 9005が適用されます。この仕上げは耐食性と耐久性を高め、過酷な環境での耐用年数を延ばします。また、均一な黒色外観を提供します。塗装は機械加工後、最終検査前に適用されます。
おすすめ記事:金属冲压与CNC车削复合加工的优势
生産リードタイムは何で、何がそれを守りますか。
生産は15営業日で見積もられます。このリードタイムは、予防的な金型保守および修理プロトコルによって守られます。金型修理が必要な場合、スケジュールは調整されることがありますが、書類と初品検査報告書が500個からの品質維持を確保します。
カスタム銅埋込ヒートシンク と比較してください。
必要な書類とその数量は何ですか。
材料証明書、初品検査報告書、PPAP形式の記録は500個から必要です。この書類はトレーサビリティと品質コンプライアンスを確保します。信頼性が重要なIGBTパワーモジュール用途では特に重要です。
標準部品ではなくカスタムヒートシンクを選ぶ理由は何ですか。
この定義のようなカスタムヒートシンクは、0.35 K/Wなどの調整された熱性能と、0.3 mmフィンを3.0 mmピッチで配置するなどの精密な寸法を提供します。特定のIGBTパワーモジュール要件を満たします。標準部品は、認定用途に必要な書類と公差を欠く可能性があります。