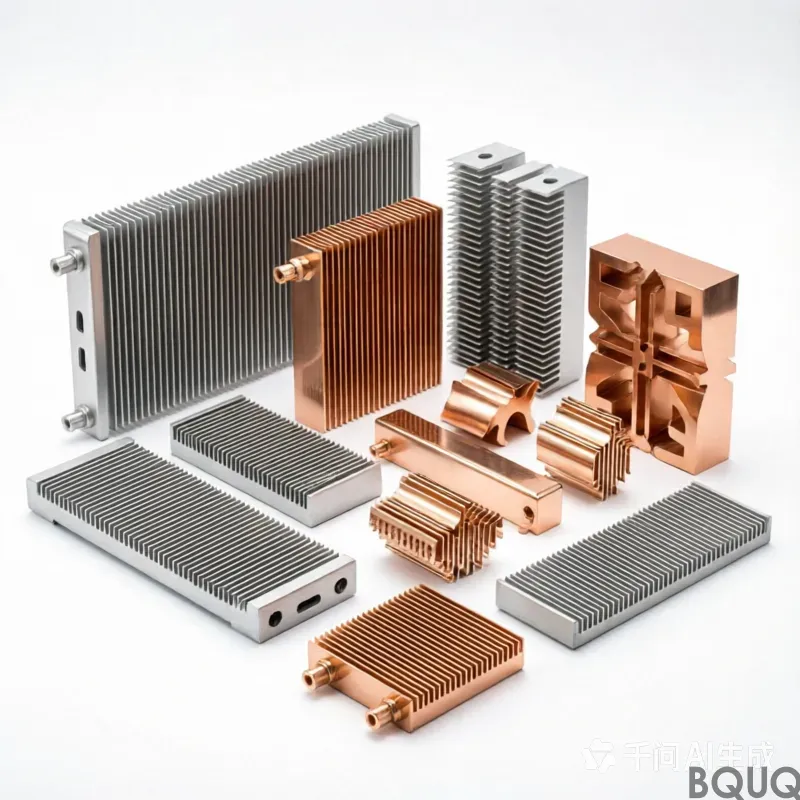
ヒートシンクコンパウンド:純銅 C110、公差 0.20 mm、表面黒色アノダイズ Type II、10-15 µm、リードタイム20営業日、MOQ 1000 pcs。生産能力 300,000 pcs(1UサーバーおよびAIアクセラレーター向け)。図面レビューおよび初品報告書を含む。
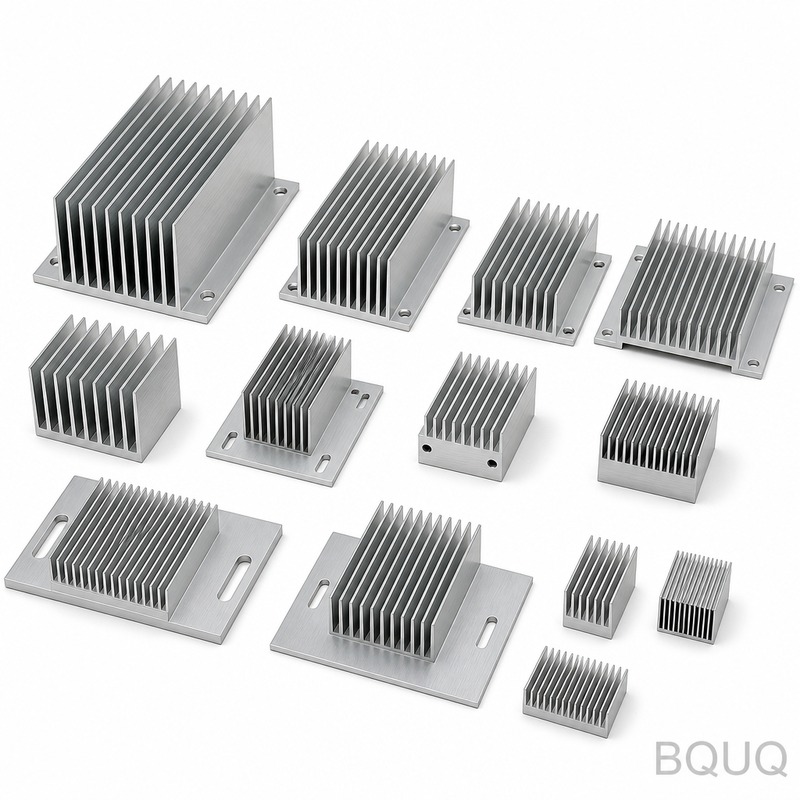
ヒートシンクコンパウンド
重要なポイント
ヒートシンクコンパウンドは、1050Aアルミニウム製ヒートシンクで、フィン厚0.8 mm、フィンピッチ1.5 mm、熱抵抗0.85 K/Wです。硬質アルマイトType III、25~40 µmを採用し、一般公差±0.20 mmを保持します。リードタイムは50~50,000個で10営業日が可能で、コストはバリ取り、めっき、検査によって左右されます。
検証用に50個必要でも、生産ライン用に50,000個必要でも、ヒートシンクコンパウンドは同じ物理法則に従います。変わるのは、どのプロセスウィンドウを保持するか、そしてその背後にどれだけの検査を配置するかです。
関連記事:カスタムCNC加工サスペンションパーツ
主要仕様の概要
| パラメータ | 値 / 範囲 |
|---|---|
| 材質 | 1050Aアルミニウム |
| フィン厚 | 0.8 mm |
| フィンピッチ | 1.5 mm |
| 熱抵抗 | 0.85 K/W |
| 表面処理 | 硬質アルマイトType III、25~40 µm |
| 一般公差 | ±0.20 mm |
市場と技術の背景
VFDおよびインバータ分野では、リードタイムへの圧力が全体的に強まっています。かつて12週間かかっていた金型製作と認定サイクルは、現在では10営業日で見積もられており、これが成立するのは金型設計とプロセス検証を並行して進める場合だけです。
VFDおよびインバータにおけるコスト圧力は、原材料から来ることはほとんどありません。それはバリ取り、めっき、全数検査といった二次加工から来ます。これらの工程を一つ削除するだけで、材料の置き換えよりも単価が大きく動くのが通常です。
製造方法
ヒートシンクコンパウンドの製造ルートは、機械ではなくプロセスウィンドウから始まります。まず材料の状態と金型形状を確定し、その後、単一の低速な部品ではなく生産速度で±0.20 mmが保持されることを確認します。
金型はプロセスの実測能力に基づいて設計されるため、±0.20 mmは検査フィルターではなく金型形状の結果として実現されます。だからこそ、10営業日は楽観的な目標ではなく現実的な数字なのです。
バリ取りとエッジ処理は、ヒートシンクコンパウンドの図面に指定されています。寸法検査を通過した鋭利なエッジでも、組立時に不具合を起こす可能性があるため、エッジの面取りは見た目の問題ではなく管理されたパラメータです。
こちらもご覧ください:コレットナットの種類:シールド、ボールベアリング、標準
材質と表面処理
材料の状態は、グレードと同じくらい重要です。誤った調質で供給された1050Aアルミニウムは、機械加工後に変形する可能性があるため、形状が非対称な場合、ヒートシンクコンパウンドは仕上げ前に応力除去を行います。
ヒートシンクコンパウンドの表面仕様は、VFDおよびインバータでの使用環境に合わせて選定された硬質アルマイトType III、25~40 µmです。膜厚はプロセス設定から推定するのではなく、同一バッチの参照クーポンで検証します。
ヒートシンクコンパウンドが接触荷重を受ける箇所では、寸法公差と併せて材料硬度を指定します。試験方法が定義されていない硬度は、受入検査での紛争の最も一般的な原因です。
公差と検査
ヒートシンクコンパウンドの一般寸法は±0.20 mmで保持され、重要特性は図面上で識別され、より厳しい範囲で別途管理されます。
測定方法は仕様の一部です。CMMで測定した特性と、ゲージで測定した同じ特性が一致しないことがあるため、ヒートシンクコンパウンドの図面には各重要寸法の検証方法を記載します。
プロセス能力は特性ごとに追跡されます。ヒートシンクコンパウンドでCpkが合意された閾値を下回った場合、最終工程で選別するのではなく、プロセスを調整するか特性を再分類します。
使用用途
VFDおよびインバータはヒートシンクコンパウンドの最大の用途であり、部品は通常、実験室条件ではなく連続負荷と広い温度範囲にさらされます。
レトロフィットの依頼は一般的です。既存のアセンブリに少し異なるサイズのヒートシンクコンパウンドが必要になるケースです。プロセスウィンドウが既に判明しているため、レトロフィットでの10営業日は通常、新規部品よりも短くなります。
発注前に確認すべきこと
見積段階で重要特性を定義してください。金型製作後に特性を一般公差±0.20 mmから重要特性に変更すると、コストが増加し10営業日が延長されます。これはカスタム調達において最も回避可能な遅延です。
見積は同じ基準で比較してください: 材料グレード、硬質アルマイトType III、25~40 µm、検査範囲、梱包。全数検査を省略した低い単価は、低い総コストではありません。
LED街路灯の冷却:密閉筐体と粉塵 の詳細はこちら。
よくある質問: 発注前の疑問
ヒートシンクコンパウンドで保持できる公差は?
ヒートシンクコンパウンドの標準リードタイムは、図面承認と金型承認後10営業日です。試作品は通常、金型を経由しないためより速く、リピート注文は金型が既に存在するためさらに速くなります。
ヒートシンクコンパウンドの最小注文数量は?
はい。一般的な形式であればどの図面でもお送りください。まず製造可能性を検討し、±0.20 mmが追加工程を必要とする特性があれば指摘するので、金型製作前に判断いただけます。
ヒートシンクコンパウンドの生産にはどのくらいかかりますか?
硬質アルマイトType III、25~40 µmがヒートシンクコンパウンドの標準です。その他の表面処理は、定義された膜厚範囲で見積もり、プロセス設定から推定するのではなく同一バッチのクーポンで検証します。
おすすめ記事:アルミ押出ヒートシンク
材料証明書と検査証明書は提供されますか?
はい、そして推奨します。金型なしでヒートシンクコンパウンドを試作することで、金型費用の何分の一かで嵌合と機能を検証でき、通常は鋼材を切削する前に設計変更を明らかにできます。
カスタムLED街路灯ヒートシンク と比較してください。
プログラム途中での設計変更はどのように対応しますか?
変更は当初の初品報告書に対して文書化されます。影響を受ける寸法を特定し、影響を受ける工程のみを再見積もりし、既存のヒートシンクコンパウンド在庫が引き続き使用可能かどうかをお伝えします。
関連記事:カスタムCNCコレットチャック オートラス用 丸穴15型 精密加工 中国製
ヒートシンクコンパウンドが既に他社で生産中の場合は、サンプルと現在の図面をお送りください。それに基づいて見積もり、切り替えがコスト、リードタイム、あるいはその両方を改善するかどうかを正直にお伝えします。
こちらもご覧ください:コンプライアンスから競争力まで:持続可能な製造がハードウェアヒートシンク業界を再構築する方法
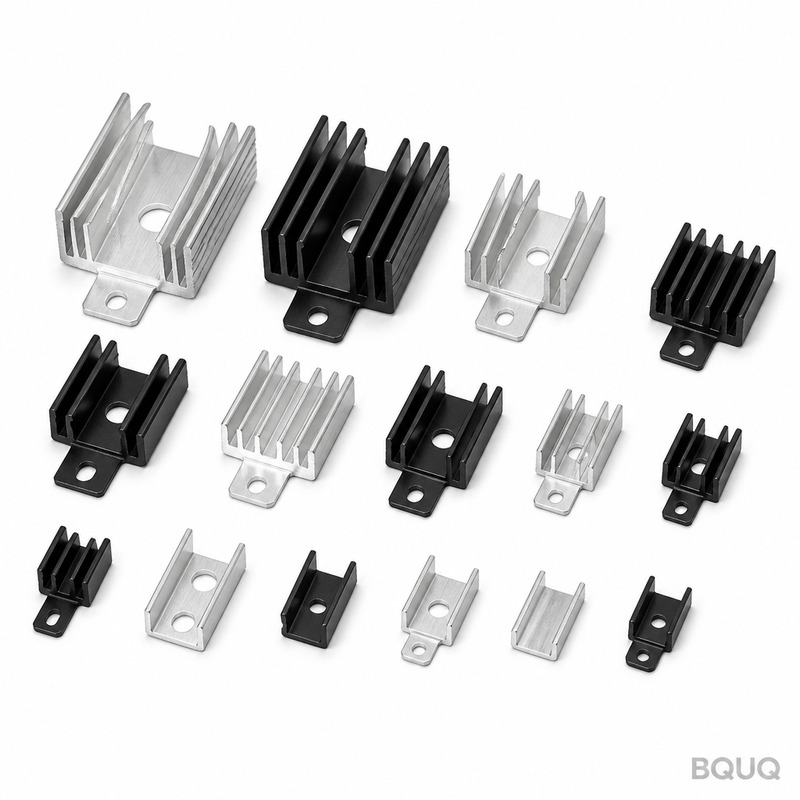
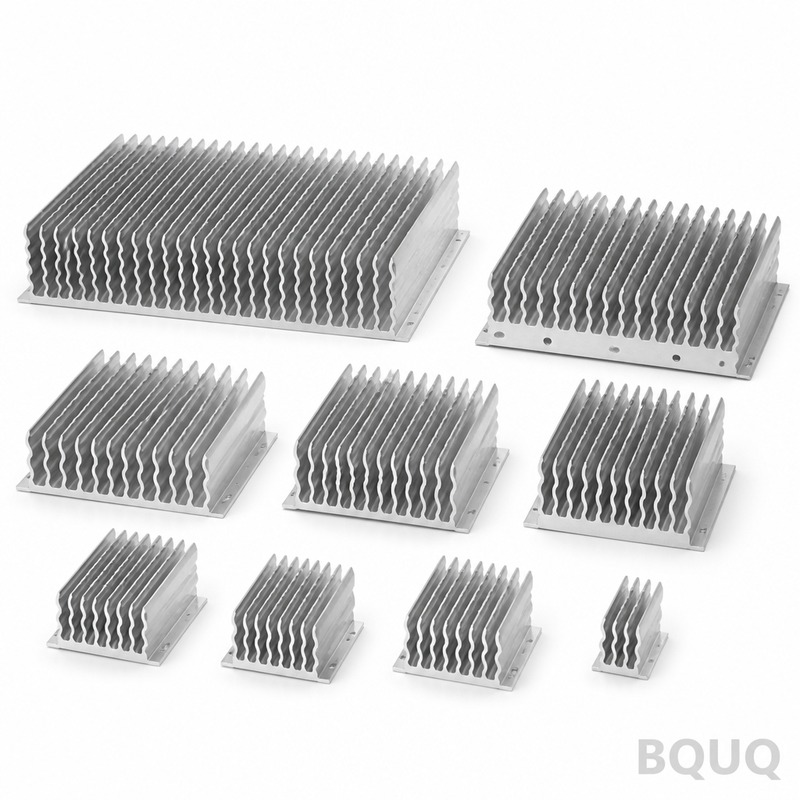
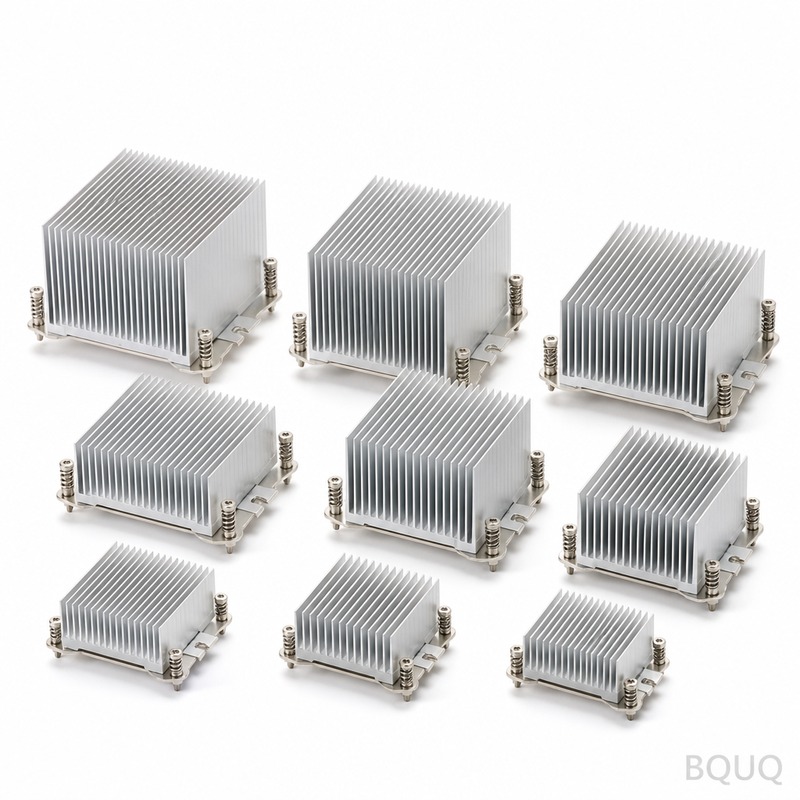
フィンラジエーター の詳細はこちら。
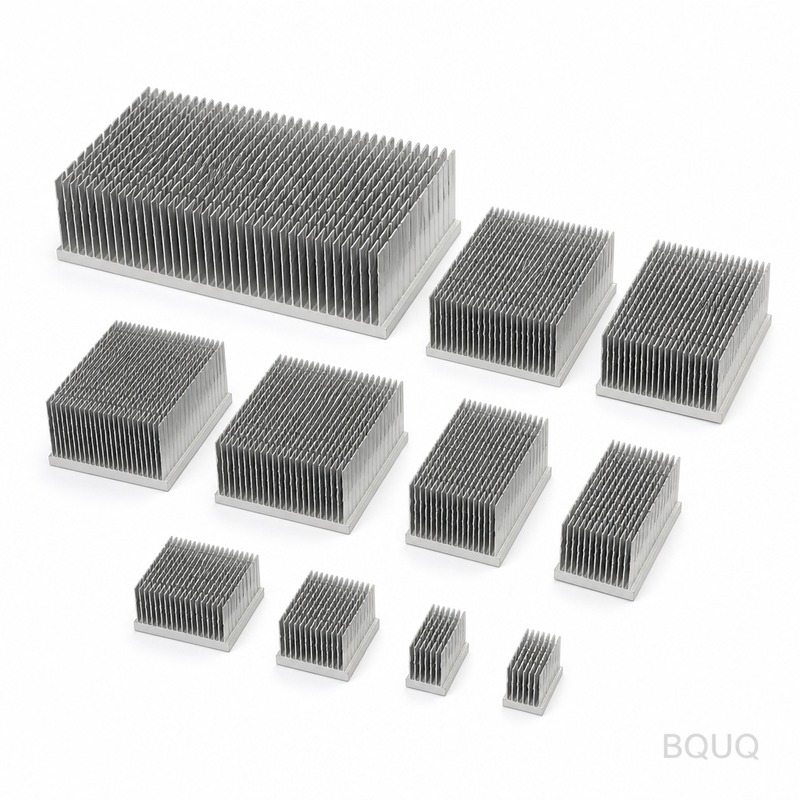
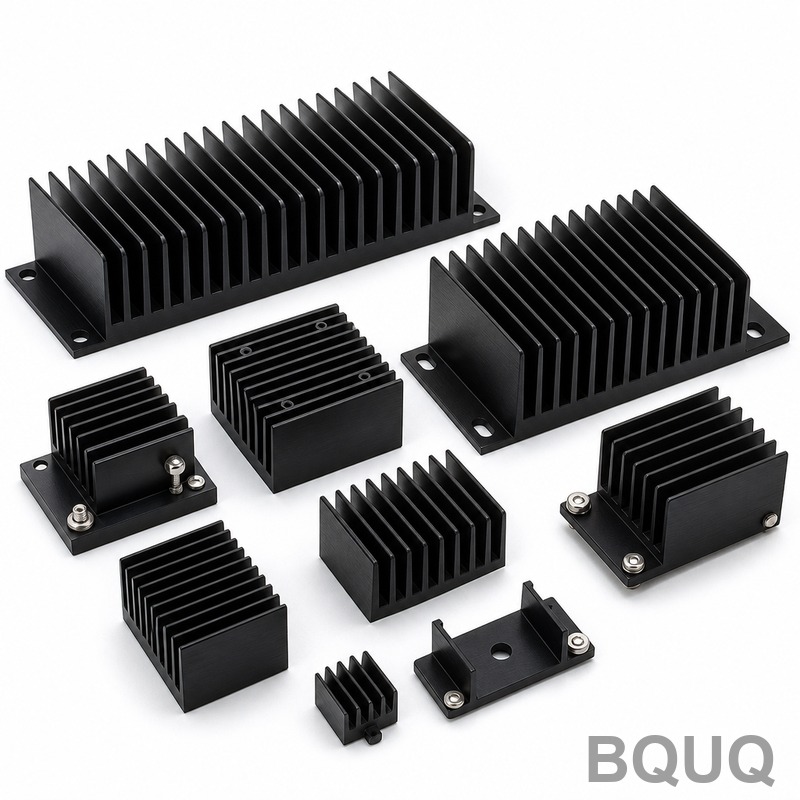
技術資料:ラウンドラジアルアルミニウムヒートシンクコレクション02
おすすめ記事:ヒートシンクの試験方法:熱電対、風洞、仕様書の読み方
精密CNC加工油圧バルブマニホールド部品 と比較してください。
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|---|
| 材質 | 1050Aアルミニウム |
| 公差 | ±0.20 mm |
| リードタイム | 10営業日 |
| 最小注文数量 | 50個 |
| 生産能力 | 50,000個 |
選定 / 比較
| オプション | 最適な用途 | トレードオフ |
|---|---|---|
| 標準硬質アルマイトType III | VFDおよびインバータの熱管理 | 25~40 µmのコーティングは素のアルミニウムよりコスト増 |
| フィン厚0.8 mm | 熱性能と重量のバランス | 薄いフィンは剛性を低下させ、追加のバリ取りが必要になる場合がある |
| フィンピッチ1.5 mm | コンパクトな筐体内での高表面積 | 狭いピッチは金型摩耗と検査時間を増加させる |
| 一般公差±0.20 mm | 標準CNCとプレスによる生産速度 | より厳しい公差は全数検査と高い単価を必要とする |
| 50個の検証ロット | 量産前の設計検証 | 50,000個生産より単価が高い |
プロセス / 検査
| 工程 | 管理 | 記録 |
|---|---|---|
| 金型設計 | 機械加工前に材料状態と金型形状を確定 | 金型設計とプロセス検証を並行して実施 |
| 機械加工 | 単一の低速部品ではなく生産速度で±0.20 mmを保持 | プロセスウィンドウの実測能力を記録 |
| バリ取り | フィンとエッジのバリを除去 | バリ取り工程を二次加工として記録 |
| アルマイト処理 | 硬質アルマイトType III、25~40 µm | コーティング膜厚と表面仕上げを記録 |
| 最終検査 | 公差または顧客の要求に応じて全数検査 | トレーサビリティのために検査データを保持 |
よくある質問
このヒートシンクコンパウンドの熱抵抗は?
熱抵抗は0.85 K/Wです。この値は1050Aアルミニウムベース、フィン厚0.8 mm、フィンピッチ1.5 mmに関連しています。50個または50,000個の発注を決定する前に、他のVFDおよびインバータ冷却ソリューションと比較するための重要な数値です。
どのような材質と表面処理を使用していますか?
1050Aアルミニウムに硬質アルマイトType III、25~40 µmを使用しています。この表面処理はVFDおよびインバータ用途の熱管理を支えます。一般公差は±0.20 mmです。設計に異なるコーティングや膜厚が必要な場合は、コストとリードタイムが変わるため発注前に確認してください。
50~50,000個のリードタイムは?
金型設計とプロセス検証を並行して進める場合、リードタイムは10営業日が可能です。これは検証用の50個から生産用の50,000個まで適用されます。この短縮サイクルは、かつて12週間かかっていた金型製作と認定サイクルに取って代わるもので、図面と検査要件を早めに確認してください。
生産速度で保持できる公差は?
単一の低速部品だけでなく、生産速度で一般公差±0.20 mmを保持します。まず材料状態と金型形状を確定し、その後ロット全体で能力を確認します。アプリケーションが±0.20 mmより厳しい場合、追加検査と高い単価が必要になります。
ヒートシンクコンパウンドの単価を左右するものは?
VFDおよびインバータにおけるコスト圧力は、原材料から来ることはほとんどありません。それはバリ取り、めっき、全数検査といった二次加工から来ます。これらの工程を一つ削除するだけで、材料の置き換えよりも単価が大きく動くのが通常です。見積を依頼する前に、どの二次加工が本当に必要かを確認してください。
検証ロットと量産の両方に対応できますか?
はい。検証用に50個必要でも、生産ライン用に50,000個必要でも、同じ物理法則が適用されます。変わるのは、どのプロセスウィンドウを保持するか、そしてその背後にどれだけの検査を配置するかです。10営業日のリードタイムを支えるために、金型設計とプロセス検証を並行して進めます。
ヒートシンクコンパウンドを発注する前に何を確認すべきですか?
材質1050Aアルミニウム、フィン厚0.8 mm、フィンピッチ1.5 mm、熱抵抗0.85 K/W、硬質アルマイトType III、25~40 µm、一般公差±0.20 mmを確認してください。また、50~50,000個の数量、10営業日のリードタイム、バリ取り、めっき、全数検査などどの二次加工が必要かを確認してください。