製品の詳細 目次
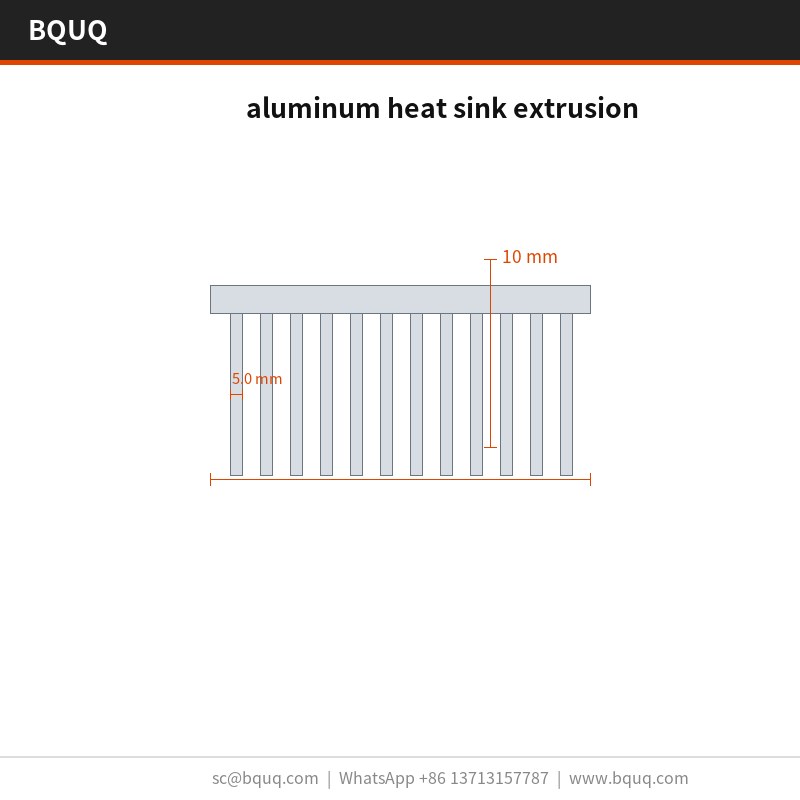
重要なポイント 1050Aアルミニウムのアルミニウムヒートシンク押出は、ΔT = 75 K、強制空冷2.0 m/sの条件下で0.35 K/Wの熱抵抗を実現します。フィンは厚さ0.3 mm、ピッチ5.0 mm、ベース1.5 mmで、平坦度は100 mmあたり0.05 mmに保持されています。単一の63 Tストロークで一体型プロファイルを成形し、金型は±0.03 mm、18秒サイクルで120,000個のラインに対応します。
1050Aアルミニウムのアルミニウムヒートシンク押出は、ΔT = 75 K、強制空冷2.0 m/sの条件下で0.35 K/Wの熱抵抗を実現します。フィンは厚さ0.3 mm、ピッチ5.0 mm、ベース1.5 mmで、すべてのバッチはCMM検査報告書と花崗岩定盤による平坦度測定を添付して出荷されます。
関連記事:BQUQ CNC加工自動旋盤用シンクロナイズドコレットチャック 高精度振れ0.005mm
設計アプローチとプロセス ベースとフィンを一体でプレス成形するため、破損するろう付け接合部がありません。取り付け面の100 mmあたり0.05 mmの平坦度は金型から直接保持され、熱インターフェースの接触が均一に保たれます。
単一の63 Tストロークでアルミニウムヒートシンク押出全体を成形するため、部品コストは複雑さに比例して増加しません。金型は±0.03 mmで稼働し、18秒サイクルで120,000個のラインに対応します。
一体型形状により、二分割冷却器に見られる接着層が排除され、熱経路が短縮されます。1050Aアルミニウムと気流の間には、プレス成形された表面以外に何も介在しません。
1050Aアルミニウムをプレス成形することで、アルミニウムヒートシンク押出はエンベロープに応じて650 gからと軽量に保たれ、フィン密度を犠牲にしません。これは気流経路長が筐体によってすでに固定されている場合に重要です。
こちらもご覧ください:アルミニウムヒートシンク
クリアアノダイズType II、5~10 µmの仕上げは成形後に施されるため、機械加工の代替品のようにフィン根部で腐食保護が切断されることがありません。
BQUQ 異形ワイヤーフォームスプリングコレクション の詳細はこちら。
材料選定と表面仕上げ 標準材料は1050Aアルミニウムで、クリアアノダイズType II、5~10 µmが施されています。通信および基地局への曝露が懸念される用途では、パッシベート処理ルートを推奨します。重量よりも導電性が重要な場合は、銅C110が熱性能を高め、単位質量はほぼ2倍になります。
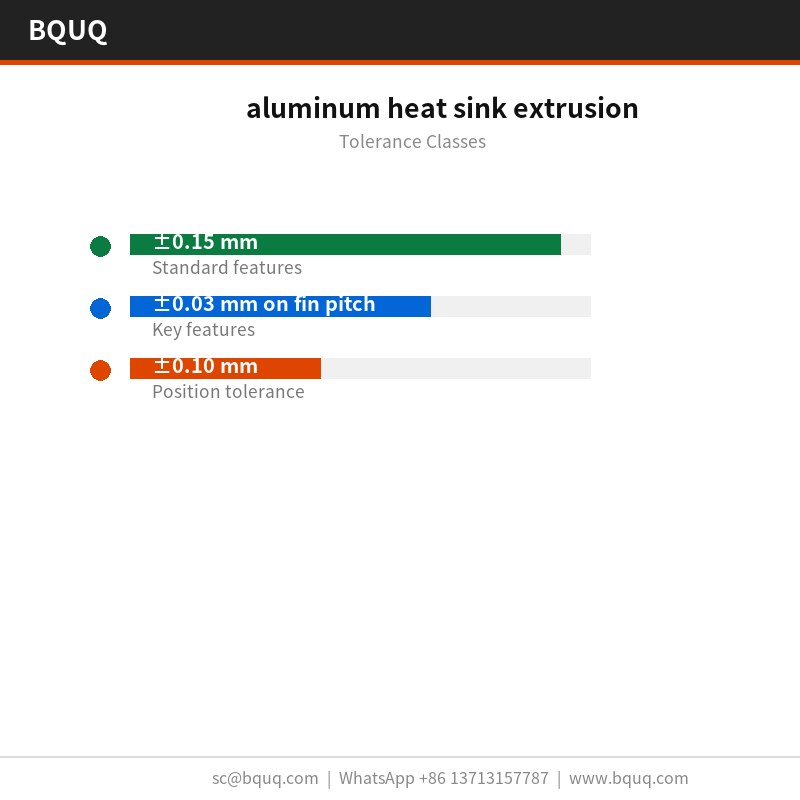
指定可能な公差クラス 一般寸法は±0.15 mmで、フィンピッチの±0.03 mmなどの重要部位は別途保持されます。成形形状は金型の再現性±0.03 mmを継承し、穴位置は±0.10 mmに保持されます。より厳しいクラスには追加のプレス工程が必要なため、金型製作後ではなく前に決定する価値があります。
出荷前の検査 各バッチにはCMM検査報告書と花崗岩定盤による平坦度測定が添付されます。平坦度、ピッチ、ベース厚さ、穴位置を記録し、±0.15 mmを超えるものはラインから出る前にフラグを立てます。
入荷した1050Aアルミニウムは、プレスに入る前に厚さと硬度を検査します。成形後、CMM検査報告書と花崗岩定盤により100 mmあたり0.05 mmおよび図面に対する5.0 mmを確認します。
サンプリングは重要寸法がAQL 0.65、一般が1.5で、初品には毎回CMM検査報告書と花崗岩定盤を使用します。±0.15 mmを超える偏差は全ロット選別を実施します。
成形後に0.3 mmのフィン先端のバリと割れを検査します。プレス成形では図面寸法を変えずに根部が割れることがあるためです。バリ限度は部品ごとに設定します。
この部品の用途 通信および基地局では、ベースが通常取り付けインターフェースを兼ねます。1.5 mmで100 mmあたり0.05 mmの平坦度により、通信および基地局用サーマルパッドに安定した表面を提供します。
通信および基地局に取り組む設計者は、熱データよりも先に平坦度を求めます。通信および基地局の組立は自動化されており、平坦でないベースはラインを停止させるためです。
通信および基地局の設計では、しばしば2.0 m/sの強制空冷経路が採用されます。ΔT = 75 K、強制空冷2.0 m/sで0.35 K/Wは、通信および基地局がファン動力を音響限界以下に抑えながら目標を達成できることを意味します。
通信および基地局の試作では、7営業日で図面レビューと初品に対応します。±0.03 mmの能力が承認されれば、量産ロットは20営業日に移行します。
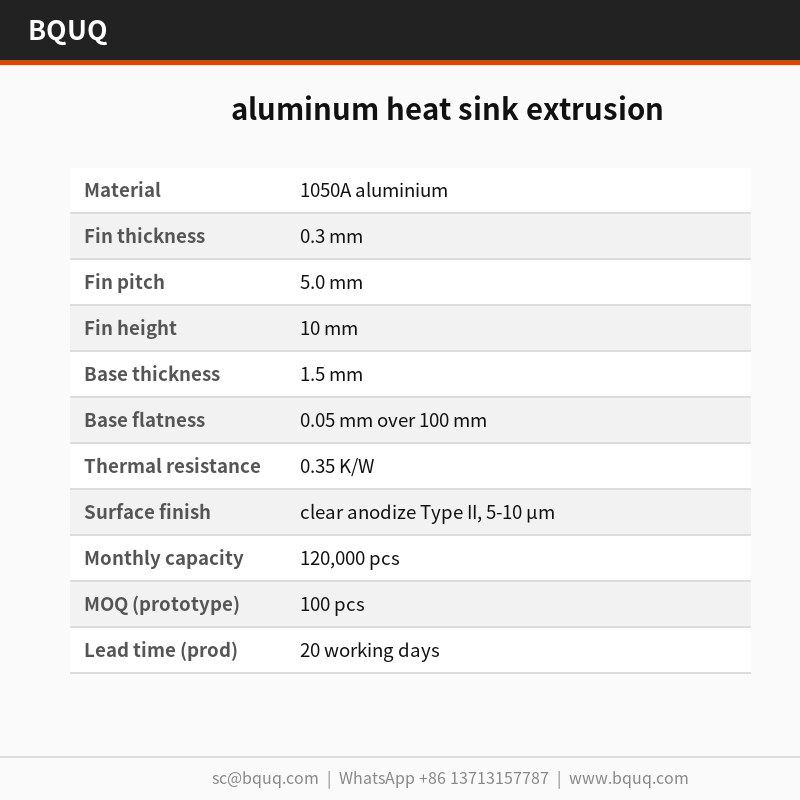
仕様 パラメータ 値 / 範囲 材料 1050Aアルミニウム フィン厚さ 0.3 mm フィンピッチ 5.0 mm フィン高さ 10 mm ベース厚さ 1.5 mm ベース平坦度 100 mmあたり0.05 mm 熱抵抗 0.35 K/W 熱試験条件 ΔT = 75 K、強制空冷2.0 m/s 表面仕上げ クリアアノダイズType II、5~10 µm サイズ範囲 120 x 80 x 50 mm
FAQ:ご注文前のご質問 弊社の用途に合わせてアルミニウムヒートシンク押出をカスタマイズできますか? はい。図面またはサンプルをお送りいただければ、3営業日以内にDFMノートを返送します。通信および基地局のカスタマイズのほとんどは5.0 mm、1.5 mm、または穴パターンの変更で、いずれも既存の63 Tプレスの金型変更であり、新しい機械ではありません。
どのような公差を保持できますか? 一般寸法は±0.15 mm、フィンピッチの±0.03 mmなどの重要寸法は別途保持されます。成形形状は金型の再現性±0.03 mmを継承します。図面がより厳しい場合は、追加のプレス工程を計画できるよう金型製作前にご連絡ください。
アルミニウムヒートシンク押出に粉体塗装やめっきは可能ですか? はい。標準はクリアアノダイズType II、5~10 µmです。RAL 9005の粉体塗装はベースに約0.1 mmを追加します。亜鉛ニッケルはアースに適しています。追加のコーティングは1050Aアルミニウムと気流の間に位置するため、フィン根部にはコーティングしません。
アルミニウムヒートシンク押出を異なるサイズで製作できますか? シリーズは120 x 80 x 50 mmをカバーし、単位重量は650 gからです。ベースはプレス成形されるため、新しいサイズは新しいプレスラインではなくダイインサートの変更であり、開発は通常8週間ではなく2週間です。
技術資料:ヒートシンクの鍛造プロセスとは何か、その性能はどうか?
CADファイルや図面は提供されますか? CMM検査報告書付きの2D図面を提供し、ご要望に応じて3D STEPも提供します。どちらも平坦度の指示と金型分割線を示しており、お客様自身の組立で100 mmあたり0.05 mmを確認する場合に重要です。
おすすめ記事:BQUQ マウントベース付きアルミヒートシンク コレクション02
製造と出荷の方法 東莞からの直接調達:コイル材、成形、表面処理、検査が1つの建物で行われるため、100 mmあたり0.05 mmの平坦度は部品が梱包される前に検証されます。
当社の通信および基地局の経験は2015年の最初の金型プログラムに遡ります。その歴史が、標準のクリアアノダイズType II、5~10 µmおよび±0.15 mmが楽観的ではなく保守的である理由です。
工場はISO9001を取得しており、PE袋+ハニカムカートン、1カートンあたり15 kgでRoHSおよびREACH文書を出荷できます。第三者機関によるSGS検査は、コンテナ封印前にご要望に応じて手配します。
スイス旋盤ガイドブッシュ 超硬合金 と比較してください。
見積もり依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国東莞
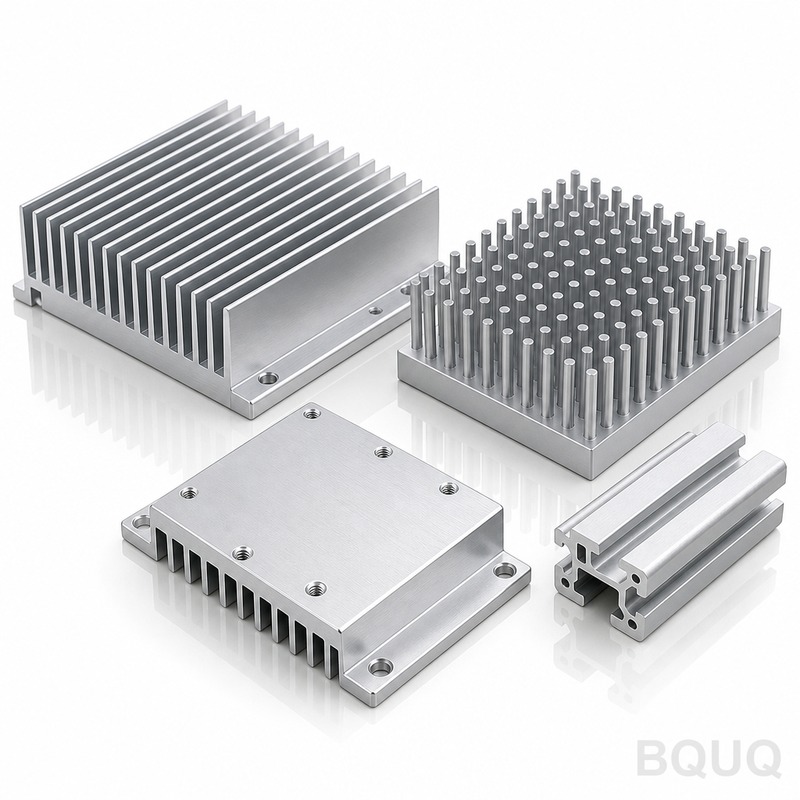
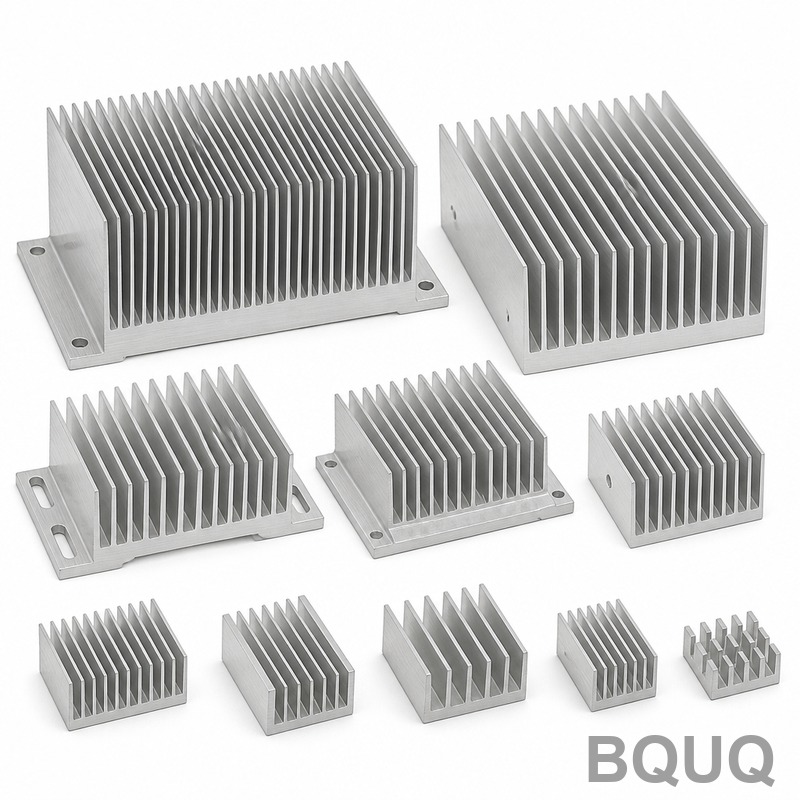
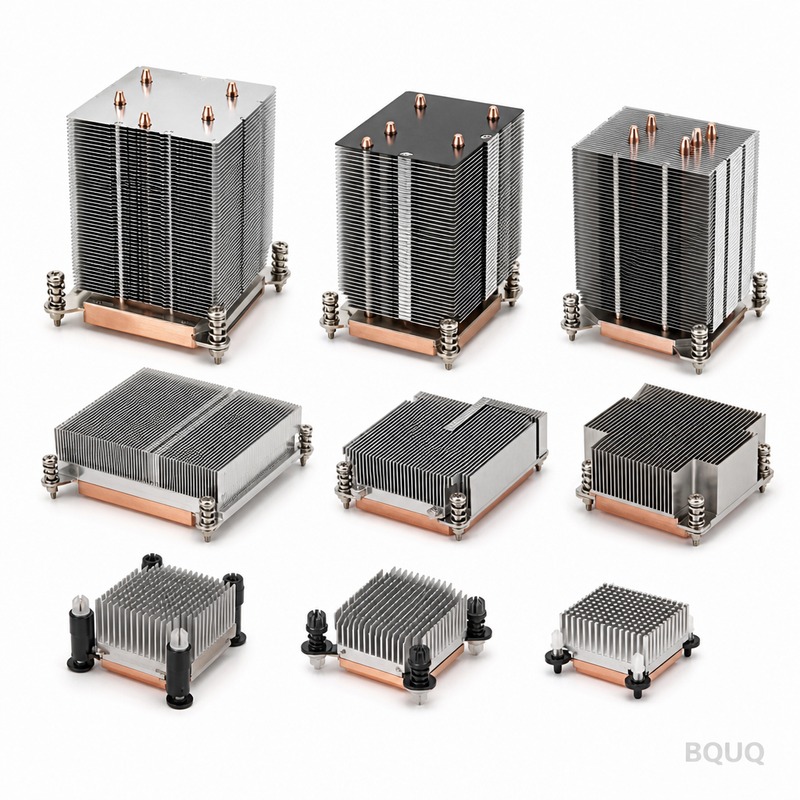
製品ギャラリー
関連記事:BQUQ ステンレス鋼タッチスプリングコレクション02
こちらもご覧ください:強制空冷用ヒートシンクの設計方法:ファンとダクトの選定
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 1050Aアルミニウム 公差 金型±0.03 mm、100 mmあたり0.05 mm平坦度 リードタイム 本プロセスの標準:金型承認後2~4週間 MOQ 本プロセスの標準:1,000個 生産能力 18秒サイクルで120,000個ライン
選定 / 比較 オプション 最適な用途 トレードオフ 押出一体型ヒートシンク 大量生産、低コスト、接合部破損なし 一定断面プロファイルに限定 ろう付けまたは接着二分割冷却器 フィン高さが変化する複雑な形状 接着層が熱抵抗を追加し、破損の可能性 1050Aアルミニウム 軽量、良好な熱伝導率、アノダイズ可能 6061または6063合金より強度が低い クリアアノダイズType II、5~10 µm 成形後の腐食保護 薄いコーティング、研磨環境には不向き 自然対流 低騒音、低電力用途 強制空冷より熱抵抗が高い
プロセス / 検査 工程 管理 記録 押出 単一の63 Tストロークでベースとフィンを一体成形 金型は±0.03 mmで稼働 平坦度 取り付け面の100 mmあたり0.05 mmを金型から保持 CMM検査報告書と花崗岩定盤 表面仕上げ 成形後にクリアアノダイズType II、5~10 µmを施す 外観およびコーティング厚さ検査 検査 毎回の出荷前にCMM検査報告書 バッチ固有のCMMデータ 出荷 毎バッチにCMM検査報告書を添付 注文ごとの梱包とラベル
よくある質問 このアルミニウムヒートシンク押出の熱抵抗は? ΔT = 75 K、強制空冷2.0 m/sの条件下で0.35 K/Wを実現します。この性能は、0.3 mmフィン、5.0 mmピッチ、1.5 mmベースの一体型1050Aアルミニウムプロファイルと、均一な熱インターフェース接触のための100 mmあたり0.05 mmの平坦度によるものです。
カスタムCNCコレットチャック 自動旋盤用 外径拡張式 精密加工 中国製 の詳細はこちら。
使用材料とその理由は? 1050Aアルミニウムを使用するのは、エンベロープに応じて650 gからと押出を軽量に保ち、フィン密度を犠牲にしないためです。また、成形後に施されるクリアアノダイズType II、5~10 µm仕上げのためにアノダイズ性も良好で、腐食保護が切断されません。
技術資料:カスタムCNCフライス加工アルミブラケット
押出で保持できる公差は? 金型は±0.03 mmで稼働し、取り付け面の100 mmあたり0.05 mmの平坦度を金型から直接保持します。これにより熱インターフェースの接触が均一に保たれます。毎バッチはCMMと花崗岩定盤で測定したCMM検査報告書を添付して出荷されます。
おすすめ記事:丸型LED電球ヒートシンク 精密CNC加工
ヒートシンクの製造方法とサイクルタイムは? 単一の63 Tストロークでアルミニウムヒートシンク押出全体を成形するため、ベースとフィンはろう付け接合部のない一体型です。18秒サイクルで120,000個のラインに対応し、金型製作後は部品コストが複雑さに比例して増加しません。
リードタイムとMOQは? 本プロセスの標準リードタイムは金型承認後2~4週間で、MOQは1,000個です。生産能力は18秒サイクルでラインあたり120,000個のため、パイロットランと量産の両方に対応できます。
利用可能な表面仕上げオプションは? 標準仕上げは成形後に施されるクリアアノダイズType II、5~10 µmです。これによりコーティングを切断することなく腐食保護を提供します。他の仕上げもご要望に応じて可能ですが、アノダイズがこの押出のベースラインです。
カスタムCNC加工フィットネス機器部品 と比較してください。
この部品は通常どこで使用されますか? 気流経路長がすでに固定され、重量が重要な筐体で使用されます。一体型形状により、二分割冷却器に見られる接着層が排除され、熱経路が短縮されます。典型的な用途には、電子機器冷却、LED熱管理、電源ヒートシンクがあります。
関連記事