製品の詳細 目次
重要なポイント heat sink ps5は、フィンピッチ2.5 mm、板厚1.0 mm、取付面の平坦度0.15 mm/100 mmの打ち抜き銅C110部品です。熱抵抗は1.10 K/Wで、CMMとロットごとの100%油圧プレス漏れ試験で検証されています。160 Tの1ストロークで各部品を8秒サイクルで成形し、300,000個の生産を通じてフィンピッチを±0.05 mm以内に維持します。
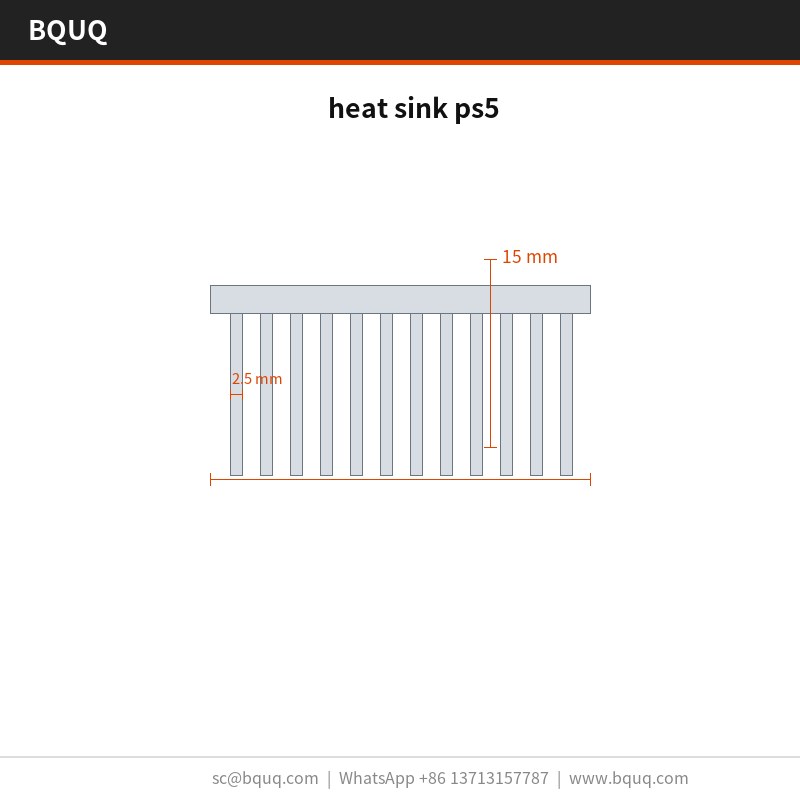
heat sink ps5は、純銅C110の板厚1.0 mmにフィンピッチ2.5 mmを組み合わせているため、20 x 20 x 10 mmの部品で取付面の平坦度0.15 mm/100 mmを維持します。熱抵抗は1.10 K/Wで、CMMおよびロットごとの100%油圧プレス漏れ試験で測定されます。
設計アプローチとプロセス 打ち抜き加工は、押出加工では維持できない再現性のある1.0 mmのフィンプロファイルを実現します。金型が1ストロークで全てのフィンを成形するため、300,000個の生産を通じてピッチは±0.05 mm以内に保たれます。
ベースとフィンは一体としてプレス成形されるため、破損するろう付け接合部がありません。取付面の平坦度0.15 mm/100 mmは金型から直接維持され、熱界面の接触が均一に保たれます。
160 Tの1ストロークでheat sink ps5全体を成形するため、部品コストは複雑さに応じて増加しなくなります。金型は±0.05 mmで稼働し、8秒サイクルで300,000個のラインに対応します。
関連記事:5G通信設備に最適なヒートシンクソリューションとは?
薄いフィン板厚は打ち抜き加工が優位な点です。ピッチ2.5 mmのフィン1.0 mmは、同じ外形の機械加工や押出プロファイルよりも立方ミリメートルあたりの表面積が大きくなります。
現在、1つのサプライヤーが同じ160 Tプレスファミリーから1.0 mmから1.0 mmのフィン板厚に対応しているため、熱設計の変更は新しいベンダーではなく金型の変更で済みます。
材料選定と表面仕上げ 標準材料は純銅C110で、クリアアルマイトType II、5-10 µmで供給されます。IGBTパワーモジュールへの曝露が懸念される用途では、不動態化処理ルートを推奨します。重量よりも導電性が重要な場合、銅C110は熱性能を高め、単位質量はほぼ2倍になります。
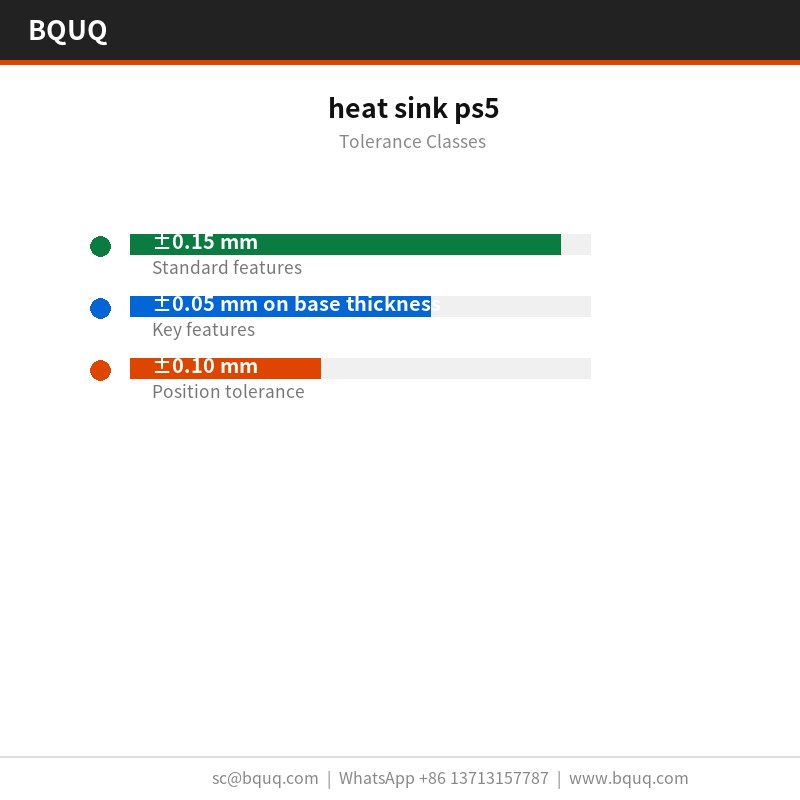
指定可能な公差クラス 一般寸法は±0.15 mmで、ベース厚さの±0.05 mmなどの重要部位は別途維持されます。成形形状は金型の再現性±0.05 mmを継承し、穴位置は±0.10 mmに保たれます。より厳しいクラスには追加のプレス工程が必要なため、金型製作後ではなく前に決定する価値があります。
こちらもご覧ください:カスタムCNC自動旋盤コレットセット 50-55-60 ヘビーシリーズ
出荷前の検査 平坦度は granite surface plate、20 °Cで0.15 mm/100 mmの限度に対して検査され、フィンピッチは±0.05 mmで光学的に検証されます。報告書は各ロットに添付されます。
サンプリングは重要寸法がAQL 0.65、一般が1.5で、初品ごとにCMMおよび100%油圧プレス漏れ試験を実施します。±0.15 mmを超える偏差は全ロット選別を引き起こします。
打ち抜き加工は図面寸法を変えずにルートを割ることがあるため、成形後に1.0 mmのフィン先端のバリと割れを検査します。バリ限度は部品ごとに設定されます。
最終梱包は50 kg超の場合、帯電防止袋+木箱です。各カートンにはロット、数量、検査状況がラベル表示され、記録はISO9001ファイルに対して10年間保管されます。
この部品の用途 IGBTパワーモジュールプログラムがこの形状の存在理由です。筐体を高くできない場合、フィン密度が唯一の手段であり、ピッチ2.5 mmと板厚1.0 mmはアルミニウムの実用的な上限です。
IGBTパワーモジュールの製造では、取付面の0.15 mm/100 mmは熱定格と同じくらい重要です。熱界面材料が均一に広がるか、片端に溜まるかを決定します。
CNCが「語り出す」——大規模言語モデルと知識グラフが駆動するスマート工程計画 の詳細はこちら。
IGBTパワーモジュールの顧客は通常、腐食理由から純銅C110を指定し、図面を±0.15 mmに維持します。300,000個のラインはセカンドソースなしでこの量を吸収します。
技術資料:カスタムスウェージドフィン放熱器
IGBTパワーモジュールでは、ベースは通常取付インターフェースを兼ねます。1.0 mmと0.15 mm/100 mmの平坦度は、IGBTパワーモジュールの熱パッドに安定した表面を提供します。
おすすめ記事:ばねの表面処理オプション:亜鉛、ニッケル、粉体塗装など
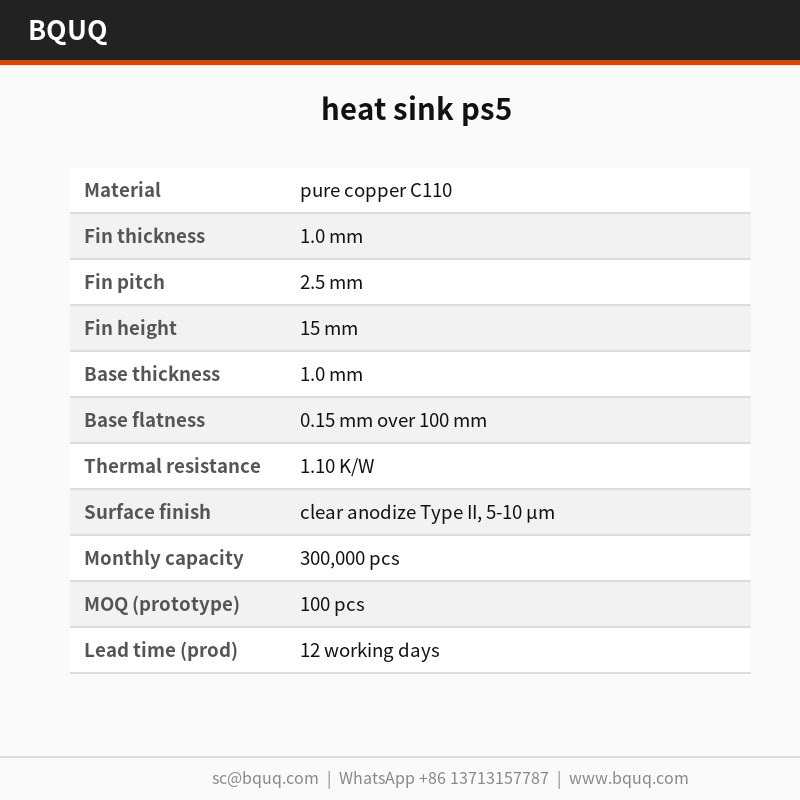
仕様 パラメータ 値 / 範囲 材料 純銅C110 フィン厚さ 1.0 mm フィンピッチ 2.5 mm フィン高さ 15 mm ベース厚さ 1.0 mm ベース平坦度 0.15 mm/100 mm 熱抵抗 1.10 K/W 熱試験条件 ΔT = 60 K、自然対流 表面仕上げ クリアアルマイトType II、5-10 µm サイズ範囲 20 x 20 x 10 mm
FAQ: ご注文前のご質問 どのような公差を維持できますか? 一般寸法は±0.15 mm、ベース厚さの±0.05 mmなどの重要寸法は別途維持されます。成形形状は金型の再現性±0.05 mmを継承します。図面がより厳しい場合、追加のプレス工程を計画できるよう金型製作前にご連絡ください。
Inconelと超合金のCNC加工:現実的な検証 と比較してください。
取付面の平坦度はどのくらいですか? granite surface plate、20 °Cで測定した0.15 mm/100 mmです。これはIGBTパワーモジュールにとって重要な数値です。熱パッドには均一な接触が必要だからです。アセンブリがより良い精度を必要とする場合はお知らせください。スキム工程を追加できます。
金型は交換までどのくらい持ちますか? 通常のプレス圧力での純銅C110では、金型寿命はおよそ です。300,000個では6〜12ヶ月です。IGBTパワーモジュールプログラム用に予備のダイセットを現場に保管しているため、平坦度記録に摩耗が現れても待ち時間がありません。
heat sink ps5を組立済みで供給できますか? はい。クリップ、ネジ、ファンシュラウドをキットアセンブリとして追加し、部品をセットごとに袋詰めしてラベル表示できます。これはIGBTパワーモジュールプログラムで一般的で、約3営業日追加されます。
関連記事:精密スタンピングシム&スペーサー
御社のheat sink ps5とスカイブフィンheat sink ps5の違いは何ですか? スカイブフィンは切削加工されるため、薄く高いフィンと同じ高さでより高い密度が得られますが、コストはフィン面積に直接比例します。打ち抜き加工は1ストロークで同じ結果を300,000個未満ではるかに低い単価で実現します。固定高さの筐体のIGBTパワーモジュールでは、通常打ち抜き加工が正解です。
製造と出荷方法 当社のIGBTパワーモジュールの経験は2015年の最初の金型プログラムに遡ります。その歴史が、標準のクリアアルマイトType II、5-10 µmと±0.15 mmが楽観的ではなく保守的である理由です。
生産は8秒サイクルで稼働し、0.15 mm/100 mmに対してインライン視覚検査を行います。これがピークシーズンに300,000個のコミットメントを信頼できるものにします。
品質スタッフは別室ではなくプレス機の隣に座っています。2.5 mmまたは0.15 mm/100 mmの偏差は、最終検査ではなく金型で生産を停止します。
見積もり依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国東莞
こちらもご覧ください:DC-DCモジュール用ヒートシンク
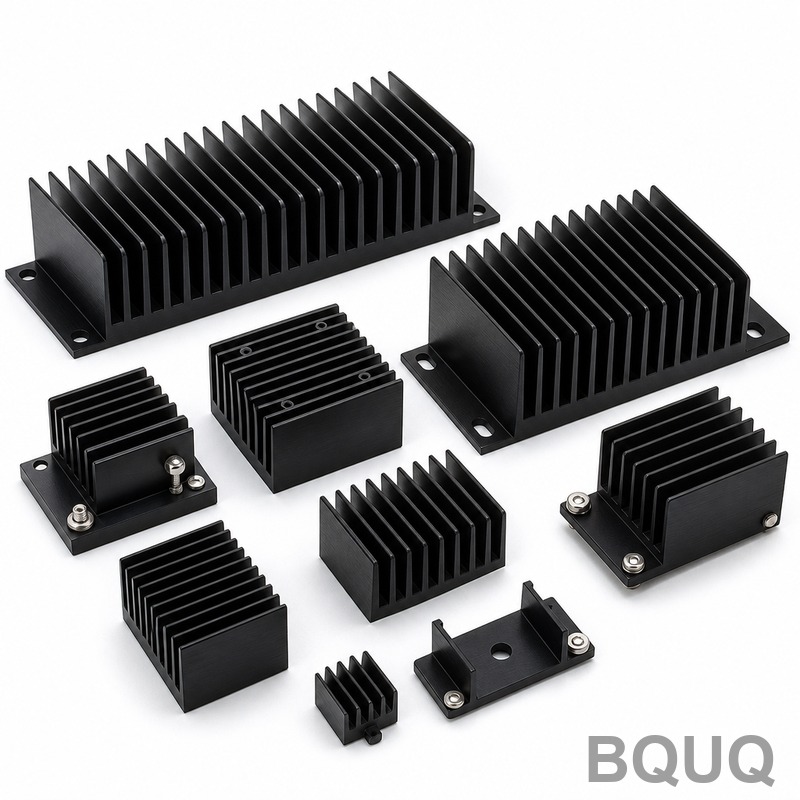
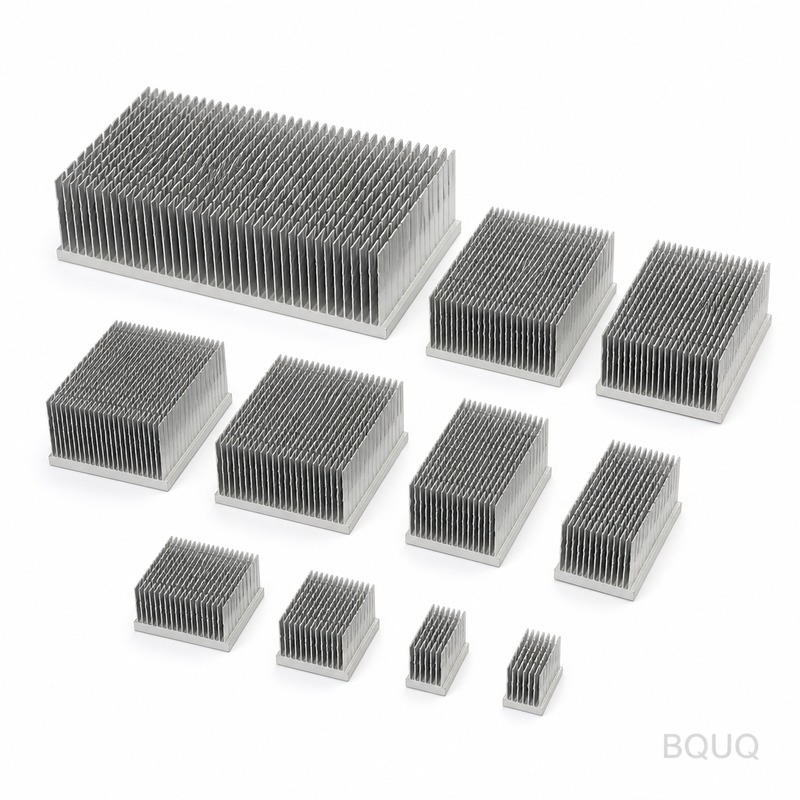
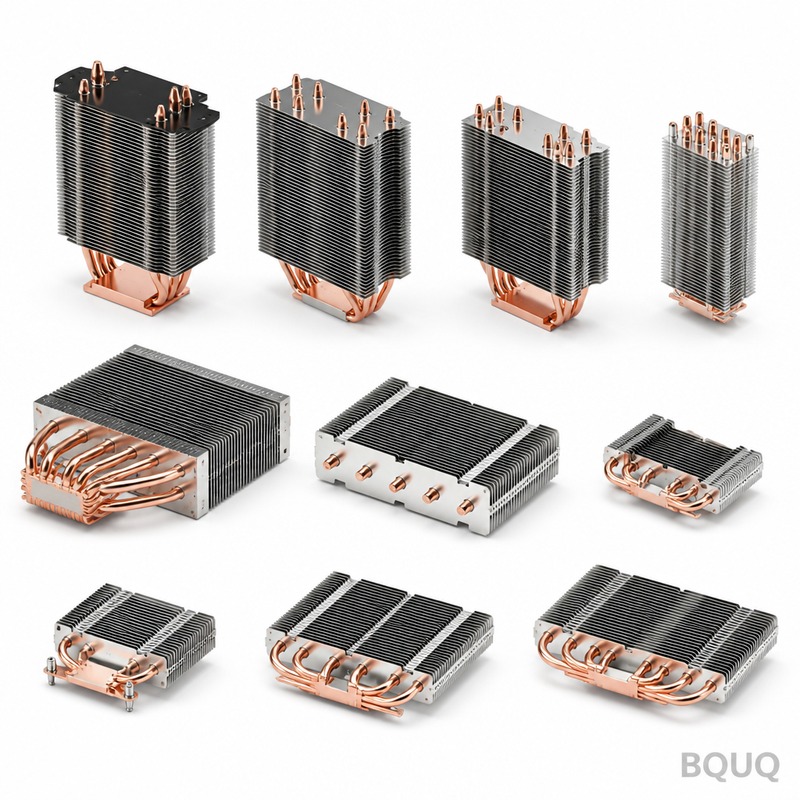
製品ギャラリー
CNC工具摩耗の管理:コストと公差 の詳細はこちら。
技術資料:CNC加工ステンレス鋼:精密部品の課題と解決策
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 純銅C110 公差 ±0.05 mmフィンピッチ、0.15 mm/100 mm平坦度 リードタイム このプロセスの標準: 金型承認後15〜25日 MOQ このプロセスの標準: 1,000個 生産能力 300,000個生産、160 Tプレスで8秒サイクル
選定 / 比較 オプション 最適な用途 トレードオフ 打ち抜き銅C110 ピッチ2.5 mmでフィン1.0 mmを必要とする大量生産PS5ヒートシンク 金型が必要、小さな設計変更には柔軟性が低い 押出アルミニウム 低コストの試作品または低熱負荷 1.0 mmのフィンプロファイルを維持できない、銅より熱伝導率が低い 機械加工銅 極少量または複雑な3D形状 部品コストが高い、8秒の打ち抜きよりサイクルが遅い ろう付けフィンアセンブリ 異種材料または非常に高いフィン ろう付け接合部が破損する可能性、追加工程 打ち抜きアルミニウム 重量重視、中程度の熱負荷 C110銅より熱伝導率が低い
プロセス / 検査 段階 管理 記録 打ち抜き 160 Tシングルストローク、±0.05 mmフィンピッチ 金型ログと初品検査 平坦度 取付面の0.15 mm/100 mm ロットごとのCMM報告書 漏れ試験 100%油圧プレス漏れ試験 ロットごとの合否ログ 熱 1.10 K/W熱抵抗 ロットごとの熱試験データ 最終 出荷前の検査 適合証明書
よくある質問 heat sink ps5の熱抵抗はどのくらいですか? heat sink ps5の熱抵抗は1.10 K/Wです。これはフィンピッチ2.5 mm、板厚1.0 mmの完成した打ち抜き銅C110部品で測定されます。各ロットは出荷前にCMMおよび100%油圧プレス漏れ試験で検証されます。
heat sink ps5に使用される材料は何ですか? 標準材料は純銅C110です。フィン1.0 mmとピッチ2.5 mmに高い熱伝導率を提供します。ベースとフィンは板厚1.0 mmから一体としてプレス成形されるため、破損するろう付け接合部がありません。
取付面でどのような平坦度を維持できますか? 取付面の平坦度0.15 mm/100 mmを維持します。これは160 Tプレスの金型から直接成形されます。厳しい平坦度は熱界面の接触を均一に保ち、ロットごとにCMMで検査されます。
おすすめ記事:防衛産業部品:CNC加工における精密製造ケーススタディ
heat sink ps5のフィンピッチ公差はどのくらいですか? フィンピッチは300,000個の生産を通じて±0.05 mm以内に維持されます。打ち抜き金型が1ストロークで全てのフィンを成形するため、2.5 mmのピッチが再現可能です。押出加工はこの公差で1.0 mmのフィンプロファイルを維持できません。
ヒートシンクベースプレートとは何か、そして平坦度が重要な理由 と比較してください。
生産能力とサイクルタイムはどのくらいですか? 160 Tの1ストロークでheat sink ps5全体を8秒サイクルで成形します。ラインは300,000個の生産に対応します。金型は±0.05 mmで稼働するため、金型ができれば部品コストは複雑さに応じて増加しなくなります。
同じプレスから異なるフィン板厚を供給できますか? はい。現在、1つのサプライヤーが同じ160 Tプレスファミリーから1.0 mmから1.0 mmのフィン板厚に対応しています。熱設計の変更は新しいベンダーではなく金型の変更であり、認定を短縮し検査記録の一貫性を保ちます。
出荷前にどのような検査が行われますか? 各ロットはCMM検証と100%油圧プレス漏れ試験を受けます。また、取付面の0.15 mm/100 mm平坦度と1.10 K/Wの熱抵抗も検査します。記録はロットに添付されます。
関連記事