製品の詳細 目次
重要なポイント アルミニウムヒートシンクプレートは、ADC12ダイカストアルミニウムを使用し、フィンピッチ1.5 mm、板厚1.0 mmで、63 Tの1ストロークでプレス成形されます。取付面では100 mmあたり0.05 mmの精度を維持し、熱抵抗0.35 K/Wを達成し、120,000個の生産においてフィンピッチ±0.05 mmを維持し、サイクルタイムは25秒です。
関連記事:熱膨張とコレットの振れ:熱を管理する
アルミニウムヒートシンクプレートは、ADC12ダイカストアルミニウムにおいてフィンピッチ1.5 mmと板厚1.0 mmを組み合わせているため、20 x 20 x 10 mmの部品は取付面で100 mmあたり0.05 mmを維持します。熱抵抗は0.35 K/Wで、ロットごとにCMM 0.001 mmの分解能で測定されます。
設計アプローチとプロセス プレス成形は、押出成形では維持できない再現性のある1.0 mmのフィンプロファイルを実現します。金型は1ストロークで全てのフィンを成形するため、120,000個の生産においてピッチは±0.05 mm以内に収まります。
こちらもご覧ください:プログレッシブ金型 vs 単発スタンピング:生産量別コスト分析
単一の63 Tストロークでアルミニウムヒートシンクプレート全体を成形するため、部品コストは複雑さに比例して増加しません。金型は±0.05 mmで稼働し、25秒のサイクルで120,000個のラインに対応します。
プレス加工コネクタシェル:シールドと嵌合精度 の詳細はこちら。
一体型の形状は、2ピースクーラーに見られる接着層を排除し、熱経路を短縮します。ADC12ダイカストアルミニウムと気流の間には、プレス成形された表面以外に何も存在しません。
技術資料:カスタムダイカストアルミニウムヒートシンク
プレス成形構造は、押出成形よりもバッチ変動に耐性があります。金型摩耗はまずフィンピッチの測定可能な変化として現れ、検査では現場ではなくCMM 0.001 mmの分解能でこれを検出します。
サンドブラスト+エポキシ粉体塗装 RAL 9005仕上げは成形後に施されるため、機械加工の代替品のようにフィン根部で腐食保護が切断されることがありません。
材料選定と表面仕上げ 標準材料はADC12ダイカストアルミニウムで、サンドブラスト+エポキシ粉体塗装 RAL 9005で供給されます。EVおよびOBC充電器への暴露が懸念される用途では、パッシベート処理ルートを推奨します。導電性が重量よりも重要な場合は、銅C110が熱性能を向上させ、単位質量はおよそ2倍になります。
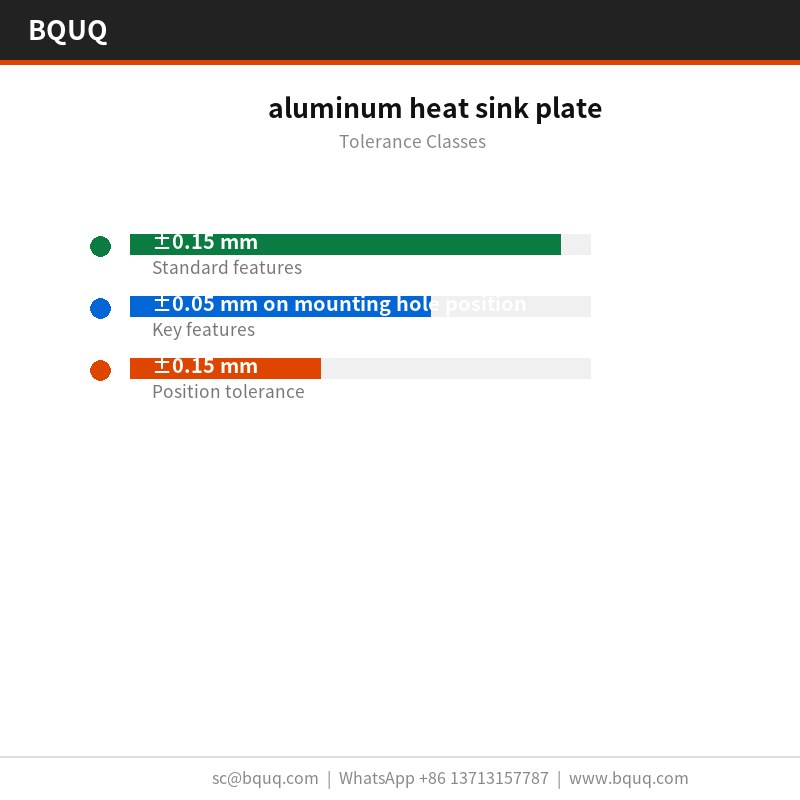
指定可能な公差クラス 一般寸法は±0.15 mmで、取付穴位置の±0.05 mmなどの重要部位は別途維持されます。成形形状は金型の再現性±0.05 mmを継承し、穴位置は±0.15 mmで維持されます。より厳しいクラスには追加のプレス工程が必要なため、金型製作後ではなく前に決定する価値があります。
おすすめ記事:精密鋼製ねじりばねコレクション
出荷前の検査 平坦度は花崗岩定盤上で20 °Cにて100 mmあたり0.05 mmの限界に対して検査され、フィンピッチは±0.05 mmで光学的に検証されます。報告書はロットごとに発行されます。
各バッチにはCMM 0.001 mmの分解能によるCMM報告書が添付されます。平坦度、ピッチ、ベース厚さ、穴位置を記録し、±0.15 mmを超えるものはラインから出る前にフラグが立てられます。
サンプリングは重要寸法でAQL 0.65、一般で1.5とし、初品ごとにCMM 0.001 mmの分解能で検査します。±0.15 mmを超える偏差は全ロット選別を引き起こします。
平坦度は鋳鉄ではなく花崗岩上で測定されます。これは、ラッピングされていない定盤では20 x 20 x 10 mmにおける100 mmあたり0.05 mmの読み取り値が異なるためです。記録には両方の読み取り値が保持されます。
この部品の用途 EVおよびOBC充電器プログラムがこの形状の存在理由です。筐体を高くできない場合、フィン密度が唯一の手段であり、1.5 mmピッチと1.0 mm板厚がアルミニウムの実用的な上限です。
CNC加工におけるプラスチック vs 金属:あなたの用途に最適な材料はどちらか? と比較してください。
EVおよびOBC充電器の製造では、100 mmあたり0.05 mmの取付面が熱定格と同じくらい重要です。これは熱界面材料が均一に広がるか、片端に溜まるかを決定します。
関連記事:高速切削加工技術:原理、工具経路最適化と工業応用
アルミニウムヒートシンクプレートがEVおよびOBC充電器のボリュームで稼働する場合、部品間の一貫性が現場返品を決定します。120,000個の生産における±0.05 mmが熱曲線を1つのバンド内に保ちます。
EVおよびOBC充電器では、ベースは通常取付インターフェースを兼ねます。1.0 mmと100 mmあたり0.05 mmの平坦度は、EVおよびOBC充電器の熱パッドに対して安定した表面を提供します。
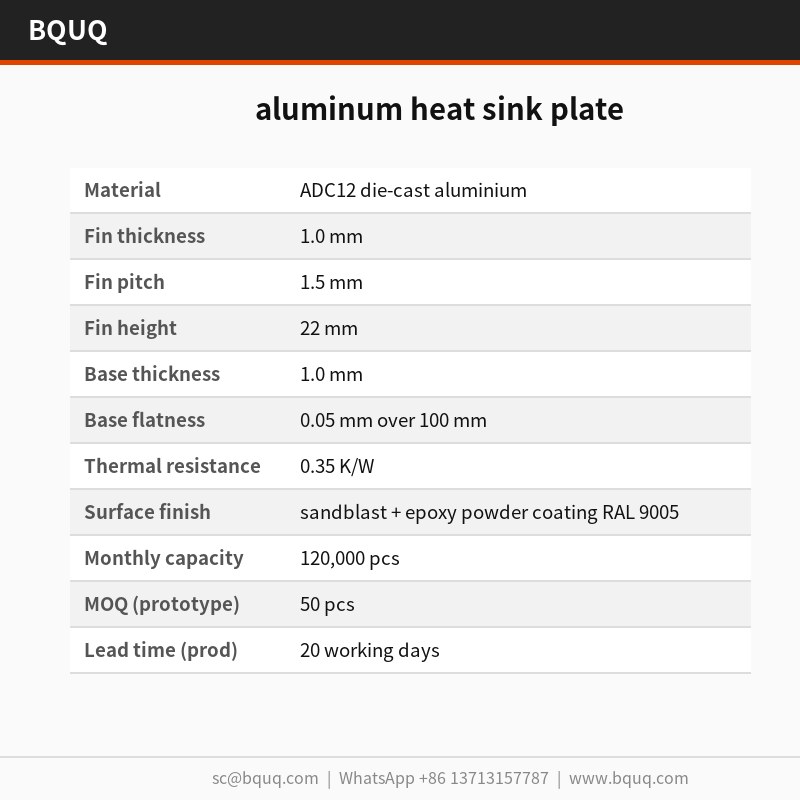
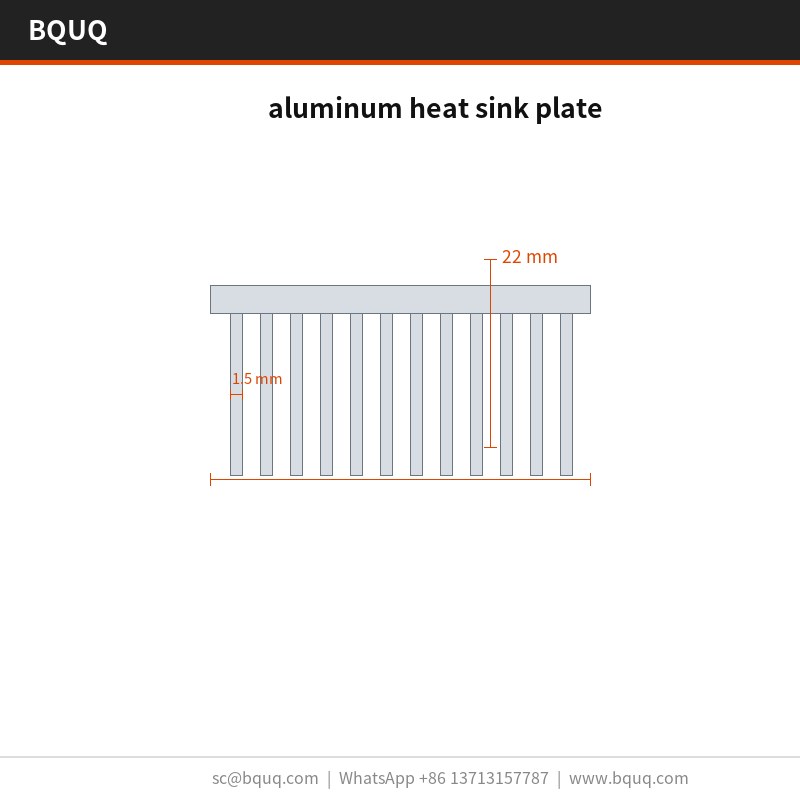
仕様 パラメータ 値 / 範囲 材料 ADC12ダイカストアルミニウム フィン厚さ 1.0 mm フィンピッチ 1.5 mm フィン高さ 22 mm ベース厚さ 1.0 mm ベース平坦度 100 mmあたり0.05 mm 熱抵抗 0.35 K/W 熱試験条件 ΔT = 60 K、自然対流 表面仕上げ サンドブラスト+エポキシ粉体塗装 RAL 9005 サイズ範囲 20 x 20 x 10 mm
FAQ:ご注文前のご質問 推奨材料は何ですか? ADC12ダイカストアルミニウムが標準的な選択です。腐食環境におけるEVおよびOBC充電器には、サンドブラスト+エポキシ粉体塗装 RAL 9005を施した6063-T5を指定します。最高の導電性には銅C110に移行し、コストと重量は増加しますが、同じエンベロープで熱抵抗はおよそ半分に低下します。
アルミニウムヒートシンクプレートを異なるサイズで製造できますか? ファミリーは20 x 20 x 10 mmをカバーし、単位重量は120 gからです。ベースはプレス成形されるため、新しいサイズは新しいプレスラインではなく金型インサートの交換であり、開発は通常8週間ではなく2週間です。
梱包と輸送条件はどうなっていますか? 標準梱包はPE袋+ハニカムカートンで、1カートンあたり15 kgです。見積はEXWです。輸出カートンにはロット、数量、検査状況が表示され、検査報告書を含む完全な書類が商品に添付されます。
ガルバニック腐食をどのように防ぎますか? 鍵となるのは、湿潤接触領域における第二の金属を避けることです。サンドブラスト+エポキシ粉体塗装 RAL 9005を推奨し、部品がアルミニウムシャーシに接触する場合は絶縁ワッシャーを使用します。相手材料をお知らせいただければ、それに応じてコーティングを指定します。
御社のアルミニウムヒートシンクプレートとスカイブフィンアルミニウムヒートシンクプレートの違いは何ですか? スカイブフィンは切削加工されるため、薄く高いフィンが得られ、所定の高さでより高い密度が得られますが、コストはフィン面積に直接比例します。プレス成形は1ストロークで同じ結果をはるかに低い単価で実現します。固定高さの筐体におけるEVおよびOBC充電器では、通常プレス成形が正解です。
製造と出荷の方法 東莞からのソースダイレクト:コイル材、成形、表面処理、検査が1つの建物で行われるため、100 mmあたり0.05 mmの平坦度は部品が梱包される前に検証されます。
当社のEVおよびOBC充電器の経験は2015年の最初の金型プログラムに遡ります。その歴史が、標準のサンドブラスト+エポキシ粉体塗装 RAL 9005と±0.15 mmが楽観的ではなく保守的である理由です。
生産は25秒サイクルで稼働し、100 mmあたり0.05 mmに対してインラインビジョンを備えています。これがピークシーズンにおいて120,000個のコミットメントを信頼できるものにしています。
こちらもご覧ください:精密CNC加工ドローンジンバル部品
見積依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国東莞
家電向けCNC旋削部品:設計ガイド の詳細はこちら。
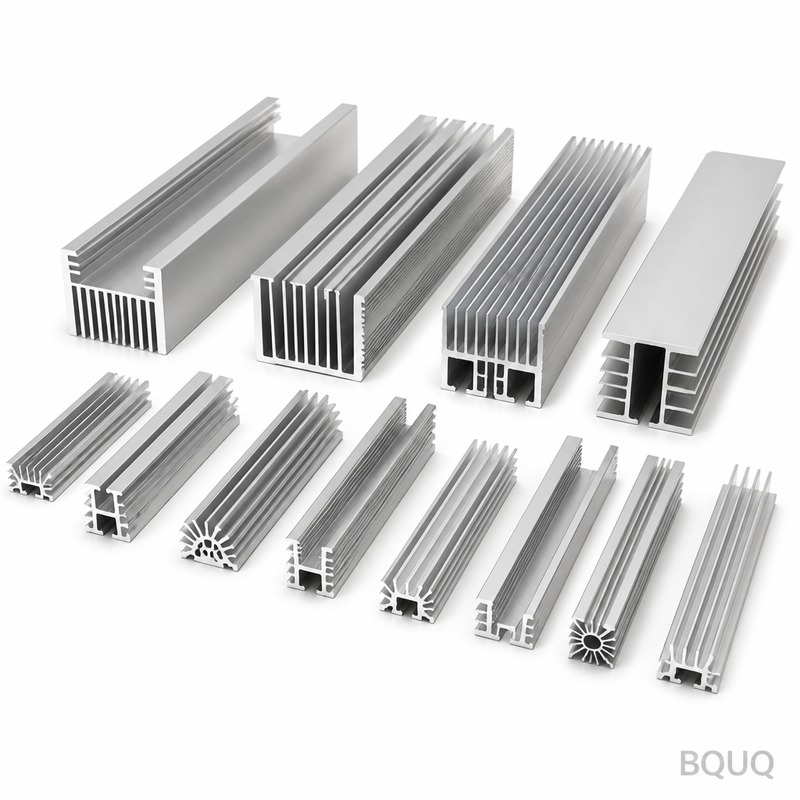
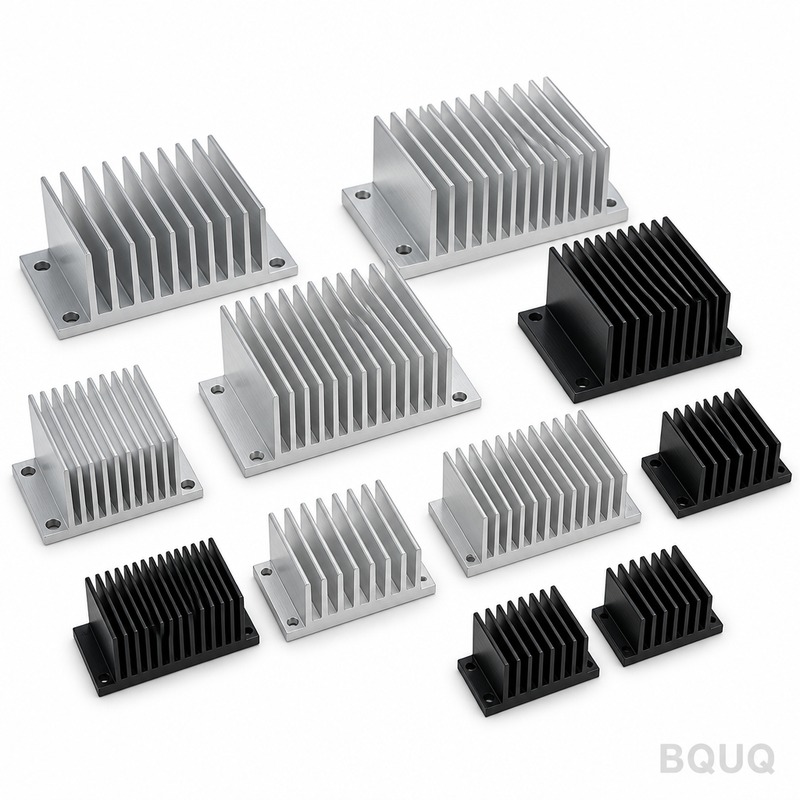
製品ギャラリー
技術資料:CPUヒートシンク
おすすめ記事:ヒートシンク材料の選び方:アルミニウム vs 銅 vs 複合材料?
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 ADC12ダイカストアルミニウム 公差 フィンピッチ±0.05 mm、取付面100 mmあたり0.05 mm リードタイム 記事に記載なし MOQ 記事に記載なし 生産能力 120,000個の生産、25秒サイクル
選定 / 比較 オプション 最適な用途 トレードオフ プレス成形アルミニウムヒートシンクプレート 再現性のある1.0 mmフィンプロファイル 金型摩耗がフィンピッチを変化させ、CMMで検出 押出成形ヒートシンク 単純で均一な断面 1.0 mmフィンプロファイルを同じ再現性で維持できない 接着剤付き2ピースクーラー 複雑な形状 接着層が熱経路抵抗を追加 サンドブラスト+エポキシ粉体塗装 RAL 9005 成形後の腐食保護 フィン根部での切断を避けるため成形後に適用
プロセス / 検査 段階 管理 記録 プレス成形 単一の63 Tストロークでプレート全体を成形 金型±0.05 mmで稼働 フィン成形 金型が1ストロークで全てのフィンを成形 120,000個においてピッチ±0.05 mm以内 検査 ロットごとにCMM 0.001 mmの分解能 熱抵抗0.35 K/Wを測定 コーティング 成形後にサンドブラスト+エポキシ粉体塗装 RAL 9005 フィン根部で腐食保護が切断されない
よくある質問 アルミニウムヒートシンクプレートのフィンピッチと板厚は? プレートはADC12ダイカストアルミニウムにおいてフィンピッチ1.5 mmと板厚1.0 mmを組み合わせています。これにより20 x 20 x 10 mmの部品が取付面で100 mmあたり0.05 mmを維持できます。
このヒートシンクプレートに期待できる熱抵抗は? 熱抵抗は0.35 K/Wで、ロットごとにCMM 0.001 mmの分解能で測定されます。一体型プレス成形形状は2ピースクーラーに見られる接着層を排除し、熱経路を短縮します。
生産におけるフィンプロファイルの再現性は? プレス成形は、押出成形では維持できない再現性のある1.0 mmフィンプロファイルを実現します。金型は1ストロークで全てのフィンを成形するため、120,000個の生産においてピッチは±0.05 mm以内に収まります。
サイクルタイムと生産能力は? 単一の63 Tストロークでアルミニウムヒートシンクプレート全体を成形します。金型は±0.05 mmで稼働し、25秒のサイクルで120,000個のラインに対応します。
プレス成形構造はバッチ変動にどう対応しますか? プレス成形構造は押出成形よりもバッチ変動に耐性があります。金型摩耗はまずフィンピッチの測定可能な変化として現れ、検査では現場ではなくCMM 0.001 mmの分解能でこれを検出します。
適用される表面仕上げとその時期は? サンドブラスト+エポキシ粉体塗装 RAL 9005仕上げは成形後に施されます。これにより、機械加工部品のようにフィン根部で腐食保護が切断されることがありません。
BQUQ CNC加工 自動旋盤46型 角穴焼入れコレット と比較してください。
一体型設計が熱性能を向上させる理由は? 一体型形状は2ピースクーラーに見られる接着層を排除し、熱経路を短縮します。ADC12ダイカストアルミニウムと気流の間には、プレス成形された表面以外に何も存在しません。
関連記事