製品の詳細 目次
重要なポイント このアルミニウムヒートシンクは、6063-T5アルミニウムの0.4 mm板材を使用し、フィンピッチ2.5 mmを実現しています。取付面において100 mmあたり0.05 mmの平坦度を維持します。熱抵抗は0.48 K/Wで、ロットごとにCMMと定盤平坦度測定器で検証されています。プレス加工により、250 Tプレスの25秒サイクルで、120,000個の生産を通じて±0.05 mmのピッチ精度を実現します。
関連記事:中国工場とのサンプル承認:プロセス
重要なポイント このアルミニウムヒートシンクは、6063-T5アルミニウムの0.4 mm板材を使用し、フィンピッチ2.5 mmを実現しています。取付面において100 mmあたり0.05 mmの平坦度を維持します。熱抵抗は0.48 K/Wで、ロットごとにCMMと定盤平坦度測定器で検証されています。プレス加工により、250 Tプレスの25秒サイクルで、120,000個の生産を通じて±0.05 mmのピッチ精度を実現します。
こちらもご覧ください:押出成形 vs スカイビング vs プレス成形ヒートシンク:2024年のコストと性能比較
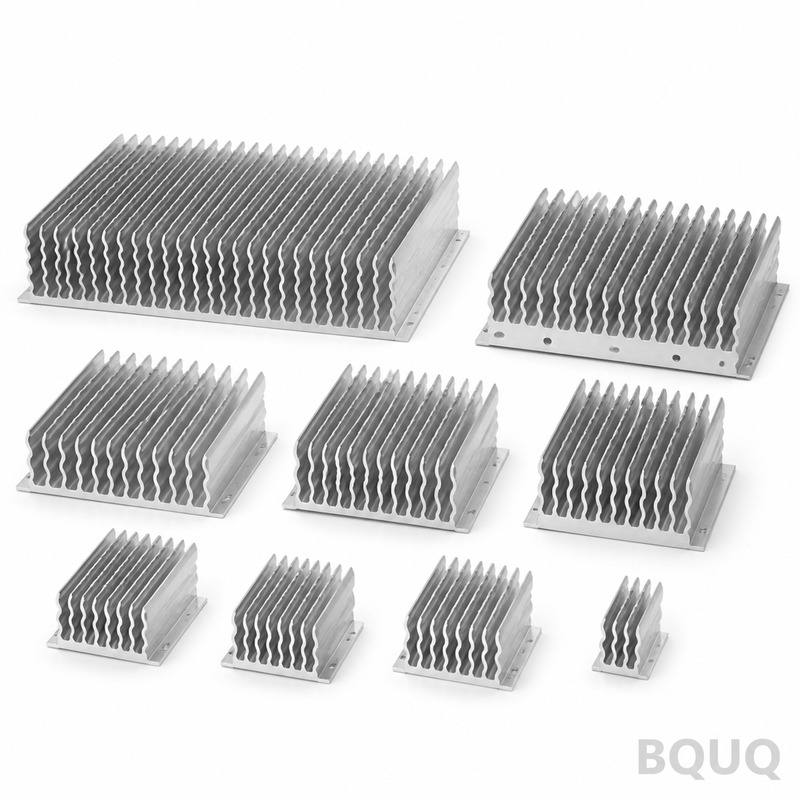
このアルミニウムヒートシンクは、6063-T5アルミニウムの0.4 mm板材とフィンピッチ2.5 mmを組み合わせることで、120 x 80 x 50 mmの部品において取付面の100 mmあたり0.05 mmの平坦度を維持します。熱抵抗は0.48 K/Wで、ロットごとにCMMと定盤平坦度測定器で測定されます。
2026年の世界ヒートシンク市場規模は?その促進要因は? の詳細はこちら。
設計アプローチとプロセス プレス加工は、押出加工では維持できない再現性のある0.4 mmのフィンプロファイルを実現します。金型が1ストロークで全てのフィンを成形するため、120,000個の生産を通じてピッチは±0.05 mm以内に収まります。
ベースとフィンが一体としてプレス成形されるため、破損するろう付け接合部がありません。取付面の100 mmあたり0.05 mmの平坦度は金型から直接維持され、熱界面の接触が均一に保たれます。
単一の250 Tストロークでアルミニウムヒートシンク全体を成形するため、部品コストは複雑さに比例して増加しません。金型は±0.05 mmで稼働し、25秒のサイクルで120,000個のラインに対応します。
一体型形状により、2ピースクーラーに見られる接着層が排除され、熱経路が短縮されます。6063-T5アルミニウムと気流の間には、プレス成形された表面以外に何も存在しません。
技術資料:高電力IGBTヒートシンク
プレス成形構造は、押出加工よりもバッチ間の変動に耐性があります。金型の摩耗はまずフィンピッチの測定可能な変動として現れ、検査では現場ではなくCMMと定盤平坦度測定器で検出されます。
材料選定と表面仕上げ 標準材料は6063-T5アルミニウムで、黒色アノダイズType II、10-15 µmで供給されます。1UサーバーやAIアクセラレータへの曝露が懸念される用途では、パッシベート処理ルートを推奨します。重量よりも導電性が重要な場合は、銅C110が熱性能を高め、単位質量はほぼ2倍になります。
指定可能な公差クラス 一般寸法は±0.15 mmで、ベース厚さの±0.05 mmなどの重要部位は別途維持されます。成形形状は金型の再現性±0.05 mmを継承し、穴位置は±0.10 mmで維持されます。より厳しいクラスには追加のプレス工程が必要なため、金型製作後ではなく前に決定する価値があります。
出荷前の検査 平坦度は定盤上で20 °Cにて、100 mmあたり0.05 mmの限度に対して検査され、フィンピッチは±0.05 mmで光学的に検証されます。報告書はロットごとに発行されます。
おすすめ記事:CNC加工サービスマネージャー:戴強
各バッチにはCMMと定盤平坦度測定器によるCMMレポートが付属します。平坦度、ピッチ、ベース厚さ、穴位置を記録し、±0.15 mmを超えるものはラインから出る前にフラグを立てます。
精密プレスワッシャー・シム と比較してください。
入荷した6063-T5アルミニウムは、プレスに入る前に厚さと硬度が検査されます。成形後、CMMと定盤平坦度測定器により100 mmあたり0.05 mmおよび図面に対する2.5 mmが確認されます。
最終梱包はPE袋+ハニカムカートンで、1カートンあたり15 kgです。各カートンにはロット、数量、検査状況がラベル表示され、記録はISO9001ファイルに対して10年間保管されます。
この部品の用途 アルミニウムヒートシンクが1UサーバーやAIアクセラレータの量で使用される場合、部品間の一貫性が現場での返品を左右します。120,000個の生産における±0.05 mmは、熱曲線を1つのバンド内に保ちます。
1UサーバーやAIアクセラレータでは、通常ベースが取付インターフェースを兼ねます。1.0 mmで100 mmあたり0.05 mmの平坦度は、1UサーバーやAIアクセラレータのサーマルパッドに対して安定した表面を提供します。
1UサーバーやAIアクセラレータに取り組む設計者は、熱データよりも先に平坦度を求めます。1UサーバーやAIアクセラレータの組立は自動化されており、平坦でないベースはラインを停止させるからです。
1UサーバーやAIアクセラレータの設計では、しばしば2.0 m/sの強制空冷経路が使用されます。ΔT = 60 Kで0.48 K/W、自然対流により、1UサーバーやAIアクセラレータはファン出力を音響限界以下に抑えつつ目標を維持できます。
仕様 パラメータ 値 / 範囲 材料 6063-T5アルミニウム フィン厚さ 0.4 mm フィンピッチ 2.5 mm フィン高さ 50 mm ベース厚さ 1.0 mm ベース平坦度 100 mmあたり0.05 mm 熱抵抗 0.48 K/W 熱試験条件 ΔT = 60 K、自然対流 表面仕上げ 黒色アノダイズType II、10-15 µm サイズ範囲 120 x 80 x 50 mm
FAQ: ご注文前のご質問 各バッチの品質はどのように検証しますか? 全ロットはCMMと定盤平坦度測定器で検査され、報告書は出荷に含まれます。100 mmあたり0.05 mm、2.5 mm、1.0 mm、穴位置を±0.15 mmに対して確認します。コイルからカートンまでのロットトレーサビリティは10年間保管されます。
どの材料を推奨しますか? 6063-T5アルミニウムが標準的な選択です。腐食環境における1UサーバーやAIアクセラレータには、6063-T5に黒色アノダイズType II、10-15 µmを指定します。最高の導電性には銅C110に移行し、コストと重量は増加しますが、同じエンベロープで熱抵抗はほぼ半減します。
どの公差を維持できますか? 一般寸法は±0.15 mm、ベース厚さの±0.05 mmなどの重要部位は別途維持されます。成形形状は金型の再現性±0.05 mmを継承します。図面がより厳しい場合は、追加のプレス工程を計画できるよう金型製作前にご連絡ください。
金型は交換までどのくらい持ちますか? 通常のプレス圧力での6063-T5アルミニウムでは、金型寿命はおよそです。120,000個では6〜12ヶ月に相当します。1UサーバーやAIアクセラレータプログラム用に予備のダイセットを現場に保管しており、平坦度記録に摩耗が現れた場合の待ち時間を排除します。
サンプリング前に熱シミュレーションを支援できますか? はい。筐体の気流、入口温度、放散すべき熱負荷をお送りいただければ、定常状態モデルを実行し、推奨される0.4 mmと2.5 mmの組み合わせを返します。通常、これにより金型の反復が1回節約されます。
関連記事:カスタムヒートシンク 黒アルマイト処理アルミニウム
製造と出荷の方法 当社の1UサーバーやAIアクセラレータの経験は、2015年の最初の金型プログラムに遡ります。その歴史が、標準の黒色アノダイズType II、10-15 µmおよび±0.15 mmが楽観的ではなく保守的である理由です。
金型は社内で製作されるため、120,000個のプログラムを通じて部品ごとにドリフトすることなく±0.05 mmが維持されます。
生産は25秒サイクルで稼働し、100 mmあたり0.05 mmに対してインライン視覚検査を行います。これがピークシーズンにおいて120,000個のコミットメントを信頼できるものにしています。
こちらもご覧ください:銅とアルミニウムのヒートシンクはコストと性能でどう比較されるか?
見積もり依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国東莞
LED照明用ヒートシンクの選定方法:熱管理ガイド の詳細はこちら。
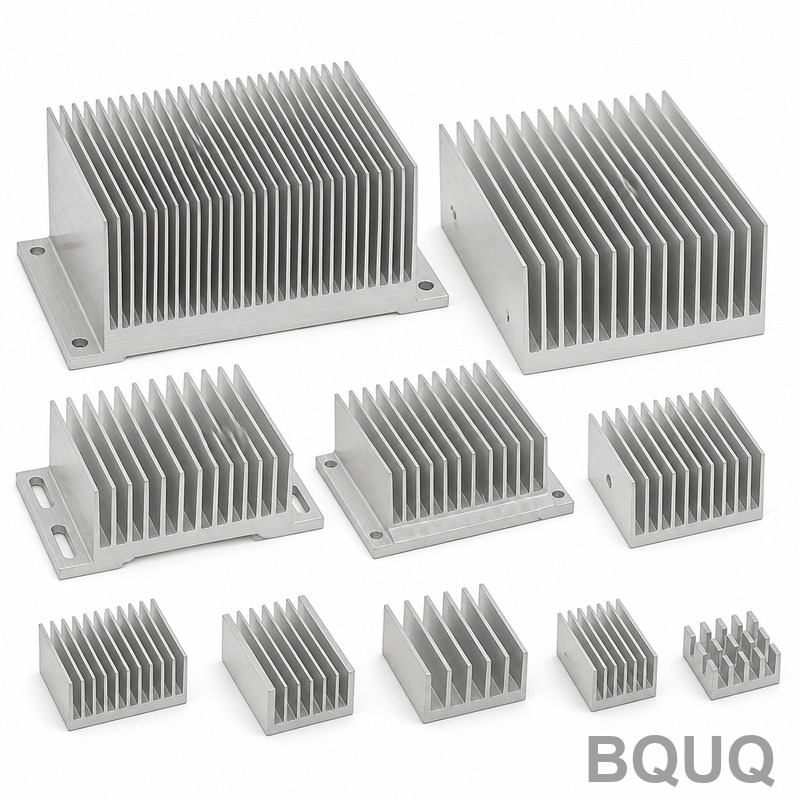
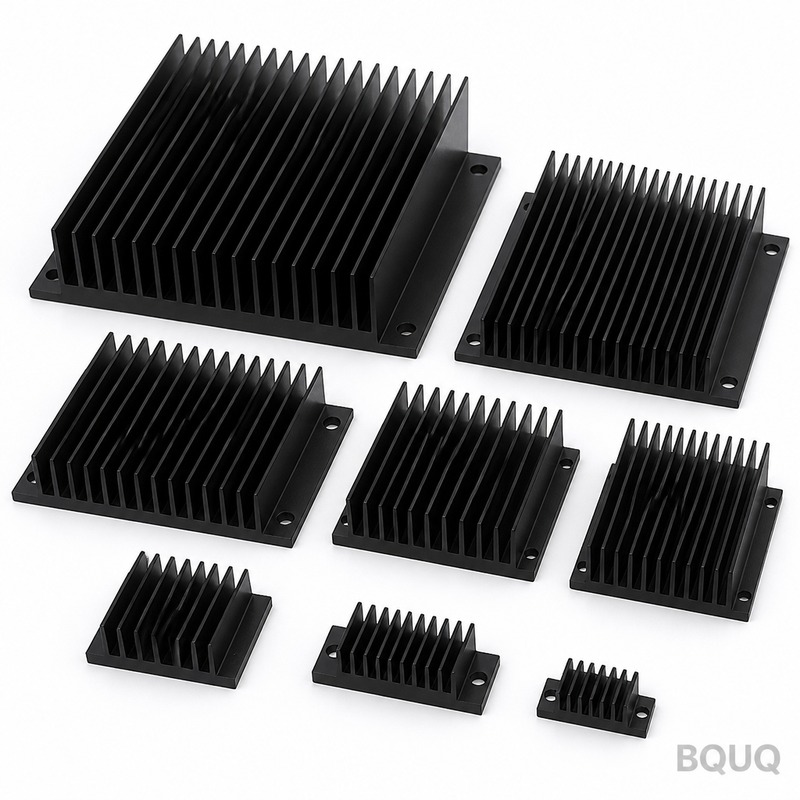
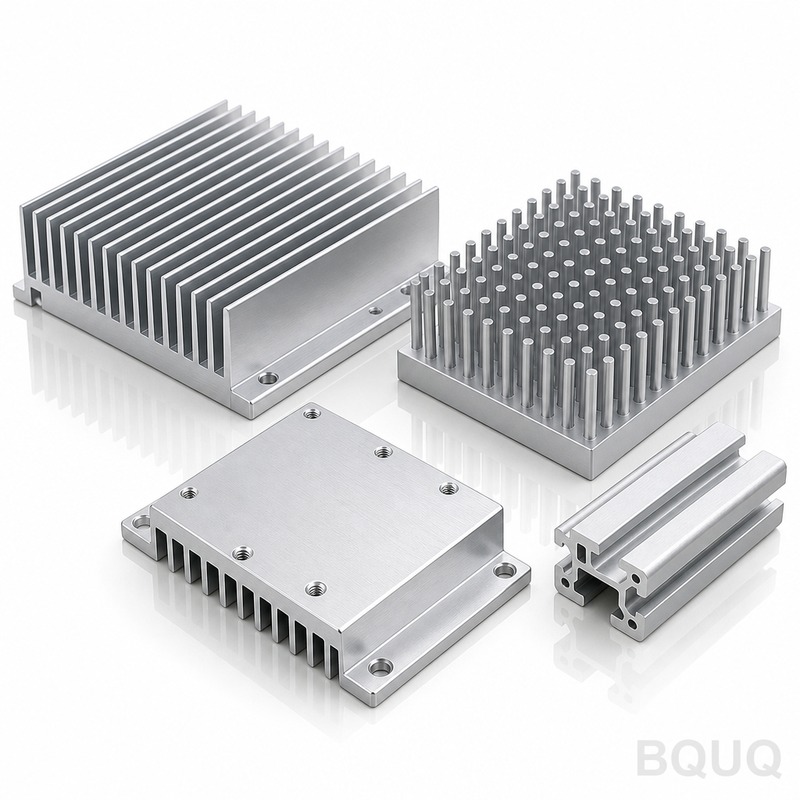
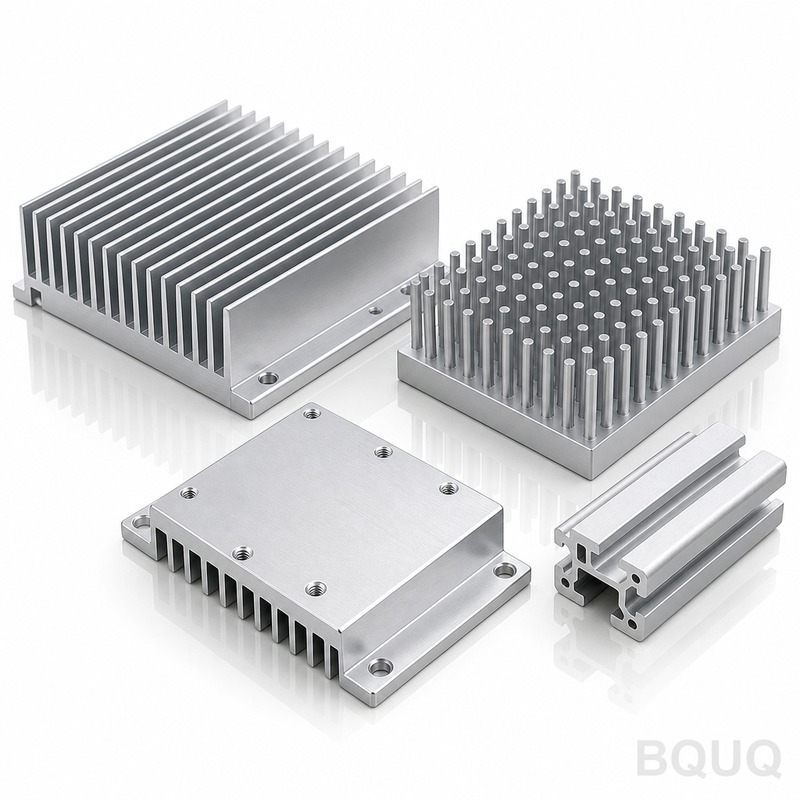
製品ギャラリー
技術資料:表面粗さ測定におけるRaとRzの意味とは?
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 6063-T5アルミニウム 公差 ±0.05 mmフィンピッチ、100 mmあたり0.05 mm平坦度 リードタイム 抜粋に記載なし MOQ 抜粋に記載なし 生産能力 120,000個生産、250 Tプレスの25秒サイクル
選定 / 比較 オプション 最適な用途 トレードオフ プレス成形一体型ヒートシンク 再現性のある0.4 mmフィンプロファイル、大量生産 金型摩耗がフィンピッチを変動させ、CMM検査で検出 押出ヒートシンク 単純な一定断面 0.4 mmフィンプロファイルを維持できない、金型摩耗によるバッチ変動 2ピース接着クーラー ベースとフィンを分離する必要がある複雑な形状 接着層が熱抵抗を増加させ、破損する可能性のある接合部
プロセス / 検査 工程 管理 記録 プレス加工 250 T単一ストロークで全体を成形、±0.05 mm金型 25秒サイクル、120,000個ライン フィンプロファイル 金型が1ストロークで全フィンを成形、ピッチ±0.05 mm以内 生産を通じて測定 平坦度 取付面の100 mmあたり0.05 mmを金型から維持 ロットごとにCMMと定盤平坦度測定器 熱性能 熱抵抗0.48 K/W ロットごとにCMMと定盤平坦度測定器 バッチ変動 金型摩耗が測定可能なフィンピッチ変動として現れる 検査がCMMと定盤平坦度測定器で検出
よくある質問 このアルミニウムヒートシンクの熱抵抗は? 熱抵抗は0.48 K/Wで、ロットごとにCMMと定盤平坦度測定器で測定されます。この値は、6063-T5アルミニウムの0.4 mm板材とフィンピッチ2.5 mmの120 x 80 x 50 mm部品に適用されます。
取付面の平坦度は? 取付面は金型から直接100 mmあたり0.05 mmの平坦度を維持します。これにより熱界面の接触が均一に保たれます。120 x 80 x 50 mmの部品は、二次加工なしでこの公差を維持します。
おすすめ記事:BQUQ サーバー用ヒートシンク 銅埋め込み
プレス加工で実現できるフィンピッチと板材厚さは? プレス加工は6063-T5アルミニウムの0.4 mm板材で2.5 mmのフィンピッチを実現します。金型が1ストロークで全てのフィンを成形するため、120,000個の生産を通じてピッチは±0.05 mm以内に収まります。押出加工ではこの0.4 mmフィンプロファイルを維持できません。
このヒートシンクで押出加工ではなくプレス成形構造を選ぶ理由は? プレス加工は、押出加工では維持できない再現性のある0.4 mmフィンプロファイルを実現します。一体型のベースとフィンはろう付け接合部を排除し、金型摩耗はまず測定可能なフィンピッチ変動として現れ、検査がロットごとにCMMと定盤平坦度測定器で検出します。
カスタムCNC加工 自動旋盤用ミックスボアコレットコレクション と比較してください。
生産能力とサイクルタイムは? 単一の250 Tストロークが25秒サイクルでアルミニウムヒートシンク全体を成形します。金型は±0.05 mmで稼働し、120,000個のラインに対応します。一体型形状が2ピースクーラーに見られる接着層を排除するため、部品コストは複雑さに比例して増加しません。
一体型設計は熱性能に影響しますか? はい。一体型プレス成形形状は、2ピースクーラーに見られる接着層を排除し、熱経路を短縮します。6063-T5アルミニウムと気流の間には、プレス成形された表面以外に何も存在せず、0.48 K/Wの熱抵抗を支えます。
生産中のバッチ変動はどのように管理されますか? プレス成形構造は、押出加工よりもバッチ間の変動に耐性があります。金型摩耗はまずフィンピッチの測定可能な変動として現れ、検査がロットごとにCMMと定盤平坦度測定器で検出します。これにより120,000個の生産を通じて±0.05 mmのピッチが維持されます。
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 6063-T5アルミニウム 公差 ±0.05 mmピッチ、100 mmあたり0.05 mm平坦度 リードタイム 記事に記載なし MOQ 記事に記載なし 生産能力 120,000個生産、250 Tプレスの25秒サイクル
選定 / 比較 オプション 最適な用途 トレードオフ プレス成形一体型ヒートシンク 再現性のある0.4 mmフィンプロファイルを必要とする大量生産 金型は±0.05 mmで稼働、プレス成形形状に限定 押出ヒートシンク 金型コストが低い単純なプロファイル プレス成形ほど再現性をもって0.4 mmフィンプロファイルを維持できない ろう付けヒートシンク ベースとフィンを分離した複雑な形状 ろう付け接合部が破損する可能性、一体型ではない
よくある質問 このアルミニウムヒートシンクのフィンピッチと板材厚さは? このアルミニウムヒートシンクは、6063-T5アルミニウムの0.4 mm板材で2.5 mmのフィンピッチを使用しています。この組み合わせは120,000個の生産を通じて±0.05 mmのピッチ以内に維持され、一貫した熱性能を保証します。
このヒートシンクの熱抵抗は? 熱抵抗は0.48 K/Wで、ロットごとにCMMと定盤平坦度測定器で検証されます。この値は、6063-T5アルミニウムの0.4 mm板材とフィンピッチ2.5 mmで達成されます。
取付面の平坦度は? 取付面は100 mmあたり0.05 mmの平坦度を維持します。これは金型から直接維持され、熱界面の接触を均一に保ち、ロットごとに定盤平坦度測定器で検証されます。
生産能力とサイクルタイムは? プレス加工は250 Tプレスで25秒サイクルを実現し、120,000個のラインに対応します。金型は±0.05 mmで稼働するため、生産全体を通じてピッチは±0.05 mm以内に収まります。
このヒートシンクで押出加工ではなくプレス加工を選ぶ理由は? プレス加工は、押出加工では維持できない再現性のある0.4 mmフィンプロファイルを実現します。金型が1ストロークで全てのフィンを成形するため、120,000個の生産を通じてピッチは±0.05 mm以内に収まります。また、一体型形状はろう付け接合部を排除します。
ヒートシンクは一体型ですか、ろう付けですか? ベースとフィンは一体としてプレス成形されるため、破損するろう付け接合部がありません。この一体型形状は単一の250 Tストロークで成形され、構造的完全性と均一な熱接触を保証します。
使用材料とその理由は? ヒートシンクは6063-T5アルミニウムを使用しており、プレス加工に適した良好な熱伝導性と成形性を提供します。0.4 mm板材と2.5 mmフィンピッチは、250 Tプレスプロセスに最適化されています。
関連記事