製品の詳細 目次
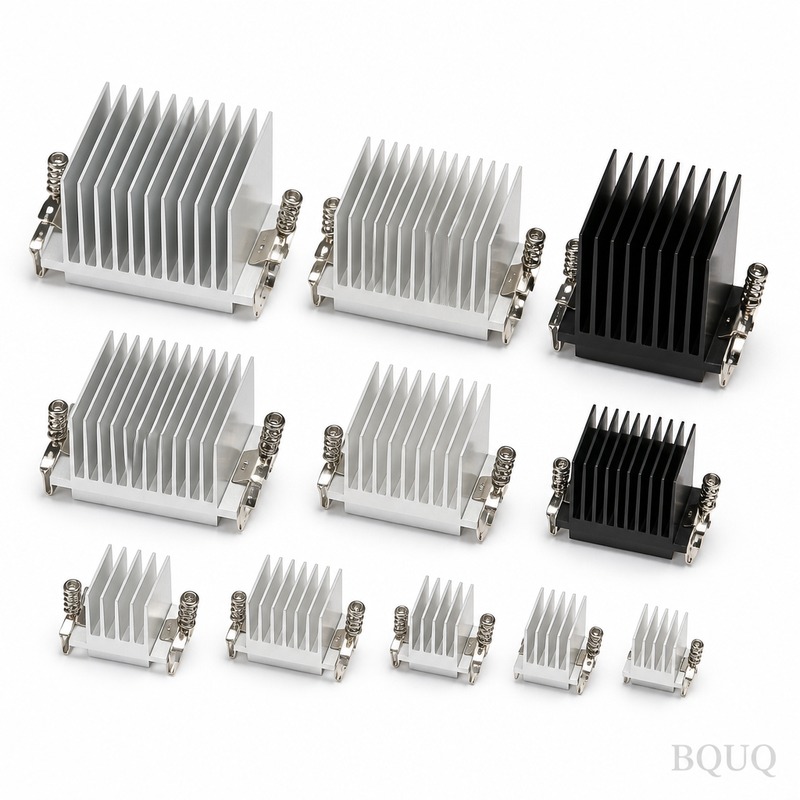
この高電力IGBTヒートシンクは、CNC加工されたアルミニウムまたは銅製のベースプレートで、インバーター、モータードライブ、EV充電器内のIGBTモジュールから300 W~2,500 Wの熱を放散するように設計されています。取り付け面全体の平面度公差は0.02 mm、試作品のリードタイムは5日間、ハードアルマイト処理時の表面硬度は45 HRCです。これはBQUQによる精密製造で、中国製、初回注文時の最小注文数量はありません。
最大限のIGBT接触を実現するCNC加工ベースプレートの平面度 取り付け面は5軸CNCセンターで加工され、300 mmの長さにわたって0.02 mmの平面度を実現しています。これにより、IGBTモジュールとヒートシンクの間のエアギャップが防止されます。これは、0.05 mmのギャップでも接合部温度が15°C上昇する可能性があるため、非常に重要です。単結晶ダイヤモンドフライカッターを使用して、Ra 0.8 µmの表面仕上げを実現しています。これはプレス加工や押出成形された部品ではなく、すべてのフィンとチャネルは固体の6061-T6アルミニウムまたはC1100銅からフライス加工されています。
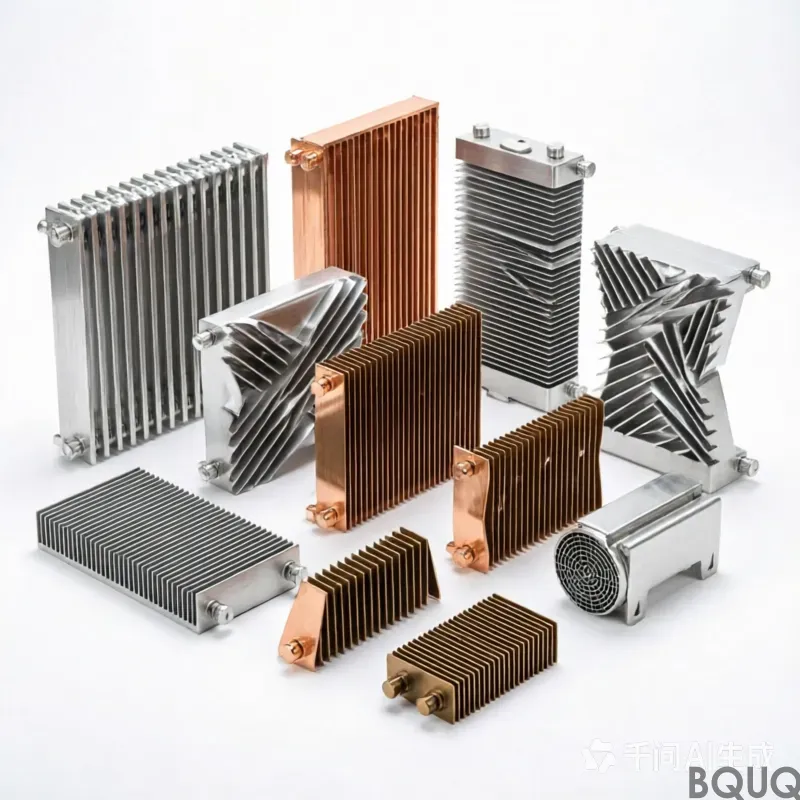
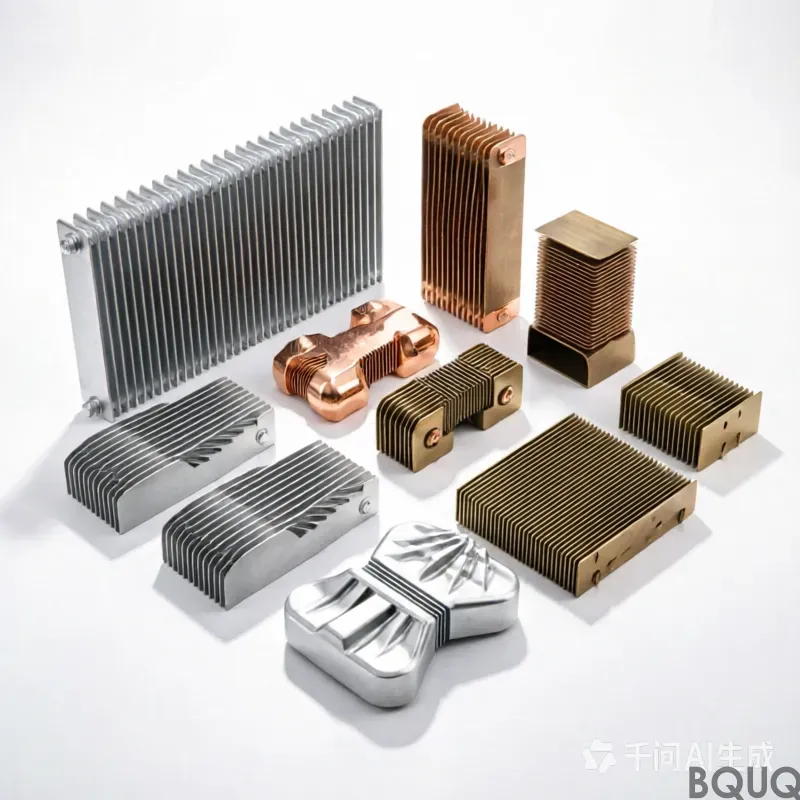
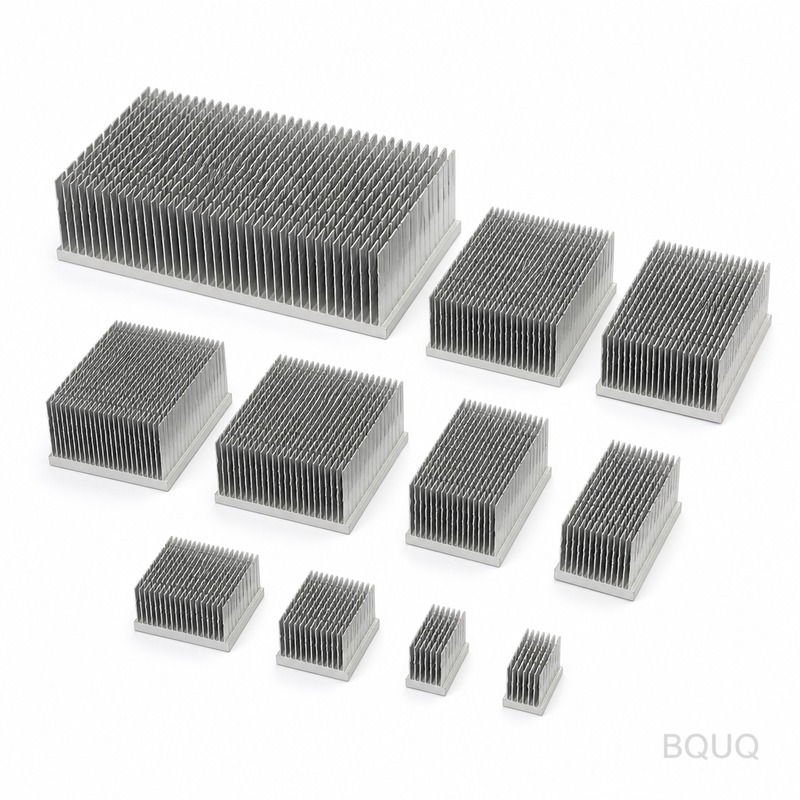
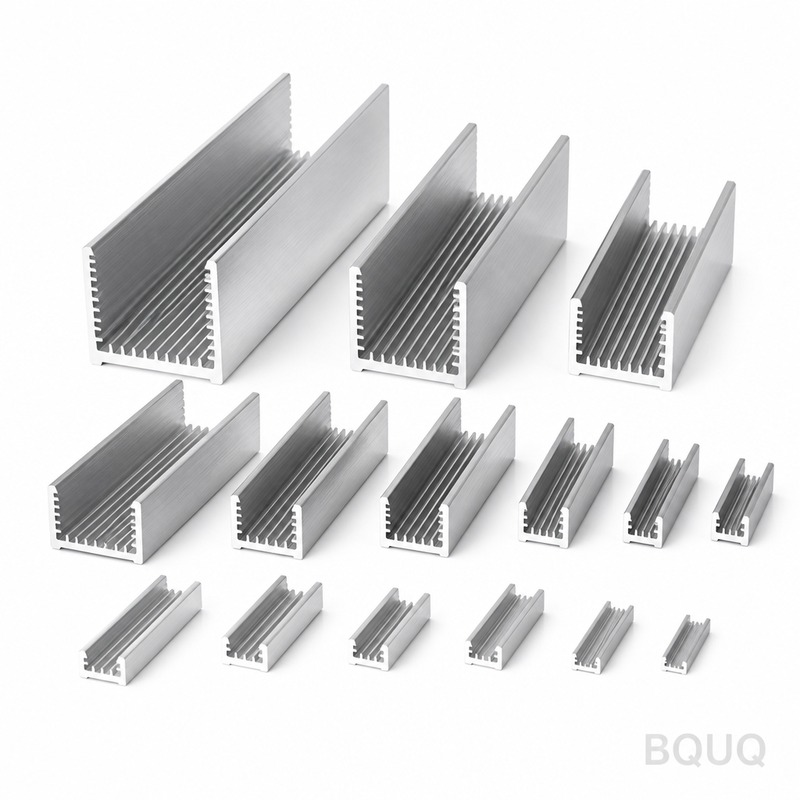
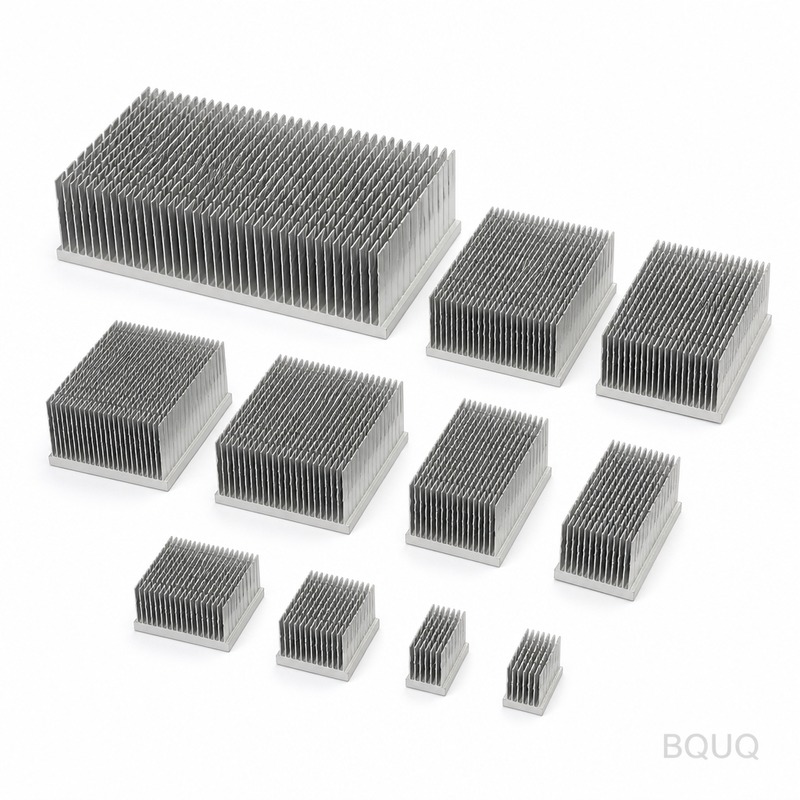
2,500 Wの放熱を実現するピンフィンおよびチャネルフィン形状 全方向の空気流に対応するピンフィンアレイ(直径3 mm、ピッチ8 mm)と、ダクト冷却に対応するストレートチャネルフィン(幅2.5 mm、深さ12 mm)から選択できます。当社の熱シミュレーションでは、300 mm x 300 mmの銅製ピンフィンバージョンの熱抵抗は0.05 °C/Wです。より高い電力に対応するため、ベースプレートにベイパーチャンバースロットを機械加工します。深さ精度は±0.05 mmです。フィン高さは、12,000 RPMのスピンドルと剛性の高い固定具により、変形なく最大80 mmまで対応可能です。
25 µmのコーティング厚で45 HRCまでのハードアルマイト処理 アルミニウムバージョンにはタイプIIIハードアルマイト処理を施し、表面硬度45 HRC、絶縁破壊電圧800 Vを実現しています。コーティング厚は25 µm ± 5 µmで、各バッチで渦電流ゲージを使用して測定されます。この層は、塩水噴霧試験(ASTM B117)で336時間の耐食性を発揮します。銅バージョンには、酸化を防ぎ、IGBTを直接取り付けるためのはんだ付け性を維持するために、5 µm厚のニッケルメッキ仕上げを施します。
真位置度0.05 mmのねじインサートと取り付け穴 IGBTモジュールのネジ用に、ステンレス鋼製のねじインサート(M4、M5、M6)を事前に取り付けます。これらの穴の真位置度は0.05 mmに保持されているため、DBC基板に応力をかけることなく、モジュールを完全に位置合わせできます。皿穴の深さは±0.03 mmに制御され、ネジ頭が確実に面一になります。代わりに貫通穴を使用する場合は、両側に0.2 mmの面取りを施してバリを取り除きます。組み立て中にケーブル絶縁体を傷つける可能性のある鋭利なエッジはありません。
試作から量産まで5日間、最小注文数量は不要 STEPまたはIGESファイルを送信していただければ、5日間で単品の試作品を機械加工します。これは最小注文数量のない精密製造であるため、テスト用に1ユニットだけ注文することも、量産用に10,000ユニット注文することもできます。当社の東莞の工場は40台のCNC機械で24時間365日稼働しており、部品を同様のヒートシンクとバッチ処理してコストを削減しています。200 mm x 200 mmのアルミニウム製ピンフィンヒートシンクの場合、単価は(数量1個)$45から(数量500個)$18に下がります。
材料トレーサビリティと熱試験レポート すべてのヒートシンクには、6061-T6アルミニウムまたはC1100銅の組成を確認する材料証明書(EN 10204 3.1)が同梱されています。また、当社のカスタム試験装置で測定された熱抵抗試験レポートも含まれています。これは単なるシミュレーションではありません。レポートには、0.5 m/sの気流での50 W、100 W、200 W時の温度上昇が示されています。このデータにより、お客様の熱設計エンジニアは独自のテストを実行することなく、システム性能を検証できます。当社は各バッチのサンプルを12か月間保管し、トレーサビリティを確保しています。
さまざまな取り付け方法に対応する表面仕上げオプション IGBTをヒートシンクに直接はんだ付けする場合は、Ra 0.4 µmの表面粗さと0.01 mmの平面度を持つ裸銅表面を提供します。はんだボイドは、X線検査で検証されたように2%未満に低減されます。熱伝導グリースを使用する場合は、グリースの密着性を高め、ポンプアウトを防ぐマットなビーズブラスト仕上げ(Ra 1.6 µm)を施します。クリップ取り付けの場合は、0.02 mmの平行度公差でダブテール溝を機械加工します。すべてのオプションは同じベース設計で利用可能です。図面に指定するだけです。
仕様 値 備考 材料 6061-T6アルミニウム / C1100銅 その他の合金はご要望に応じて ベースプレートサイズ 50 x 50 mm~600 x 400 mm 追加工具なしのカスタムサイズ フィン高さ 最大80 mm ピンまたはストレートフィン 平面度(取り付け面) 300 mmで0.02 mm 花崗岩定盤で測定 表面仕上げ Ra 0.4 µm~1.6 µm 取り付け方法によって異なります ハードアルマイト厚 25 µm ± 5 µm 45 HRC硬度 ねじインサート M3~M8、ステンレス鋼 真位置度0.05 mm 公差(一般) ±0.02 mm 穴位置±0.05 mm リードタイム(試作品) 5日間 量産15~20日 最小注文数量 最小なし 単品でも受け付け
お客様の特定のIGBTモジュール向け有限要素解析(FEA)検証 金属を切削する前に、当社の熱設計エンジニアが、お客様のIGBT電力損失、冷却液流量、周囲温度を使用して定常状態のFEAシミュレーションを実行します。接合部からケースまでの熱抵抗をモデル化し、それに応じてフィン密度とベース厚を調整します。たとえば、1,200 Wの損失を持つ600 V/600 A IGBTモジュールには、銅ベース厚12 mmとフィンピッチ6 mmが必要です。この推奨事項を見積書に記載します。このサービスはすべてのお問い合わせで無料であり、FEAレポートは最終的なヒートシンクに同梱されます。
このヒートシンクが処理できる最大接合部温度は? 0.05 °C/Wの熱抵抗と3 m/sの強制空気により、1,500 Wの連続電力でもIGBT接合部温度を125°C未満に保つことができます。
カスタムIGBTモジュールのフットプリント用にヒートシンクを機械加工できますか? はい、2Dまたは3D図面から、非標準の穴パターンや特殊なベースプレート形状を含むあらゆるフットプリントを機械加工できます。
ヒートシンクに熱伝導グリースや取り付けクリップを提供していますか? 消耗品は提供していませんが、指定されたスプリングクリップの寸法に合わせてダブテール溝やクリップスロットを機械加工します。
アルマイト処理後にヒートシンクが平坦であることをどのように保証していますか? 機械加工前にアルミニウムの応力除去を行い、アルマイト処理後に最終スキムカットを施して0.02 mmの平面度を回復します。これは花崗岩定盤で検証されます。
12時間以内に熱シミュレーション付きの確定見積もりを取得 図面またはIGBTモジュールのデータシートをsc@bquq.comまたはWhatsApp +86 13713157787までお送りください。12時間以内に、確定単価、リードタイム、予備的な熱シミュレーション結果でご返答いたします。最良の結果を得るには、CNC切削工具選択ガイド を参照してフィン仕上げを指定し、CNC加工公差ガイド を確認して平面度と穴位置の要件を定義してください。最小注文数量なし、最低注文数量なし。図面を送信するだけで、今日から精密製造プロセスを開始します。
関連製品 パラメータ パラメータ 能力 材料 AL6063/6061/5052、純銅C1100、銅アルミ複合材 工程 押出、CNC加工、スカイビング、鍛造、ダイカスト、スタンピングフィン フィンタイプ 押出、ピンフィン、スカイビング、折りたたみ、接着、ヒートパイプ、ベイパーチャンバー 表面処理 黒アルマイト、透明アルマイト、ニッケルメッキ、粉体塗装 サイズ範囲 最大1500×400×300mm 熱試験 バッチごとの熱抵抗および放熱データ 試作品 5〜7日、サンプルの最小注文数量なし 検査 CMM、熱抵抗テスター、バッチごとの完全なレポート