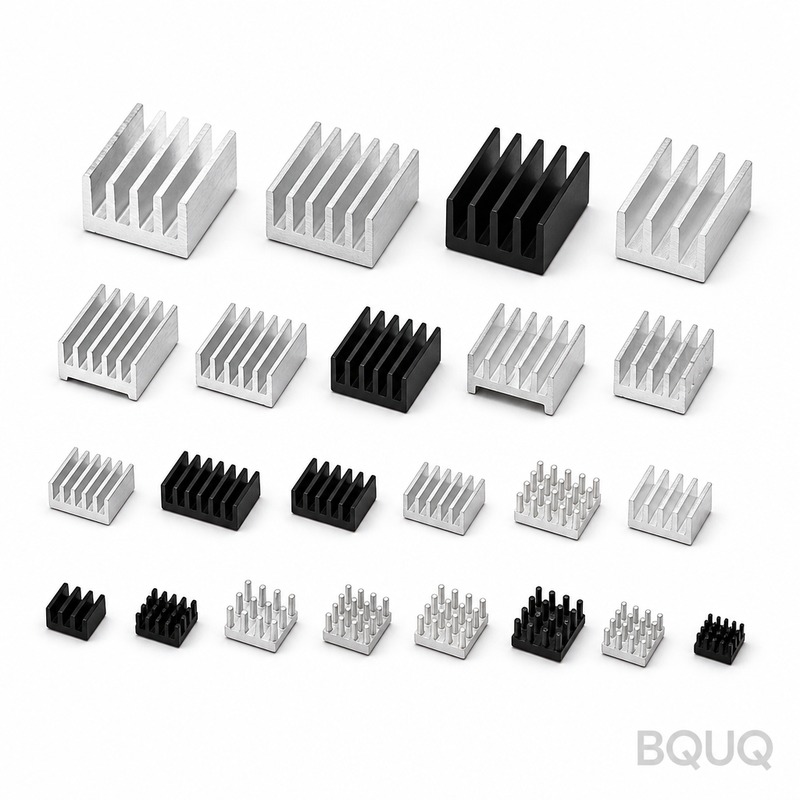
パッシブヒートシンクとアクティブヒートシンク:電子機器に最適な冷却ソリューションの選び方
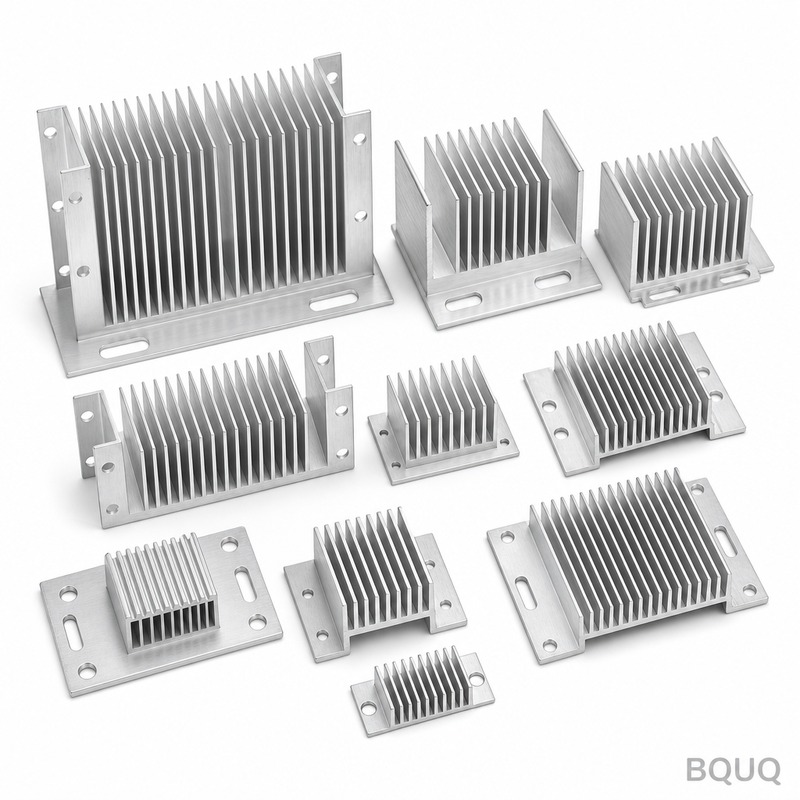
25ワット未満の連続放熱を必要とするほとんどの電子機器筐体では、故障率ゼロと静音動作を実現するパッシブヒートシンクが適切な選択肢です。一方、アクティブヒートシンク(ファン)は、40ワットを超える場合や周囲温度が50°Cを超える場合に必要になります。この判断は、熱収支、許容気流、騒音制限、長期信頼性に依存します。本記事では、BQUQでの20年にわたるCNC加工
25ワット未満の連続放熱を必要とするほとんどの電子機器筐体では、故障率ゼロと静音動作を実現するパッシブヒートシンクが適切な選択肢です。一方、アクティブヒートシンク(ファン)は、40ワットを超える場合や周囲温度が50°Cを超える場合に必要になります。この判断は、熱収支、許容気流、騒音制限、長期信頼性に依存します。本記事では、BQUQでの20年にわたるCNC加工
金属スタンピングの公差とは、プレス加工部品の寸法における許容変動範囲を指し、標準的な特徴部では±0.05 mm、精密ファインブランキングでは±0.01 mmの範囲が一般的です。ほとんどの産業用途において、BQUQは重要寸法で±0.10 mm、非重要特徴部で±0.20 mmの標準公差を達成しており、より厳しい公差も追加コストで対応可能です。達成可能な精度は、材
スプリング端面研削は、圧縮スプリングの平坦な端部から材料を除去して、平行で直角な座面を作り出すプロセスです。この工程がどのように行われるかという質問への直接的な答えは、次の通りです。スプリングは回転する固定具(磁気チャックまたは専用のスプリング研削盤)に保持され、回転する砥石の面を通過させられ、研削深さを制御して指定された平面度と直角度を達成します。ほとんど
複合金型とは、1つのプレスストロークで、1つのステーション内においてブランキングやピアシングなどの複数の加工を同時に行う打ち抜き工具です。複合金型は、部品に高い平面度、厳しい穴とエッジの位置関係が要求され、生産量が10,000個から1,000,000個の場合に使用すべきです。この場合、より高い金型コストは、より速いサイクルタイムと二次加工の削減によって相殺さ
直接回答电子外壳散热器尺寸的计算,首先需要确定所需的总热阻(Rth,单位°C/W),公式为 Rth = (Tj_max - Ta_max - P × Rth_jc - P × Rth_cs) / P,其中 P 为总耗散功率(瓦),Tj_max 为最高结温(硅器件通常为125°C),Ta_max 为外壳内部最高环境温度(通常为40-70°C),Rth_jc 为