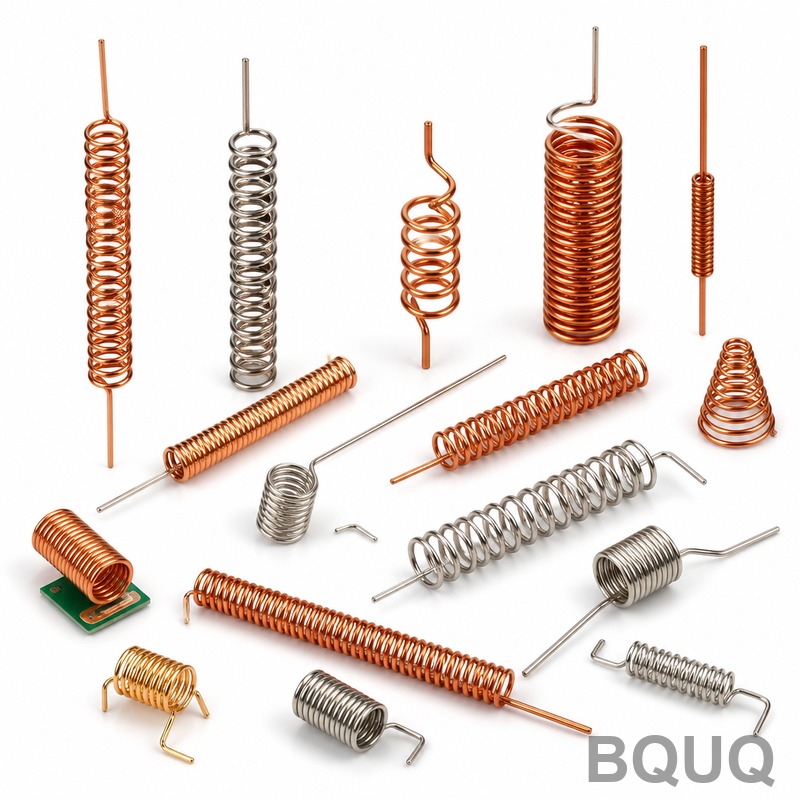
ばねのショットピーニング:疲労寿命の向上と工程仕様
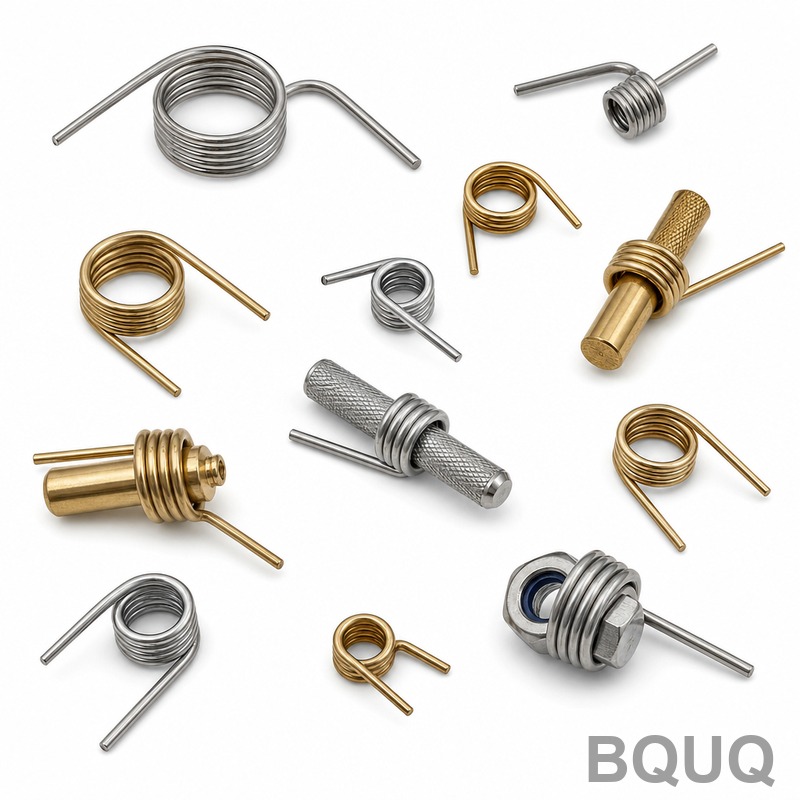
ショットピーニングは、圧縮、ねじり、および引張ばねの疲労寿命を延ばすための最も効果的な表面処理であり、適切に適用された場合、通常100%から600%のサイクル寿命の向上をもたらします。この機械的冷間加工プロセスは、0.05mmから0.40mmの深さの圧縮残留応力層を誘起し、き裂の発生と伝播を引き起こす引張応力に対抗します。ばねメーカーおよび設計エンジニアにと
ショットピーニングは、圧縮、ねじり、および引張ばねの疲労寿命を延ばすための最も効果的な表面処理であり、適切に適用された場合、通常100%から600%のサイクル寿命の向上をもたらします。この機械的冷間加工プロセスは、0.05mmから0.40mmの深さの圧縮残留応力層を誘起し、き裂の発生と伝播を引き起こす引張応力に対抗します。ばねメーカーおよび設計エンジニアにと
金属スタンピングにおける精度は単一の数値ではなく、材料厚さ、フィーチャーサイズ、プレス能力の関数です。標準生産では、スタンピング公差は穴間位置で±0.05 mm、曲げ角度と全体部品寸法で±0.25 mmの範囲です。高精度プログレッシブ金型加工では、BQUQは重要フィーチャーを±0.01 mmに維持しますが、これには焼入れ工具、管理された材料、統計的工程管理(
精密用途のスプリングを指定する場合、適用される規格が許容公差帯から疲労寿命の期待値まで、すべてを決定づけます。簡単に言えば、ASTM(米国材料試験協会)は北米および国際的な材料仕様を支配し、SMI(スプリング工業会)は米国で広く採用されている設計および公差ガイドラインを提供し、JIS(日本産業規格)はアジア全域のメートル法スプリングの寸法、材料、試験方法を規
生産ロットが5,000個未満の場合、プログレッシブ金型を用いた小ロットスタンピングまたはCNC加工が一般的に費用対効果に優れています。一方、大量スタンピング(50,000個超)では、金型コストを償却するためにトランスファー金型を用いた本格的なハード工具が必要となります。この判断は、単純な数量だけでなく、部品単価の総コスト、金型リードタイム、公差要件に基づいて
直接回答:ショットピーニングはスプリングの疲労寿命を向上させますか?はい、ショットピーニングは、圧縮ばね、ねじりばね、引張ばねの疲労寿命を延ばすための最も効果的な表面処理です。ばね用素線の表面に400〜800 MPaの圧縮残留応力層を誘起することにより、ショットピーニングはき裂の発生と伝播を遅らせ、繰返し荷重下での疲労寿命を通常100%〜500%向上させます