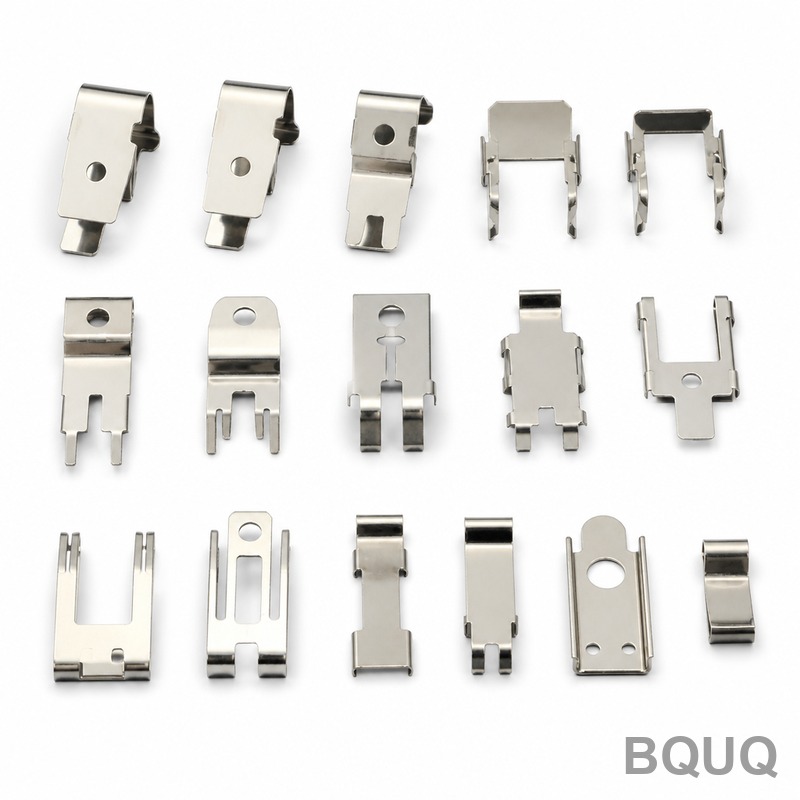
金属プレス用部品の設計方法:コストを削減するDFMルール
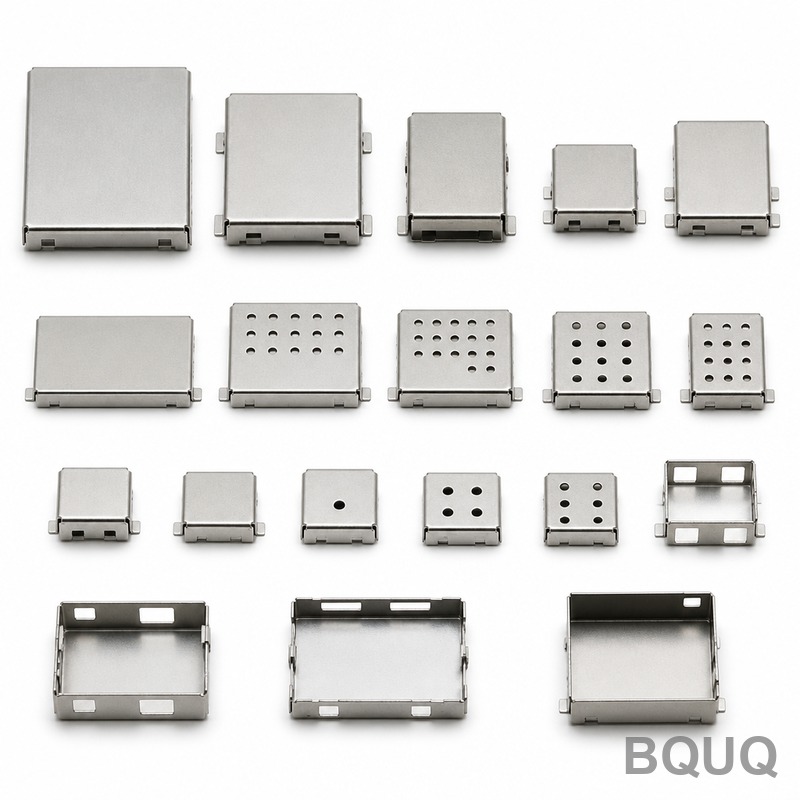
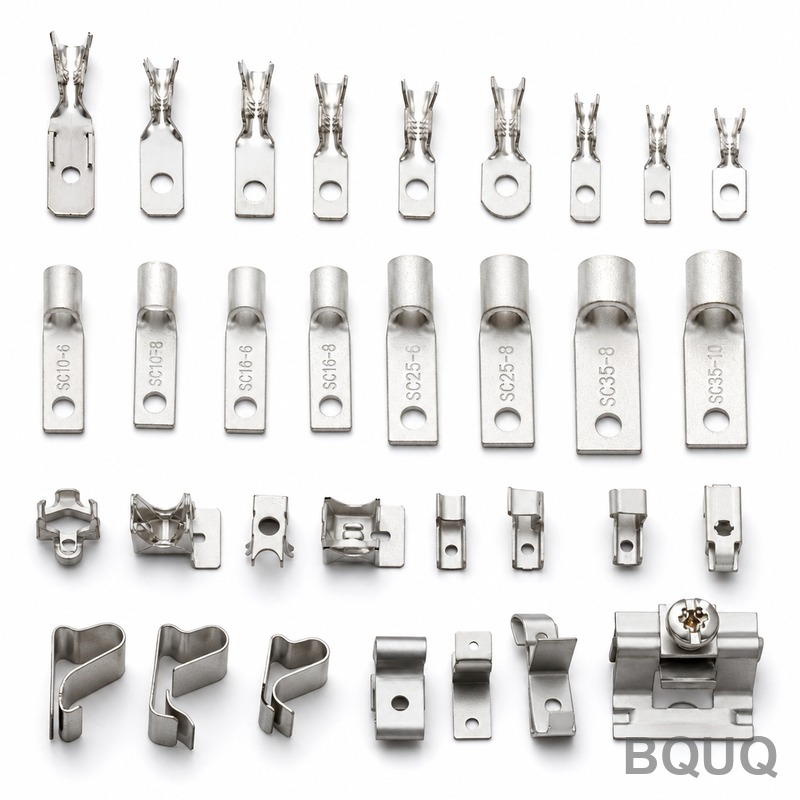
金属スタンピング用の部品を設計するには、機械加工や3Dプリンティングの考え方から根本的に発想を転換する必要がある。板金スタンピングでコストを抑える最も直接的な答えは、工具ステーションの数を最小限に抑え、板厚を均一に保ち、材料の最小曲げ半径を守ることである。スタンピング専用の設計製造(DFM)ルールに従って設計された部品は、これらの制約なしに設計された部品と比
金属スタンピング用の部品を設計するには、機械加工や3Dプリンティングの考え方から根本的に発想を転換する必要がある。板金スタンピングでコストを抑える最も直接的な答えは、工具ステーションの数を最小限に抑え、板厚を均一に保ち、材料の最小曲げ半径を守ることである。スタンピング専用の設計製造(DFM)ルールに従って設計された部品は、これらの制約なしに設計された部品と比
金属スタンピング用部品の設計方法に対する直接的な答えは、均一な板厚、十分な曲げ半径、標準的な穴径を優先し、±0.1 mm未満の厳しい公差を避けることです。これらの設計製造性(DFM)ルールに従うことで、BQUQの東莞工場では金型製作コストが30〜40%削減され、リードタイムが6週間から3週間に短縮されます。本記事では、スタンピング部品の価格と金型寿命に直接影
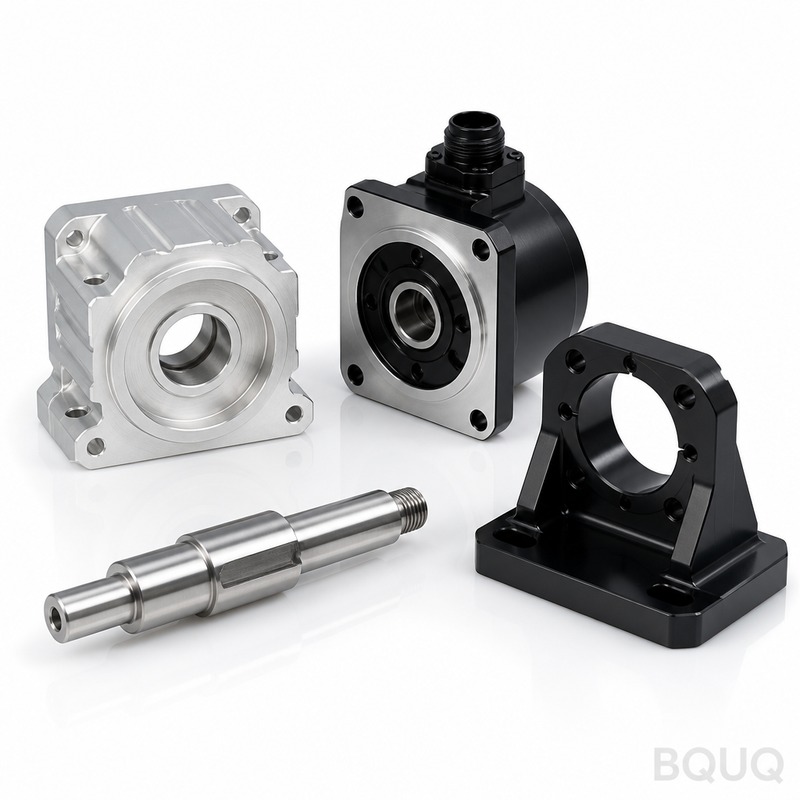
CNCステンレス鋼加工:直接的な回答ステンレス鋼のCNC加工は完全に実行可能であり、広く実践されていますが、アルミニウムや軟鋼と比較して、特定の工具、より低い切削速度、および強力な冷却が必要です。主な課題は、加工硬化、熱伝導率の低さ、および工具摩耗の大きさであり、これらは剛性の高いセットアップ、ポジティブレーキインサート、および連続的な切りくず制御によって克
精密金属プレス加工において、検査は最終工程のゲートではなく、金型摩耗、材料の一貫性、プレス安定性を管理する継続的なフィードバックループです。プレス部品の検査方法に対する直接的な答えは、校正された工具を使用して機能上重要(CTF)な寸法を検証し、材料の硬度と表面の完全性を確認し、初品検査(FAI)から導出された統計的工程管理(SPC)ベースラインと結果を比較す
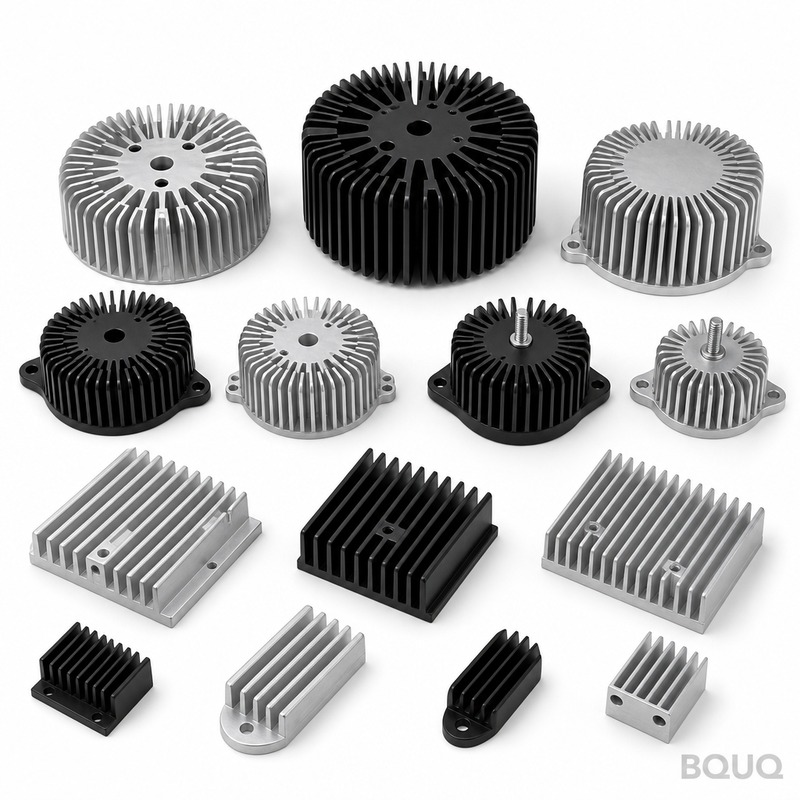
鍛造ヒートシンクは、押出アルミニウムヒートシンクと比較して、微細で空隙のない結晶粒組織により最大40%高い熱伝導率を実現し、±0.05 mmというより厳しい寸法公差と優れた表面仕上げを達成します。本稿では、密閉型鍛造プロセスの詳細、代替製造方法に対する定量的な性能データ、およびコスト、数量、熱負荷に基づく工学的選定基準について説明します。12時間以内のカスタ