圧縮ばねの設計方法:CNCおよびプレス加工エンジニアのためのステップバイステップガイド
精密製造における圧縮ばねの設計には、材料特性、幾何学的制約、荷重要件の計算されたバランスが必要です。このガイドでは、直接的な工学的アプローチを提供します。まず力-たわみ曲線を定義し、次に線径と平均コイル径を選択し、ばね定数を計算し、応力と座屈を検証し、最後に公差仕様を確定します。20 mmボア内の標準的な鋼製圧縮ばねの場合、CNCコイリングで3〜5日、完全研
精密製造における圧縮ばねの設計には、材料特性、幾何学的制約、荷重要件の計算されたバランスが必要です。このガイドでは、直接的な工学的アプローチを提供します。まず力-たわみ曲線を定義し、次に線径と平均コイル径を選択し、ばね定数を計算し、応力と座屈を検証し、最後に公差仕様を確定します。20 mmボア内の標準的な鋼製圧縮ばねの場合、CNCコイリングで3〜5日、完全研
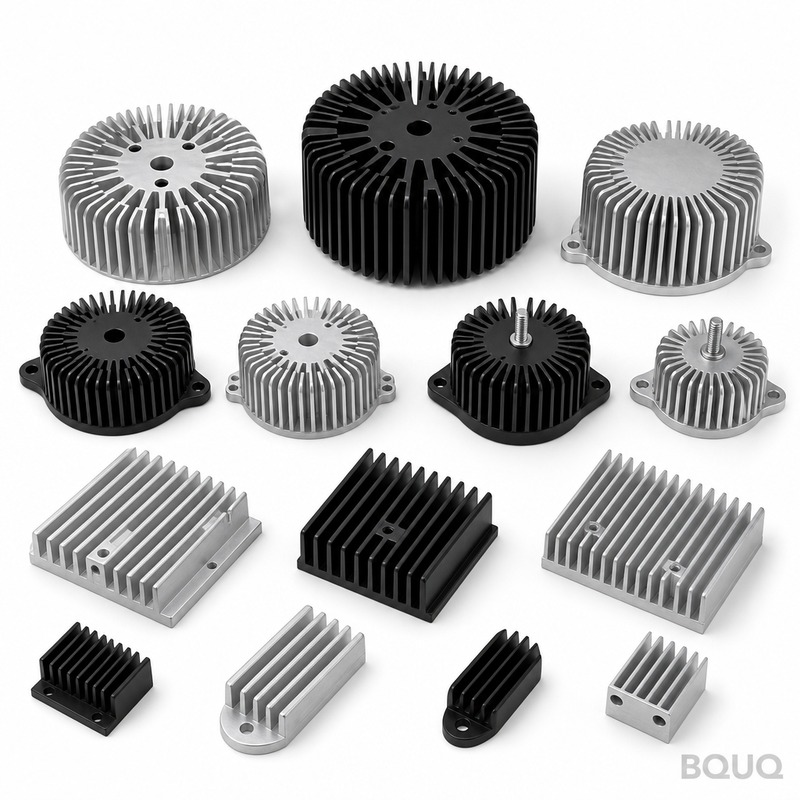
強制空冷および自然対流の用途の約90%において、標準押出放熱板プロファイル(フラットバック、シングルフィン、デュアルチャンネル設計など)は、最低の工具コストで十分な熱性能を発揮します。カスタム押出プロファイルが必要となるのは、スペース制約、気流方向、または高密度フィン要件が標準ダイスの幾何学的限界を超える場合のみであり、通常は熱流束が250 W/cm²を超え
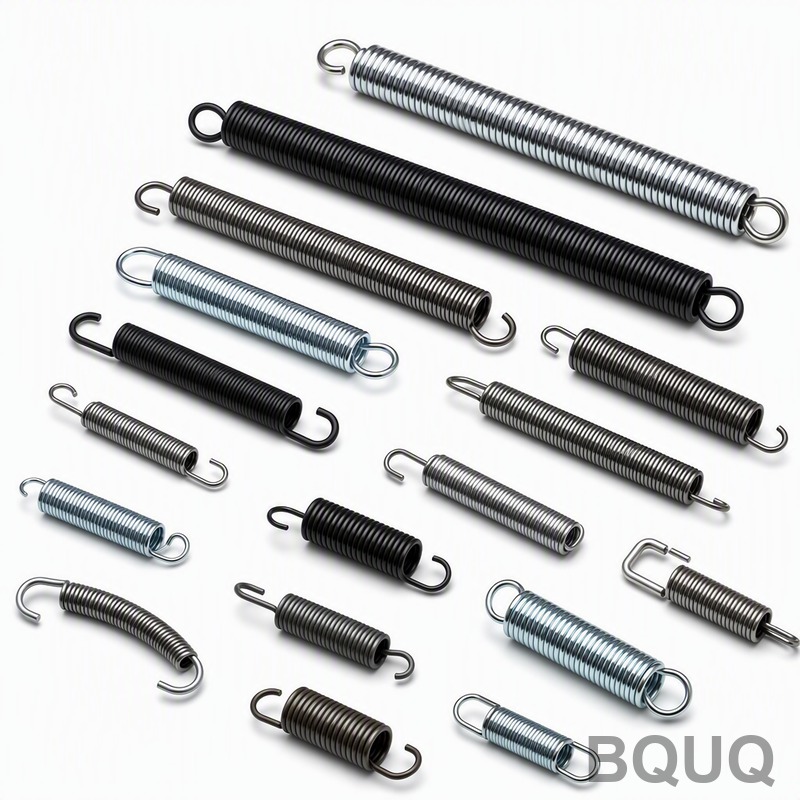
完全な仕様なしにカスタムスプリングを発注することは、機能しない部品を受け取り、不良ロットを発生させ、生産遅延に直面する最も早い方法です。カスタムスプリングを正しく発注するには、線径、外径、自由長、有効コイル数、材料グレード、ばね定数、端部形状の7つの重要な仕様を提供する必要があります。これらのパラメータのいずれかが欠けると、メーカーは推測せざるを得なくなり、
科学機器の構成部品には、最高レベルの製造精度が求められ、多くの場合±1〜±3マイクロメートルの公差と、Ra 0.2以下の表面粗さが必要とされます。これらの仕様を達成することは、単に「より良い」CNC機械を使用するという問題ではありません。材料選定、熱管理、専用ツーリング、厳格な測定技術を組み合わせた、総合的なエンジニアリングアプローチが必要です。BQUQでは
スタンピング用インサート金型とは、パンチ、ダイ、成形部などの機能部品を個別の交換可能なインサートとして製造し、より大型の標準化されたダイセットまたはモールドベースに組み込む金属成形工具です。これは、複雑な形状の大量スタンピング、頻繁な金型交換が必要な場合、または完全カスタムの一体型ダイのコストが部品のライフサイクルに見合わない場合に必要となります。このアプロ