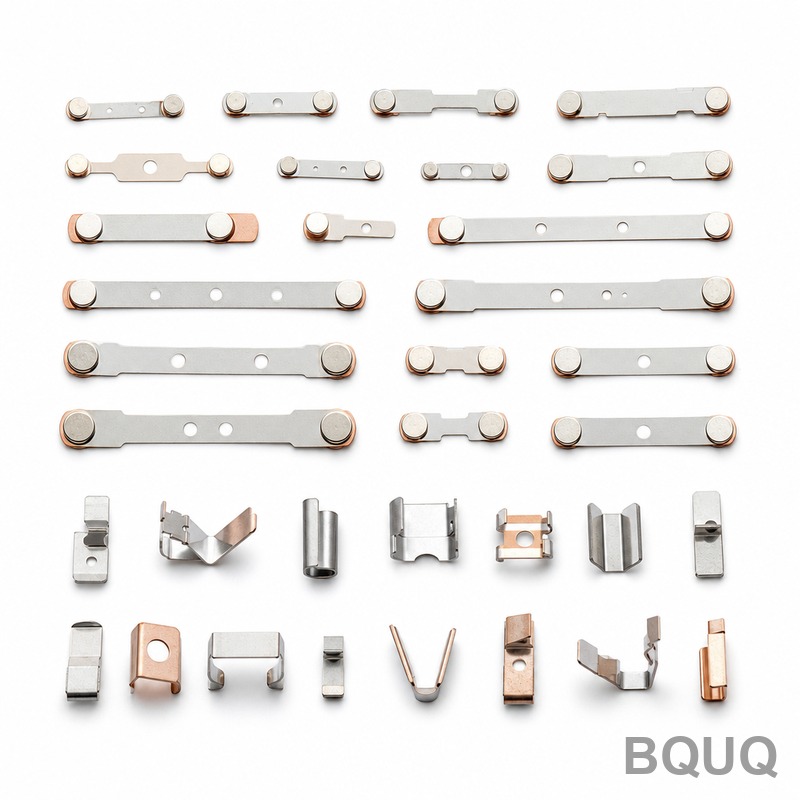
順送プレス加工と深絞りプレス加工:主な違いを解説
プログレッシブダイスタンピングと深絞りスタンピングは、異なる生産ニーズに応える2つの異なる金属成形プロセスであり、両方とも現代の製造業に不可欠です。核心的な違いは形状にあります。プログレッシブダイスタンピングは、切断と曲げの各ステーションの順序を通じて平坦または中程度に成形された部品を作り出します。一方、深絞りスタンピングは、制御された引張圧縮を通じて平坦な
プログレッシブダイスタンピングと深絞りスタンピングは、異なる生産ニーズに応える2つの異なる金属成形プロセスであり、両方とも現代の製造業に不可欠です。核心的な違いは形状にあります。プログレッシブダイスタンピングは、切断と曲げの各ステーションの順序を通じて平坦または中程度に成形された部品を作り出します。一方、深絞りスタンピングは、制御された引張圧縮を通じて平坦な
はじめに:直接的な回答ベイパーチャンバー、ヒートパイプ、ソリッドヒートシンクの根本的な違いは、熱拡散メカニズムと実効熱伝導率にあります。ソリッドヒートシンクは金属(通常200〜400 W/m·K)を通した純粋な伝導のみに依存し、ヒートパイプは相変化により一方向に熱を伝達し(実効熱伝導率は最大50,000 W/m·K)、ベイパーチャンバーは平面表面上で二次元的
2026年のカスタムヒートシンクの価格は、通常1個あたり2.50ドルから45.00ドルで、最終価格は製造プロセス、材料、熱性能要件、注文数量によって決定されます。平坦度公差0.10mmの標準的なアルミ押出形材ヒートシンクの場合、型費は800ドルから3,500ドル、1,000個発注時の単価は3ドルから12ドルを見込んでください。この記事では、CNC加工、スカイ
電気接点と端子の故障は、材料科学の限界によるものではなく、製造ばらつきによるものです。精密スタンピングは、信頼性の高い電流伝達と嵌合サイクル寿命に必要な、再現性のある寸法管理、表面仕上げ、および金属組織の一貫性を実現します。高振動環境や高温用途では、公差±0.01 mmのスタンプ加工品は、公差±0.05 mmの機械加工品よりも優れた性能を発揮します。これは、
CNCプログラミングの最適化により、部品品質を損なうことなくサイクルタイムを15%から40%削減できます。これは主に、高度なツールパス戦略、切削パラメータの調整、および機械固有のプログラミング技術によって達成されます。BQUQで加工される一般的なアルミニウムハウジングの場合、最適化されたプログラミングにより、サイクルタイムは1個あたり18.5分から12.7分