LED照明アプリケーション用ヒートシンクの選び方
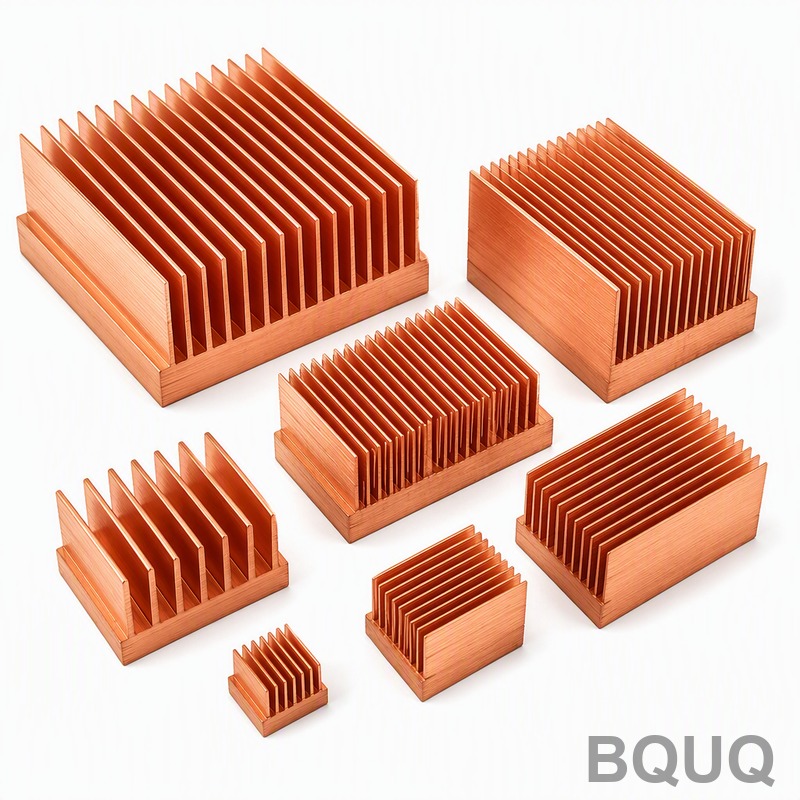
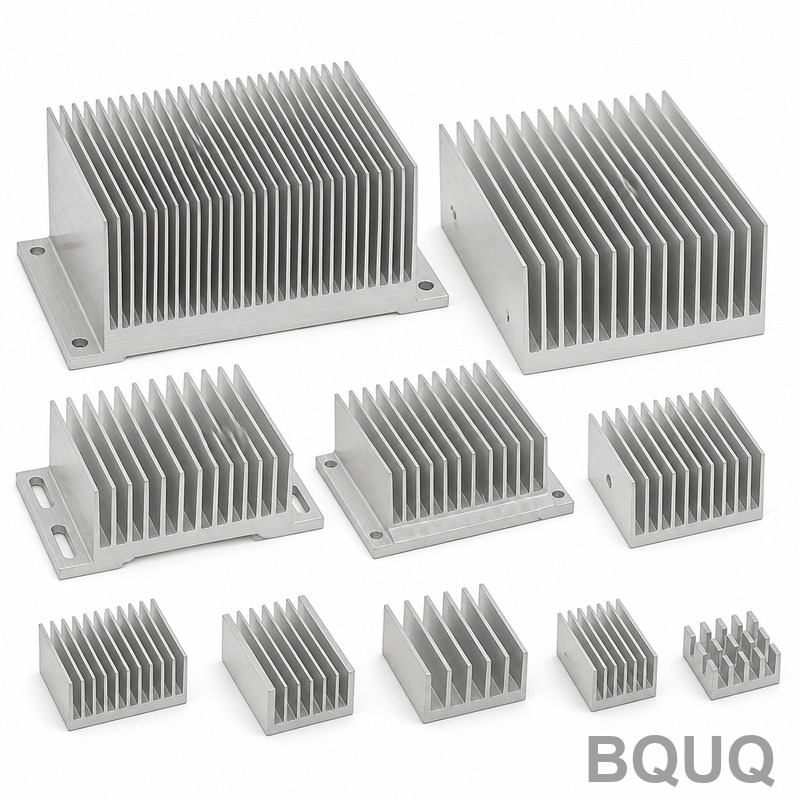
LED照明用ヒートシンクの選定には、ヒートシンクの熱抵抗をLED接合部温度の上限(高出力チップでは通常85℃〜105℃)に適合させる必要があります。その判断は、総消費電力(ワット)、許容周囲温度、熱予算(ケース対接合部抵抗)、利用可能な実装面積の4つの変数に依存します。10Wを超える一般的な商業用LED器具では、熱抵抗0.5℃/W〜2.5℃/Wの押出アルミニ
LED照明用ヒートシンクの選定には、ヒートシンクの熱抵抗をLED接合部温度の上限(高出力チップでは通常85℃〜105℃)に適合させる必要があります。その判断は、総消費電力(ワット)、許容周囲温度、熱予算(ケース対接合部抵抗)、利用可能な実装面積の4つの変数に依存します。10Wを超える一般的な商業用LED器具では、熱抵抗0.5℃/W〜2.5℃/Wの押出アルミニ
放熱器(ヒートシンク)の取り付け方法の選定は、ジャンクション温度、機械的信頼性、組立コストに直接影響する熱管理上の重要な決定事項です。熱抵抗が1.0 °C/W未満で恒久的な取り付けが求められるほとんどの用途では、ネジと熱伝導グリスの組み合わせが最適です。基板スペースが限られた低背部品の場合、熱伝導テープや接着剤で十分な性能が得られ、機械的複雑性も低減できます
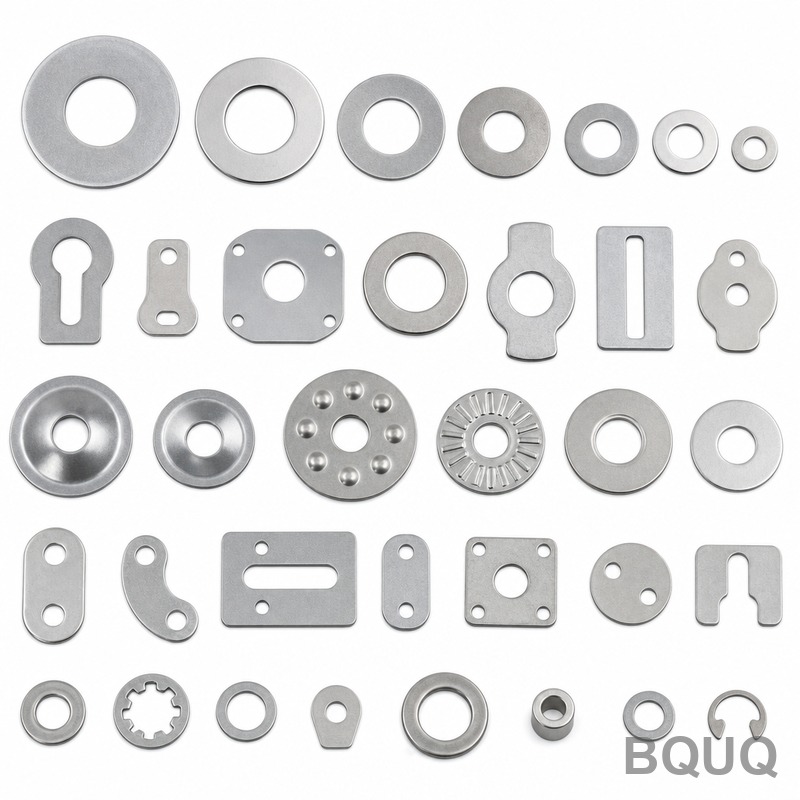
金属スタンピング用の部品設計には、除去加工の論理から高速変形の論理への根本的な発想の転換が必要です。この質問への直接的な答えは次の通りです。スタンピングプレスの物理に適合する10の具体的な幾何学・公差・材料ルールに従うこと。これにより、金型破損なしで毎分200〜600ストロークで部品を生産可能にできます。これらのルールを守ることで、最適化されていない設計と比
金型メンテナンスとは、工具部品を点検・修理・再調整し、故障が発生する前に元の幾何学的仕様に戻す体系的なプロセスです。年間数百万個の部品を生産する工場では、予防メンテナンスを1回でもスキップすると、不良率が300%増加し、重要なガイドピンの摩耗が1万ストロークあたり0.01mm加速する可能性があります。実務的に言えば、金型メンテナンスは、50万ストロークの生産
直接的回答是,您可以通过四种关键方法在不改变散热器物理尺寸的情况下,将其性能提升最高18%:优化界面材料(TIM)、通过导流罩调整气流状态、优化表面处理以增强辐射散热,以及改进基板的制造工艺。这些技术侧重于降低接触点的热阻并提高空气侧的传热系数(h),而非改变翅片几何形状。下文将详细介绍每种方法的工程参数、可测量的增益及成本影响。## 热界面材料(TIM)优