金属プレス材料の板厚選定方法:ゲージ選択ガイド
金属スタンピング材料の厚さを選択するには、機能的な荷重要件と材料コスト、成形性の限界、利用可能なプレス能力のバランスを取る必要があります。選択プロセスは、鉄系および非鉄金属の標準ゲージ番号によって管理され、ゲージ番号が小さいほど板厚が厚いことを示します。最終的な選択は、スタンピング金型の曲げ半径と部品の寸法公差に対して検証する必要があります。ほとんどの精密用
金属スタンピング材料の厚さを選択するには、機能的な荷重要件と材料コスト、成形性の限界、利用可能なプレス能力のバランスを取る必要があります。選択プロセスは、鉄系および非鉄金属の標準ゲージ番号によって管理され、ゲージ番号が小さいほど板厚が厚いことを示します。最終的な選択は、スタンピング金型の曲げ半径と部品の寸法公差に対して検証する必要があります。ほとんどの精密用
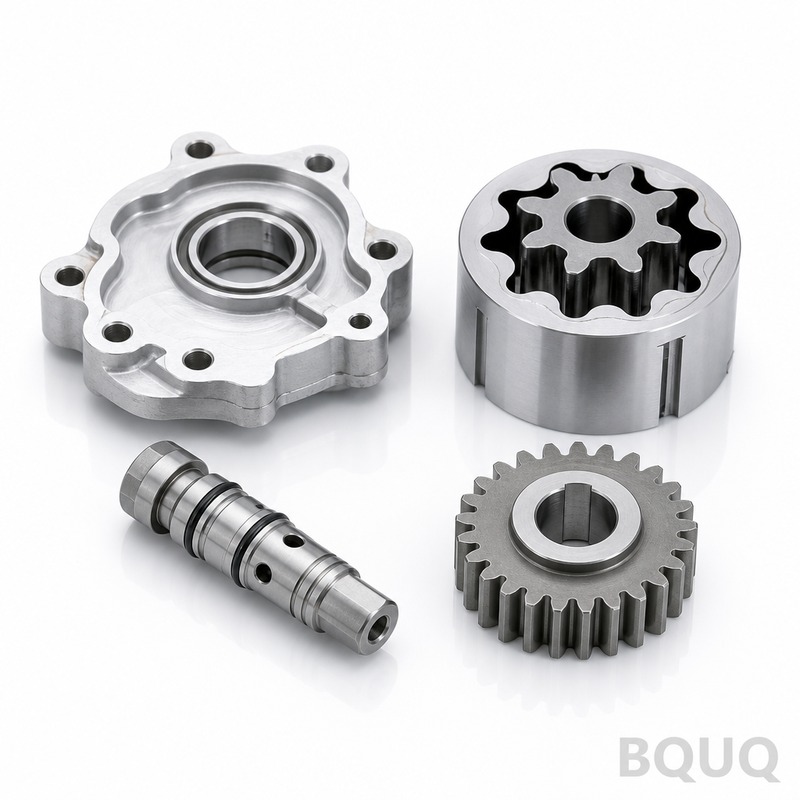
自動車部品向けCNC加工では、重要安全部品に対して±0.01 mmの公差が要求され、シール面やシリンダーボアにはRa 0.4 µmまでの表面仕上げが必要です。量産グレードの部品には通常、6061-T6アルミニウム、304ステンレス鋼、または4140合金鋼が使用され、試作品のリードタイムは5〜15営業日、量産は3〜6週間です。BQUQは20年間、東莞の工場から
ステンレス鋼のプレス加工について、直接的な答えは以下の通りです。一般的な部品には、成形性と耐食性のバランスに優れた304が最適です。海洋環境や塩化物にさらされる環境では316が必要です。また、ばね鋼(通常は301フルハードまたは17-7PH)には、割れを防ぎ一貫したスプリングバックを実現するための専用工具と工程管理が求められます。成功の鍵は、合金の加工硬化率
生産数量が1,000個を超える場合、プレス加工が優れた選択肢となり、部品単価は最低0.05米ドル、公差は±0.05mmを実現できます。低数量、試作、または短納期が求められる複雑な形状の場合、レーザー切断は金型費がかからず柔軟性があり、公差は±0.10mmです。どちらを選ぶかは、年間数量、必要な公差、材料厚によって決まります。プレス加工とレーザー切断の根本的な
ばねを設計図面に正しく指定するには、線径、コイル寸法、自由長、密着高さ、ばね定数、材料を定義し、さらにGD&Tを適用してコイル軸の真直度、端部の直角度、研削面の平行度を管理する必要があります。重要な寸法は自由長、外径、ばね定数であり、圧縮ばねの標準公差は自由長±0.5 mm、外径±0.25 mmです。精密用途では、軸の真直度(自由長の0.5%)や端面