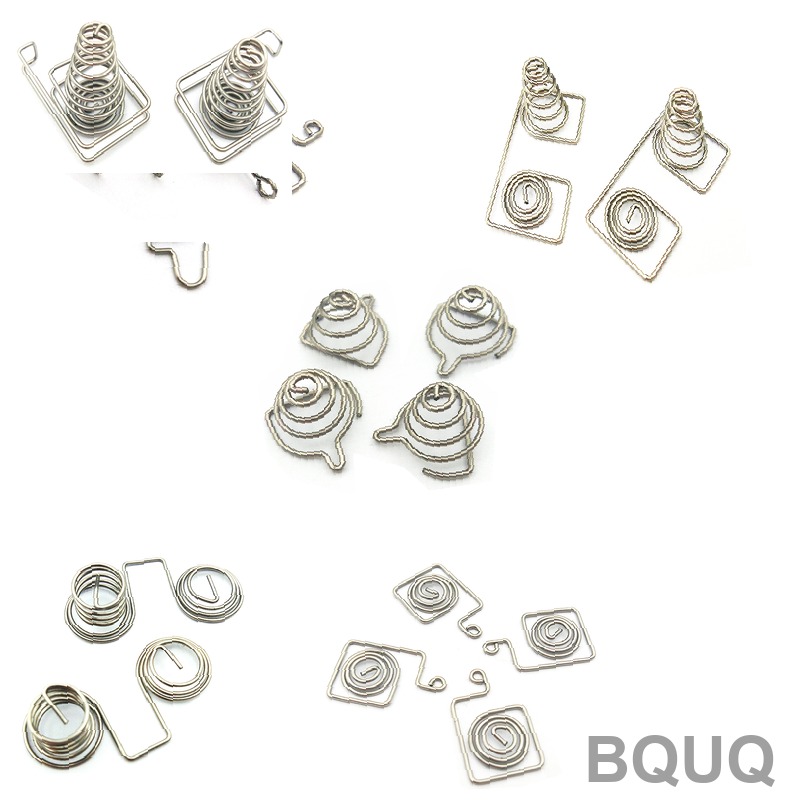
圧縮ばね vs ねじりばね vs 引張ばね:違いは何か?
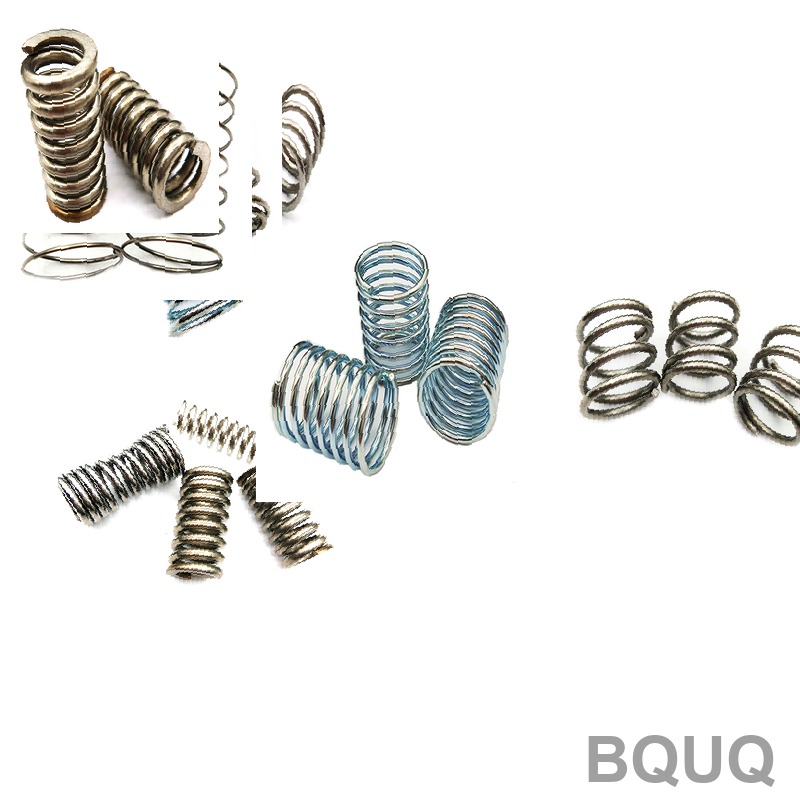
根本的な違いは、各スプリングが機械的エネルギーをどのように吸収し解放するかにあります。圧縮スプリングは軸方向の押す力に抵抗し、荷重を受けると短くなります。引張スプリングは軸方向の引っ張る力に抵抗し、荷重を受けると長くなります。トーションスプリングは、その軸を中心とした回転力またはねじり力に抵抗します。実際的には、圧縮スプリングは押しつぶされるように設計され、
根本的な違いは、各スプリングが機械的エネルギーをどのように吸収し解放するかにあります。圧縮スプリングは軸方向の押す力に抵抗し、荷重を受けると短くなります。引張スプリングは軸方向の引っ張る力に抵抗し、荷重を受けると長くなります。トーションスプリングは、その軸を中心とした回転力またはねじり力に抵抗します。実際的には、圧縮スプリングは押しつぶされるように設計され、
二次冲压是指对冲压金属零件进行的任何成型后操作,以改变其几何形状、表面、机械性能或装配就绪状态。这些操作——包括攻丝、锪孔、弯曲、压花、焊接和清洗——增加了主模具无法在一次冲压行程中实现的附加功能价值。虽然主冲压以高速创建基础形状,但二次冲压通常占零件总成本的15%至30%,并且对于满足±0.05毫米或更严格的最终图纸公差至关重要。哪些操作属于二次冲压?二次
CNC加工设计失误通常占精密制造中生产延误和成本超支的30-40%,但大多数问题都可以通过严格的可制造性设计(DFM)审查来避免。最常见的12个错误——从未标注公差到忽略内圆角——都可以在将文件发送给加工厂之前,通过应用特定的工程规则来修正。下面,我们根据我们在东莞20年的加工经验,逐一分析每个错误、可量化的影响以及确切的修正方法。哪些关键设计错误会导致CN
圧縮ばねを正確に測定するには、線径(d)、外径(OD)、自由長(L₀)、総巻き数(Nt)の4つの重要な寸法を記録する必要があります。これらの測定値から導き出される主要な公式には、ばね定数(k = Gd⁴ / 8D³Nₐ)、密着高さ(Hs = Nt × d)、最大せん断応力(τ = 8FD / πd³)があります。精密製造用途では、常に0.01 mm分解能の校
ほとんどの電子機器アプリケーションにおいて、パッシブヒートシンクとファンによる強制空冷の組み合わせは、最も費用対効果が高く信頼性の高い熱ソリューションであり続けています。一方、液体冷却は、熱流束が10 W/cm²を超える場合、または騒音制限が40 dB(A)未満の場合にのみ正当化されます。ヒートシンク単体では自然対流で0.5 W/cm²まで対応でき、ファンを