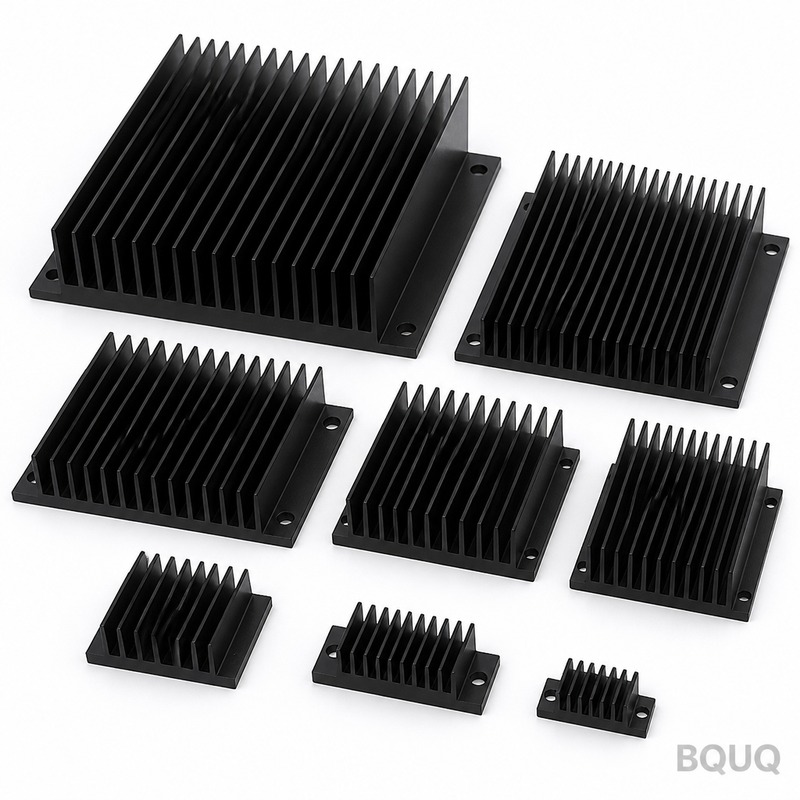
パッシブヒートシンク vs アクティブヒートシンク:必要な冷却ソリューションはどちらか?
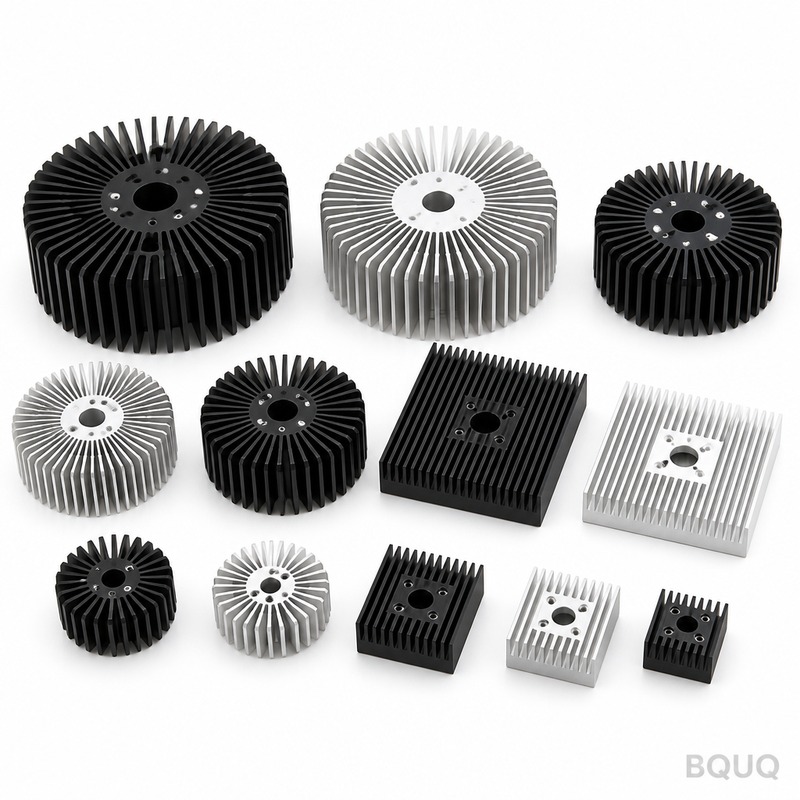
パッシブヒートシンクとアクティブヒートシンクの選択は、システムの電力密度、許容騒音レベル、および信頼性要件によって決まります。自然換気エンクロージャーで25W未満を放散する場合、パッシブヒートシンクで十分なことが多く、故障モードはゼロです。50Wを超える負荷や狭いスペースでは、ジャンクション温度を85°C未満に保つために、ファン付きのアクティブソリューション
パッシブヒートシンクとアクティブヒートシンクの選択は、システムの電力密度、許容騒音レベル、および信頼性要件によって決まります。自然換気エンクロージャーで25W未満を放散する場合、パッシブヒートシンクで十分なことが多く、故障モードはゼロです。50Wを超える負荷や狭いスペースでは、ジャンクション温度を85°C未満に保つために、ファン付きのアクティブソリューション
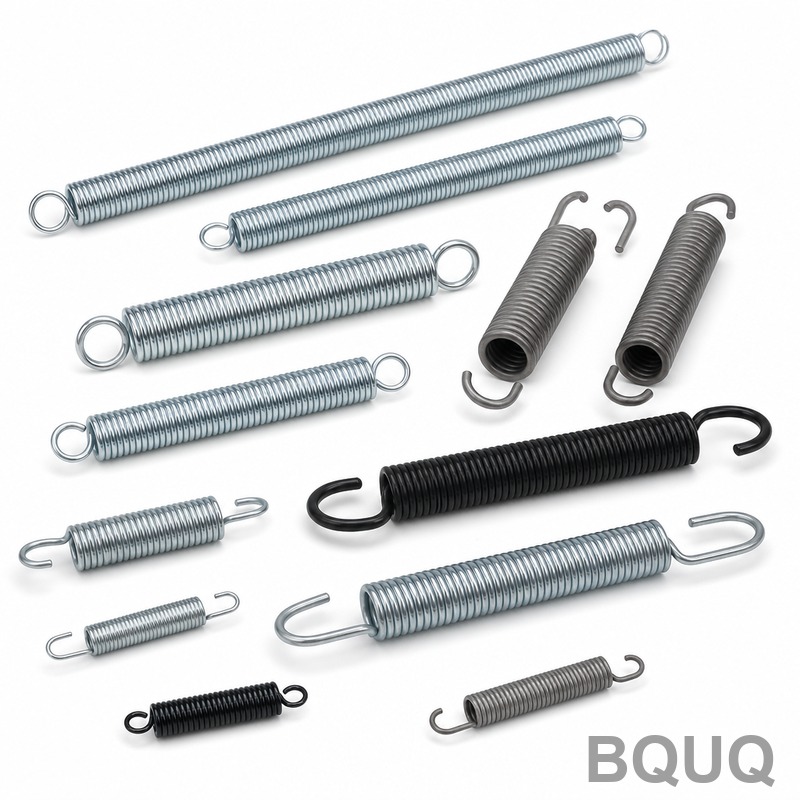
春疲労解析は、交番応力範囲、平均応力、材料の耐久限度を計算し、マイナー則などの損傷累積モデルを適用することで、サイクル寿命を予測します。代表的なピアノ線ばね(ASTM A228)を50 HRCで使用した場合、100,000サイクルにおける予測疲労寿命は引張強度の約45%、すなわち2000 MPaの線材では900 MPaとなります。本記事では、BQUQの東莞工
ほとんどの強制空冷および自然対流用途において、ベース厚6mm〜10mm、フィン厚1.5mm〜2.5mm、フィンピッチ4mm〜6mmのCNC加工アルミニウム製ヒートシンクが、熱抵抗と製造性の最適なバランスを提供します。本ガイドでは、20年の実績を持つ精密加工メーカーによる具体的な熱抵抗値、加工公差、コストデータを提供し、お客様の消費電力要件に適したヒートシンク
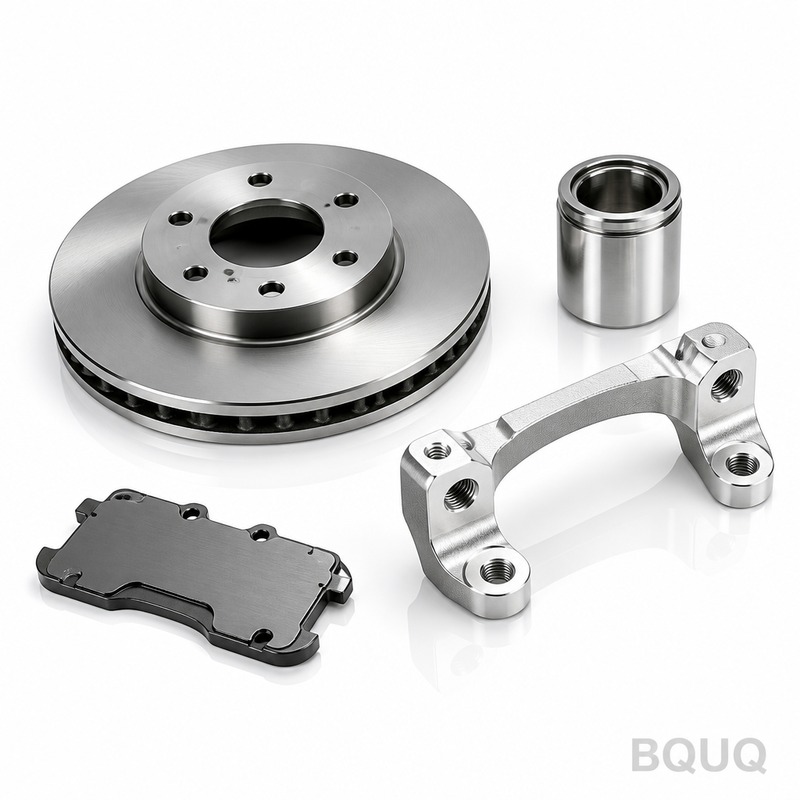
複雑な形状と厳しい公差を必要とする産業機器部品の場合、単一の製造プロセスで対応できることはほとんどありません。最適なアプローチは、CNC加工、金属スタンピング、スプリングコイリング、表面処理を組み合わせた順次マルチプロセス戦略であり、単一工程での製造と比較して総コストを15〜20%削減できます。本稿では、空気圧アクチュエータのバルブボディを例に、東莞における
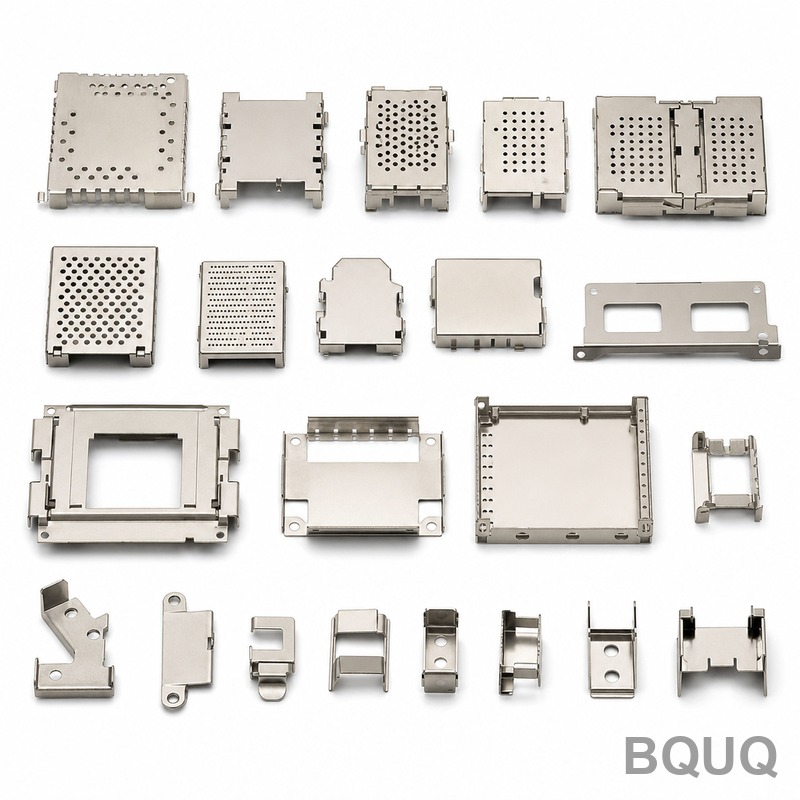
スタンピング潤滑とは、金属板ブランクと成形ダイス表面の間に、摩擦を低減し、熱を管理し、焼き付きや溶着を防ぐように設計された、工学的に調整された流体膜を制御的に適用することです。適切なオイルの選択は、材料の厚さ、スタンピング速度、変形の厳しさ(絞り比)という3つの主要な変数に依存します。厚さ3.0 mm未満の標準的な軟鋼用途の90%においては、塩素フリーで中粘