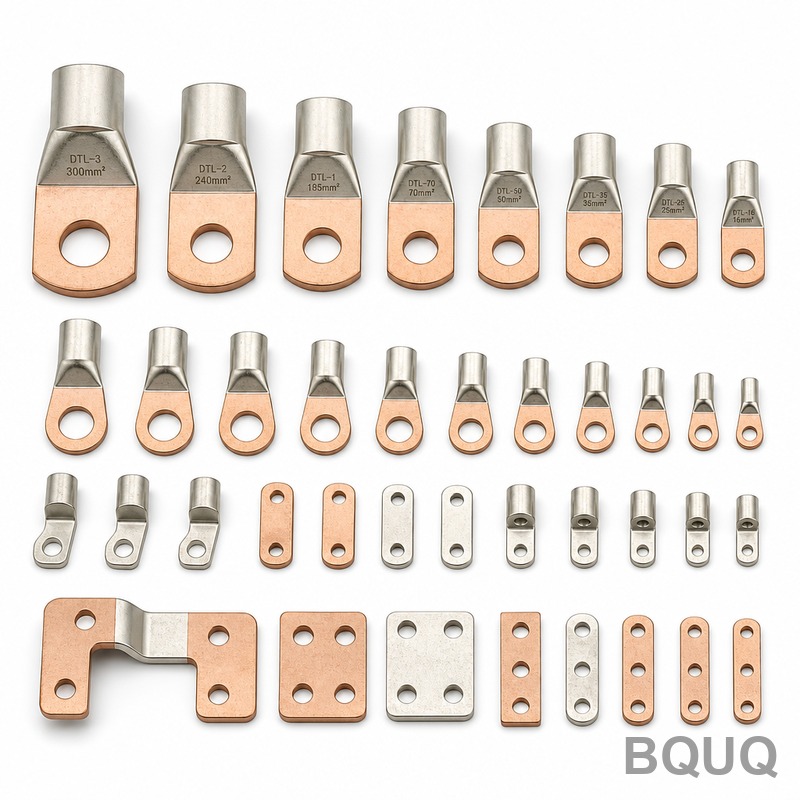
電気接点と端子:精密スタンピングが信頼性と性能をどのように確保するか
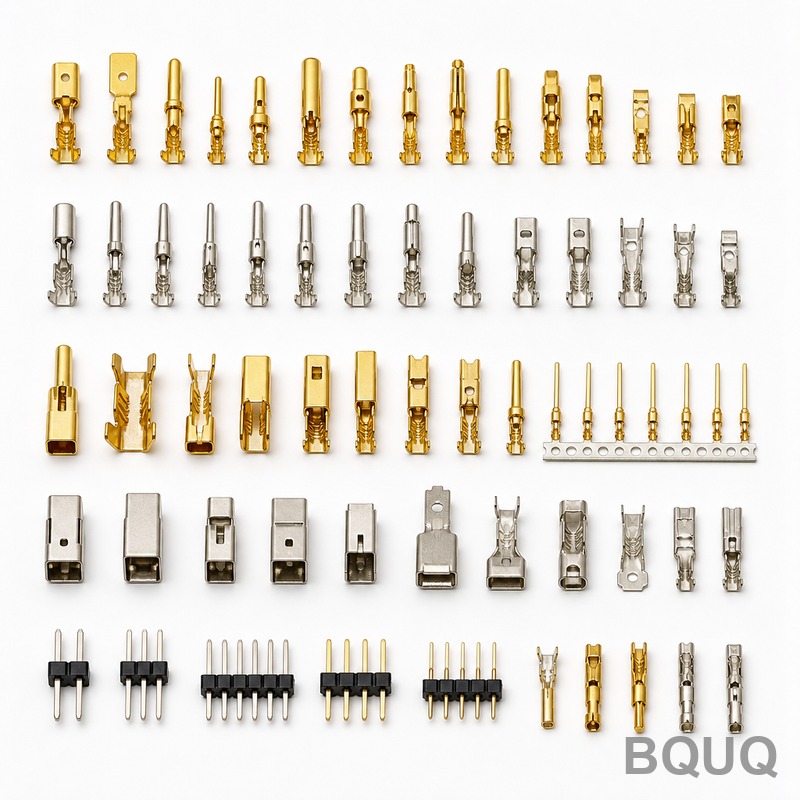
精密スタンピングが電気接点と端子の信頼性を確保する直接的な答えは、重要寸法、表面仕上げ、材料の結晶粒組織における微細なばらつきを排除することにあります。±0.01 mm以内の公差を維持し、表面粗さRa 0.4 µm以下を一貫して保つことで、スタンピングは予測可能で低抵抗の接触界面を実現し、振動、熱サイクル、数百万回の嵌合サイクルに耐えて故障しません。このプロ
精密スタンピングが電気接点と端子の信頼性を確保する直接的な答えは、重要寸法、表面仕上げ、材料の結晶粒組織における微細なばらつきを排除することにあります。±0.01 mm以内の公差を維持し、表面粗さRa 0.4 µm以下を一貫して保つことで、スタンピングは予測可能で低抵抗の接触界面を実現し、振動、熱サイクル、数百万回の嵌合サイクルに耐えて故障しません。このプロ
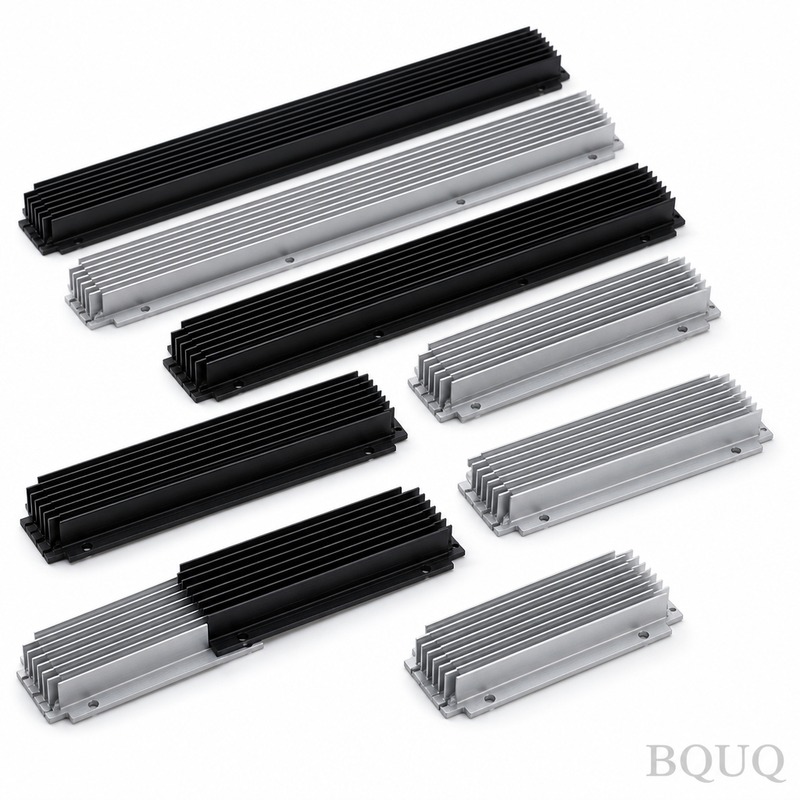
熱抵抗は、Rthまたはθと表記され、ヒートシンクにとって最も重要な仕様です。これは、部品の熱流に対する抵抗を定量化するもので、単位は摂氏度毎ワット(°C/W)です。この仕様を正しく読むには、Rth値が低いほど放熱性能が優れていることを理解し、部品を比較する前に必ず指定された気流条件(自然対流か強制空冷か)を確認する必要があります。実際には、熱抵抗が1.0°C
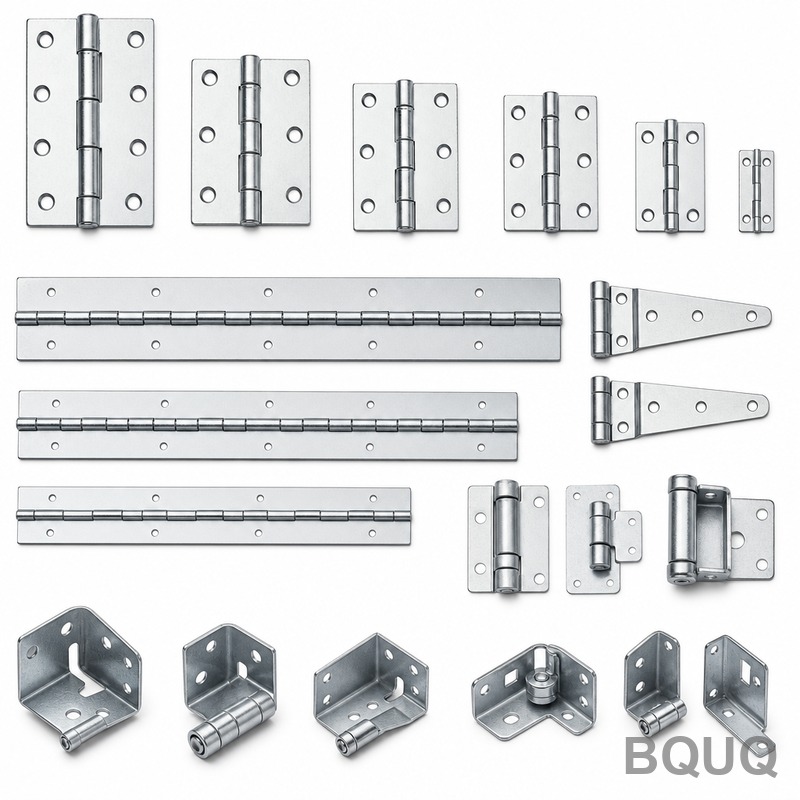
直接回答:スタンピング金型の製造にはどのくらいの時間がかかりますか?大量生産の金属スタンピングに使用される標準的なプログレッシブ金型の場合、製造リードタイムは通常4〜8週間です。単純な複合ブランキング金型は2〜3週間で完了できますが、複雑な形状を持つ多工程のプログレッシブ金型は10〜12週間かかる場合があります。この期間には、設計、材料調達、CNC加工、ワイ
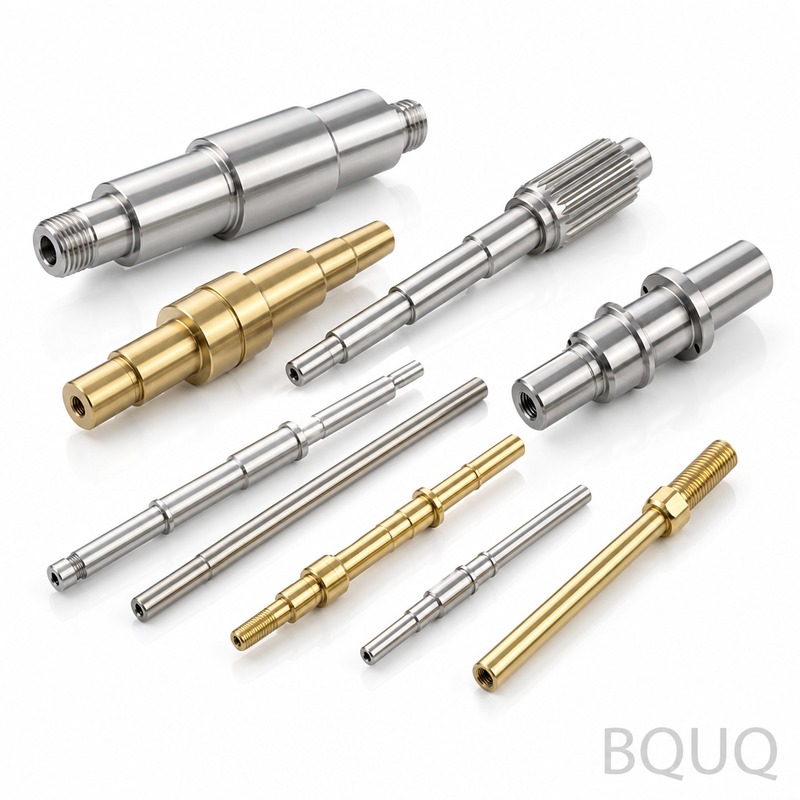
油圧システムにおいて、信頼性の高い部品と現場での故障の差はミクロン単位で決まります。本稿では、CNC加工で製造される重要な油圧部品—スプール、バルブボディ、ピストン—に関する精密加工のケーススタディを提供し、正確な公差、材料コスト、リードタイムを詳述します。BQUQの東莞工場からの実際の生産データを提示し、核心的な工学的課題に答えます:高圧油圧回路において、
直接的回答是:精密金属冲压,结合受控的材料选择和成型后处理,可制造出能够承受数千次压缩循环同时保持低电阻的电池触点和弹簧夹。与机加工或铸造替代品不同,冲压部件具有晶粒流向的连续性,这保留了弹性记忆并防止弯曲半径处发生疲劳断裂。在BQUQ,我们实现每个夹子50-150克的稳定接触力,尺寸公差为±0.05毫米,确保在-40°C至150°C的温度下可靠运行。弹簧夹