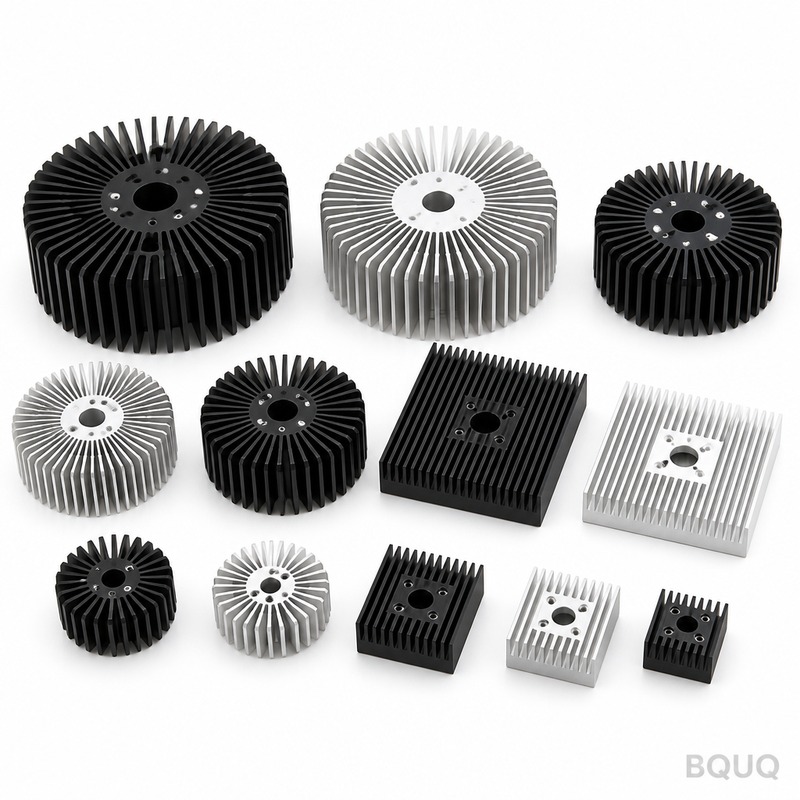
ヒートシンクの取り付け方法:ネジ、クリップ、熱伝導テープ、接着剤の比較
ヒートシンクの適切な取り付け方法を選択することは、ジャンクション温度、信頼性、および組立コストに直接影響を与える熱機械的な決定です。放熱量が10Wを超えるほとんどのアプリケーションでは、ネジ止めと熱グリースの組み合わせが、一貫した低熱抵抗経路を保証する唯一の方法です。5W未満の低電力部品の場合、熱伝導テープまたは接着剤が、許容できる性能を備えた費用対効果の高
ヒートシンクの適切な取り付け方法を選択することは、ジャンクション温度、信頼性、および組立コストに直接影響を与える熱機械的な決定です。放熱量が10Wを超えるほとんどのアプリケーションでは、ネジ止めと熱グリースの組み合わせが、一貫した低熱抵抗経路を保証する唯一の方法です。5W未満の低電力部品の場合、熱伝導テープまたは接着剤が、許容できる性能を備えた費用対効果の高
精密部品の製造コストは、材料選定、公差要件、表面仕上げ、発注数量によって決まります。最も効果的なコスト削減戦略は、設計段階で適用される製造性設計(DFM)であり、機能性能を損なうことなくユニットコストを20〜40%削減できます。本記事では、中国東莞のBQUQ工場における20年間のCNC加工および金属プレス加工の経験に基づく、具体的で実行可能な戦略を提供します
はじめに:5Gネットワークの製造基盤5Gインフラがどのように製造されるのかという問いに対する直接的な答えは、次のとおりです。RFコンポーネントにおいて±0.005 mmの公差を維持し、100 W/cm²を超える電力密度を熱的に管理し、99.999%の信頼性(ファイブナイン・アップタイム)で部品を生産できる、多層にわたる精密製造エコシステムが必要です。BQUQ
スタンピングプレスのトン数とは、プレスが1ストロークで板金を成形、切断、または絞り加工する際に加えることができる最大力であり、米トンまたはメートルトンで測定されます。必要なトン数は、切断の場合、以下の計算式で算出します:トン数 =(材料のせん断強度 × 切断エッジ長さ × 材料厚さ)÷ 2000。曲げ加工や絞り加工の場合は、さらに20〜30%を加算します。適
2026年における金属プレス金型のコストは、単純な抜き型で1,800ドルから、自動車グレード部品用の高速プログレッシブ金型で85,000ドルまでの範囲です。最終価格は、金型タイプ、部品の複雑さ、鋼材の選定、公差要件の4つの要因によって決まります。ほとんどのCNC加工金型のリードタイムは平均3〜8週間です。一般的な精密部品(50mm×50mm)の場合、50万ス