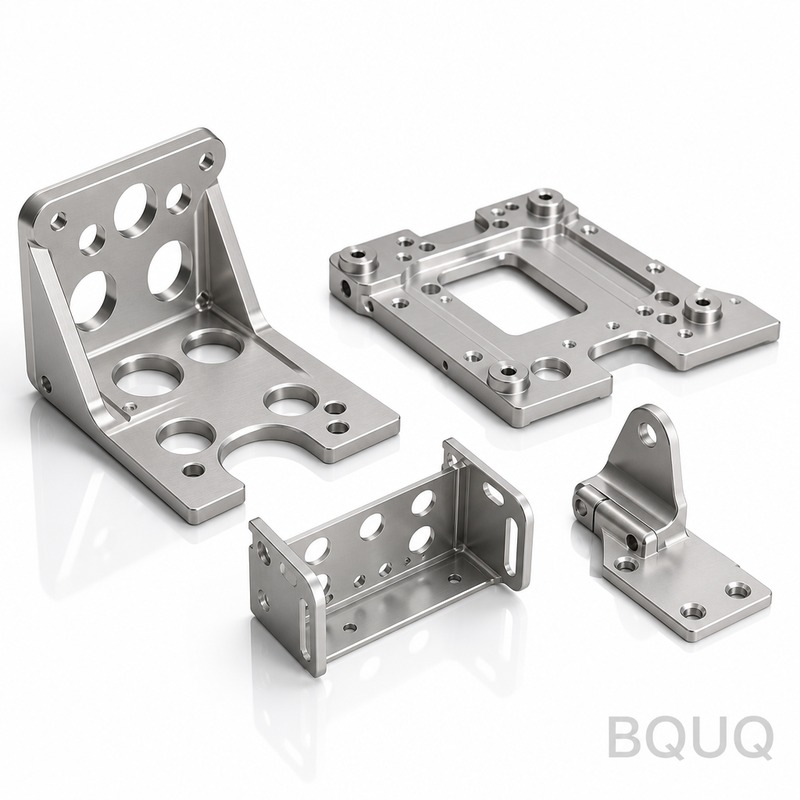
プレス部品に金型痕ができるのはなぜか、精密製造においてそれは正常なのか?
プレス加工部品には工具痕が生じます。これは、パンチとダイの表面が高圧下で板金に物理的に接触し、微細な凹凸や摩耗パターンがワークピースに転写されるためです。これはすべての金属プレス加工プロセスにおいて正常かつ予期される現象であり、ISO 2768-m規格に準拠し、通常Ra 0.8〜Ra 3.2マイクロメートルの表面仕上げが得られます。工具痕が品質上の問題となる
プレス加工部品には工具痕が生じます。これは、パンチとダイの表面が高圧下で板金に物理的に接触し、微細な凹凸や摩耗パターンがワークピースに転写されるためです。これはすべての金属プレス加工プロセスにおいて正常かつ予期される現象であり、ISO 2768-m規格に準拠し、通常Ra 0.8〜Ra 3.2マイクロメートルの表面仕上げが得られます。工具痕が品質上の問題となる
5Gインフラストラクチャコンポーネントの製造には、従来の4G生産からのパラダイムシフトが求められ、より厳しい公差、特殊な材料、および熱的・信号的完全性のための多段階の後処理が必要です。BQUQでは、重要な導波管フランジで±0.005 mmの寸法公差、アンテナ取付ブラケットでRa 0.4 µmの表面仕上げを達成しており、試作から量産立ち上げまでの標準リードタイ
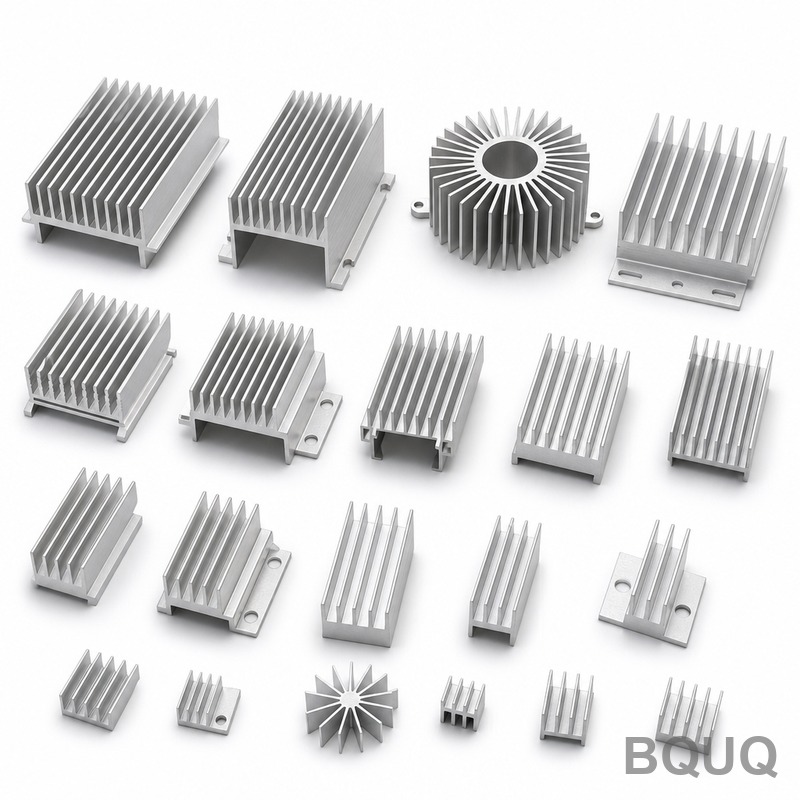
鍛造ヒートシンクは、アルミニウムまたは銅のビレットに高圧を加え、材料をダイキャビティに押し込んでネットシェイプに近いフィン構造を形成することで製造されます。このプロセスは、押出加工やスカイビング加工の代替品よりも高い材料密度、優れた結晶粒フロー、より厳しい寸法公差を実現し、自動車、航空宇宙、産業用パワーエレクトロニクスにおける高振動・高熱流束アプリケーション
スタンピング用インサート金型は、切削、成形、または絞り加工の重要な部分を、標準的なモールドベースに取り付ける別個の交換可能なインサートとして製造する金型システムであり、単一の一体型ブロックとして機械加工されるわけではありません。これは、大量生産で頻繁な金型交換が必要な場合、複雑な形状の場合、または摩耗または損傷した金型の一部のみを交換することでダウンタイムと
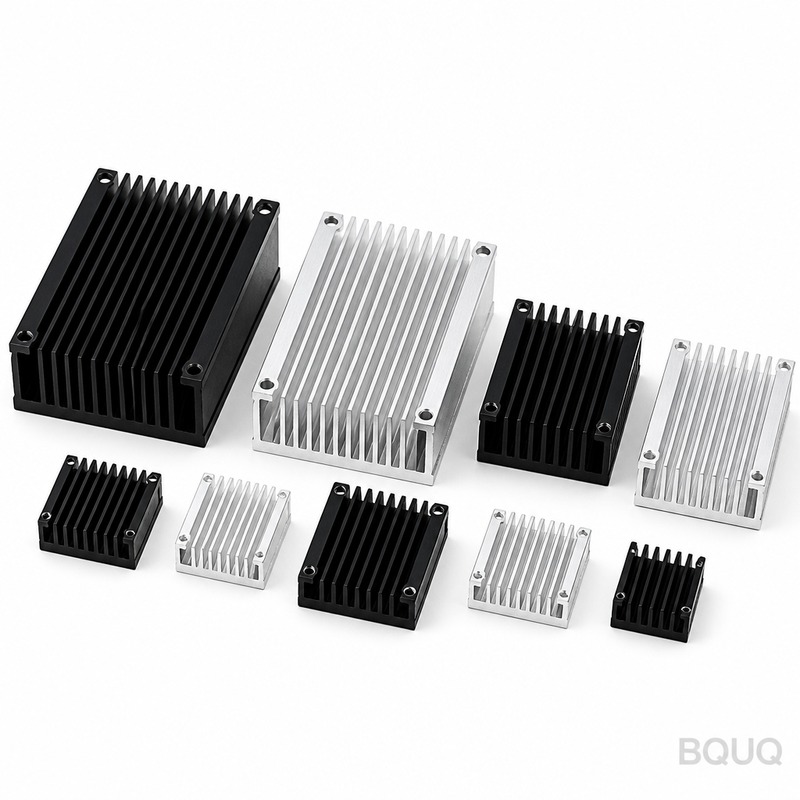
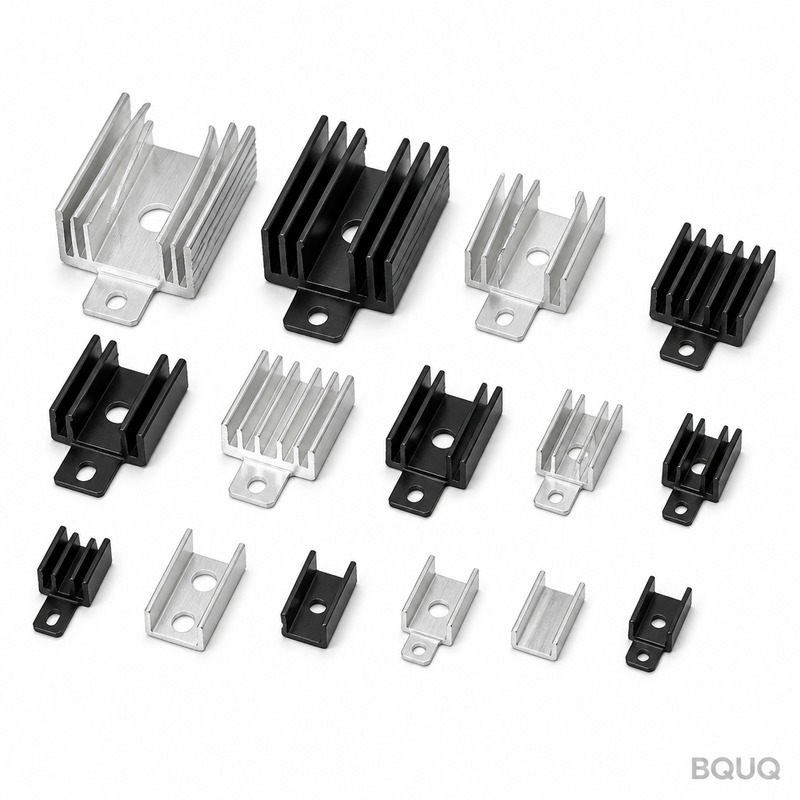
正しいヒートシンクサイズは、最大許容ジャンクション温度、総熱抵抗バジェット、システムのエアフローによって決定されます。周囲温度25°C、ケース温度制限75°C、消費電力10Wの一般的なシナリオでは、熱抵抗5.0°C/W以下が必要となり、これは自然対流条件下での75mm x 60mm x 40mmの押出アルミニウムプロファイルに相当します。本記事では、BQUQ