
板金部品: Brass C360, tolerance 0.003 mm, surface Ra 0.4 on bore, Ra 0.8 external, lead time 10 working days, MOQ 200 pcs. Capacity for industrial automation. Drawing review and first-article report included.
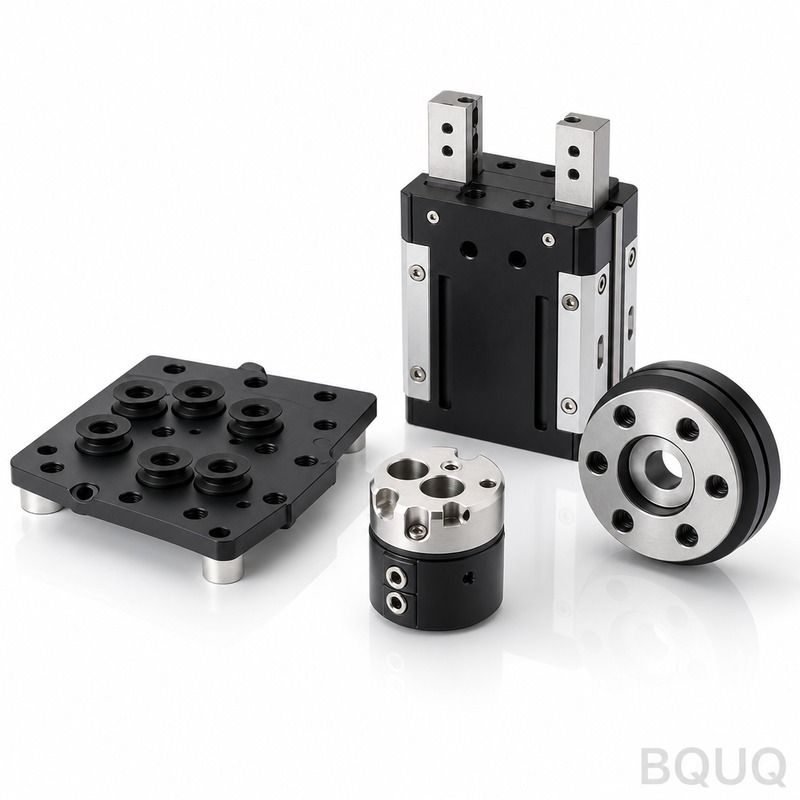
板金部品
重要なポイント
医療機器調達向けの板金部品は、部品そのものだけでなく、プロセス能力に依存します。銅 C110、電解研磨 Ra 0.2、ご要望に応じて ±0.002 mm、生産リードタイム 15 営業日、MOQ 1000 個が基準となります。ドキュメントには、材料証明書、初品検査報告書、1000 個時点での PPAP 形式の記録が含まれます。公差は検査で選別するのではなく、金型形状に作り込まれます。
重要なポイント
医療機器調達向けの板金部品は、部品そのものだけでなく、プロセス能力が鍵となります。銅 C110、電解研磨 Ra 0.2、ご要望に応じて ±0.002 mm、生産リードタイム 15 営業日、MOQ 1000 個が基準を定義します。ドキュメントには、材料証明書、初品検査報告書、1000 個時点での PPAP 形式の記録が含まれます。金型は測定されたプロセス能力に基づいて設計されるため、公差は検査で選別するのではなく、金型形状に作り込まれます。
関連記事:カスタム銅バックルシャフトねじりばね
板金部品を初めて調達する場合、判断の対象は部品そのものではないことがほとんどです。数千個のバッチにわたってご要望に応じて ±0.002 mm を維持できるか、そして図面が変更された場合でも 15 営業日が守られるかどうかが重要です。
主要仕様の概要
| パラメータ | 値 / 範囲 |
|---|---|
| 材料 | 銅 C110 |
| 表面仕上げ | 電解研磨 Ra 0.2 |
| リードタイム(生産) | 15 営業日 |
| MOQ(生産) | 1000 個 |
市場および技術的背景
医療機器分野の需要は、単一ソースの標準部品から、認定されたカスタム部品へと移行しており、それに伴いドキュメント要件が上流工程に押し上げられています。材料証明書、初品検査報告書、PPAP 形式の記録は、量産時ではなく 1000 個の時点で要求されるようになっています。
技術的なハードルは上がり続けています。かつてはご要望に応じて ±0.002 mm を許容していたアセンブリでも、今では重要部位に対してより厳しい管理が指定され、判断は最終検査ではなく金型設計に委ねられるようになっています。
製造方法
金型はプロセスの測定された能力に基づいて設計されるため、ご要望に応じて ±0.002 mm は検査フィルターではなく、金型形状の結果として実現されます。だからこそ、15 営業日は楽観的な目標ではなく、現実的な期間なのです。
こちらもご覧ください:カスタム金属プレス電源接点スプリングバッテリークリップ工場
生産では、板金部品は一定間隔での工程内チェックを行いながら製造されます。オペレーターは 30~50 個ごとに寸法を記録し、バッチがご要望に応じて ±0.002 mm を超えて逸脱する前に工具摩耗を検知します。
自由長と公差:工場が保証できる範囲 の詳細はこちら。
熱処理と表面処理は、後付けではなく管理された工程として計画されます。電解研磨 Ra 0.2 は定義された厚さ範囲で適用され、検証されます。ここでのばらつきは、寸法のドリフトよりも多くの現場故障を引き起こすためです。
材料と表面仕上げ
板金部品が接触荷重を受ける場合、寸法公差と併せて材料硬度が指定されます。試験方法が定義されていない硬度は、受入検査での紛争の最も一般的な原因です。
銅 C110 が割当制限になると、代替品の要求がよく発生します。当社は代替品を、ご要望に応じて ±0.002 mm および電解研磨 Ra 0.2 の同一基準で認定してから出荷し、変更に伴う証明書を提供します。
リサイクル含有率および RoHS/REACH 宣言は、ご要望に応じて板金部品に対して提供可能です。医療機器のお客様が材料の原産地を監査する場合は、納品時ではなく見積段階でミルサーティフィケートを要求してください。
公差と検査
板金部品の一般寸法は、ご要望に応じて ±0.002 mm に維持されます。重要部位は図面上で特定され、より厳しい範囲で個別に管理されます。
プロセス能力は部位ごとに追跡されます。板金部品で Cpk が合意された閾値を下回る場合、当社は最終工程で部品を選別するのではなく、プロセスを調整するか、その部位を再分類します。
不適合材料は、システム上だけでなく物理的に隔離されます。板金部品の場合、処分が文書化されるまでバッチは表示された区域に保管され、最も一般的な出荷エラーを防ぎます。
使用用途
アセンブリでは、板金部品は通常、それ自体の仕様ではなく、嵌合部品によって制約されます。インターフェース図面を早期に共有することで、両方の部品が公差内であるにもかかわらず組み立てられないという一般的な不具合を防げます。
振動とサイクルは、板金部品の通常の寿命制限要因です。デューティサイクルが判明していれば、寸法を変えずに使用寿命を延ばす表面処理と硬度の組み合わせを提案できます。
発注前に確認すべきこと
認定数量は生産数量とは別に計画してください。板金部品の場合、1000 個がプロセスが証明される時点であり、それ以前はすべてプロセス開発です。
再発注の経路を確認してください。板金部品が金型図面と初品検査報告書で文書化されていれば、数年後の再発注でも元の部品を再現でき、近似品にはなりません。
おすすめ記事:BQUQ CNC加工 自動旋盤コレットセット 50 52 55 60 ヘビーシリーズ
FAQ:発注前のご質問
板金部品で維持できる公差はどのくらいですか?
一般寸法は、ご要望に応じて ±0.002 mm に維持されます。重要部位は図面上で特定され、より厳しい範囲で維持され、測定方法が明記されるため、受入検査が当社の検査と一致します。
板金部品の最小注文数量はいくらですか?
試作数量は生産最小量をはるかに下回る数量から開始できます。板金部品の生産ロットは 1000 個から始まり、ここでプロセスウィンドウが証明され、単価が安定します。
CNC加工コスト削減のためのトップ5戦略 と比較してください。
板金部品の生産にはどのくらいかかりますか?
はい。材料証明書、熱ロットのトレーサビリティ、初品検査報告書は注文とともに出荷されます。医療機器のお客様が追加のドキュメントを必要とする場合は、見積段階で指定してください。
既存の図面から作業できますか?
電解研磨 Ra 0.2 は板金部品の標準です。その他の仕上げは、定義された厚さ範囲で見積もられ、プロセス設定から推測するのではなく、同一バッチのクーポンで検証されます。
材料および検査証明書は提供されますか?
はい、そして推奨します。金型なしで板金部品を試作することで、金型費用の何分の一かで嵌合と機能を検証でき、通常は鋼材を切削する前に設計変更を明らかにできます。
板金部品がすでに他社で生産されている場合は、サンプルと現在の図面をお送りください。それに基づいて見積もり、切り替えがコスト、リードタイム、あるいはその両方を改善するかどうかを正直にお伝えします。
関連記事:折り曲げフィンとジッパーフィンのヒートシンク:設計とコスト
こちらもご覧ください:BQUQ CNC加工 SK50コレットチャック タップ用CNC工具ホルダー
手動から自動化へのCNCバリ取り の詳細はこちら。
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|---|
| 材料 | 銅 C110 |
| 公差 | ご要望に応じて ±0.002 mm |
| リードタイム | 15 営業日(生産) |
| MOQ | 1000 個(生産) |
| 能力 | 数千個のバッチ |
選定 / 比較
| オプション | 最適な用途 | トレードオフ |
|---|---|---|
| 標準単一ソース部品 | 需要が安定したシンプルなアセンブリ | ドキュメントは少ないが、認定サポートは限定的 |
| 認定カスタム部品 | トレーサビリティが必要な医療機器アセンブリ | MOQ 1000 個でのドキュメント負荷が高い |
| ご要望に応じて ±0.002 mm | 中程度の公差要件を持つ重要部位 | プロセス能力に基づいて設計された金型が必要 |
| 重要部位へのより厳しい管理 | 技術的ハードルが進化するアセンブリ | 判断が最終検査ではなく金型設計に移行 |
プロセス / 検査
| 段階 | 管理 | 記録 |
|---|---|---|
| 金型設計 | 測定されたプロセス能力に基づいて設計 | 金型形状のドキュメント |
| 生産 | バッチ全体でご要望に応じて ±0.002 mm を維持 | 初品検査報告書 |
| 材料 | 銅 C110、電解研磨 Ra 0.2 | 材料証明書 |
| 品質 | 1000 個時点での PPAP 形式の記録 | PPAP 形式の記録 |
| リードタイム | 15 営業日の生産 | 生産スケジュール |
よくあるご質問
これらの板金部品の標準材料と表面仕上げは何ですか?
標準材料は銅 C110、表面仕上げは電解研磨 Ra 0.2 です。この組み合わせは、導電性と表面品質が重要な医療機器やその他の用途をサポートします。材料証明書は MOQ 1000 個で提供可能です。
数千個のバッチにわたってご要望に応じて ±0.002 mm を維持できますか?
はい。金型はプロセスの測定された能力に基づいて設計されるため、ご要望に応じて ±0.002 mm は検査フィルターではなく、金型形状の結果として実現されます。これにより、数千個のバッチにわたって公差が再現可能になります。
生産リードタイムと MOQ はいくらですか?
生産リードタイムは 15 営業日、生産 MOQ は 1000 個です。これらの数値は標準注文に適用されます。図面が変更された場合、リードタイムに影響する可能性があるため、発注前に確認してください。
おすすめ記事:図面加工対応 カスタムCNCコレットチャック
1000 個時点でどのようなドキュメントが提供されますか?
1000 個時点で、材料証明書、初品検査報告書、PPAP 形式の記録が要求されます。これらは医療機器の認定とトレーサビリティをサポートします。ドキュメント要件は量産から 1000 個レベルに上流工程へ押し上げられています。
重要部位へのより厳しい管理にどのように対応しますか?
かつてはご要望に応じて ±0.002 mm を許容していたアセンブリでも、今では重要部位に対してより厳しい管理が指定されています。これにより、判断は最終検査ではなく金型設計に移行します。金型は、より厳しい要件を満たすために測定されたプロセス能力に基づいて設計されます。
図面が変更された場合でも 15 営業日は現実的ですか?
15 営業日の生産リードタイムは、金型が測定されたプロセス能力に基づいて設計されている場合に現実的です。図面が変更された場合、スケジュールの見直しが必要になることがあります。遅延を避けるため、発注前に図面のステータスを確認してください。
板金部品を発注する前に何を確認すべきですか?
材料 銅 C110、表面仕上げ 電解研磨 Ra 0.2、公差 ご要望に応じて ±0.002 mm、リードタイム 15 営業日、MOQ 1000 個を確認してください。また、ドキュメント要件(材料証明書、初品検査報告書、1000 個時点での PPAP 形式の記録)も確認してください。
標準的なヒートシンク取付穴パターンとベストプラクティスとは? と比較してください。
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|---|
| 材料 | 銅 C110 |
| 公差 | ご要望に応じて ±0.002 mm |
| リードタイム | 15 営業日(生産) |
| MOQ | 1000 個(生産) |
| 能力 | 数千個のバッチ |
選定 / 比較
| オプション | 最適な用途 | トレードオフ |
|---|---|---|
| 標準単一ソース部品 | ドキュメントが少なく、シンプルな形状 | 認定サポートは限定的 |
| 認定カスタム部品 | PPAP 形式の記録を伴う医療機器調達 | ドキュメントと MOQ の要件が高い |
| 銅 C110、電解研磨 Ra 0.2 | 微細な表面仕上げが必要な医療機器 | 材料と仕上げのコストプレミアム |
| ご要望に応じて ±0.002 mm | 厳しい公差のアセンブリ | プロセス能力の検証が必要 |
| MOQ 1000 個 | 生産バッチ | 初期コミットメントが高い |
よくあるご質問
板金部品にはどのような材料が使用されますか?
銅 C110 がこれらの板金部品の基準材料であり、表面仕上げは電解研磨 Ra 0.2 です。この組み合わせは、ドキュメントに材料証明書、初品検査報告書、1000 個時点での PPAP 形式の記録が含まれる医療機器調達をサポートします。
板金部品で維持できる公差はどのくらいですか?
公差は、ご要望に応じて ±0.002 mm です。金型は測定されたプロセス能力に基づいて設計されるため、公差は検査で選別するのではなく、金型形状に作り込まれます。これにより、指定された公差を維持しながら、数千個のバッチサイズをサポートします。
生産リードタイムはどのくらいですか?
生産リードタイムは 15 営業日です。これは標準的な生産ロットに適用されます。図面が変更された場合、リードタイムに影響する可能性があるため、発注前に確認してください。
最小注文数量はいくらですか?
MOQ は生産で 1000 個です。材料証明書、初品検査報告書、PPAP 形式の記録を含むドキュメントは、1000 個時点で提供されます。
どのようなドキュメントが含まれますか?
ドキュメントには、材料証明書、初品検査報告書、1000 個時点での PPAP 形式の記録が含まれます。これらの記録は医療機器調達要件をサポートし、プロセス能力に紐付けられています。
数千個のバッチにわたって ±0.002 mm を維持できますか?
はい、公差は測定されたプロセス能力に基づいて金型形状に作り込まれています。これにより、数千個のバッチにわたってご要望に応じて ±0.002 mm を維持でき、1000 個時点で初品検査報告書と PPAP 形式の記録が提供されます。
板金部品を発注する前に何を確認すべきですか?
材料 銅 C110、表面仕上げ 電解研磨 Ra 0.2、公差 ご要望に応じて ±0.002 mm、リードタイム 15 営業日、MOQ 1000 個、およびドキュメント要件(材料証明書、初品検査報告書、PPAP 形式の記録)を確認してください。


