
自由長と公差:工場が保証できる範囲
短い答え:自由長公差とは、完成したばねの無負荷長さに対してばね工場が実際に保証できる範囲です。標準生産では25 mmの圧縮ばねで通常±0.5 mm、図面が要求する場合は±0.15 mm以下まで厳しくなります。これは自由に選べる数値ではなく、線径のばらつき、コイリングマシンの分解能、応力除去の動き、端部処理の合計です。東莞のBQUQでは、圧縮、引張、ねじりばねを12営業時間で見積もり、図面上で良く見える公差ではなく、実際に保証する自由長公差を明示します。
自由長とは正確には何ですか?
自由長とは、無負荷で拘束されていない状態のばねの全軸方向長さです。圧縮ばねの場合、何も押していない状態で一方の研削端面から他方の研削端面までの距離です。引張ばねの場合、一方のフックの内側から他方のフックの内側までの長さです。ねじりばねの場合、通常は胴体長さと脚の構成に置き換えられます。重要な「自由」寸法は角度であり、直線ではないからです。
自由長は参照寸法であり、性能寸法ではありません。あなたのアセンブリが実際に気にするのは通常、次の3つのいずれかです:
- 取付長さ — アセンブリが閉じたときにばねが位置する長さで、予荷重を設定します。
- 負荷長さ — 動作たわみ時の長さで、動作力を設定します。
- 密着高さ — 完全圧縮時の長さで、メカニズムが底突きする前にばねが底突きするかどうかを設定します。
自由長が重要なのは、受入検査台で最も測定しやすい寸法であり、上流で何かが変わるとシフトする寸法だからです。自由状態で1 mm長いばねでも、取付荷重を完璧に満たすかもしれません — あるいはそうでないかもしれません。自由長に書く公差は、どの程度の荷重変動を受け入れるかの代理指標です。
製造中に自由長がずれる理由
線が切断された後、自由長を動かす4つの要因があります:
1. 線径のばらつき。 ばね線は公差に引かれ、正確なサイズではありません。1.0 mmの線で±0.02 mmの変動はコイル径を変え、したがって所定の長さに収まるコイル数が変わります。
2. コイリング張力とピッチ設定。 マシンはピッチを機械的またはサーボで設定します。線送りとカムタイミングの小さな変化は、熱処理前のコイリングままの長さを変えます。
3. 応力除去。 低温応力除去はコイリングからの残留応力を緩和し、通常は圧縮ばねをわずかに短くします。量は材料、線径、炉サイクルに依存します。
4. 端部研削とセット。 研削は端コイルから材料を除去します。「セット」またはプリセット操作は、長さを安定させるために意図的にばねを密着以上に圧縮します。どちらも最終自由長を変えます。
4つすべてを制御しない工場は広い公差を見積もり、期待します。それらを制御する工場は厳しい公差を再現性よく保証できます。
工場が実際に保証できる公差は?
以下の表は、一般的な材料(ミュージックワイヤ、ステンレス鋼、油焼入れクロムシリコン)の冷間コイルばねに対する標準生産能力です。これらは生産計画のための指標であり、図面レビューなしに前提とできる仕様ではありません。
| 自由長 (mm) | 標準生産 | 厳格化(図面指定) | 備考 |
|---|---|---|---|
| 10まで | ±0.25 mm | ±0.10 mm | 小さなばね、細線、端部研削に敏感 |
| 10 – 25 | ±0.50 mm | ±0.15 mm | 電子機器や家電で最も一般的な範囲 |
| 25 – 50 | ±0.75 mm | ±0.25 mm | ピッチ制御が支配的、セット推奨 |
| 50 – 100 | ±1.50 mm | ±0.50 mm | 長いばねは安定化のためプリセットが必要 |
| 100超 | 長さの±2.0 % | 長さの±0.75 % | 長さ公差は通常パーセントで表記 |
2点注意してください。第一に、公差は長さに比例します — 120 mmのばねで±0.1 mmを求めるのは、より厳しい検査ではなく、異なる製造ルートを求めることです。第二に、「厳格化」列は達成可能ですがコストがかかります。100%長さ選別、プリセット、または遅いコイリングサイクルを意味するからです。
自由長公差が荷重公差に変換される方法
これはほとんどの図面が間違える部分です。自由長公差と荷重公差はばね定数を介してリンクしています。自由長の窓と荷重の窓を独立に指定すると、物理的に不可能な組み合わせを指定している可能性があります。
| ばね定数 (N/mm) | 自由長公差 | 固定取付長さでの結果荷重変動 |
|---|---|---|
| 1.0 | ±0.50 mm | ±0.50 N |
| 5.0 | ±0.50 mm | ±2.50 N |
| 20.0 | ±0.50 mm | ±10.0 N |
| 20.0 | ±0.15 mm | ±3.0 N |
下2行を一緒に読んでください。剛いばねでは、長さ公差を半分にすることが荷重変動を半分にする唯一の実用的な方法です — または荷重の窓を受け入れ、長さの窓を広げます。ばね定数や取付長さを変えない第三の選択肢はありません。
まだばねを選定中の場合は、ばね定数、有効コイル、たわみの関係は圧縮ばね設計計算機のガイドで説明しています。
自由長公差はばねの種類によって異なりますか?
はい、そして大きく異なります。端部条件は測定可能なものと制御可能なものを変えます。
圧縮ばね
圧縮ばねは最も保証しやすいです。自由長は2つの研削面間の単一の軸方向寸法だからです。閉端研削端が最良の制御を与えます。閉端非研削端は安価ですが、線端の形状がばらつきを加えます。開端は平らに着座せず、厳しい自由長指定を持つべきでないばね用です。
引張ばね
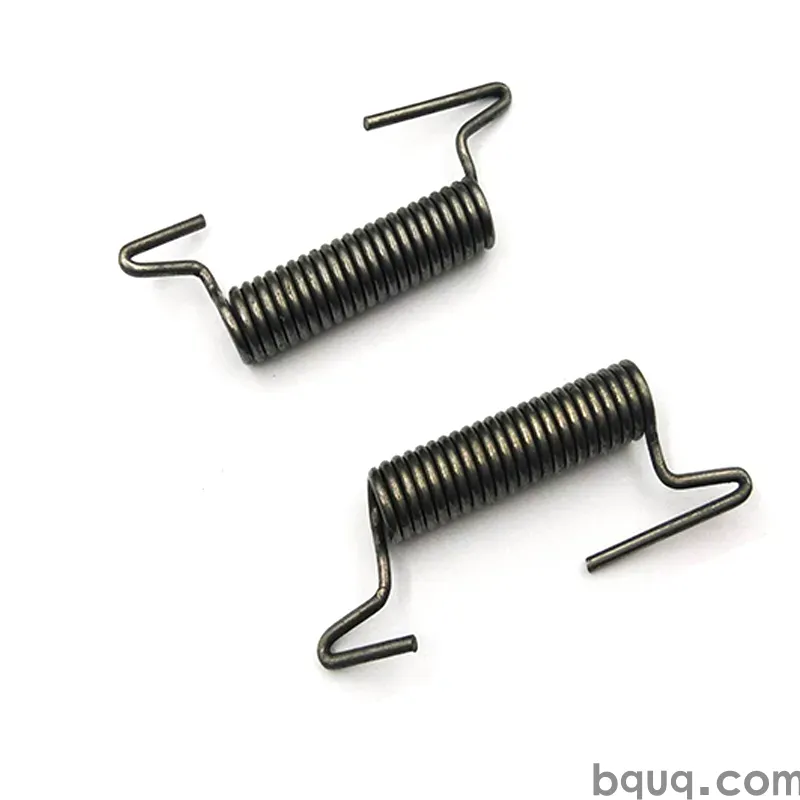
引張ばねはより難しいです。自由長はフックの内側で測定され、フック形状 — ループ位置、曲げ半径、初張力 — がコイル胴体とは無関係のばらつきを加えます。実用的なアプローチは、胴体長さを厳しく、フックを含む全長をより緩く公差し、フック位置をゲージで制御することです。
ねじりばね
ねじりばねは長さとして表現するのが最も難しいです。意味のある自由状態寸法は胴体長さ、内径、脚角度、脚長さです。胴体長さ公差は圧縮ばねの自由長のように振る舞います。脚角度は通常度で公差され、実際にアセンブリ嵌合を駆動する寸法です。当社のねじりばね生産ラインは、同じ図面上で胴体長さと脚角度の指定の両方を扱います。
| ばねの種類 | 主要な自由状態寸法 | 典型的な標準公差 | 変動の主な要因 |
|---|---|---|---|
| 圧縮 | 全自由長 | 25 mmで±0.5 mm | ピッチ制御、研削、応力除去 |
| 引張 | 胴体長さ + フック位置 | 25 mmで±0.8 mm | フック成形、初張力 |
| ねじり | 胴体長さ + 脚角度 | ±0.5 mm / ±3° | 脚成形、コイル径 |
必要以上に厳しくすることはコストであり、美徳ではありません
自由長を厳しくする各ステップはコストを追加します。中型圧縮ばねで±0.5 mmから±0.15 mmに進むと、通常次の1つ以上を意味します:
- バッチサンプリングではなく工程内長さチェックを伴う遅いコイリング
- 応力除去後のプリセットまたは「セット」操作
- 手動または自動選別による100%長さゲージング
- コイリングラインでの高いスクラップ率、単価に価格転嫁
アセンブリが必要としないなら、どれもアセンブリを改善しません。正しい質問は「どれだけ厳しく保証できるか?」ではなく、「私のメカニズムが許容できる荷重変動はどれだけか?」です。そこから逆算してください。
購入者に与える2つの実用的なルール:
1. ばねがハードストップに着座する場合のみ自由長を公差する。 取付長さがハウジングで設定される場合、自由長変動は直接予荷重変動に変換されます。ばねがねじや可変ギャップで圧縮される場合、自由長ははるかに重要でありません。
2. 感じるのが荷重なら、長さではなく荷重を公差する。 指定たわみでの荷重試験は、線径、コイル数、長さを1回の測定で捉えます。しばしば安価な制御です。ばね荷重試験で当社のアプローチをご覧ください。
ばねが過圧縮されるとどうなるか
自由長公差はばねがどれだけ移動するかとも相互作用します。圧縮ばねを設計たわみ以上に押すと降伏します — 自由長が永久に伸び、その後の各サイクルは異なるベースラインから始まります。これがプリセットが存在する理由です:制御下でその降伏を一度意図的に誘発し、顧客が受け取るばねがすでに安定しているようにします。メカニズムはばねの過負荷と降伏の記事で説明しています。
アセンブリが故障条件で過走行する可能性がある場合は、RFQでそれを伝えてください。材料とセット操作が変わります。
図面に自由長を書く方法
工場が迅速に見積もり、確実に保証できる図面には通常次が含まれます:
- 参照注記ではなく、明示的な公差を持つ基本寸法としての自由長
- 測定方向(全体、フック内側、胴体のみ)
- 端部条件(閉端研削、閉端非研削、開端)
- 1つまたは2つの指定たわみ長さでの荷重、公差付き
- 最大密着高さ
- 材料と表面仕上げ
- プリセット要件があれば
自由長しか分からなくても見積もりは可能です — ただし質問で戻ってきます。それは良い兆候です。取付長さ、たわみ、密着高さを尋ねずに厳しい自由長を見積もる工場は、ばねではなく数値を見積もっています。
BQUQは東莞の1つの工場で4つの生産ラインを運営しています:±0.005 mmのCNC加工、金属プレス、カスタムばね、ヒートシンク生産。これはここで重要です。ばね端部はしばしば機械加工座、プレス保持具、成形クリップを必要とし、すべてを1つの屋根の下に持つことで、3つのサプライヤがそれぞれの窓を保証するときの公差スタックを排除します。図面をsc@bquq.comに送ると、12営業時間で見積もり、当社がコミットする自由長公差を含めて返信します。MOQは柔軟なので、試作やパイロット数量も歓迎します。
よくある質問
Q: 圧縮ばねの通常の自由長公差は?
A: 約25 mmの冷間コイル圧縮ばねでは、ミュージックワイヤまたはステンレス鋼で±0.5 mmが通常の生産能力です。±0.15 mmのような厳しい窓はプリセットと100%長さゲージングで達成可能ですが、コストとサイクルタイムが増えます。正しい公差は、図面で精密に見えるかではなく、アセンブリが許容する荷重変動に依存します。
Q: 自由長公差はばね荷重に影響しますか?
A: はい、直接影響します。固定取付長さでは、荷重変動は自由長変動にばね定数を掛けたものに等しいです。20 N/mmのばねで±0.5 mmの窓は±10 Nの荷重ばらつきを生みます。1 N/mmのばねでは同じ窓が±0.5 Nしか生みません。これが剛いばねが通常より厳しい長さ公差または荷重ベースの受入基準を必要とする理由です。
Q: 標準表より厳しい公差を保証できますか?
A: 多くの場合、限界内で可能です。小さなばねでおよそ±0.1 mm以下では、測定自体が制約となり、ゲージの再現性について話し合います。長いばねでの非常に厳しい指定は、通常設計変更で解決する方が良いです — 長さを減らす、座を追加する、自由長ではなくたわみでの荷重を公差する。
Q: 引張ばねの自由長はどのように測定されますか?
A: 引張ばねの自由長は通常、一方のフックの内側から他方のフックの内側まで、ばねを自由に吊るし荷重をかけずに測定します。フック成形はコイル胴体とは独立にばらつきを加えるため、胴体長さを厳しく、フック間全長をより緩く公差し、フック位置を別途ゲージすることを推奨します。
Q: 自由長指定のあるばねを見積もるにはどのような情報が必要ですか?
A: 図面があれば送ってください。なければ、線径または所望荷重、外径または内径、自由長、取付長さ、動作たわみ、密着高さ限界、材料の好み、端部条件、推定年間数量を教えてください。それらがあれば12営業時間で見積もり、コミット前に物理的に達成不可能な公差を指摘します。
関連リソース
- BQUQと東莞工場について:/about/
- 圧縮ばね:/compression-springs/
- ねじりばね:/torsion-springs/
- カスタム引張ばね:/extension-custom-springs/
- 業界動向:/industry-dynamics/
- 技術記事:/bquq-blog/
- FAQとお問い合わせ:/faq/ | /contact/
BQUQエンジニアリングチーム著。BQUQ(東莞)はCNC加工(±0.005 mm)、金属プレス、カスタムばね、ヒートシンク生産を1つのISO9001工場で運営しています。中国東莞から直接調達 — 12時間で見積もり:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


