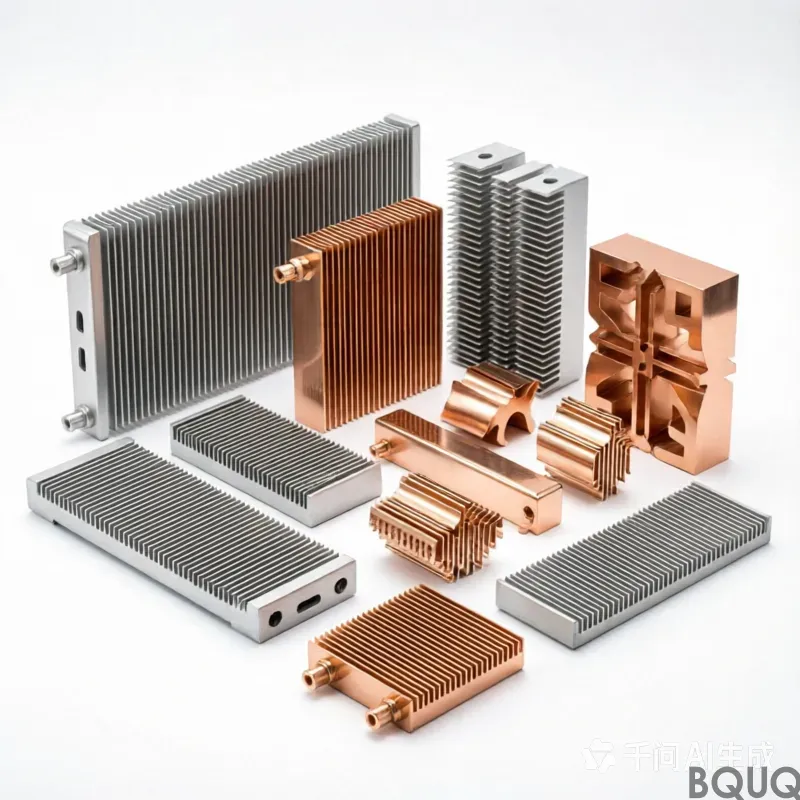
SSDヒートシンク:銅合金CuZn37、公差0.20 mm、表面黒色アノダイズType II、10-15 µm、リードタイム15営業日、MOQ 1000個。IGBTパワーモジュール向け生産能力120,000個。図面レビューおよび初品検査報告書を含む。
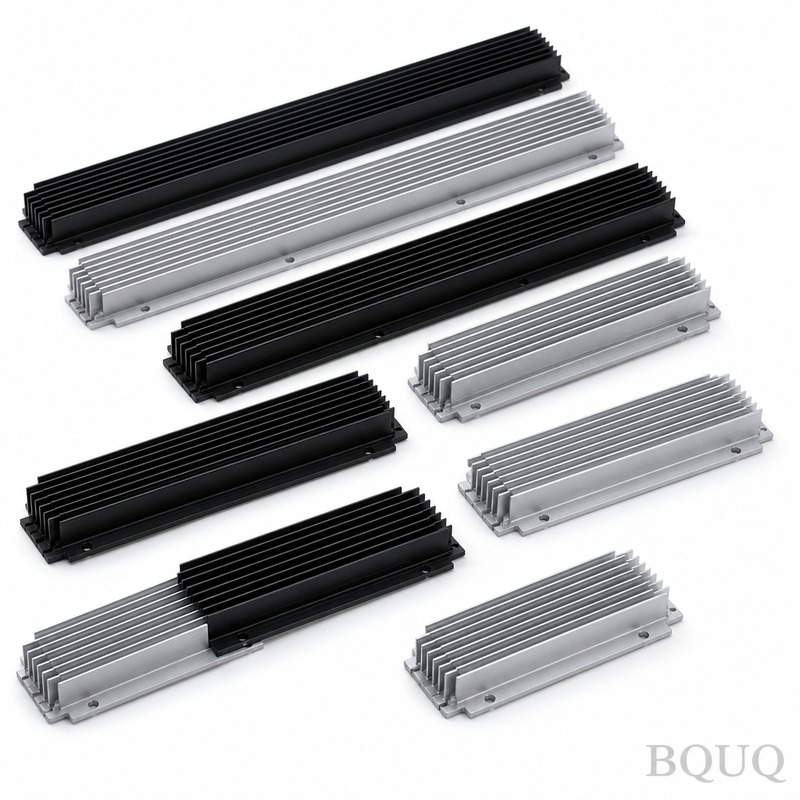
SSDヒートシンク
重要なポイント
ssd heat sinkについて、BQUQはまず使用環境の条件から検討を始めます。すなわち、負荷サイクル、熱変動、あるいはVFDやインバータのような腐食性環境です。6063-T5アルミニウム部品は、肉厚1.0 mm、ピッチ5.0 mmのフィンを採用し、亜鉛ニッケルめっきと三価クロメート処理により0.85 K/Wの熱抵抗を実現します。一般公差は±0.20 mmで、金型設計とプロセス検証を並行して進める場合、リードタイムは10営業日で見積もられます。
多くの購買担当者は図面と目標価格から話を始めます。当社はssd heat sinkについて、その部品が実際に耐えなければならない条件、すなわち負荷サイクル、熱変動、あるいはVFDやインバータにおける腐食性環境は何かという問いから始めます。
こちらもご覧ください:打ち抜きワッシャーとスペーサー:薄物部品における精密性
主要仕様の概要
| パラメータ | 値 / 範囲 |
|---|---|
| 材質 | 6063-T5アルミニウム |
| フィン厚さ | 1.0 mm |
| フィンピッチ | 5.0 mm |
| 熱抵抗 | 0.85 K/W |
| 表面処理 | 亜鉛ニッケルめっき、三価クロメート処理 |
| 一般公差 | ±0.20 mm |
市場と技術の背景
VFDおよびインバータ分野ではリードタイムの圧縮が進んでいます。かつて12週間を要していた金型製作と認定サイクルは、現在では10営業日で見積もられており、これは金型設計とプロセス検証を並行して進める場合にのみ実現可能です。
精密部品のHSコード:正確な分類の方法 の詳細はこちら。
技術的な要求水準は上がり続けています。かつて±0.20 mmを受け入れていたアセンブリが、今では重要部位により厳しい管理を指定するようになり、その結果、判断は最終検査ではなく金型設計に委ねられることになります。
技術資料:スタンピング金型とは何か、そしてスタンピング金型はどのように製作されるのか?
製造方法
ssd heat sinkの製造工程は、機械ではなくプロセスウィンドウから始まります。まず材料の状態と金型の形状を確定し、その後、単一の低速な部品ではなく生産速度で±0.20 mmが維持されることを確認します。
ssd heat sinkでは、バリ取りとエッジ処理が図面上に指定されます。寸法検査を通過した鋭利なエッジでも、組立時に不具合を起こす可能性があるため、エッジの面取りは外観上の項目ではなく管理されたパラメータです。
おすすめ記事:アルミニウムヒートシンク
ssd heat sinkの最終検査は、一般寸法についてはサンプリング方式、重要部位については全数検査です。この区分は金型製作前に合意されます。なぜなら、ある部位を一般から重要に変更すると、コストと10営業日というリードタイムが変わるからです。
材質と表面処理
ssd heat sinkの表面仕様は、VFDおよびインバータでの使用環境を考慮して選定された亜鉛ニッケルめっき、三価クロメート処理です。膜厚はプロセス設定から推定するのではなく、同一バッチの参照クーポンで検証します。
ssd heat sinkが接触荷重を受ける箇所では、寸法公差と併せて材料硬度が指定されます。試験方法が定義されていない硬度は、受入検査における紛争の最も一般的な原因です。
6063-T5アルミニウムが割当制になると、代替品の要望が頻繁に発生します。当社は代替品を、出荷前に同一の±0.20 mmおよび亜鉛ニッケルめっき、三価クロメート処理の基準で認定し、変更に伴う証明書を提供します。
公差と検査
ssd heat sinkの初品検査は、図面上のすべての寸法を報告するものであり、一部を抽出するものではありません。その報告書は、残りのバッチおよび将来の再発注における基準となります。
トレーサビリティはヒートロットと製造日ごとに保持されます。ssd heat sinkで現場不具合が発生した場合、どのバッチ、どの金型セット、どの検査記録が該当するかを特定できます。
不適合材料は、システム上だけでなく物理的に隔離されます。ssd heat sinkの場合、処分が文書化されるまでそのバッチは表示された区域に保管され、これにより最も一般的な出荷ミスを防ぎます。
使用用途
組立において、ssd heat sinkは通常、それ自体の仕様ではなく嵌合部品によって制約を受けます。インターフェース図面を早期に共有することで、両部品が公差内でありながら組み付かないという一般的な不具合を防げます。
アルミニウム製ヒートシンク vs 銅製ヒートシンク:CNC加工ではどちらを選ぶべきか? と比較してください。
レトロフィットの要望はよくあります。既存のアセンブリに、少し異なるサイズのssd heat sinkが必要になるケースです。プロセスウィンドウが既に判明しているため、レトロフィットにおける10営業日は、通常、新規部品よりも短くなります。
関連記事:カスタムCNCコレットチャックセット 36 46タイプ 精密加工 中国製
発注前に確認すべきこと
ssd heat sinkの値引きを求める前に、初品検査報告書を求めてください。500個で寸法データを提示できないサプライヤーは、800,000個でも提示できないでしょう。
こちらもご覧ください:AIネットワークにおける光モジュールの最適な熱管理戦略とは?
見積もりは同一基準で比較してください。材料グレード、亜鉛ニッケルめっき、三価クロメート処理、検査範囲、梱包です。全数検査を省いた低い単価は、総コストが低いことにはなりません。
FAQ: 発注前のご質問
ssd heat sinkではどの程度の公差を維持できますか?
試作品の数量は生産最小数量を大きく下回る数量から開始します。ssd heat sinkの量産は500個から始まり、そこでプロセスウィンドウが証明され、単価が安定します。
ssd heat sinkの生産にはどのくらいかかりますか?
はい。図面は一般的な形式であればどれでもお送りください。まず製造性の観点からレビューし、±0.20 mmが追加工程を必要とする部位があれば指摘しますので、金型製作前にご判断いただけます。
陽極酸化処理とコーティングがヒートシンクに与える熱的影響とは? の詳細はこちら。
材料証明書と検査証明書は提供されますか?
はい。材料証明書、ヒートロットのトレーサビリティ、初品検査報告書は注文に同梱されます。お客様のVFDおよびインバータの顧客が追加の文書を要求する場合は、見積段階でご指定ください。
技術資料:CNC加工で光学表面品質を実現するガイド
金型製作前に試作できますか?
ssd heat sinkでは、亜鉛ニッケルめっき、三価クロメート処理が標準です。その他の表面処理は、定義された膜厚範囲で見積もられ、プロセス設定から推定するのではなく同一バッチのクーポンで検証されます。
プログラム途中での設計変更にはどのように対応しますか?
変更は当初の初品検査報告書に対して文書化されます。影響を受ける寸法を特定し、影響を受ける工程のみを再見積もりし、ssd heat sinkの既存在庫が引き続き使用可能かどうかをお知らせします。
ssd heat sinkの生産能力は800,000個です。この数字は販売実績ではなく設備能力であり、お客様の数量が増加した際に10営業日が維持できるかどうかを決定するものです。
おすすめ記事:高出力IGBTヒートシンク加工見積もり
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|---|
| 材質 | 6063-T5アルミニウム |
| 公差 | 一般 ±0.20 mm |
| リードタイム | 10営業日 |
| 最小発注数量 | 記事内では未指定 |
| 生産能力 | ±0.20 mmを維持した生産速度 |
選定 / 比較
| 選択肢 | 最適な用途 | トレードオフ |
|---|---|---|
| 6063-T5アルミニウム | 熱変動および負荷サイクル | 過酷な環境では腐食防止が必要 |
| 亜鉛ニッケルめっき + 三価クロメート処理 | 腐食性のVFDおよびインバータ環境 | 裸のアルミニウムに対する追加工程 |
| 肉厚1.0 mm、ピッチ5.0 mmのフィン | 0.85 K/Wの熱抵抗 | 生産速度のためのより厳密な金型設計 |
| 一般公差 ±0.20 mm | 標準的な組立嵌合 | 重要部位にはより厳しい管理が必要な場合がある |
| 金型設計とプロセス検証の並行実施 | 10営業日のリードタイム | 早期のプロセスウィンドウ定義が必要 |
工程 / 検査
| 段階 | 管理 | 記録 |
|---|---|---|
| 金型設計 | まず材料の状態と金型の形状を確定 | プロセスウィンドウの定義 |
| 生産 | 単一の低速な部品ではなく生産速度で±0.20 mmを確認 | 工程内検査データ |
| バリ取りとエッジ処理 | ssd heat sinkの図面上に指定 | 図面適合記録 |
| 表面処理 | 亜鉛ニッケルめっき、三価クロメート処理 | めっきおよびクロメート処理記録 |
| 最終検査 | 一般公差 ±0.20 mm | 検査報告書 |
よくあるご質問
このssd heat sinkの熱抵抗はどのくらいですか?
このssd heat sinkは、肉厚1.0 mm、ピッチ5.0 mmのフィンで0.85 K/Wの熱抵抗を実現します。これは6063-T5アルミニウムに基づくもので、VFDおよびインバータ用途における負荷サイクルおよび熱変動条件を想定しています。
どのような材質と表面処理を使用していますか?
6063-T5アルミニウムに亜鉛ニッケルめっきと三価クロメート処理を施しています。この表面処理は、VFDおよびインバータ用途における腐食性環境に対応します。一般公差は±0.20 mmで、バリ取りとエッジ処理は図面上に指定されています。
ssd heat sinkの一般公差はどのくらいですか?
一般公差は±0.20 mmです。この公差は、単一の低速な部品ではなく生産速度で確認します。重要部位にはより厳しい管理が必要な場合があり、その結果、判断は最終検査ではなく金型設計に委ねられます。
ssd heat sinkの注文におけるリードタイムはどのくらいですか?
リードタイムは10営業日で見積もられます。これは金型設計とプロセス検証を並行して進める場合に可能です。工程は機械ではなくプロセスウィンドウから始まるため、まず材料の状態と金型の形状を確定します。
インダストリー4.0とスマートプレス工場建設 と比較してください。
重要部位でより厳しい公差を維持できますか?
かつて±0.20 mmを受け入れていたアセンブリが、今では重要部位により厳しい管理を指定しています。当社はこれを最終検査ではなく金型設計で対応します。一般公差は±0.20 mmのままですが、重要部位についてはより厳しい能力を検討できます。
ssd heat sinkを発注する前に何を確認すべきですか?
使用環境の条件を確認してください。負荷サイクル、熱変動、あるいは腐食性のVFDおよびインバータ環境です。また、材料6063-T5、フィン厚さ1.0 mm、フィンピッチ5.0 mm、熱抵抗0.85 K/W、表面処理の亜鉛ニッケルめっきと三価クロメート処理、一般公差±0.20 mmも確認してください。
生産中の品質はどのように確保していますか?
まず材料の状態と金型の形状を確定し、その後、単一の低速な部品ではなく生産速度で±0.20 mmが維持されることを確認します。バリ取りとエッジ処理は図面上に指定されています。表面処理には亜鉛ニッケルめっきと三価クロメート処理を使用します。