製品の詳細 目次
重要なポイント 6063-T5アルミニウムのアルミニウムヒートシンクは、ΔT = 75 K、強制空冷2.0 m/sの条件下で0.62 K/Wの熱抵抗を実現します。プレス成形フィンは厚さ0.5 mm、ピッチ1.5 mm、ベース3.0 mmで、120,000個の生産においてピッチを±0.05 mm以内に維持します。部品は15 gから対応し、Type III硬質アルマイトは25~40 µmです。すべてのロットはCMMレポートと100%油圧プレス漏れ試験を添付して出荷されます。
関連記事:IGBTおよびパワーモジュールの冷却:大電流用ヒートシンクの選定
重要なポイント 6063-T5アルミニウムのアルミニウムヒートシンクは、ΔT = 75 K、強制空冷2.0 m/sの条件下で0.62 K/Wの熱抵抗を実現します。プレス成形フィンは厚さ0.5 mm、ピッチ1.5 mm、ベース3.0 mmで、120,000個の生産においてピッチを±0.05 mm以内に維持します。部品は15 gから対応し、Type III硬質アルマイトは25~40 µmです。
6063-T5アルミニウムのアルミニウムヒートシンクは、ΔT = 75 K、強制空冷2.0 m/sの条件下で0.62 K/Wの熱抵抗を実現します。フィンは厚さ0.5 mm、ピッチ1.5 mm、ベース3.0 mmで、すべてのロットはCMMレポートと100%油圧プレス漏れ試験を添付して出荷されます。
設計アプローチとプロセス プレス成形は、押出では維持できない再現性のある0.5 mmのフィンプロファイルを実現します。金型が1ストロークで全フィンを成形するため、120,000個の生産においてピッチが±0.05 mm以内に維持されます。
一体型形状は、二部品クーラーに見られる接着層を排除し、熱経路を短縮します。6063-T5アルミニウムと気流の間には、プレス成形表面以外に何も介在しません。
プレス成形構造は、押出よりもバッチ変動に強く対応します。金型摩耗はまずフィンピッチの測定可能なずれとして現れ、検査がCMMと100%油圧プレス漏れ試験で現場に出る前に捕捉します。
6063-T5アルミニウムをプレス成形することで、アルミニウムヒートシンクはエンベロープに応じて15 gからと軽量を維持し、フィン密度を犠牲にしません。これは気流経路長が筐体によってすでに固定されている場合に重要です。
Type III硬質アルマイト、25~40 µm仕上げは成形後に施されるため、機械加工代替品のようにフィン根部で腐食保護が切断されることがありません。
こちらもご覧ください:図面におけるばねの指定方法:GD&Tと重要寸法
材料選定と表面仕上げ 標準材料は6063-T5アルミニウムで、Type III硬質アルマイト、25~40 µmで供給されます。スイッチモード電源への暴露が懸念される用途では、パッシベーション処理を推奨します。重量よりも導電性が重要な場合は、銅C110が熱性能を高め、単位質量はほぼ2倍になります。
指定可能な公差クラス 一般寸法は±0.20 mmで、ベース厚さなどの重要部位は別途±0.05 mmで管理されます。成形形状は金型の再現性±0.05 mmを継承し、穴位置は±0.10 mmで保持されます。より厳しいクラスには追加のプレス工程が必要なため、金型製作後ではなく前に決定する価値があります。
出荷前の検査 平坦度は定盤上、20 °Cで100 mmあたり0.10 mmの限度に対して検査され、フィンピッチは光学式で±0.05 mmに検証されます。レポートは各ロットに添付して発行されます。
サンプリングは重要寸法がAQL 0.65、一般が1.5で、初品にはCMMと100%油圧プレス漏れ試験を実施します。±0.20 mmを超える偏差は全ロット選別をトリガーします。
2026年の新しい熱界面材料トレンドと市場成長とは? の詳細はこちら。
成形後に0.5 mmのフィン先端のバリと割れを検査します。プレス成形は図面寸法を変えずに根部を割ることがあるためです。バリ限度は部品ごとに設定されます。
技術資料:プレス部品の検査方法:寸法および外観品質管理手法
最終梱包はPE袋+ハニカムカートン、1カートンあたり15 kgです。すべてのカートンにはロット、数量、検査状況がラベル表示され、記録はISO9001ファイルに対して10年間保管されます。
この部品の用途 スイッチモード電源では、0.62 K/Wの定格が筐体に必要な気流量を決定します。スイッチモード電源の接合部温度では、1.5 mmピッチの0.5 mmフィンがセンサー予算内にデルタTを維持します。
アルミニウムヒートシンクがスイッチモード電源の量産で稼働する場合、部品間の一貫性が現場返品を決定します。120,000個の生産で±0.05 mmは熱曲線を1つのバンド内に維持します。
スイッチモード電源では、ベースは通常取付インターフェースを兼ねます。3.0 mmで100 mmあたり0.10 mmの平坦度は、スイッチモード電源の熱パッドに安定した表面を提供します。
スイッチモード電源の設計は、しばしば2.0 m/sの強制空冷経路で運用されます。ΔT = 75 K、強制空冷2.0 m/sで0.62 K/Wは、スイッチモード電源がファン動力を音響限界以下で目標を維持できることを意味します。
仕様 パラメータ 値 / 範囲 材料 6063-T5アルミニウム フィン厚さ 0.5 mm フィンピッチ 1.5 mm フィン高さ 35 mm ベース厚さ 3.0 mm ベース平坦度 100 mmあたり0.10 mm 熱抵抗 0.62 K/W 熱試験条件 ΔT = 75 K、強制空冷2.0 m/s 表面仕上げ Type III硬質アルマイト、25~40 µm サイズ範囲 80 x 60 x 35 mm
FAQ:ご注文前のご質問 当社の用途に合わせてアルミニウムヒートシンクをカスタマイズできますか? はい。図面またはサンプルをお送りいただければ、3営業日以内にDFMノートを返送します。スイッチモード電源のカスタマイズのほとんどは1.5 mm、3.0 mm、または穴パターンの変更で、これら3つはすべて既存の25 Tプレスの金型変更であり、新しい機械ではありません。
各バッチの品質はどのように検証しますか? すべてのロットはCMMと100%油圧プレス漏れ試験で検査され、レポートは出荷に含まれます。100 mmあたり0.10 mm、1.5 mm、3.0 mm、穴位置を±0.20 mmに対して検査します。コイルからカートンまでのロットトレーサビリティは10年間保管されます。
おすすめ記事:CNC加工設計ミスを避ける方法:よくある12のエラーとその修正策
熱抵抗の試験は行いますか? ΔT = 75 K、強制空冷2.0 m/sで試験し、0.62 K/Wを報告します。これは定常状態の数値であり、過渡ではありません。スイッチモード電源の初回電源投入時の挙動には別の試験が必要で、ご要望に応じて実施できます。
カスタムスプリング vs カタログスプリング:精密製造においてカスタムを指定すべき場合 と比較してください。
取付面の平坦度はどのくらいですか? 定盤上、20 °Cで100 mmあたり0.10 mmです。これはスイッチモード電源にとって重要な数値です。熱パッドが均一に接触する必要があるためです。組立にそれ以上の精度が必要な場合はお知らせください。スキム加工を追加できます。
関連記事:精密プレス加工マイクロフィルターメッシュ
アルミニウムヒートシンクを組立済みで供給できますか? はい。クリップ、ネジ、ファンシュラウドをキット組立として追加でき、部品はセットごとに袋詰めしてラベル表示します。これはスイッチモード電源プログラムで一般的で、約3営業日追加されます。
製造と出荷の方法 当社のスイッチモード電源の経験は、2015年の最初の金型プログラムに遡ります。その歴史が、標準のType III硬質アルマイト、25~40 µmと±0.20 mmが楽観的ではなく保守的である理由です。
金型は社内で製作され、120,000個のプログラムで部品ごとにドリフトするのではなく±0.05 mmを維持できる理由です。
こちらもご覧ください:BQUQ エネルギー貯蔵バッテリーコネクタコレクション
当社はFOB深圳で見積もり、サンプリング用に50個を確保します。サンプリングは有償サンプルで注文時に返金されるため、初回評価に生産コミットメントは不要です。
見積もり依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国東莞
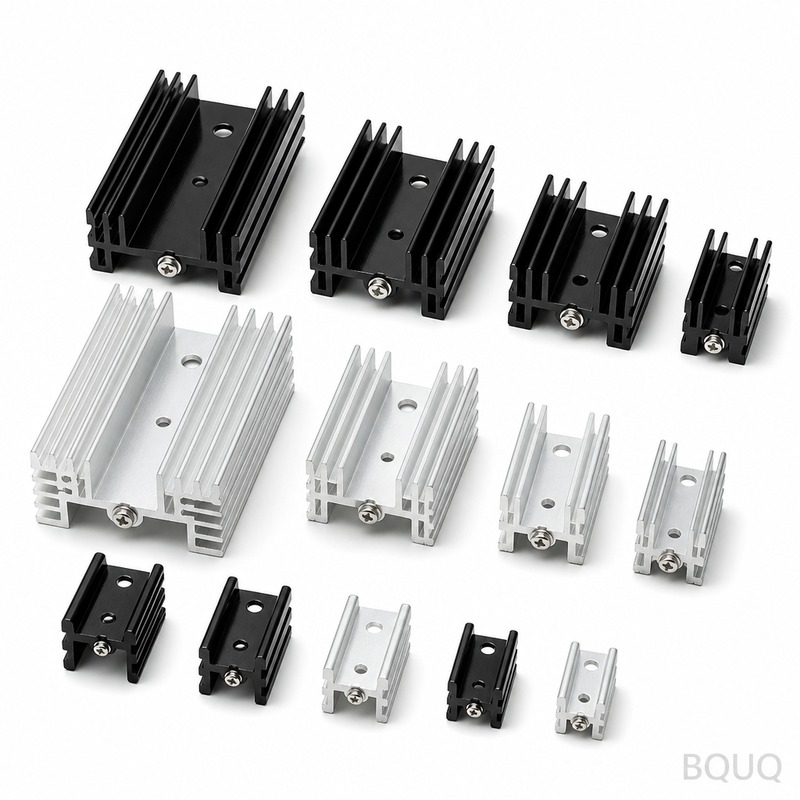
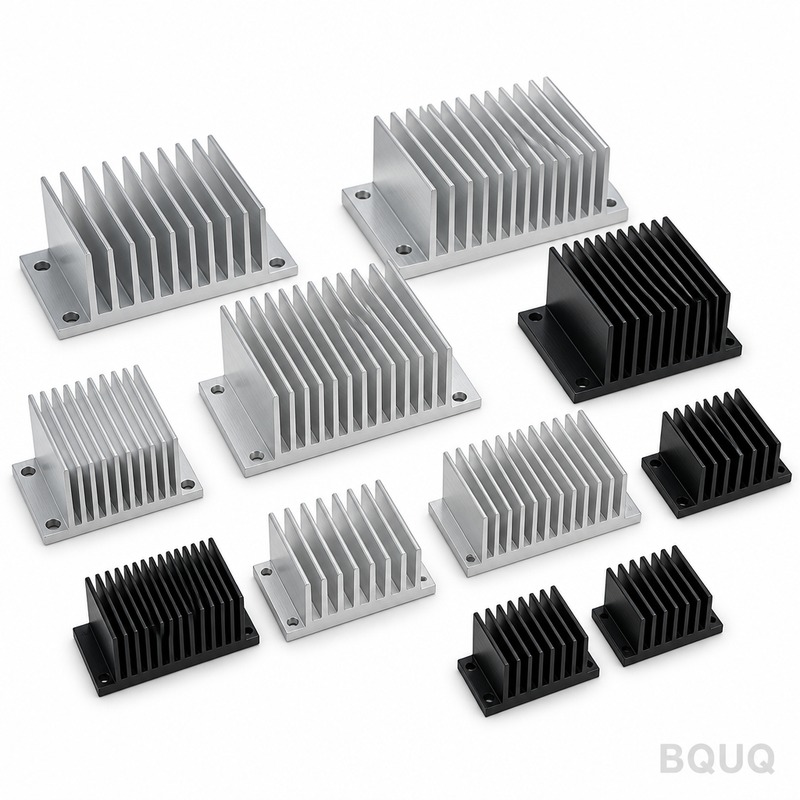
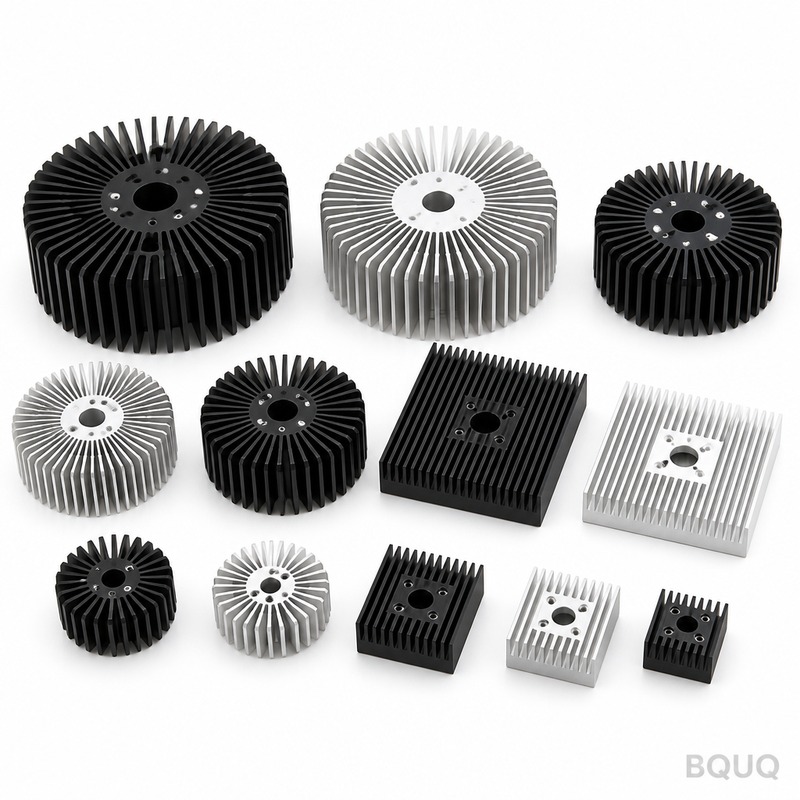
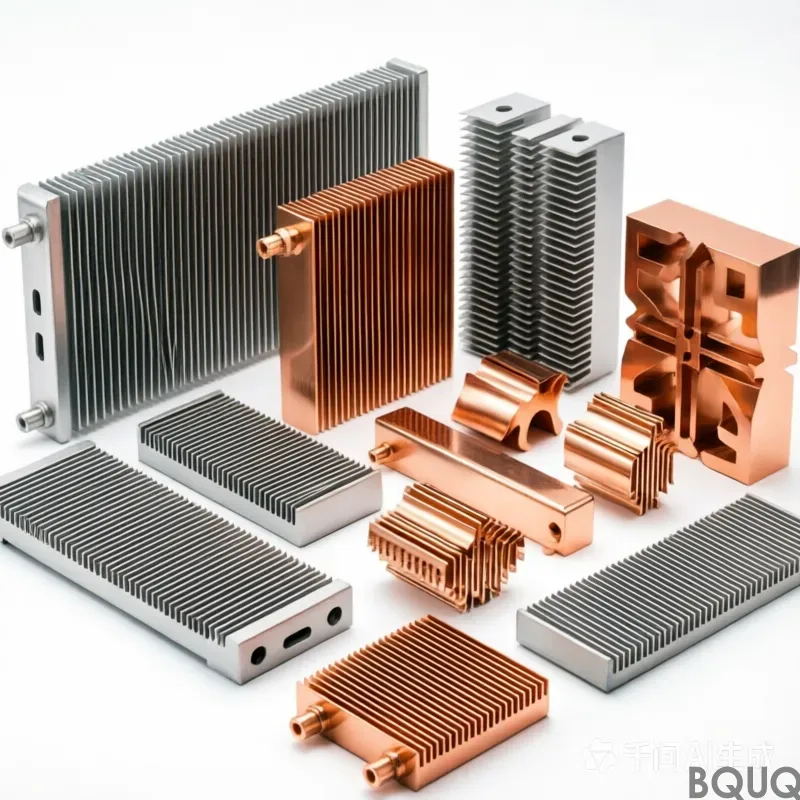
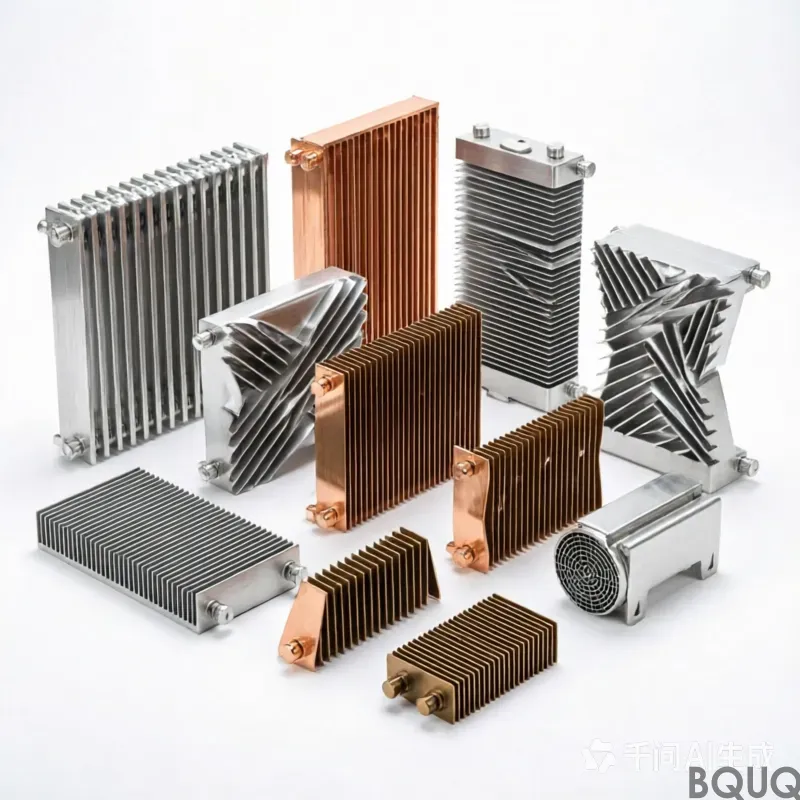
製品ギャラリー
スタンピングインサート金型の定義、コスト、および必要なケース の詳細はこちら。
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 6063-T5アルミニウム 公差 フィンピッチ±0.05 mm以内 リードタイム 本プロセスの標準;注文時に確認 MOQ 本プロセスの標準;注文時に確認 生産能力 120,000個の生産
選定 / 比較 オプション 最適な用途 トレードオフ プレス成形一体型 再現性のある0.5 mmフィンプロファイルと厳しいピッチ 金型摩耗がまずフィンピッチをずらす;検査で捕捉 押出 単純な一定断面 0.5 mmフィンプロファイルを同じ再現性で維持できない 二部品接着クーラー 組立が必要な複雑形状 接着層が熱抵抗を追加 硬質アルマイト付きプレス成形 成形後の腐食保護 Type III 25~40 µmが工程を追加 軽量プレス成形 気流経路長が固定された筐体 15 gから;エンベロープ依存
プロセス / 検査 段階 管理 記録 成形 金型が1ストロークで全フィンを成形 フィンピッチを±0.05 mm以内で測定 材料 6063-T5アルミニウム 材料証明を標準で添付 仕上げ 成形後にType III硬質アルマイト、25~40 µm コーティング厚さ記録 検査 CMMレポートと100%油圧プレス漏れ試験 バッチごとのCMMレポート 出荷 すべてのバッチがCMMレポートを添付して出荷 バッチトレーサビリティ
よくある質問 これらのアルミニウムヒートシンクにはどのくらいの熱抵抗が期待できますか? 6063-T5アルミニウムで、ヒートシンクはΔT = 75 K、強制空冷2.0 m/sの条件下で0.62 K/Wの熱抵抗を実現します。フィンは厚さ0.5 mm、ピッチ1.5 mm、ベース3.0 mmで、120,000個の生産において性能が再現性を持ちます。
プレス成形ヒートシンクのフィンピッチ公差はどのくらい厳しいですか? プレス成形は120,000個の生産においてフィンピッチを±0.05 mm以内に維持します。金型が1ストロークで全フィンを成形するため、ピッチが一貫します。金型摩耗はまずフィンピッチの測定可能なずれとして現れ、検査が出荷前に捕捉します。
0.5 mmフィンに押出ではなくプレス成形構造を選ぶ理由は? プレス成形は、押出では維持できない再現性のある0.5 mmフィンプロファイルを実現します。金型が1ストロークで全フィンを成形するため、120,000個の生産においてピッチが±0.05 mm以内に維持されます。プレス成形構造は押出よりもバッチ変動に強く対応します。
これらのアルミニウムヒートシンクにはどのような表面仕上げが施されますか? 成形後にType III硬質アルマイト、25~40 µmが施されます。これにより、フィンエッジで腐食保護が切断されることがありません。仕上げは6063-T5アルミニウム部品に指定され、コーティング厚さは検査の一部として記録されます。
技術資料:ステンレス鋼の不働態化プロセスと仕様ガイドとは?
これらのアルミニウムヒートシンクの重量はどのくらいですか? 6063-T5アルミニウムをプレス成形することで、ヒートシンクはエンベロープに応じて15 gからと軽量を維持し、フィン密度を犠牲にしません。これは気流経路長が筐体によってすでに固定されている場合に重要です。正確な重量は最終部品サイズとフィン構成によります。
おすすめ記事:IGBTモジュールのベースプレートと熱インターフェース
出荷前にどのような検査が行われますか? すべてのバッチはCMMレポートと100%油圧プレス漏れ試験を添付して出荷されます。検査は金型摩耗を現場ではなくフィンピッチの測定可能なずれとして捕捉します。CMMレポートは重要寸法を記録し、漏れ試験はすべての部品を検証します。
これらのヒートシンクは気流経路が固定された筐体で使用できますか? はい。プレス成形一体型形状は、二部品クーラーに見られる接着層を排除し、熱経路を短縮します。厚さ0.5 mm、ピッチ1.5 mm、ベース3.0 mmのフィンにより、気流経路長が筐体によってすでに固定されている場合に適合します。
カスタム銅スカイブドフィンヒートシンク と比較してください。
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 6063-T5アルミニウム 公差 フィンピッチ±0.05 mm リードタイム 本プロセスの標準 MOQ 本プロセスの標準 生産能力 120,000個の生産
選定 / 比較 オプション 最適な用途 トレードオフ プレス成形フィン 再現性のある0.5 mmフィンプロファイル、大量生産 金型摩耗が測定可能なピッチずれとして現れる 押出フィン 単純なプロファイルの低い金型コスト 0.5 mmフィンプロファイルを再現性をもって維持できない 二部品クーラー 複雑形状 接着層が熱抵抗を追加 一体型プレス成形 最小化された熱経路 プレス金型が必要 Type III硬質アルマイト 表面保護と耐久性 工程追加、25~40 µm厚さ
よくある質問 これらのアルミニウムヒートシンクの熱抵抗はどのくらいですか? これらの6063-T5アルミニウムのアルミニウムヒートシンクは、ΔT = 75 K、強制空冷2.0 m/sの条件下で0.62 K/Wの熱抵抗を実現します。この性能は、厚さ0.5 mm、ピッチ1.5 mm、ベース3.0 mmのプレス成形フィンで達成されます。
120,000個の生産でどのくらいのフィンピッチ公差を維持できますか? 120,000個の生産においてフィンピッチを±0.05 mm以内に維持します。プレス成形は1ストロークで全フィンを成形するため、金型が押出では匹敵しない再現性を保証します。金型摩耗はCMM検査で監視されます。
カスタムアルミニウムヒートシンクの最小注文数量は? MOQは本プロセスの標準で、部品サイズと金型によります。120,000個の生産では、ピッチを±0.05 mm以内に維持します。部品は15 gから対応します。具体的な見積もりについては図面を添えてお問い合わせください。
各出荷に検査レポートを提供していますか? はい。すべてのバッチはCMMレポートと100%油圧プレス漏れ試験を添付して出荷されます。また、出荷前に検査を行います。これにより、フィンピッチ、ベース厚さ、漏れ完全性が仕様を満たすことが保証されます。
アルミニウムヒートシンクに利用可能な表面仕上げは? Type III硬質アルマイト、25~40 µmを提供しています。この仕上げは耐久性と耐食性を提供します。他の仕上げもご要望に応じて可能ですが、Type IIIが当社の6063-T5アルミニウムヒートシンクの標準です。
ヒートシンクフィンにおいてプレス成形と押出はどう比較されますか? プレス成形は、押出では維持できない再現性のある0.5 mmフィンプロファイルを実現します。金型が1ストロークで全フィンを成形するため、120,000個の生産においてピッチが±0.05 mm以内に維持されます。プレス成形構造はまた、二部品クーラーに見られる接着層を排除します。
アルミニウムヒートシンクのリードタイムと生産能力は? リードタイムは本プロセスの標準で、注文量によります。120,000個のような生産でピッチ±0.05 mm以内の能力があります。部品は15 gから対応します。具体的なスケジュールについてはお問い合わせください。
関連記事