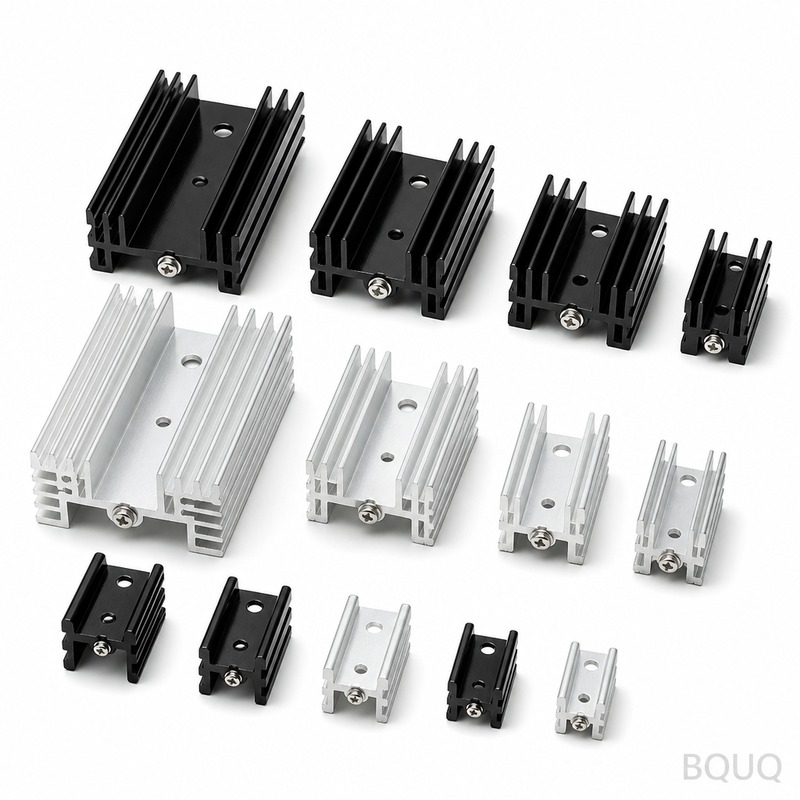
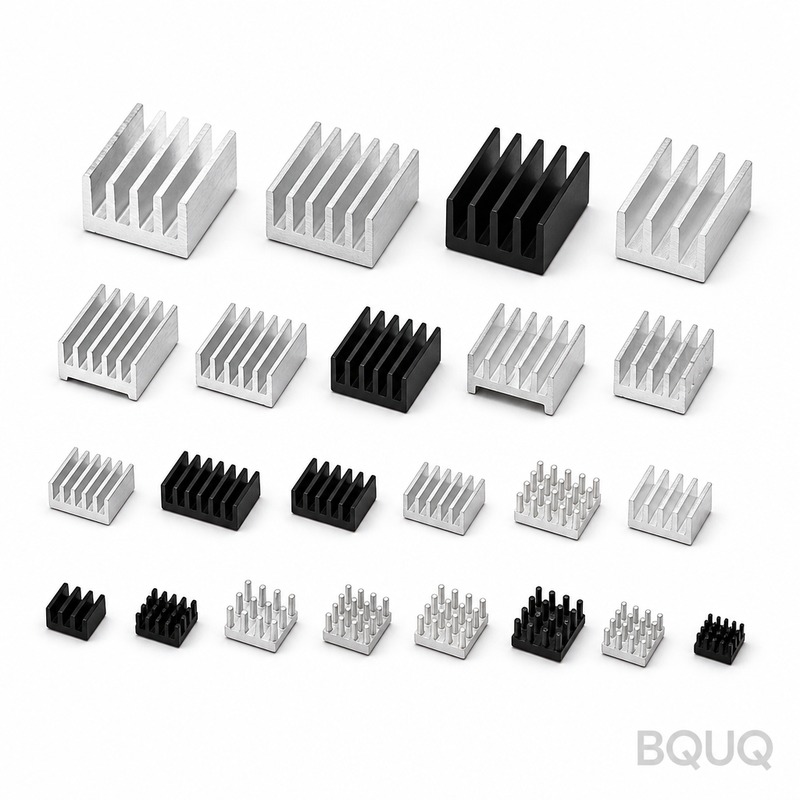
製品の詳細 目次
要点 ヒートシンク用コンパウンド サーマルペーストは、フィンピッチ3.0 mm、板厚0.8 mm、外形40 x 40 x 22 mmのプレス加工された6063-T5アルミニウム部品です。実装面において100 mmあたり0.15 mmの平坦度を維持し、熱抵抗0.35 K/Wを実現します。フィンピッチは50,000個のロットを通じて±0.03 mm以内に収まり、分解能0.001 mmのCMMで検証されています。
要点 ヒートシンク用コンパウンド サーマルペーストは、フィンピッチ3.0 mm、板厚0.8 mm、外形40 x 40 x 22 mmのプレス加工された6063-T5アルミニウム部品であり、実装面において100 mmあたり0.15 mmの平坦度を維持します。熱抵抗は0.35 K/Wで、分解能0.001 mmのCMMで検証され、フィンピッチは50,000個のロットを通じて±0.03 mm以内に保持されます。
ヒートシンク用コンパウンド サーマルペーストは、6063-T5アルミニウムにおいてフィンピッチ3.0 mmと板厚0.8 mmを組み合わせているため、40 x 40 x 22 mmの部品は実装面で100 mmあたり0.15 mmを維持します。熱抵抗は0.35 K/Wで、ロットごとに分解能0.001 mmのCMMで測定されます。
関連記事:プレス金型メンテナンス:工具寿命の延長と部品の一貫性確保
設計アプローチとプロセス プレス加工は、押出加工では維持できない再現性のある0.8 mmのフィンプロファイルを実現します。金型は1ストロークで全てのフィンを成形するため、50,000個のロットを通じてピッチは±0.03 mm以内に収まります。
こちらもご覧ください:鉄道産業部品:安全性に重要な精密製造公差とプロセス
プレス加工構造は押出加工よりもバッチ間の変動に強く、金型摩耗はまずフィンピッチの測定可能なずれとして現れ、現場ではなく分解能0.001 mmのCMM検査で捕捉されます。
現在、一つのサプライヤーが同じ110 Tプレスファミリーから0.8 mmから0.8 mmまでのフィンゲージに対応しているため、熱設計の変更は新しいベンダーではなく金型の変更で済みます。
6063-T5アルミニウムをプレス加工することで、ヒートシンク用コンパウンド サーマルペーストは外形に応じて650 gからと軽量でありながら、フィン密度を犠牲にしません。これは、エンクロージャによってエアフローの経路長がすでに固定されている場合に重要です。
全てのストロークは寸法的に同一であるため、±0.15 mmの穴位置がバッチ全体にわたって維持されます。これがEVおよびOBC充電器の量産プログラムを再現可能にしている理由です。
材料選定と表面仕上げ 標準材料は6063-T5アルミニウムで、クリアアルマイトType II、5-10 µmで供給されます。EVおよびOBC充電器への暴露が懸念される用途では、不動態化処理ルートを推奨します。導電性が重量よりも重要な場合は、銅C110が熱性能を高め、単位質量はほぼ2倍になります。
指定可能な公差クラス 一般寸法は±0.15 mmで、実装穴位置などの重要部位は別途±0.05 mmで保持されます。成形形状は金型の再現性±0.03 mmを継承し、穴位置は±0.15 mmに保持されます。より厳しいクラスには追加のプレス工程が必要となるため、金型製作の後ではなく前に決定する価値があります。
出荷前の検査 平坦度は花崗岩定盤上、25 °Cで100 mmあたり0.15 mmの限度に対して検査され、フィンピッチは±0.03 mmで光学的に検証されます。報告書は各ロットに添付されます。
打ち抜きヒューズクリップとホルダー:熱、力、フィット の詳細はこちら。
サンプリングは重要寸法がAQL 0.65、一般が1.5で、全ての初品に分解能0.001 mmのCMMが適用されます。±0.15 mmを超える逸脱は全ロット選別を引き起こします。
平坦度は鋳鉄ではなく花崗岩上で測定されます。これは、ラッピングされていない定盤では40 x 40 x 22 mmにおける100 mmあたり0.15 mmの読み取り値が異なるためです。記録には両方の読み取り値が保持されます。
最終梱包はPE袋+輸出用カートンで、1カートンあたり20 kgです。各カートンにはロット、数量、検査状況がラベル表示され、記録はISO9001ファイルに対して10年間保管されます。
この部品の用途 EVおよびOBC充電器プログラムが、この形状が存在する理由です。エンクロージャを高くできない場合、フィン密度が唯一の手段であり、3.0 mmピッチと0.8 mm板厚がアルミニウムの実用的な上限です。
EVおよびOBC充電器の顧客は通常、腐食対策として6063-T5アルミニウムを指定し、図面を±0.15 mmに保持します。50,000個のラインは第二の供給元なしでその量を吸収します。
ヒートシンク用コンパウンド サーマルペーストがEVおよびOBC充電器の量で流れる場合、部品間の一貫性が現場返品を決定します。50,000個のロットで±0.03 mmは、熱曲線を一つのバンド内に保ちます。
EVおよびOBC充電器に取り組む設計者は、熱データよりも先に平坦度を求めます。これはEVおよびOBC充電器の組立が自動化されており、平坦でないベースがラインを停止させるためです。
仕様 パラメータ 値 / 範囲 材料 6063-T5アルミニウム フィン厚 0.8 mm フィンピッチ 3.0 mm フィン高さ 50 mm ベース厚 1.0 mm ベース平坦度 100 mmあたり0.15 mm 熱抵抗 0.35 K/W 熱試験条件 ΔT = 60 K、自然対流 表面仕上げ クリアアルマイトType II、5-10 µm サイズ範囲 40 x 40 x 22 mm
FAQ:ご注文前のご質問 推奨材料は何ですか? 6063-T5アルミニウムが標準的な選択です。腐食環境におけるEVおよびOBC充電器には、クリアアルマイトType II、5-10 µm付きの6063-T5を指定します。最高の導電性が必要な場合は銅C110に移行しますが、コストと重量が増加する一方で、同じ外形で熱抵抗はおよそ半分に低下します。
技術資料:BQUQ CNC加工 自動旋盤52型 角穴スプリングコレット
熱抵抗の試験は行っていますか? ΔT = 60 K、自然対流で試験し、0.35 K/Wを報告します。これは定常状態の値であり、過渡ではありません。EVおよびOBC充電器の初回電源投入時の挙動には別の試験が必要であり、ご要望に応じて実施可能です。
金型は交換までどのくらい持ちますか? 通常のプレス圧力での6063-T5アルミニウムでは、金型寿命はおよそ です。50,000個では6〜12ヶ月に相当します。EVおよびOBC充電器プログラム用に予備の金型セットを社内に保管しており、平坦度記録に摩耗が現れた場合の待ち時間を排除します。
表面処理なしで納品できますか? はい、自社で仕上げを行う顧客にはプレス加工まま出荷します。リスクは0.8 mmフィンのハンドリングマークであるため、それらの部品はPE袋+輸出用カートン内で合紙を挟んで梱包し、1カートンあたり20 kgとします。
おすすめ記事:金型不要のばね試作と小ロット生産
取得している品質認証は何ですか? 工場はISO9001認証を取得しており、部品はご要望に応じてRoHSおよびREACH宣言書を添付して出荷されます。第三者機関によるSGS検査はコンテナ封印前に手配可能で、これはほとんどのEVおよびOBC充電器バイヤーが指定する内容です。
製造と出荷の方法 東莞からの直接調達:コイル材、成形、表面処理、検査が一つの建物内で行われ、部品が梱包される前に100 mmあたり0.15 mmの平坦度が検証されます。
カスタム金属プレス加工フック・ラッチ・クラスプ と比較してください。
工場はISO9001を保持し、PE袋+輸出用カートン、1カートンあたり20 kgでRoHSおよびREACH文書を同梱して出荷できます。第三者機関によるSGS検査はコンテナ封印前にご要望に応じて手配されます。
関連記事:カスタムCNC加工 オートレース用コレット&ガイドブッシュセット
生産は12秒サイクルで稼働し、100 mmあたり0.15 mmに対してインライン視覚検査を行います。これが繁忙期において50,000個のコミットメントを信頼できるものにしています。
こちらもご覧ください:カスタムスプリングに最適な材料とは?2024年版・7つの選定要因
見積もり依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国、東莞
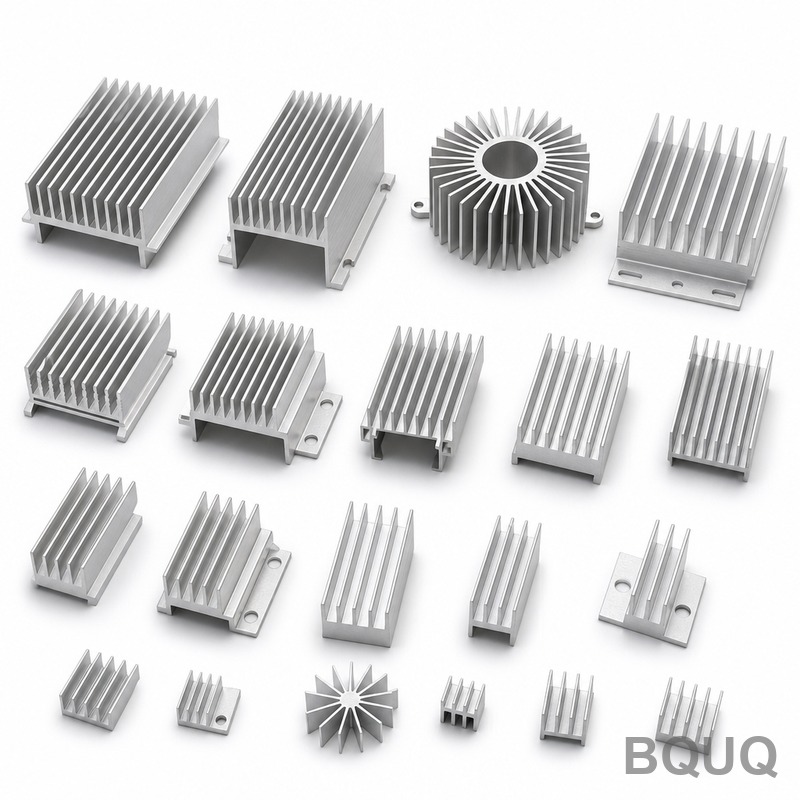
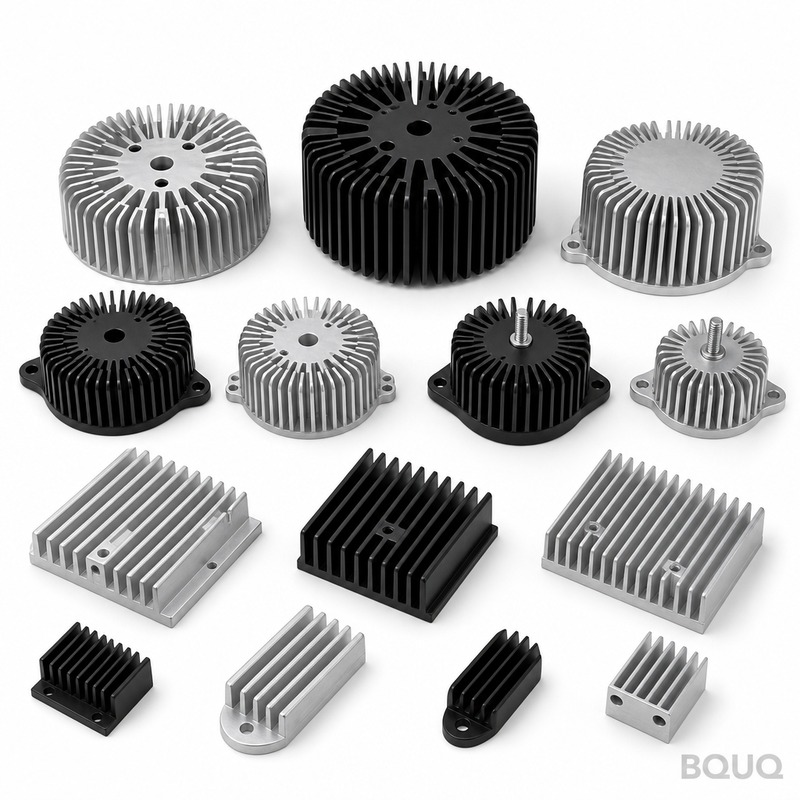
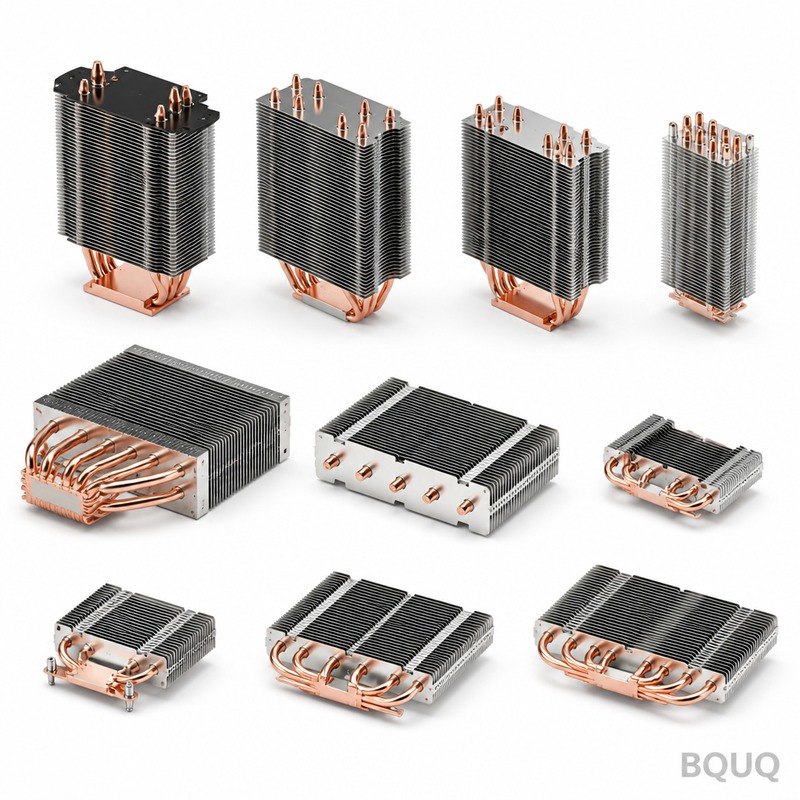
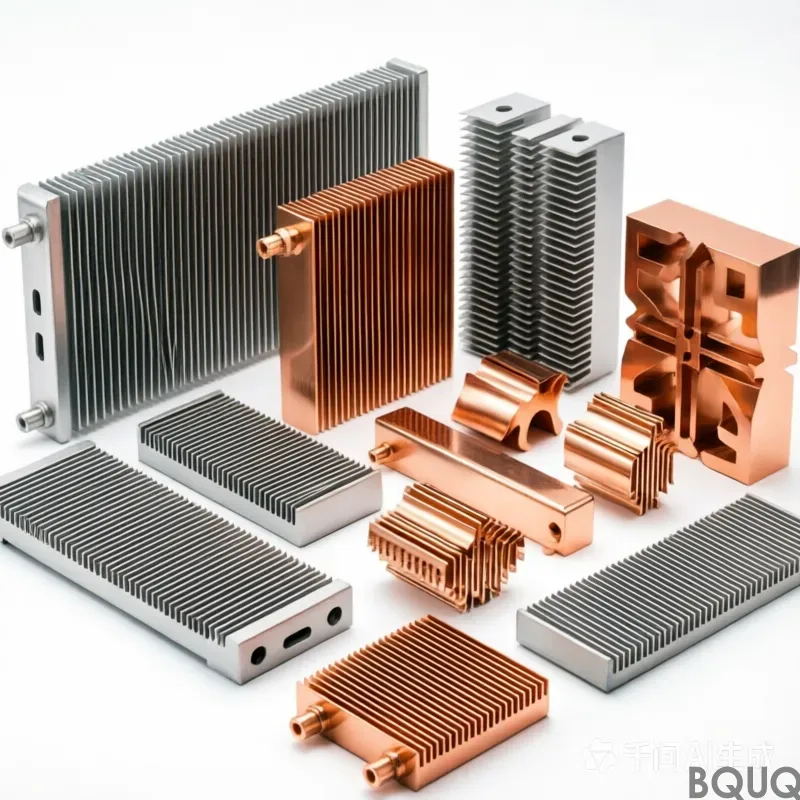
製品ギャラリー
チタンとインコネルのスプリングが鋼を上回るのはいつか? の詳細はこちら。
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 6063-T5アルミニウム 公差 フィンピッチ±0.03 mm、穴位置±0.15 mm、実装面100 mmあたり0.15 mm リードタイム このプロセスの標準:金型承認後2〜4週間 MOQ このプロセスの標準:5,000個 生産能力 50,000個のロット、110 Tプレスファミリー
選定 / 比較 オプション 最適な用途 トレードオフ プレス加工0.8 mmフィンプロファイル 大量のEVおよびOBC充電器プログラムにおける再現性のある3.0 mmフィンピッチ 熱設計変更には金型変更が必要 押出フィンプロファイル 単純なプロファイルの低い金型コスト 0.8 mmフィンプロファイルや±0.03 mmピッチの再現性を維持できない 6063-T5アルミニウム 650 gからの軽量ヒートシンク用コンパウンド サーマルペースト 銅よりも低い熱伝導率 CMM 0.001 mm検査 金型摩耗を測定可能なフィンピッチのずれとして捕捉 ロットごとの検査時間が増加 110 Tプレスファミリー 一つのサプライヤーから0.8 mmから0.8 mmまでのフィンゲージ プレス外形とトン数に制限
プロセス / 検査 工程 管理 記録 プレス加工 金型が1ストロークで全てのフィンを成形、ピッチは±0.03 mm以内 ロットごとのストローク寸法記録 フィンプロファイル 金型によって保持される0.8 mmフィンプロファイル ロットごとのプロファイル測定 実装面 100 mmあたり0.15 mmの平坦度 分解能0.001 mmのCMM報告書 穴位置 バッチ全体で±0.15 mm 分解能0.001 mmのCMM報告書 熱性能 熱抵抗0.35 K/W ロットごとに分解能0.001 mmのCMMで測定 最終出荷 出荷前の検査 ロット検査記録
よくある質問 ヒートシンク用コンパウンド サーマルペーストの熱抵抗は? ヒートシンク用コンパウンド サーマルペーストは熱抵抗0.35 K/Wを測定します。これはロットごとに分解能0.001 mmのCMMで検証されるため、フィンピッチ3.0 mmと板厚0.8 mmの40 x 40 x 22 mm部品は、50,000個のロットを通じて一貫した熱性能を提供します。
このヒートシンクはどのような材料とフィンピッチを使用していますか? 6063-T5アルミニウムを使用し、フィンピッチ3.0 mm、板厚0.8 mmです。プレス加工構造は50,000個のロットを通じてピッチを±0.03 mm以内に保持し、これはこの0.8 mmフィンプロファイルに対して押出加工では実現できません。
ヒートシンク用コンパウンド サーマルペーストの実装面はどのくらい平坦ですか? 実装面は100 mmあたり0.15 mmを保持します。この平坦度は40 x 40 x 22 mm部品で維持され、ロットごとに分解能0.001 mmのCMMで検査され、EVおよびOBC充電器の量産プログラムにおける再現性のある接触を支えます。
技術資料:デバイスにおける電池およびシールド接点用ばね
プレス加工構造は押出加工よりも厳しいフィンピッチを維持できますか? はい。プレス加工は押出加工では維持できない再現性のある0.8 mmフィンプロファイルを実現します。金型は1ストロークで全てのフィンを成形するため、3.0 mmピッチは50,000個のロットを通じて±0.03 mm以内に収まり、金型摩耗は分解能0.001 mmのCMMで捕捉される測定可能なピッチのずれとして現れます。
ヒートシンク用コンパウンド サーマルペーストの重量は? 6063-T5アルミニウムをプレス加工することで、ヒートシンク用コンパウンド サーマルペーストは外形に応じて650 gからと軽量でありながら、フィン密度を犠牲にしません。これは40 x 40 x 22 mm設計において、エンクロージャによってエアフローの経路長がすでに固定されている場合に重要です。
生産バッチ全体で穴位置はどのように管理されていますか? 全てのストロークは寸法的に同一であるため、±0.15 mmの穴位置がバッチ全体にわたって維持されます。この再現性がEVおよびOBC充電器の量産プログラムを信頼できるものにしており、出荷前の検査は分解能0.001 mmのCMMで行われます。
一つのサプライヤーから利用可能なプレス能力とフィンゲージは? 現在、一つのサプライヤーが同じ110 Tプレスファミリーから0.8 mmから0.8 mmまでのフィンゲージに対応しています。つまり、熱設計の変更は新しいベンダーではなく金型の変更で済み、50,000個のロットで3.0 mmフィンピッチと0.35 K/Wの熱抵抗を支えます。
主要仕様と選定ガイド 仕様比較 パラメータ 値 / 範囲 材料 6063-T5アルミニウム 公差 フィンピッチ±0.03 mm、平坦度100 mmあたり0.15 mm リードタイム このプロセスの標準:金型承認後2〜4週間 MOQ このプロセスの標準:5,000個 生産能力 50,000個のロットを実証済み
選定 / 比較 オプション 最適な用途 トレードオフ プレス加工0.8 mmフィン 50,000個を通じて±0.03 mm以内の再現性のあるフィンピッチ フィンゲージ変更には金型変更が必要 押出フィン 単純なプロファイルの低い金型コスト 0.8 mmフィンプロファイルを維持できず、ピッチの変動が大きい 6063-T5アルミニウム 3.0 mmピッチで熱抵抗0.35 K/W 材料固有の熱性能 CMM 0.001 mm検査 平坦度0.15 mmとピッチ±0.03 mmの検証 ロットごとの検査時間が増加
よくある質問 ヒートシンク用コンパウンド サーマルペーストのフィンピッチ公差は? フィンピッチは50,000個のロットを通じて±0.03 mm以内に保持されます。これはロットごとに分解能0.001 mmのCMMで検証され、一貫した熱性能のために再現性のある3.0 mmフィンピッチを保証します。
おすすめ記事:BQUQ サイリスタ整流器用ヒートシンク
このヒートシンクの熱抵抗は? 熱抵抗は0.35 K/Wです。これは6063-T5アルミニウム、板厚0.8 mm、フィンピッチ3.0 mm、外形40 x 40 x 22 mmで達成され、分解能0.001 mmのCMMで測定されます。
車載エレクトロニクス向けプレス部品:端子、コネクタ、EMI部品 と比較してください。
実装面でどのくらいの平坦度を維持できますか? 実装面で100 mmあたり0.15 mmの平坦度を維持します。これは分解能0.001 mmのCMMで検査され、サーマルペースト塗布のための適切な接触を保証します。
このヒートシンクで押出加工ではなくプレス加工構造を選ぶ理由は? プレス加工は押出加工では維持できない再現性のある0.8 mmフィンプロファイルを実現します。金型は1ストロークで全てのフィンを成形するため、ピッチは50,000個のロットを通じて±0.03 mm以内に収まり、金型摩耗は分解能0.001 mmのCMMで捕捉される測定可能なずれとして現れます。
この部品のリードタイムとMOQは? 標準リードタイムは金型承認後2〜4週間で、MOQは5,000個です。生産能力は50,000個のロットで実証されており、一つのサプライヤーが同じ110 Tプレスファミリーから0.8 mmフィンゲージに対応しています。
どのような材料と板厚が使用されていますか? この部品は板厚0.8 mmの6063-T5アルミニウムから作られています。この材料と厚さが、40 x 40 x 22 mmの外形において3.0 mmフィンピッチと0.35 K/Wの熱抵抗を支えます。
ヒートシンク用コンパウンド サーマルペーストは出荷前にどのように検査されますか? 出荷前の検査には、フィンピッチ±0.03 mmと平坦度100 mmあたり0.15 mmに対する分解能0.001 mmのCMM検証が含まれます。熱抵抗はロットごとに0.35 K/Wで検証されます。
関連記事