
金型不要のばね試作と小ロット生産
短い答え:ほとんどの圧縮ばね、引張ばね、ねじりばねは、硬い金型をまったく必要としません。これらはCNCコイラーやカム駆動フォーマーで線材から成形されるため、試作は単に1個から50個の短い生産ロットにすぎません。支払うのは線材、段取り時間、検査費用であり、金型費用ではありません。BQUQでは、金型不要のばね試作は通常、図面承認後5~10営業日で出荷され、見積りは12営業時間以内に返信されます。金型が必要になるのは、打ち抜き平ばね、ばねクリップ、または成形ストリッププロファイルが必要な場合で、ブランキング金型や曲げ金型が本当に必要な場合だけです。丸線ばねの場合、「金型費用」は通常ゼロです。
ほとんどのばねが本質的に金型不要である理由
射出成形やダイカストから来たバイヤーは、すべての新規部品が金型から始まると考えがちです。ばねは違います。ヘリカル圧縮ばねは、線材を螺旋に巻いたものです。「金型」とは、機械のプログラム、送りローラー、ピッチツール、コイリングポイントです。プログラムを変えれば、ばねが変わります。
これは試作プログラムにとって3つの実用的な結果をもたらします:
- 段取りは時間であり、資本ではありません。 支払うのは、オペレーターがピッチ、直径、自由長を調整する時間であり、機械加工された金型ブロックの費用ではありません。
- 反復は安価です。 最初の試作が8%硬すぎる場合、次の改訂はプログラム変更と新しい線材切断長です。
- 小数量が実行可能です。 25個のロットは正当な注文であり、迷惑なものではありません。なぜなら、数量に分散すべき金型償却がないからです。
金型が登場するのは:平ばね、ばねクリップ、打ち抜き接点、および丸線ではなくストリップから成形されるばねです。これらにはブランキング金型またはプログレッシブ金型が必要で、そのコストは現実的です。設計が丸線であれば、通常は金型の話を完全に省略できます。
金型なしで試作できるばねの種類は?
これは最初に解決すべき問題です。なぜなら、図面を1枚送る前にコスト構造を決定するからです。
| ばねの種類 | 試作に金型が必要か? | 一般的な試作方法 | 備考 |
|---|---|---|---|
| 圧縮(丸線) | 不要 | CNCコイラー、2~4軸 | ピッチ、端部、ばね定数はプログラムで設定 |
| 引張(丸線) | 不要 | CNCコイラー+フック成形 | フック形状が主な変動要素 |
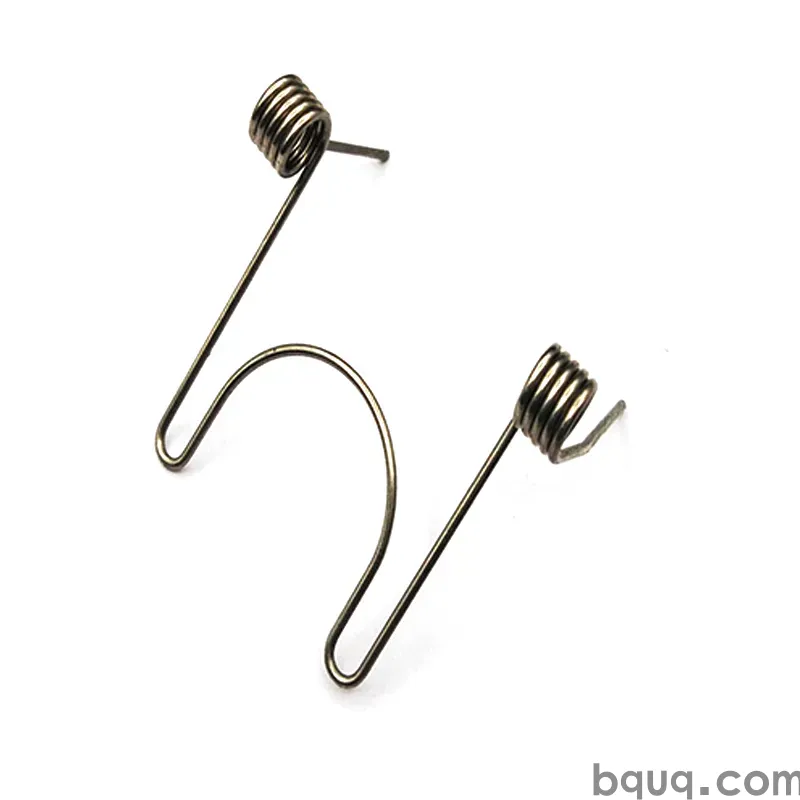
| ねじり(丸線) | 不要 | CNCコイラー+レッグ成形 | レッグ角度と曲げ半径は機械で設定 |
| ダブルトーション/ダブルボディ | 不要 | CNCコイラー、多段階 | 段取り時間は長いが、金型は不要 |
| 円錐/樽型圧縮 | 不要 | 可変ピッチCNCコイラー | 低い密着高さに適する |
| 平ばね/板ばね | 通常必要 | レーザー切断または打ち抜きブランク | 小ロットレーザー切断は金型を回避 |
| ばねクリップ/打ち抜き接点 | 量産では必要 | プログレッシブ金型 | 試作はレーザー切断またはワイヤ放電加工が可能 |
| 線材フォーム(非螺旋) | 時々必要 | CNC線材フォーマー | 複雑な3D形状は治具が必要な場合がある |
パターンは明らかです:ばねが線材を巻くことで作られるなら、金型不要の領域です。ストリップを切断および曲げることで作られるなら、そうではありません — ただし、レーザー切断とワイヤ放電加工は、1~100個の試作数量のギャップを埋めることができます。
試作のリードタイムとコストを実際に左右するもの
金型がなければ、リードタイムは4つの要素に支配されます。これらを理解することで、スケジュールを短縮できます。
1. 線材の入手性
標準的なばね鋼 — ミュージックワイヤ、油焼入れ、302/304ステンレス、17-7PH — は通常、一般的な直径で在庫があります。InconelやHastelloyなどの特殊合金は、発注が必要なことが多く、1~3週間追加されることがあります。試作がスケジュールクリティカルな場合、合金が必須要件か好みかを確認してください。
2. 段取りの複雑さ
閉端および研削端を持つ単純な圧縮ばねは、30~60分の段取りがかかる場合があります。特定のレッグ角度を持つダブルトーションバネ、または厳しいインデックスと高いばね定数を持つばねは、数時間かかることがあります。段取りは25個の注文で最大の費目です — だからこそ、同じ部品の2回目の注文は劇的に安くなります。
3. 端部および特徴形状
閉端、研削端、フック、ループ、縮小端、レッグ曲げはすべて操作を追加します。各操作は別々の段取りステップです。2つの研削端を持つばねは、閉端で未研削のものよりも試作コストが高くなります。線材が同じであってもです。
4. 検査と文書化
複数のたわみでの荷重試験、レート曲線、または寸法報告書が必要な場合、それはエンジニアリング時間です。設計検証ビルドには価値がありますが、フィットチェックには通常不要です。
| コスト要因 | 低 | 中 | 高 |
|---|---|---|---|
| 線材の種類 | ミュージックワイヤ、302 SS | 油焼入れ、17-7PH | Inconel、Hastelloy、チタン |
| 段取り時間 | 0.5~1時間 | 1~3時間 | 3~8時間 |
| 端部構成 | 閉端、未研削 | 閉端および研削 | フック、ループ、カスタムレッグ |
| 検査 | 寸法チェック | 1点での荷重 | 完全なレート曲線+報告書 |
| 数量 | 1~10 | 10~50 | 50~500 |
表は価格表ではなく、指標となる範囲構造として扱ってください。有用なポイントは、試作段階では数量が最も重要でない要因であることです — 形状と合金の方がはるかに重要です。
迅速に見積もりが取れる試作ばね図面の書き方
クリーンな図面は、12時間の見積もりと3日間のメールスレッドの違いを生みます。図面またはRFQに以下を含めてください:
1. 線径と公差(例:1.20 mm ±0.02)
2. 外径または内径 — どちらかを指定し、公差も
3. 自由長と公差
4. 総巻数と有効巻数、または密着高さ
5. 端部タイプ — 閉端、閉端研削、開端、二重閉端
6. 巻き方向 — 特に指定がなければ右巻き
7. 材料と表面処理(不動態化、めっき、ショットピーニング)
8. 指定たわみでの荷重、または目標ばね定数
9. 最高使用温度と環境(該当する場合)
10. 年間数量または試作数量を明確に分けて
ばね定数がまだわからない場合でも問題ありません — 使用可能なスペース(エンベロープ)、支える必要のある荷重、たわみ範囲を送ってください。ばねエンジニアが形状を提案できます。まだ設計を比較検討中の場合は、引張ばねの端部タイプの比較が、フック形状が応力集中と取付長さをどのように変えるかの参考になります。
公差に関する注意
丸線ばねの場合、±0.005 mmはCNC機械加工の公差であり、ばねの公差ではありません — ばねの公差は線径、インデックス、コイリングの再現性によって決まります。自由長の現実的な試作公差は、適切に管理されたプロセスで通常±1~2%であり、荷重は基準たわみで±10%として指定されることが多いです。それ以上に厳しくすることは可能ですが、歩留まりが犠牲になります。組立にとって荷重精度が重要なら、図面のすべての寸法を厳しくするのではなく、明確に伝えてください — そうすればエンジニアは重要な箇所に管理を集中できます。
試作 vs. 小ロット vs. 量産:何が変わるか
丸線ばねの場合、10個と10,000個の間で製造方法はほとんど変わりません。変わるのはプロセス管理です。
| 段階 | 数量(目安) | 方法 | 管理の焦点 |
|---|---|---|---|
| 試作 | 1~50 | CNCコイラー、手動段取り | 形状とフィット |
| 小ロット | 50~5,000 | CNCコイラー、半自動 | レートの一貫性、初品検査 |
| 量産 | 5,000以上 | CNCコイラーまたはカムフォーマー、自動 | 荷重のSPC、Cpk、ロットトレーサビリティ |
これが、ばね試作が量産の真のプレビューである理由です:線材の経路は同じなので、試作で測定した機械的挙動はそのまま引き継がれます。試作が機械加工で量産品が成形されるプロセスでは、これは当てはまりません。
最終的に生産量が速度のためにカム駆動フォーマーを正当化する場合でも、ばね形状は一般的に同じままです — 購入するのはサイクルタイムであり、異なる部品ではありません。
試作のテスト:何を測定し、なぜか
フィットする試作が必ずしも機能する試作とは限りません。2つの測定でほとんどの問題を捉えられます:
- 取付高さでの荷重。 これは組立が実際に感じる数値です。サービス中にばねが受けるたわみで、任意の点ではなく、荷重試験機で測定してください。
- ばね定数(N/mm)。 ばね定数はストローク全体でのばねの挙動を示し、線径と有効巻数が正しいかを明らかにする数値です。簡単な方法はばね定数と荷重の違いで説明されています — 機構の移動量が長い場合、両者の違いが重要になります。
重要な用途では、疲労チェックとセット/リラクゼーションチェックを追加してください。高温で動作したり高速でサイクルするばねは、ショットピーニングや応力除去セットが必要な場合がありますが、これは特別なプロジェクトではなく通常の小ロット操作です。
試作が電子機器用途 — 接点荷重、アンテナコイル、電池接点 — の場合、荷重ウィンドウは通常狭く、測定方法がばねと同じくらい重要です。ばね荷重試験では、試作と量産ロット間で数値を比較可能にするための治具とたわみ制御について説明しています。
ばね試作のコストを増やす一般的な間違い
公差の過剰指定。 自由長で±1 mmで十分なのに±0.1 mmを指定すると、機能的な利得なしに段取り工数が倍になります。
プログラム途中での材料変更。 最初の試作後にミュージックワイヤからステンレスに切り替えると、ばね定数、腐食挙動、時にはコイリング段取りが変わります。早めに決めてください。
環境を忘れる。 ばねが湿気、塩水噴霧、洗浄サイクルにさらされる場合、設計凍結後ではなく、試作でステンレスまたはコーティングを指定してください。耐食性は材料の決定であり、後付けの仕上げではありません。
早すぎる金型要求。 設計が丸線であれば、試作や小ロットに金型は不要です。予算を組む前に確認してください。
公差なしのSTEPファイル送信。 CAD形状は公称を定義しますが、何が許容されるかは定義しません。常にモデルと公差表をペアにしてください。
ディストリビューターではなく工場から試作を調達する理由
ディストリビューターはカタログから見積もり、工場から発注します。試作の場合、これにより遅延の層が追加され、実際に機械を操作する人に質問する能力が失われます。メーカーから直接調達することの意味:
- 段取りの質問は、段取りを行う人々によって回答される
- 設計変更は、実際の機械能力に照らして議論できる
- 試作と量産は同じプロセスから来るため、スケールアップが予測可能
- 柔軟なMOQ — 20個の試作注文は通常の注文
BQUQは、Dongguanの1つの工場でCNC機械加工、金属プレス、カスタムばね、ヒートシンクをカバーする4つの生産ラインをISO9001の下で運営しています。この組み合わせは、試作が単なるばねでない場合に重要です — 例えば、機械加工されたポケットにはまるばね、または打ち抜きブラケットと組み合わせるばねクリップ。両方のプロセスが1つの屋根の下にあることで、サプライヤー間の公差スタックの議論がなくなります。圧縮ばねの範囲は/compression-springs/、ねじり設計は/torsion-springs/、カスタムフック付き引張ばねは/extension-custom-springs/をご覧ください。
よくある質問
Q: ばね試作を得るために金型費用を支払う必要がありますか?
A: 丸線の圧縮、引張、ねじりばねの場合、いいえ。これらは形状が機械プログラムにあるCNCコイラーで成形されるため、試作は単に短い生産ロットです。金型は、平ばね、ばねクリップ、打ち抜きストリップ部品にのみ適用され、ブランキング金型または曲げ金型が本当に必要な場合です。レーザー切断またはワイヤ放電加工は、金型なしでこれらの試作数量をカバーできます。
Q: カスタムばね試作の最小注文数量は?
A: MOQは柔軟です — 丸線ばねの場合、1個または20個の検証ビルドは通常の注文です。償却する金型がないため、低数量でも経済的に成立します。支払うのは金型ではなく、線材、段取り時間、検査です。50~200個のより大きな試作バッチは、段取りがより広く分散されるため、しばしば1個あたりの価値が高くなります。
Q: ばね試作にはどのくらい時間がかかりますか?
A: 線材が在庫にある場合、通常、図面承認後5~10営業日で、見積りは12営業時間以内に返信されます。InconelやHastelloyなどの特殊合金は、直径が棚になければ1~3週間追加されることがあります。複雑な形状 — ダブルトーションボディ、複数のレッグ曲げ、または反復が必要な厳しい荷重ウィンドウ — もスケジュールを延長します。
Q: 試作ばねで荷重試験を受けられますか?
A: はい。指定たわみでの荷重、ばね定数、自由長はすべて測定および報告できます。設計検証には、単一点よりも動作ストローク全体のレート曲線が有用です。なぜなら、全行程を通じた挙動を示すからです。RFQで気になるたわみ点を指定してください。そうすれば、試験治具が最初から正しく設定されます。
Q: 試作ばねは量産でも同じように動作しますか?
A: 丸線ばねの場合、はい — 成形方法は10個でも10,000個でも同じなので、ばね定数と形状は引き継がれます。量産で変わるのはプロセス管理です:初品検査、荷重の統計的監視、ロットトレーサビリティ。後で速度のために量産がカム駆動フォーマーに移行しても、ばね形状は同じままです。
関連リソース
- BQUQとDongguan工場について:/about/
- 圧縮、ねじり、引張ばねの製品範囲:/compression-springs/、/torsion-springs/、/extension-custom-springs/
- ばねと金属部品調達の業界動向:/industry-dynamics/
- ばね設計と製造に関する技術記事:/bquq-blog/
- 見積り、MOQ、公差に関するよくある質問:/faq/
- 試作から量産までのケーススタディ:/case/
- 12時間見積りのためにエンジニアリングチームに連絡:/contact/
BQUQエンジニアリングチームによって執筆。BQUQ(Dongguan)は、CNC機械加工(±0.005 mm)、金属プレス、カスタムばね、ヒートシンク生産を1つのISO9001工場で運営しています。Dongguan、Chinaから直接調達 — 12時間で見積り:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


