
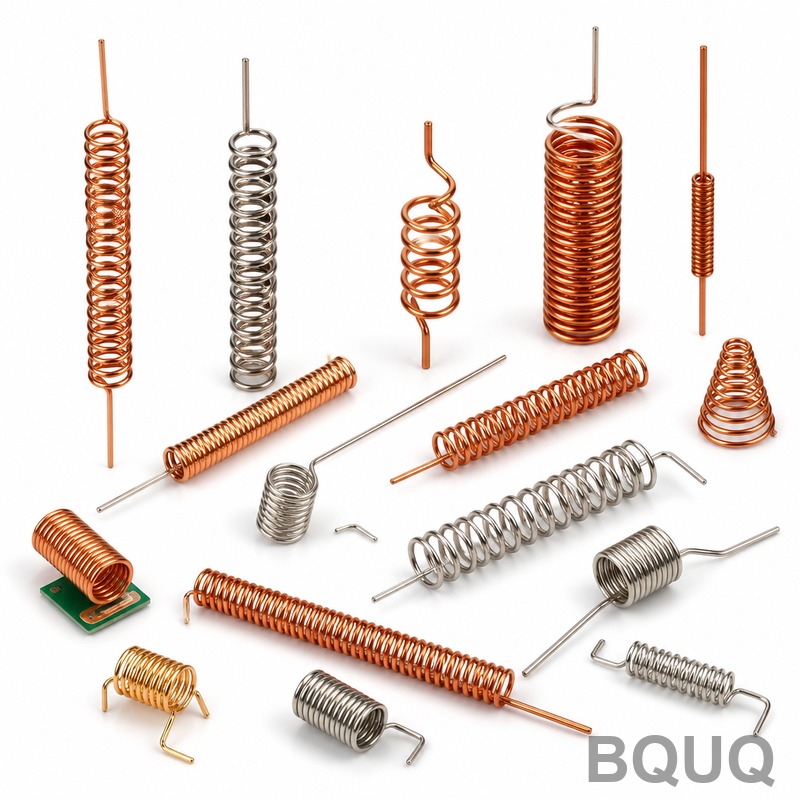
ねじりばねの胴径とクリアランス
短い答え:ねじりばねの胴径は、マンドレルまたはシャフトが内径の5~10%を走行クリアランスとして残すようにサイズ設定します。一般的には10 mmの内径で0.2~0.5 mmです。また、ばねが巻き上げられるにつれて胴径が縮むことを覚えておいてください。荷重下で径を減少させるように巻かれたねじりばねは、マンドレルに決して固着してはなりません。そうなるとトルクが予測不能に上昇し、レッグが疲労します。BQUQでは、±0.005 mmのCNCエンベロープで機械加工と巻線を行い、一般的な線径で胴径を約±0.15 mmに保持し、12営業時間以内にねじりばねの見積もりを返します。柔軟なMOQにより、量産にコミットする前に実際のアセンブリでクリアランスを検証できます。
ねじりばねの胴径が単なるカタログ番号ではない理由
ねじりばねは、圧縮や引張ではなく回転に抵抗する螺旋コイルです。胴径 — 巻かれたコイルの外径(OD)、またはそれが作るボアの内径(ID) — は、設計がベンチで機能するか現場でジャムるかを最も頻繁に決定する単一の寸法です。
ねじりばねの径を圧縮ばねの径よりも特定するのが難しい3つの理由:
1. ばねが巻き上げられる。 レッグが互いに回転すると、巻き方向に応じてコイルが成長または縮小します。印加トルクの方向に巻かれたばねはマンドレルに閉じます。逆に巻かれたばねはコイルが開きます。
2. マンドレルは厳しい制約です。 自由なボアに座る圧縮ばねとは異なり、ねじりばねは通常、動かないシャフトやピンに乗ります。コイルがそのピンに閉じると、摩擦と干渉が即座に急増します。
3. レッグ形状が公差を消費します。 胴径、レッグ長さ、レッグ角度、自由位置がすべて相互作用します。0.3 mm過大な胴は、レッグを嵌合部品と整列させない可能性があります。
工場からねじりばねを調達するバイヤーにとって、実用的な質問は:どの胴径を指定し、どのクリアランスを残すか?
巻き方向は荷重下で胴径をどのように変えるか?
これは最初に解決すべきことです。なぜなら、動作中にクリアランス予算が増えるか減るかを決定するからです。
2つの巻きケース
| 印加トルクに対する巻き | 荷重下でのコイル挙動 | マンドレルクリアランスの傾向 |
|---|---|---|
| トルク方向に巻かれた(ばねが「閉じる」) | 胴径が減少 | クリアランスが縮小 — 最大たわみで検証が必要 |
| トルク方向に逆らって巻かれた(ばねが「開く」) | 胴径が増加 | クリアランスが増大 — マンドレル嵌合は自由状態のIDで設定 |
どちらのケースが適用されるか不明な場合は、レッグを見てください:コイルが締まるように巻かれたばねでレッグを引き寄せるトルクを印加するのが閉じるケースです。多くのアセンブリは、より剛くコンパクトなパッケージを生み出すため、誤って閉じる構成を使用し、シャフトに固着します。
典型的な径変化
スプリングインデックス(D/d、胴径を線径で割ったもの)が6~12のねじりばねの場合、最大たわみでの胴径変化は通常、自由胴径の2~6%の範囲です。これは指標であり、保証ではありません — たわみ角度、インデックス、材料弾性率に比例します。
10 mmの自由IDが4%閉じると、0.4 mmのクリアランスを失います。0.3 mmしか許容していなかった場合、ばねはマンドレルに締まり嵌めになります。
ばねとマンドレルの間にどのくらいのクリアランスを残すべきか?
普遍的な数値はありませんが、信頼できる開始範囲があります。
| 用途 | 推奨直径クリアランス(IDからマンドレル) | 注記 |
|---|---|---|
| 静的または低サイクル、閉じ巻き | IDの8~12% | 荷重下でIDが縮むため余裕を持たせる |
| 静的または低サイクル、開き巻き | IDの5~8% | IDが成長;固着リスクが少ない |
| 動的、高サイクル、閉じ巻き | IDの12~15% | 摩耗、異物、熱成長のマージンを追加 |
| 精密機器、タイトパッケージ | IDの3~5% | 最大たわみIDが検証され、マンドレルが研磨されている場合のみ |
| 腐食性または汚れた環境 | IDの10~15% | 異物が小さな隙間を橋渡しし、かじりを引き起こす |
一般的な産業用途で10 mm IDの閉じ巻きばねの場合、直径クリアランスは約0.8~1.2 mm — つまりマンドレルは約8.8~9.2 mmです。多くのエンジニアは「精密」のためにこれを0.1~0.2 mmに締め、現場で固着と戦います。
なぜきつい方が良いわけではないか
過度にきついクリアランスは以下を引き起こします:
- 摩擦トルクがばねトルクに加わり、潤滑状態でドリフトする
- かじりがばね線とマンドレルの間で発生、特にステンレスで
- 疲労開始がコイルが擦れる接触点で
- 組立損傷 — きついねじりばねは通常圧入され、胴を歪める
マンドレルはばねを案内すべきで、掴むべきではありません。半径方向の位置決めが必要な場合は、胴とマンドレルの嵌合ではなく、レッグと端部形状を使用してください。
指定する自由胴径をどのように計算しますか?
マンドレルから逆算します。
1. マンドレル径を固定 — シャフト、ピン、ボスから。これは通常、ばねではなく強度と軸受要件で設定されます。
2. クリアランスを選択 — 上の表から巻き方向とデューティサイクルに基づいて。
3. 最小動作IDを計算 = マンドレル径 + クリアランス。
4. 自由IDに変換 — 最大たわみでの予想閉じ量を加算して。
5. 自由ODに変換 = 自由ID + 2 × 線径。
6. 公差を設定 — 通常、線径約2 mmまでで胴ODに±0.15 mm、要求に応じてより厳しく。
計算例
| ステップ | 値 |
|---|---|
| マンドレル径 | 9.00 mm |
| デューティ | 動的、閉じ巻き |
| クリアランス目標 | IDの12% |
| 最小動作ID | 10.20 mm |
| 最大たわみでの予想閉じ量 | 自由IDの4% |
| 自由ID | 10.20 / 0.96 = 10.63 mm |
| 線径 | 1.20 mm |
| 自由OD | 10.63 + 2.40 = 13.03 mm |
| 指定 | OD 13.0 mm ±0.15 mm、右巻き、閉じ |
これは図面注記に属する計算の種類です。サプライヤーにODと線径だけを渡すと、巻き方向とクリアランスの意図が失われ、疲労寿命を支配するスプリングインデックスと応力の関係がチェックされません。
ねじりばね胴で実際に重要な公差はどれか?
胴径公差は、積み重なる公差の1つに過ぎません。胴ODだけを指定するバイヤーは、アセンブリがまだ失敗することに気付くことがよくあります。
| 特徴 | 典型的な公差 | 重要な理由 |
|---|---|---|
| 胴OD / ID | ±0.15 mm(指標) | マンドレル嵌合、半径方向スペース |
| 線径 | ±0.02 mm~±0.03 mm | トルクレート、胴径スタック |
| レッグ間の自由角度 | ±2°~±5° | プリロード位置、レッグ整列 |
| レッグ長さ | ±0.3 mm | 嵌合スロットの係合 |
| コイル数 | ±0.25コイル | レートと胴長 |
| 胴長 | ±0.3 mm | 軸方向スペース、端部クリアランス |
胴OD公差と線径公差が複合することに注意してください。線径が0.03 mm過大で、巻線機が公称を保持すると、ODは0.06 mm成長します。これが、ばね長さ公差と径公差を一緒に指定すべき理由であり、単独ではありません。
直角度と端部条件
閉じた研削端を持つねじりばねは、開いた端のコイルとは異なる挙動をします。研削端はより平坦な軸方向面とより良い胴長制御を提供しますが、研削はIDに小さなバリを導入し、有効クリアランスを減少させる可能性があります。クリアランス予算が5%未満の場合は、バリ取りまたはタンブリング端を指定してください。
胴径に影響する材料と仕上げは?
材料選択は自由径と荷重下での動きの両方を変えます。
- ミュージックワイヤ(ASTM A228): 高弾性率、予測可能、小さな胴に適しています。ばね材料ミュージックワイヤに関する注記をご覧ください。
- ステンレス(302/304、17-7PH): 炭素鋼より低い弾性率のため、同じ応力でわずかに大きな径変化;またマンドレルでのかじりにより敏感。
- リン青銅とベリリウム銅: 非磁性および導電性オプション、低弾性率で大きな径変化。
- コーティング: 亜鉛、ニッケル、エポキシは表面あたり5~25 µmを追加し、IDクリアランスを減少させます。径がコーティング前か後かを常に指定してください。
ステンレスマンドレルで走るステンレスねじりばねの場合、2~3%の追加クリアランスを加え、ドライフィルム潤滑剤または青銅ブッシュを検討して同種同士のかじり結合を断ち切ってください。BQUQは耐食性ステンレスグレードを標準で取り扱っています;ISO9001を超える認証は主張しません。
ねじりばねの固着を引き起こす設計ミス
これらはRFQレビューで繰り返し出てきます。
1. ODのみを指定。 マンドレルはIDを気にします。両方、またはIDと線径を指定してください。
2. 巻き方向を無視。 きついマンドレル上の「閉じる」ばねは、私たちが見る最も一般的な現場故障です。
3. ばねが丸いと仮定。 張力が少なすぎるマンドレルで巻かれたねじりばねは、特に低スプリングインデックスでわずかに楕円形になる可能性があります。
4. 熱成長を忘れる。 アルミハウジングと鋼マンドレルは60 °Cの変動で異なる動きをします;0.05~0.1 mmのクリアランスが消える可能性があります。
5. プリロード定義なし。 ねじりばねは通常、ある角度のプリロードで取り付けられます。そのプリロードはすでにクリアランス予算の一部を消費します。
6. 自由角度と取り付け角度を混同。 取り付け角度での胴径は自由径ではありません。
カスタムばねRFQを送る際は、マンドレル径、巻き方向、取り付け角度、最大たわみ角度、デューティサイクルを含めてください。これらの5つのデータポイントにより、工場は最初から胴を正しくサイズ設定できます。
BQUQがねじりばね胴を製造および検証する方法
BQUQ(東莞)は、CNC機械加工、金属プレス、カスタムばね、ヒートシンク生産をカバーする4つの生産ラインを1つの工場で運営しています。ねじりばねの場合、それは以下を意味します:
- 線成形と巻線 — プログラム可能なピッチ、巻き方向、レッグ角度を備えたCNCばね機械で
- 社内CNCマンドレルと治具 — ±0.005 mmに機械加工され、テストマンドレルが生産シャフトと一致
- 初品検査 — 胴OD、ID、自由角度、レッグ長さ、レートを報告
- 柔軟なMOQ — 試作数量から生産量まで
- 12営業時間 — 完全な図面での見積もり
マンドレルとばねが同じ工場から来るため、推測ではなく一致したペアでクリアランスを検証できます。これは、機械加工とばね巻線の両方を1つの屋根の下に持つソースダイレクトサプライヤーの実用的な利点です。
アセンブリが圧縮ばねまたは引張ばねも使用する場合、同じクリアランスロジックが適用されます — 同等の径とクリアランスルールについては圧縮ばねと引張カスタムばねをご覧ください。
よくある質問
Q: ねじりばねとそのマンドレルの間の理想的なクリアランスは?
A: 閉じ巻きねじりばねの場合、内径の約8~12%を直径クリアランスとして許容します;開き巻きの場合、通常5~8%で十分です。10 mm IDでは、マンドレルは約8.8~9.2 mmです。動的または汚れた環境の用途は範囲の上限に位置し、精密機器設計は最大たわみIDが検証された場合のみ3~5%まで下げることができます。
Q: ねじりばねの胴径は荷重時に変化しますか?
A: はい。印加トルクの方向に巻かれたばねはマンドレルに閉じ、通常、スプリングインデックス6~12で最大たわみ時に自由径の2~6%胴径を減少させます。トルク方向に逆らって巻かれたばねは代わりに開きます。固着が発生する最大たわみで常にクリアランスを検証し、自由状態ではありません。
Q: 図面にねじりばねのODまたはIDを指定すべきですか?
A: 両方、プラス線径と巻き方向を指定してください。マンドレル嵌合はIDで支配され、半径方向エンベロープスペースはODで支配されます。ODのみを指定すると、サプライヤーは線径からIDを推測し、線公差が嵌合をシフトさせます。自由角度、レッグ長さ、取り付け角度、最大たわみ角度を含めて、胴を正しくサイズ設定できるようにしてください。
Q: ねじりばねの径公差はどのくらい厳しくできますか?
A: 胴ODの典型的な生産公差は、線径約2 mmまでで約±0.15 mmで、要求に応じてより厳しい能力が利用可能です。線径自体は通常±0.02~0.03 mmで、これらの2つの公差が積み重なります。クリアランス予算がIDの5%未満の場合は、図面を生産にリリースする前にサプライヤーと公差スタックを議論してください。
Q: ねじりばねがシャフトに固着する原因は?
A: 通常の原因は、閉じ巻き径減少に対する不十分なクリアランス、「精密」のためのきつすぎるマンドレル、ステンレスばねとステンレスシャフト間の同種同士のかじり、隙間を閉じる熱成長、またはすでにクリアランス予算を消費する取り付けプリロードです。クリアランスをIDの10~12%に増やし、潤滑剤またはブッシュを追加することで、ほとんどの現場固着ケースが解決します。
関連リソース
- BQUQと東莞工場について:/about/
- ねじりばね、圧縮ばね、引張ばね:/torsion-springs/、/compression-springs/
- ばねと金属部品調達の業界動向:/industry-dynamics/
- ばね設計と公差に関する技術記事:/bquq-blog/
- B2Bバイヤー向けよくある質問:/faq/
- 精密製造プロジェクトのケーススタディ:/case/
- 12時間見積もりのためにエンジニアリングチームに連絡:/contact/
BQUQエンジニアリングチームによって執筆。BQUQ(東莞)は、CNC機械加工(±0.005 mm)、金属プレス、カスタムばね、ヒートシンク生産を1つのISO9001工場で運営しています。中国東莞からソースダイレクト — 12時間で見積もり:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


