
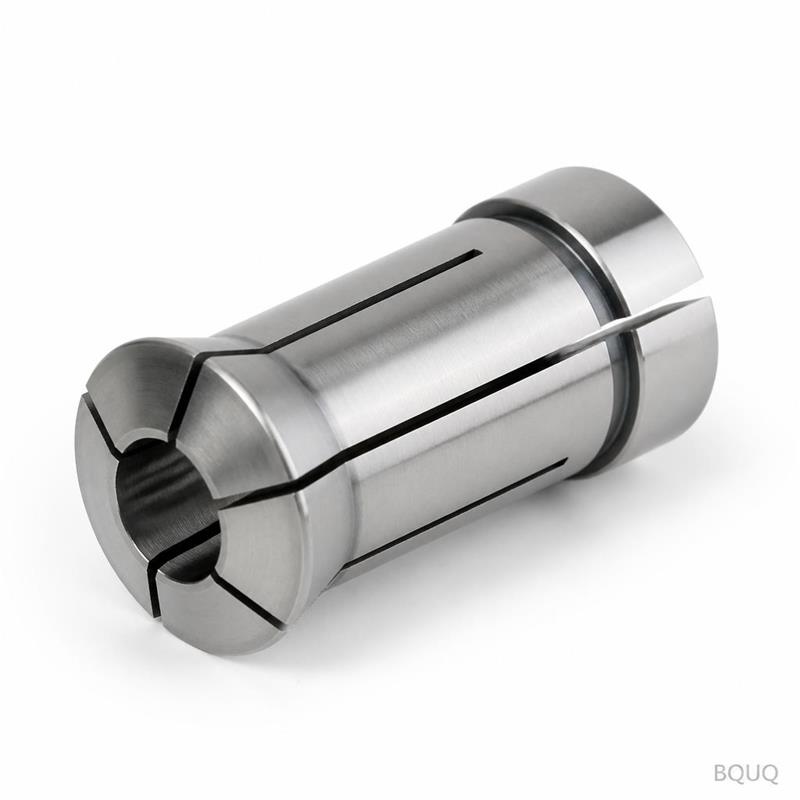
フライス加工用コレットチャック:サイド荷重下での剛性
短い答え:コレットチャックがフライスカッターを剛性高く保持するのは、3つの条件が揃ったときだけです — シャンクに対するボアの2/3の把持長さ、正しいナットトルク、そして真円で清浄なコレット。サイド荷重下では、20 mmシャンクのER32チャックが60 mmのゲージ長で1 kNの半径方向力に対して通常10-25 µmたわみ、そのたわみはオーバーハングのほぼ3乗で増加します。同じカッターを90 mmまで突き出すと、たわみは3倍になることがあります。購入者は「ER32」だけでなく、TIR(精密グレードで通常0.005-0.010 mm)、ナットトルク、把持長さを指定すべきです。BQUQはこれらのチャックをISO9001の東莞工場で一貫加工・研削し、12営業時間で見積もります。
なぜサイド荷重が最初に問うべき間違った質問なのか
フライス加工は穴あけではありません。ドリルは主に自身の軸方向に押し込むため、コレットの役割は主に軸方向の把持です。フライスカッターは歯が通過するたびに方向が変わる半径方向の切削力を受け、その力はカッターシャンク、コレット、ナット、チャック本体、スピンドルテーパーというスタック全体に曲げモーメントとして作用します。
この曲げモーメントがエンジニアの言う「サイド荷重」です。それはコレットを破壊しません。アセンブリを曲げ、その曲げは次のように現れます:
- 切れ刃での工具たわみ — 寸法誤差とびびりの主な原因。
- シャンクとコレットボア間の微小滑り — 引き抜けとTIRの漸進的ドリフトの原因。
- 不均一な歯負荷 — 1つのフルートが他より多く切削し、工具摩耗を早め、表面粗さを悪化させます。
したがって有用な質問は「コレットチャックはサイド荷重に耐えられるか?」ではなく、「この特定のチャックアセンブリはどれだけたわみ、荷重のどれだけがスピンドル面ではなくコレットボアに到達するか?」です。
剛性を実際に支配する形状
把持長さ:2/3ルール
コレットはそのボアに沿って把持します。カッターシャンクがコレットの前部3分の1にしか入らない場合、コレットの後部は何にも接触せず内側に倒れ、コレットはナット内で傾き、アセンブリは同心性と剛性の両方を失います。
ほとんどの現場での実用ルール:シャンクをコレットボアの少なくとも3分の2を占めるように挿入し、長さはシャンク径以上にします。ER32コレット(全長46 mm、有効ボア約40 mm)の場合、20 mmシャンクは26-30 mmの深さに収めるべきです。
| コレットサイズ | 公称ボア範囲 | 典型的な有効把持 | 12 mmシャンクの最小把持 |
|---|---|---|---|
| ER16 | 1-10 mm | ~24 mm | 12-16 mm |
| ER20 | 1-13 mm | ~30 mm | 12-16 mm |
| ER25 | 1-16 mm | ~34 mm | 14-18 mm |
| ER32 | 2-20 mm | ~40 mm | 16-22 mm |
| ER40 | 3-26 mm | ~46 mm | 18-26 mm |
数値は標準DIN 6499コレットの典型値です。特定のサプライヤー図面で確認してください。
オーバーハング:3乗のペナルティ
片持ち梁のたわみは支持されない長さの3乗に比例します。50 mmから75 mmのゲージ長にすると、長さは1.5倍増加し、同じ力に対して理論上3.4倍のたわみ増加となります。これが、短いコレットチャックがしばしばより長い名目上「剛性の高い」ホルダーより優れる理由です。
実用的な結論:ワークと治具をクリアする最短のチャックを選びます。深くリーチする必要がある場合、剛性をリーチと引き換えにしていることを受け入れ、半径方向切込み量をそれに応じて減らします。
ナットタイプとベアリング
ナットは2つの役割を果たします:コレットをチャックの16°テーパーに押し込み、コレットをねじることなくそれを行わなければなりません。プレーンナットはコレット面を引きずり、締め付ける際にわずかに回転させることがあります。ベアリングナット(ニードルまたはボール)は回転をクランプから切り離すため、同じ手トルクでより高く一貫したクランプ力が得られます。
| ナットタイプ | 等トルクでのクランプ力 | TIR一貫性 | 最適用途 |
|---|---|---|---|
| プレーンナット | ベースライン | 普通 | 軽仕上げ、低量産 |
| ボールベアリングナット | ~1.3-1.6× ベースライン | 良好 | 一般フライス加工 |
| ニードルベアリングナット | ~1.5-1.8× ベースライン | 非常に良好 | 重粗取り、高回転 |
倍率は典型的なサプライヤーデータからの目安範囲であり、保証値ではありません。
フライス切削でTIRが実際に何を犠牲にするか
全振れ(TIR)はチャックテーパー誤差、コレット誤差、ナット着座誤差、シャンク誤差の合計です。コレット面での0.010 mm TIRは、オーバーハングが加わるとカッター先端で0.020-0.030 mmになることがあります。
フライス加工では、振れは1つのフルートがほとんどの仕事をすることを意味します。4枚刃カッターで0.020 mmの振れがあると、高いフルートは平均より40-60%多くチップ負荷を負担することがあります。そのフルートが最初に欠け、最初に熱くなり、工具全体の摩耗限界を決めます。
これを測定・制御するより深い扱いについては、コレットTIRの測定と制御方法のガイドをご覧ください。
クランプ圧力:どれだけが十分で、いつが過剰か
より多くのトルクが自動的に良いわけではありません。コレットをその弾性範囲を超えて締め過ぎると、ボアが永久にベルマウス状になり、その後は正しいトルクでも均一に把持しなくなります。締め付け不足は、交互のサイド荷重下でシャンクがクリープするのを許します。
ERコレットの実用的なアプローチ:
1. コレットボア、チャックテーパー、ナットねじを清掃します。テーパー内の1つの切り粉が0.01 mmのTIRを追加することがあります。
2. まずコレットをナットに着座させ、次にチャックにねじ込みます — 負荷をかけたコレットをテーパーに押し込まないでください。
3. 感覚ではなくトルクレンチでホルダーメーカーの定格トルクまで締めます。
4. 切削開始から最初の30分後に再確認します。新しいアセンブリはしばしば落ち着きます。
このメカニズムについては、コレットクランプ圧が精度と工具寿命に与える影響で扱っています。
チャック設計をフライス加工に合わせる
チャック本体自体が重要です。テーパー部の肉厚、16°角度の精度、テーパー面の硬度、ナットねじの同心性がすべて最終結果に寄与します。熱処理後に研削されたチャックは、熱処理前に研削されたものよりはるかに長く形状を保ちます。
これらの変数の完全な内訳については、コレットチャック設計:テーパー、ナット、本体形状をご覧ください。
| フライス加工 | 推奨ホルダー | 把持長さ | 典型的なTIR目標 |
|---|---|---|---|
| 仕上げ、小径エンドミル | ER16 / ER20 コレットチャック | ≥2/3 ボア | 0.005-0.010 mm |
| 汎用フライス加工 | ER32 コレットチャック | ≥2/3 ボア | 0.008-0.015 mm |
| 重粗取り | ER40 または TG100 コレットチャック | ≥2/3 ボア | 0.010-0.020 mm |
| 深リーチ | 延長コレットチャック、切込み量を減らす | ≥2/3 ボア | 0.015-0.025 mm |
| 高量産 | クイックチェンジコレットチャック | ≥2/3 ボア | 0.005-0.010 mm |
TIR目標は精密グレードホルダーの典型値です。汎用グレードはより緩い場合があります。
コレットチャックが間違った選択となる場合
コレットチャックは優れた汎用品ですが、常に剛性の答えとは限りません:
- 短いオーバーハングでの非常に高い半径方向荷重 — 焼き嵌めまたは油圧ホルダーが通常、剛性とTIRで勝ります。
- フラットやウェルドンエンド付きのカッターシャンク — コレットは丸いシャンクを把持します。サイドロックホルダーはフラット用に設計されています。
- 高量産での頻繁な工具交換 — クイックチェンジシステムは段取り誤差を減らしますが、それぞれを制御する必要があるインターフェースを追加します。
しかし、ほとんどのジョブショップや中量産では、正しい把持長さとトルクを持つよく作られたERまたはTGコレットチャックが、コスト、精度、柔軟性の最良のバランスです。
購入時に指定すべきこと
コレットチャックまたはそれに入るコレットを調達する場合、これらを図面または発注書に記載してください:
- コレットシリーズとボアサイズ、公差クラス付き。
- 本体テーパー精度と熱処理後研削要件。
- ナットタイプ(プレーン、ボールベアリング、ニードルベアリング)と定格トルク。
- 面からの指定距離で測定したTIR限界。
- 本体とコレットの材質と硬度。
- 用途が約15,000 RPMを超える場合のバランスグレード。
BQUQは東莞の1つの工場で4つの生産ラインでコレットチャックと対応コレットを生産し、CNC加工は±0.005 mmに保持され、ISO9001品質管理を行っています。MOQは柔軟で、量産を決める前に新しいホルダーを検証する場合に重要です。ツールホルダーコレットチャック範囲と自動旋盤コレットシリーズで、最も頻繁に扱うサイズをご覧ください。
よくある質問
Q: 重フライス加工にERコレットチャックを使用できますか?
A: はい、限界内で。完全な把持長さ、定格トルクのベアリングナット、短いオーバーハングを持つER32またはER40チャックは、鋼とアルミのほとんどの粗取りを処理します。制約は通常、把持ではなくたわみです。長いリーチで最大剛性が必要な場合、焼き嵌めまたは油圧ホルダーがコレットより優れます。一般フライス加工では、正しくセットアップされたコレットチャックで十分です。
Q: フライス用コレットチャックに許容される振れはどれくらいですか?
A: 仕上げ作業では、コレット面で0.005-0.010 mm TIRを目標にします。一般フライス加工では、0.010-0.015 mmが実用的です。約0.020 mmを超えると、1つのフルートが不釣り合いなチップ負荷を負担し始め、工具寿命を短縮し表面粗さを悪化させます。オーバーハングが振れを増幅するため、常にコレットだけでなくカッター先端で測定してください。
Q: フライス加工中にカッターがコレットから引き抜けるのはなぜですか?
A: 引き抜けはほとんど常に把持長さ不足またはクランプ力不足から来ます。シャンクがコレットの前部3分の1にしかない場合、後部ボアは接触しません。それに感覚で締めたプレーンナットを組み合わせると、交互のサイド荷重がカッターを歩かせます。ボアを清掃し、2/3の深さまで挿入し、ナットをホルダーメーカーの定格までトルクします。
Q: ベアリングナットは本当にフライス剛性を改善しますか?
A: クランプの一貫性を改善し、それが剛性を支えます。ベアリングナットは締め付けトルクのより多くをコレット面との摩擦ではなく軸方向クランプ力に変換し、同じ手の力で通常1.3-1.8倍多くなります。つまり、クランプ不足の可能性が減り、締め付け中にコレットをねじる可能性も減ります。チャック本体とテーパーは依然として剛性の上限を設定します。
Q: フライス用コレットはどのくらいの頻度で交換すべきですか?
A: TIRが目標を超えてドリフトしたとき、ボアに傷やベルマウスが見られるとき、または既知の良好なシャンクを均一に把持しなくなったときに交換します。混合生産では、多くの現場が四半期ごとにコレットを検査し、粗取りに使用したものをより頻繁に廃棄します。コレットは消耗品です。摩耗したものは目に見えて故障するずっと前に、静かに工具寿命とスクラップのコストを増やします。
関連リソース
- BQUQと東莞の製造拠点について:/about/
- コレットチャック、ツールホルダー、パワーチャック:/tool-holder-collet-chucks/
- スイス型およびカム式機械用自動旋盤コレットシリーズ:/auto-lathe-collets/
- パワーチャックとスイス型ワークホールディング:/power-chucks-swiss/
- 精密製造の業界動向:/industry-dynamics/
- 技術記事とエンジニアリングガイド:/bquq-blog/
- よくある質問:/faq/
- ケーススタディ:/case/
- エンジニアリングチームへのお問い合わせ:/contact/
BQUQエンジニアリングチーム執筆。BQUQ(東莞)はCNC加工(±0.005 mm)、金属プレス、カスタムばね、ヒートシンク生産を1つのISO9001工場で行っています。中国東莞から直接調達 — 12時間で見積もり:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


