
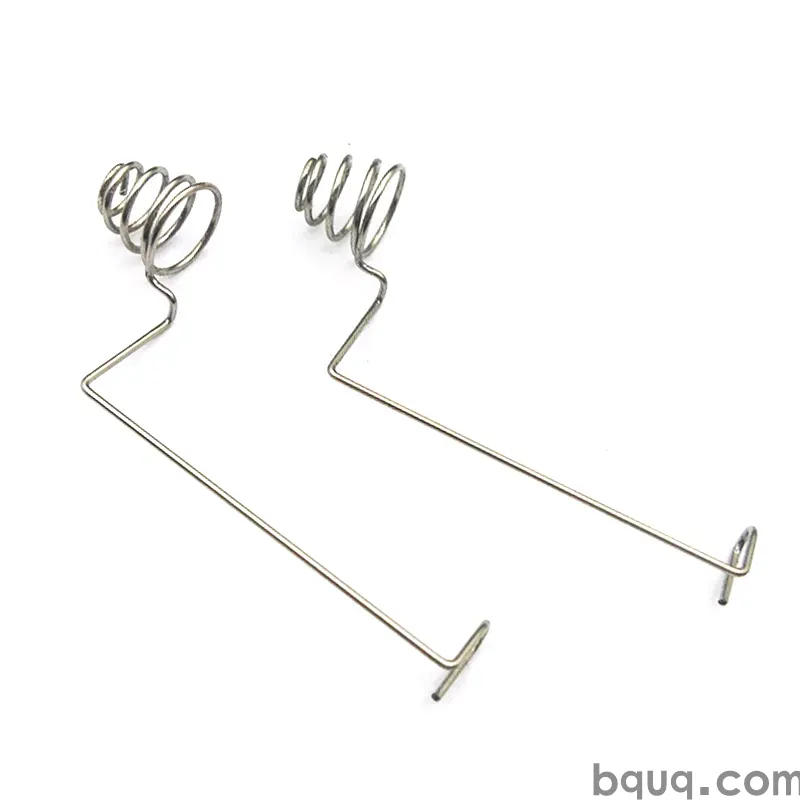
打ち抜きヒューズホルダーとクリップ:設計とコンプライアンス
短い答え:コンプライアンス対応の打ち抜きヒューズホルダーは、次の3つによって定義されます — 適切な銅合金、全温度範囲でヒューズブレードの公差帯内に収まる接触力、そして文書化された寸法管理です。実際には、6.3 mmブレードクリップは約8~20 Nの挿入力と4~12 Nの保持力を保持し、接触抵抗は通常5 mΩ未満であるべきです。BQUQは東莞でプログレッシブダイによりこれらの部品を打ち抜き、成形部品は±0.05 mm、重要なCNC加工ディテールは±0.005 mmの精度で製造し、12営業時間で見積もり、柔軟なMOQで対応するため、量産金型に投資する前に設計を検証できます。
ヒューズホルダーは単純に見えます。そうではありません。ヒューズクリップは、ばねであり、電流導体であり、同時に安全装置でもあり、数千回の熱サイクル後も機能し続けなければなりません。ヒューズホルダーの現場故障のほとんどは「ヒューズが切れた」ではなく、クリップの緩み、接触抵抗の上昇、そしてばねを徐々に焼きなまして弾性を失わせる熱です。
この記事では、打ち抜きヒューズホルダーとクリップにとって重要な設計上の決定事項、金型製作前に把握すべきコンプライアンスの全体像、そして優れた設計を生産現場で維持するためのプロセス管理について説明します。
打ち抜きヒューズホルダーは実際に何をするのか?
打ち抜きヒューズホルダーは同時に4つの役割を果たします:
1. ヒューズを機械的に位置決めする — ブレードまたはカートリッジが再現可能な位置に収まるようにします。
2. 接触力を加える — 通常、2本または4本の接触フィンガーを持つ成形クリップを介して。
3. 電流を流す — 定格電流で低抵抗かつ低自己発熱で。
4. 故障電流に耐える — ホルダーが溶接、アーク、ばね特性の喪失を起こすことなく、ヒューズが遮断するのに十分な時間耐えます。
3番目と4番目の役割が、打ち抜き設計を興味深いものにします。ベンチで問題なく測定できるクリップでも、PCBにはんだ付けされ、ハウジングにポッティングされ、-40 °Cから+125 °Cの間でサイクルされると、仕様から外れる可能性があります。
ブレードクリップ vs. カートリッジクリップ vs. ボルトイン式ホルダー
3つの一般的なファミリーは異なる挙動を示します:
| ファミリー | 代表的なヒューズ | 接触スタイル | 設計の焦点 |
|---|---|---|---|
| ブレードクリップ(PCBまたはパネル) | ATO/ATC、ミニ、マキシ | 2フィンガー成形クリップ、0.8~1.2 mm板厚 | 挿入力/保持力、はんだ付け性 |
| カートリッジクリップ | 5×20 mm、6.3×32 mm | リングまたはU字クリップ、0.4~0.8 mm板厚 | ばね定数、軸方向の位置合わせ |
| ボルトイン/バスバーホルダー | 大電流ストリップヒューズ | 打ち抜き端子+ボルト締結 | 断面積、トルク、めっき |
ブレードクリップは自動車および家電用途で主流です。カートリッジクリップはエレクトロニクスおよび計測器で主流です。ボルトイン式ホルダーは別の話であり、ばね設計というよりバスバー設計に近いです。
ヒューズクリップにはどの銅合金を使用すべきか?
材料選択は最も影響力の大きい決定です。導電性、ばね弾性、応力緩和、コストのバランスを取ります。
| 合金 | 導電率(% IACS) | 代表的な調質 | 備考 |
|---|---|---|---|
| C26000黄銅 | ~28% | H02/H04 | 安価、打ち抜き容易、中程度のばね性;100 °C以上での応力緩和に注意 |
| C26800 / C27000黄銅 | ~27% | H02/H04 | C26000と類似、成形性良好 |
| リン青銅 C51000 | ~15% | H04/H08 | 優れたばね性、良好な疲労寿命、クリップに一般的 |
| リン青銅 C52100 | ~13% | H04/H08 | スズ含有量が多く、ばね性と耐食性が向上 |
| ベリリウム銅 C17200 | ~22% | TM00–TM04 | 導電性とばね性の最良の組み合わせ;コストと供給リードタイムが高い |
| C70250 / C19010(高性能銅合金) | 40–60% | 各種 | 電流密度が高くスペースが限られる場合に使用 |
30 A未満で動作するほとんどの6.3 mmブレードクリップには、H04またはH08のリン青銅C51000が主力です。周囲温度が高く電流が大きい場合は、ベリリウム銅または高性能銅合金に移行します — 黄銅が「悪い」からではなく、黄銅は持続的な熱負荷下でばね力をより早く失うためです。
プロジェクトを救う2つのルール:
- 継続的に100 °C以上になるクリップに黄銅を指定しないでください。 応力緩和は製造上の欠陥ではなく、材料特性です。
- めっきを相手側ブレードに合わせてください。 スズ-スズは問題なく安価です。スズ-金は湿潤環境で腐食リスクがあります。銀めっきは接触抵抗を下げますが変色し、明確な洗浄および梱包仕様が必要です。
接触力と挿入力の目標値をどのように設定するか?
接触力は、ホルダーが合格するか不合格かを決定する数値です。低すぎると接触抵抗が上昇し、局部加熱を引き起こし、それがさらにばねを緩めます — 典型的な熱暴走ループです。高すぎると、ユーザーがヒューズを挿入できなかったり、最初の挿入でブレードがクリップを変形させたりします。
6.3 mmブレードクリップの代表的な目安:
- 挿入力: ブレードあたり8~20 N(手挿入の民生部品は低め、自動車は高め)
- 保持力/引抜力: ブレードあたり4~12 N
- 接触抵抗: 定格電流で通常5 mΩ未満、クリップ-ブレード界面の電圧降下として測定
- 接触法線力: フィンガー数に応じて、接触フィンガーあたり通常3~10 N
これらは出発点であり、普遍的な法則ではありません。正しい目標値は、製品が準拠するヒューズ規格、定格電流、周囲温度プロファイルから導かれます。
挿入力と保持力が同じ数値でない理由
成形クリップは片持ちばねです。挿入力にはリードインランプの摩擦とフィンガーを開く力が含まれます。保持力は、着座後にブレードを保持するばね力です。形状が悪い場合、例えば長いリードインランプと浅い座面では、挿入は快適でも保持力が弱くなることがあります。
これが、打ち抜き端子の引抜力試験を受入検査だけでなく設計検証計画に含めるべき理由です。ブレードを10回引き抜き、1回目、5回目、10回目のサイクルで力を測定します。力が約15~20%以上低下する場合、形状または材料が限界です。
ばね形状の設計
2フィンガーブレードクリップの実用的な形状ルール:
- フィンガー長さ: 長いフィンガーはばね定数が低くストロークが大きくなりますが、基板面積を多く取り、取り扱い中の損傷を受けやすくなります。
- フィンガー幅と板厚: これらがばね定数を決定します。0.6 mmから0.8 mmのリン青銅にすると、同じたわみで力がほぼ2倍になります。
- リードイン面取り: 通常15~30°。急すぎると挿入力が急増し、浅すぎるとブレードが位置ずれします。
- 過剰たわみストッパー: 挿入中にフィンガーが降伏点を超えて曲がるのを防ぐ成形機能。初回設計で最も省略されがちな詳細の1つです。
- 回転防止機能: クリップをハウジングまたはPCBフットプリントに固定するタブ、ディンプル、または成形ショルダー。
クリップがプログレッシブダイで生産される場合、フィンガー形状は打ち抜き可能でなければなりません — アンダーカットなし、板厚の約半分より小さい半径なし、ストリップを安定させる十分なキャリア材料。早期に行われるプログレッシブダイのストリップレイアウトの決定が、優雅なばね形状が高速で製造可能かどうかを決定します。
打ち抜き加工で現実的に保持できる公差は?
打ち抜きヒューズホルダーは混合公差部品です。一部の機能は外観またはクリアランス駆動で、その他は接触力を直接制御します。
| 機能 | 代表的な達成可能公差 | 重要な理由 |
|---|---|---|
| ブランク外形/キャリア機能 | ±0.10 mm | 一般的な嵌合、機能的ではない |
| 成形曲げ位置 | ±0.10 mm | ハウジング内のクリップ位置決め |
| 成形機能高さ(フィンガーギャップ) | ±0.05 mm | 接触力を直接設定 |
| 穴間ピッチ | ±0.05 mm | PCBまたはハウジングの位置合わせ |
| 重要な機械加工ディテール(必要な場合) | ±0.005 mm | 同一工場内でのCNC仕上げ機能 |
| バリ高さ | 通常≤ 0.05 mm、要求に応じてより厳しく | 安全性と絶縁距離 |
フィンガーギャップは、実際に力の変動を引き起こす公差です。0.6 mm厚のフィンガーで±0.05 mmのギャップ公差でも、意味のある力のばらつきが生じる可能性があるため、優れたクリップ設計では寸法検査だけに頼らず、管理計画に力試験を含める必要があります。
打ち抜き機能全体で現実的な公差の詳細については、高精度打ち抜き公差をご覧ください。
打ち抜きヒューズホルダーにはどのコンプライアンス要件が適用されるか?
コンプライアンスは1つの文書ではありません。積み重ねであり、その積み重ねは製品がどこで販売され、何に取り付けられるかによって異なります。
製品安全規格
ヒューズホルダーは通常、より大きなアセンブリのコンポーネントとして評価されますが、ホルダー自体はしばしば以下に対して試験されます:
- IEC 60127シリーズ — 小型ヒューズおよびヒューズホルダー、カートリッジホルダーの寸法互換性、温度上昇、絶縁耐力を含む。
- UL 4248 — ヒューズホルダー、定格、温度上昇、機械的耐久性を含む。
- UL 512 — 北米用途で使用される特定のヒューズホルダー構造用。
- IEC/EN 60335 / 62368 — 設置されたホルダーに沿面距離、空間距離、温度上昇限界を課す最終製品規格。
顧客の最終製品規格が最終的に支配します。クリップ外形を確定する前に、沿面距離と空間距離の表および温度上昇限界を求めてください — 再金型製作よりはるかに安価です。
材料および環境コンプライアンス
- RoHS / REACH — 合金、めっき、潤滑剤または変色防止コーティングに関する宣言。
- ハロゲンフリー — 密閉電子機器でますます要求され、めっきとコーティングの選択に影響します。
- 難燃性 — 金属クリップは本質的に不燃ですが、それが収まるハウジングはUL 94評価が必要な場合があり、ホルダー設計がそれを損なってはなりません。
自動車および産業用オーバーレイ
ホルダーが車両に搭載される場合、熱サイクル、振動、腐食に関する追加要件が予想されます。これらは通常、単一の普遍的な規格ではなく、顧客自身の仕様によって課されます。BQUQはISO9001を保持しています。顧客プログラムが追加認証を要求する場合、それはプログラムレベルで処理され、想定されません。
打ち抜きヒューズホルダー設計をどのように検証するか?
コスト順の実用的な検証シーケンス:
1. 寸法初品検査 — 金型から出た最初の部品の完全なレイアウト、成形機能を含む。
2. 力試験 — サンプル全体の挿入力と保持力、1回目と10回目の挿入時。
3. 接触抵抗/電圧降下 — 定格電流で、複数のサンプルで。
4. 温度上昇 — 意図されたハウジング内で定格電流、最大周囲温度で。
5. 熱サイクル — 通常、低温と高温の限界間で500~1000サイクル、その後力と抵抗を再測定。
6. 振動および機械的衝撃 — アプリケーションが要求する場合。
7. 腐食 — 環境クラスに応じて、塩水噴霧または混合流動ガス。
ステップ2と3は、ステップ5から7にお金を使う前にほとんどの設計問題を捉えます。
一般的な故障モードとその根本原因
| 故障モード | 通常の根本原因 |
|---|---|
| サイクル後に保持力が低下 | 応力緩和 — 温度に対して材料調質が低すぎる |
| 接触抵抗が上昇 | 法線力不足、汚染または酸化しためっき |
| 曲げ部でクリップが割れる | 板厚または調質に対して曲げ半径が小さすぎる |
| 挿入力が高すぎる | リードイン角度が急すぎる、または過剰たわみストッパーがない |
| ブレードが位置ずれ | 成形位置公差が緩すぎる、またはリードイン機能がない |
| PCBクリップのはんだ接合部に亀裂 | 熱膨張の不一致、または接合部に負荷をかけるクリップ形状 |
BQUQは打ち抜きヒューズホルダーとクリップをどのように生産するか?
BQUQ(東莞)は1つの工場で4つの生産ラインを運営しています:CNC加工、金属打ち抜き、カスタムばね、ヒートシンク生産。ヒューズホルダーとクリップにとって、この組み合わせは聞こえる以上に重要です。
- 打ち抜きは、プログレッシブダイでクリップ本体、ホルダーブラケット、および任意の取付プレートを生産します。
- ばね成形は、専用のばねプロセスが純粋な打ち抜き成形よりも優れた力制御を提供する接触フィンガー形状を処理します。
- ±0.005 mmのCNC加工は、位置決めボス、機械加工座面、または打ち抜きでは保持できない厳しい公差機能などの重要なディテールをカバーします。
- ヒートシンクは、ホルダーがパワーデバイスの隣にあり、熱設計を一緒に考慮する必要がある場合に関連します。
見積もりは12営業時間です。MOQは柔軟で、小規模な検証バッチを注文し、テストし、金型を反復し、その後量産にコミットできます。これは通常、力試験を一度も行っていない設計を金型化するよりも安価です。
特に打ち抜き端子とコンタクトについては、打ち抜き端子とコンタクトをご覧ください。ホルダーブラケットと取付ハードウェアについては、打ち抜きブラケットとマウントをご覧ください。そして完全な打ち抜き能力セットについては、カスタム金属打ち抜きをご覧ください。
よくある質問
Q: 打ち抜きヒューズクリップに最適な材料は?
A: H04またはH08のリン青銅C51000が、ばね特性、疲労寿命、コストのバランスからブレードおよびカートリッジクリップに最も一般的な選択です。黄銅は低温・低電流用途では許容されますが、持続的な熱下ではより早く緩和します。高電流密度または高温環境では、コストが高くてもベリリウム銅C17200または高性能銅合金がより良い選択です。
Q: 6.3 mmブレードクリップの挿入力はどのくらいにすべきか?
A: ほとんどの用途で、ブレードあたり8~20 Nが妥当な開始範囲で、保持力は4~12 Nです。手挿入の民生部品は低め、自動車および産業部品は高めです。正しい目標値はヒューズ規格、定格電流、周囲温度プロファイルから導かれるため、これらを目安として扱い、実部品での力試験で検証してください。
Q: 打ち抜きヒューズホルダーはIEC 60127に適合できますか?
A: はい、ただしコンプライアンスは裸のクリップではなく、設置されたアセンブリで評価されます。IEC 60127は寸法互換性、温度上昇、絶縁耐力をカバーします。クリップ外形を確定する前に、顧客の沿面距離と空間距離の表および温度上昇限界が必要です。これらの制約は、ばね設計よりもホルダー形状を駆動することが多いためです。
Q: ヒューズクリップの接触抵抗が時間とともに上昇するのはなぜか?
A: 通常の原因は応力緩和です:ばねが持続的な熱下で法線力を失い、接触圧が低下し、界面抵抗が上昇します。その局部加熱がさらにばねを緩め、フィードバックループを作ります。より高い調質の合金を選択し、過剰たわみストッパーを追加し、熱サイクルで検証することが、最も効果的な3つの対策です。
Q: 打ち抜き加工でフィンガーギャップに保持できる公差は?
A: 適切に維持されたプログレッシブダイでは、成形機能公差±0.05 mmが現実的な目標で、穴間ピッチ±0.05 mmが一般的です。フィンガーギャップは接触力を直接設定するため、管理計画には寸法検査だけでなく力試験を含めるべきです。より厳しい管理が必要な場合、CNC仕上げディテールは±0.005 mmに達することができます。
関連リソース
- BQUQと東莞工場について:/about/
- カスタム金属打ち抜き能力:/custom-metal-stamping/
- 打ち抜き端子とコンタクト:/stamping-terminals-contacts/
- 打ち抜きとコネクタの業界動向:/industry-dynamics/
- 技術記事と設計ガイド:/bquq-blog/
- よくある質問:/faq/
- ケーススタディ:/case/
- エンジニアリングチームへのお問い合わせ:/contact/
BQUQエンジニアリングチームによる執筆。BQUQ(東莞)は、CNC加工(±0.005 mm)、金属打ち抜き、カスタムばね、ヒートシンク生産を1つのISO9001工場で運営しています。中国東莞から直接調達 — 12時間で見積もり:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


