
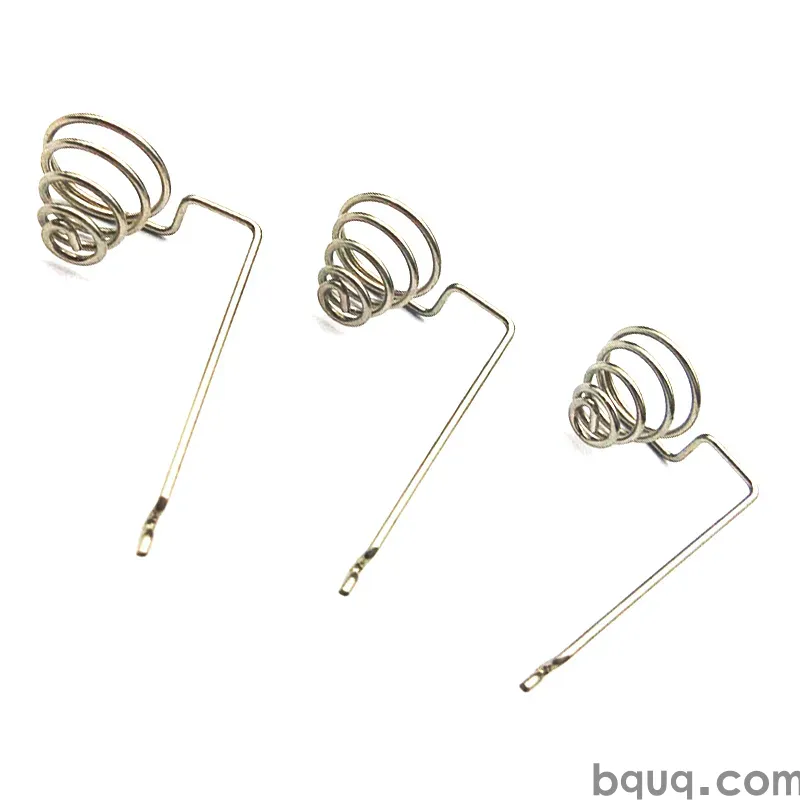
打ち抜きリードスイッチおよびセンサー部品
簡単な回答:打ち抜きリードスイッチおよびセンサー部品は、薄ゲージの金属部品であり、リードブレード、リードフレーム、コンタクトパッド、ハウジング、取り付けクリップなどが含まれ、0.05~0.50 mmのストリップから順送金型で製造されます。重要なパラメータは、ブレードの平坦度(通常0.02 mm以下)、コンタクトギャップの一貫性(±0.02 mmが目安)、バリ高さ0.02 mm未満、コンタクトゾーンのめっき厚の管理です。BQUQは、中国東莞のISO9001工場にある4つの生産ラインでこれらの部品を打ち抜き、CNC加工された金型インサートで±0.005 mmを保持し、柔軟なMOQで12営業時間以内に見積もりを返します。
リードスイッチや小型センサーは外見上はシンプルに見えます:ガラスまたはプラスチックの外囲器、2つまたは3つの金属ブレード、いくつかのリード線。内部では、デバイスはほとんどの人が見ることのない公差で打ち抜かれた金属部品にかかっています。200,000回の動作後に故障するリードスイッチは、通常、ガラスが原因で故障したわけではありません。ブレードが平坦度から0.03 mmずれていたため、コンタクトめっきが片側で0.4 µm薄かったため、またはリードフレームエッジのバリがギャップに粒子を放出したために故障したのです。
この記事では、打ち抜きリードスイッチ部品やセンサーコンポーネントを調達する際に、バイヤーや設計エンジニアが指定すべき事項、打ち抜きプロセスの管理方法、そして実際のコストと品質のトレードオフがどこにあるかについて説明します。
「打ち抜きリードスイッチ部品」とは何か?
リードスイッチ自体はアセンブリですが、その金属含有量のほとんどは打ち抜きです。このファミリーの典型的な打ち抜き部品には以下が含まれます:
- リードブレード — 平坦で薄い強磁性ブレード(通常はニッケル鉄合金)で、コンタクトギャップを閉じるために撓みます。
- コンタクトパッド / コンタクトリベット — 貴金属またはめっきされたコンタクトゾーンで、ブレード自体にコイニングパッドとして打ち抜かれることがあります。
- リードフレーム — アセンブリ中にブレード、リード線、時にはガラス外囲器を保持するキャリアストリップ。
- センサー端子とピン — ホール効果、リード、誘導、光学センサーパッケージの電気インターフェース。
- ハウジング、ブラケット、取り付けクリップ — 最終製品でセンサーを位置決めする打ち抜き板金。
大量生産では、これらの部品はほとんど常に順送金型で製造され、ストリップはブランキング、ピアス、コイニング、フォーミング、時には金型内アセンブリや分離のステーションを順に送られます。
なぜリードブレードが最も難しい部品なのか
リードブレードは同時に3つのことを行う必要があります:繰り返し撓み、電流を運び、外囲器内の正確な位置に収まること。この組み合わせが公差スタックを決定します:
| ブレードの特徴 | 典型的な要件 | なぜ重要か |
|---|---|---|
| 厚さ | 0.10~0.25 mm、±0.01 mm | ばね定数と引き込み感度を設定 |
| 平坦度 | 0.02 mm以下 | 寿命にわたるギャップドリフトを防止 |
| 反り / 湾曲 | 10 mmあたり0.05 mm未満 | ギャップを平行に保つ |
| バリ高さ | 0.02 mm未満 | 粒子生成と短絡を回避 |
| コンタクトゾーンめっき | 0.5~3.0 µm AuまたはAg、管理 | 接触抵抗と摩耗 |
| ブレード長さ | ±0.05 mmが典型 | 引き込みアンペアターンの一貫性 |
これらの数値は小型信号リードスイッチの目安です。高信頼性または高周波部品ではさらに厳しくなり、金型コストもそれに伴います。
打ち抜きリードスイッチ部品は実際にどのように製造されるのか?
プロセスは連鎖であり、各リンクが最終公差を動かす可能性があります。
1. ストリップの選択と受入管理
リードブレードは通常、52合金や42合金などのニッケル鉄(NiFe)合金で、予測可能な熱膨張係数と透磁率が選ばれます。センサー端子はより多くの場合、黄銅、リン青銅、ベリリウム銅、または銅ニッケルケイ素です。入荷コイルの厚さ公差は、精度が勝ち取られるか失われるかの最初の場所です — コイルの幅全体で±0.015 mm変動するコイルは、金型がどんなに良くても、ばね定数が変動するブレードを生産します。
2. 金型設計とインサート加工
金型が形状を設定します。リードブレードの場合、重要なステーションはブランキングプロファイル、コンタクトパッドを設定するコイニングまたはエンボスステーション、制御された曲げを導入するフォーミングステーションです。金型インサートとパンチは、しばしばワイヤ放電加工で切断され、その後CNCマシニングセンターで±0.005 mmに仕上げられます。これはBQUQが社内で行っていることで、金型修正が外部ベンダーを待つことがありません。
3. 打ち抜きと金型内モニタリング
リード部品用の適切に運用された順送打ち抜きラインは以下で動作します:
- ストリップ送り精度±0.01 mm以下
- コイニングおよびブランキングステーションでのトン数または力のモニタリング
- 定期的な初回品および工程内寸法チェック
- 管理された潤滑。油膜厚さがコイン深さを変えるため
4. めっきと後処理
めっきは、多くのリードおよびセンサー部品が静かに失敗する場所です。金、銀、パラジウムニッケル、錫はすべて薄いストリップ上で異なる挙動を示し、コンタクトゾーンはしばしば全面めっきではなく選択的またはスポットめっきが必要です。マスキング、バレルめっき対リールツーリールめっき、バリへのめっきのリスクはすべて実際の変数です — 打ち抜きばねコンタクトめっきで扱われているのと同じ問題です。
5. 分離、洗浄、包装
金型内で分離された部品は清潔で絡まっていません。タンブリングまたは振動仕上げされた部品はメディアダストやエッジダメージを拾う可能性があります。リードブレードの場合、包装の平坦度は製造の平坦度と同じくらい重要です:プレスで完璧なブレードも、不注意な袋で曲がることがあります。
公差と能力:バイヤーは実際に何を指定すべきか?
最も一般的な調達の間違いは、すべてを過剰に指定することです。機能に影響しない公差を厳しくすると、金型コストが上がり、プレスが遅くなり、デバイスを改善することなくスクラップ率が増加します。
| パラメータ | 緩い / 非クリティカル | 機能的 / これを指定 | コスト要因 |
|---|---|---|---|
| ブレード長さ | ±0.10 mm | ±0.05 mm | 金型精度、ストリップ送り |
| ブレード平坦度 | 0.05 mm | 0.02 mm | 矯正、コイニング、ハンドリング |
| バリ高さ | 0.05 mm未満 | 0.02 mm未満 | 金型メンテナンス間隔 |
| めっき厚 | ±50% | コンタクトゾーンで±20% | めっき方法、マスキング |
| コンタクトギャップ(組立後) | ±0.05 mm | ±0.02 mm | ブレード + 外囲器スタック |
| コンタクトの表面仕上げ | 打ち抜きまま | 管理、ロールオーバーバリなし | コイニングステーション設計 |
実用的なルール:デバイスの電気的性能が依存する2つか3つの特徴にのみ厳しい公差を指定してください。それ以外はすべて「打ち抜きまま、バリ管理」とすべきです。
±0.005 mmがどこに適合するか
±0.005 mmは、金型インサート、パンチ、ゲージの現実的なCNC加工公差であり、包括的な打ち抜き公差ではありません。これは、実行がドリフトしたときに金型をどれだけ正確に修正できるかを決定するため重要です。0.02 mmステップでしか調整できない金型は、0.005 mmステップで調整できる金型よりも常にばらつきの大きい部品を生産します。これについては高精度打ち抜き公差で詳しく説明しています。
リードおよびセンサーコンタクト用の材料とめっき
| 材料 | 典型的な用途 | 備考 |
|---|---|---|
| 52合金 / 42合金(NiFe) | リードブレード | 熱膨張整合、磁気応答 |
| リン青銅 | センサー端子、ばね | 良好な疲労寿命、中程度の導電率 |
| ベリリウム銅 | 高サイクルセンサーばね | 最高の疲労性、慎重な取り扱いが必要 |
| 黄銅 | 一般端子、ブラケット | 低コスト、めっきが容易 |
| 銅ニッケルケイ素 | 精密端子 | 強度と導電率のバランスが良い |
| ステンレス鋼 301/304 | ハウジング、クリップ、ブラケット | 耐食性、ばね調質オプション |
めっきの選択はコンタクトの物理に従います。金は、酸化膜が回路を破壊する低レベル信号コンタクトの標準です。銀はより低い抵抗を与えますが、環境中の硫化物に弱いです。錫は安価ではんだ付け可能ですが、時間とともにウィスカーを形成します。パラジウムニッケルはコストと性能で金と銀の間に位置します。
検査:部品が良好であることをどのように証明するか?
リードおよびセンサー部品は小さく、薄く、測定自体によって損傷しやすいです。良い検査計画は以下を組み合わせます:
- 光学 / ビジョン測定:プロファイル、ギャップ、バリの非接触測定
- 力-変位試験:サンプルベースでばね定数を確認
- XRFによるめっき厚:コンタクトゾーンの定義されたポイントで
- 花崗岩定盤またはレーザースキャンによる平坦度
- 機能的な引き込み / ドロップアウト試験:顧客が許可する場合、組立サンプルで
サンプリング頻度はカレンダーではなくプロセスに結びつけるべきです。成熟した金型を走らせる安定したプレスは毎時チェックが必要かもしれませんが、新しい合金を走らせる新しい金型は能力が実証されるまでにはるかに多く必要です。
コスト、MOQ、リードタイムの現実
打ち抜きリードおよびセンサー部品は通常、大量生産品ですが、常にそうとは限りません。センサーを試作する設計エンジニアは、500,000個ではなく500個を必要とすることがよくあります。経済性はツーリングによって決まり、個数単価ではありません:
- ツーリングが支配的な初期コストです。ブラケット用のシンプルな3~5ステーションの順送金型は控えめですが、コイニング、金型内アセンブリ、選択的めっき機能を備えた10~15ステーションの金型は重大な投資です。
- 個数単価は、プレス時間がストロークあたり固定であるため、量とともに急激に下がります。
- MOQは、金型が既に存在する場合や、部品が共有金型プラットフォームで実行できる場合には柔軟にできます。
- リードタイムは、ツーリングリードタイムと生産リードタイムに分かれます。通常、ツーリングが支配的です。
BQUQは12営業時間で見積もりを出し、東莞の1つの工場で4つの生産ラインを運営しているため、リードブレード、そのリードフレーム、取り付けブラケットを、3つのベンダーから3つの公差スタックで調達するのではなく、一緒に調達できます。
高価な問題を防ぐ設計ルール
リードまたはセンサーの打ち抜き図面をリリースする前の短いチェックリスト:
1. コンタクトパッドを単一平面上に保つ — コンタクトゾーンを通るフォーミングを避ける。
2. すべての曲げに十分な半径を付ける。NiFe合金では鋭い内角が割れる。
3. バリの方向とバリ高さを指定する。「バリ取り」だけでは不十分。
4. キャリアストリップと部品の間の狭いネックを避ける。ストリップがコイニングに耐える必要がある。
5. 平坦度測定のためのデータムを定義する — そうしないと測定が再現できない。
6. コンタクトゾーンのめっき厚を部品の他の部分とは別に記載する。
7. 合否だけでなく、実際の数値を含む初品検査報告書を求める。
よくある質問
Q: 打ち抜きリードスイッチブレードで達成可能な最も厳しい公差は?
A: 薄いNiFeストリップでは、ブレード長さ±0.02 mm、平坦度0.02 mmが現実的な生産公差であり、選択された特徴ではより厳しい値もコスト増で可能です。金型インサート自体は±0.005 mmに加工でき、部品公差を保持するための修正余裕があります。打ち抜きブレードで±0.01 mmより厳しいものは、習慣ではなく測定されたデバイス性能によって正当化されるべきです。
Q: リードスイッチブレードに最適な材料は?
A: 52合金などのニッケル鉄合金が標準的な選択です。熱膨張係数がガラス外囲器と一致し、透磁率が予測可能な引き込み挙動を与えるためです。厚さは通常0.10~0.25 mmです。センサー端子やばねには、リン青銅やベリリウム銅が通常より適しています。疲労寿命と導電率が磁気応答よりも重要だからです。
Q: 小型打ち抜きセンサーコンタクトのバリをどのように管理しますか?
A: バリ管理は金型から始まります:正しいパンチとダイのクリアランス、鋭い切断エッジ、目に見える摩耗ではなくストローク数に基づくメンテナンス間隔。コイニングまたはシェービングステーションでロールオーバーバリを平坦化または除去できます。工程内ビジョン検査でバリ高さを確認し、通常、緩い粒子が断続的な接触を引き起こすリードおよびセンサー部品では0.02 mm未満に保たれます。
Q: リードブレードとリードフレームを1つの順送金型で打ち抜けますか?
A: はい、しばしばより良いアプローチです。ブレード、リードフレーム、および任意の小型ブラケットを1つの金型で実行すると、それらの間の公差関係が一貫し、ハンドリングが減り、受入検査ポイントの数が減ります。トレードオフは、より複雑な金型とより長いツーリングリードタイムであり、これは意味のある量でのみ回収されます。
Q: 低レベル信号コンタクトにはどのめっきを指定すべきですか?
A: 低レベル信号には、金/ニッケルが通常の答えです。酸化膜や硫化物膜の形成に耐えるためです。厚さは通常、1~2 µmニッケル上に0.5~1.5 µm金で、コスト管理のためにコンタクトゾーンに選択的に適用されます。銀は、接触抵抗が環境安定性よりも重要な場合の代替ですが、管理された雰囲気またはバリア層が必要です。
関連リソース
- BQUQと東莞工場について:/about/
- カスタム金属打ち抜き能力:/custom-metal-stamping/
- 打ち抜き端子とコンタクト:/stamping-terminals-contacts/
- 打ち抜きブラケットとマウント:/stamping-brackets-mounts/
- 業界動向:/industry-dynamics/
- 技術記事:/bquq-blog/
- FAQとケーススタディ:/faq/ | /case/
BQUQエンジニアリングチームによって執筆。BQUQ(東莞)は、CNC加工(±0.005 mm)、金属打ち抜き、カスタムばね、ヒートシンク生産を1つのISO9001工場で運営しています。中国東莞から直接調達 — 12時間で見積もり:sc@bquq.com | WhatsApp +86 13713157787 | www.bquq.com


