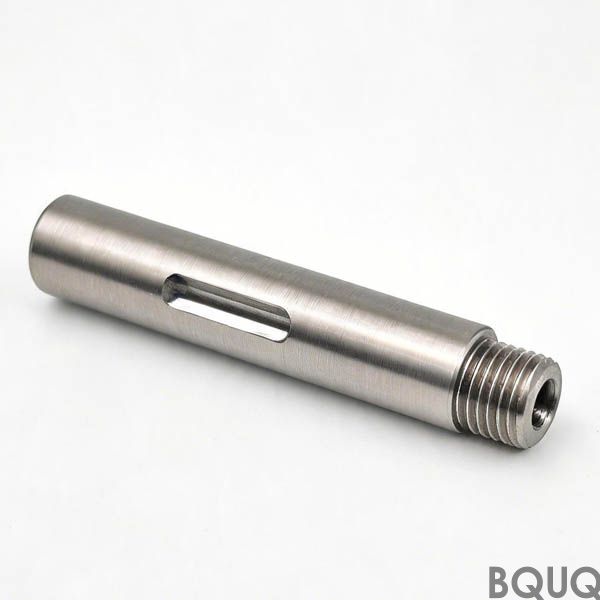
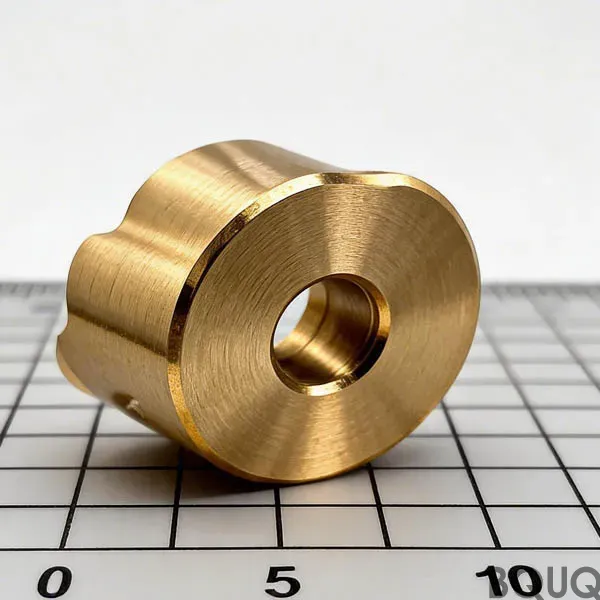
数控加工编程技术:Steel 4140 / 4340、公差 0.005 mm、表面硬铬镀层 0.025 mm、交货期 15 个工作日、MOQ 500 pcs。汽车行业产能。包含图纸审核和首件报告。
CNC加工プログラミング技術
重要なポイント
CNC加工プログラミング技術は、機械にかける前の工程ウィンドウを定義します。まず材料の状態と工具の形状を固定し、その後、生産速度で能力を実証します。4140/4340鋼のロボティクス部品では、対応範囲は400 x 300 x 200 mmに達し、公差はご要望に応じて±0.002 mmを保持し、ボア面粗さはRa 0.4に達し、生産リードタイムは10営業日です。
重要なポイント
CNC加工プログラミング技術は、機械にかける前の工程ウィンドウを定義します。まず材料の状態と工具の形状を固定し、その後、生産速度で能力を実証します。4140/4340鋼のロボティクス部品では、対応範囲は400 x 300 x 200 mmに達し、公差はご要望に応じて±0.002 mmを保持し、ボア面粗さはRa 0.4に達し、生産リードタイムは10営業日です。
多くの購買担当者は図面と目標価格から始めます。当社はCNC加工プログラミング技術から始め、その部品が実際に耐えなければならないものは何かを問います。すなわち、荷重サイクル、熱変動、またはロボティクスにおける腐食環境です。
主要仕様の概要
| パラメータ | 値 / 範囲 |
|---|---|
| 材料 | 鋼 4140 / 4340 |
| tolerance_standard | ご要望に応じて±0.002 mm |
| 表面仕上げ | ボア面Ra 0.4、外面Ra 0.8 |
| roughness_ra | Ra 0.2 |
| サイズ範囲 | 400 x 300 x 200 mmの範囲 |
| リードタイム(生産) | 10営業日 |
市場と技術の背景
ロボティクス購買側の統合により、プログラム数は減り、規模は大きくなっています。これは、単一のサンプルで勝負するサプライヤーではなく、生産速度で工程能力を文書化できるサプライヤーに報いるものです。
こちらもご覧ください:真鍮/銅CNC加工
関税と物流の不確実性により、ロボティクスでは地域認定が優先事項となっています。購買担当者は第二の認定供給元を求めることが増えており、これによりCNC加工プログラミング技術の指定方法と公差の文書化方法が変わってきています。
スイス型CNC旋盤:主軸台移動型が勝つとき の詳細はこちら。
製造方法
CNC加工プログラミング技術の工程は、機械ではなく工程ウィンドウから始まります。まず材料の状態と工具の形状を固定し、その後、ご要望に応じた±0.002 mmが、単一の低速な部品ではなく生産速度で保持されることを確認します。
生産では、CNC加工プログラミング技術は一定間隔での工程内チェックとともに運用されます。オペレーターは30~50個ごとに寸法を記録し、バッチがご要望に応じた±0.002 mmを外れる前に工具摩耗を捉えます。
技術資料:カスタムCNCコレットチャック 38型 角棒材対応 中国製
CNC加工プログラミング技術の最終検査は、一般寸法についてはサンプリングベース、重要特徴については100%です。この区分は工具製作前に合意されます。なぜなら、ある特徴を一般から重要に移すと、コストと10営業日が変わるからです。
材料と表面仕上げ
CNC加工プログラミング技術の表面仕様は、ボア面Ra 0.4、外面Ra 0.8で、ロボティクスにおける使用環境に合わせて選定されています。厚さは工程設定から仮定するのではなく、同一バッチの参照クーポンで検証します。
CNC加工プログラミング技術が接触荷重を受ける場合、材料硬度は寸法公差とともに指定されます。試験方法が定義されていない硬度は、受入検査紛争の最も一般的な原因です。
おすすめ記事:BQUQ CNC加工スレッドコレットチャック本体スピンドルマウント – 精密ERコレットチャック
CNC加工プログラミング技術について、リサイクル含有率およびRoHS/REACH宣言はご要望に応じて提供可能です。お客様のロボティクス顧客が材料起源を監査する場合、納品時ではなく見積段階でミルサーティフィケートを要求してください。
公差と検査
測定方法は仕様の一部です。CMMで測定した特徴と、ゲージで測定した同じ特徴は一致しないことがあるため、CNC加工プログラミング技術の図面には、各重要寸法がどのように検証されるかを記載します。
トレーサビリティはヒートロットと生産日で保持されます。CNC加工プログラミング技術で現場問題が発生した場合、どのバッチ、どの工具セット、どの検査記録が該当するかを特定できます。
不適合材料は、システム上だけでなく物理的に隔離されます。CNC加工プログラミング技術では、これは処分が文書化されるまでバッチが表示されたエリアに留まることを意味し、最も一般的な出荷ミスを防ぎます。
使用用途
使用環境は、荷重よりも多くの再設計を促します。屋外または洗浄環境で使用されるCNC加工プログラミング技術では、ボア面Ra 0.4、外面Ra 0.8、およびシールを設計段階で考慮する必要があり、後から追加するものではありません。
メンテナンスアクセスは重要です。CNC加工プログラミング技術が消耗品である場合、独自の部品番号を持つスペアとして指定することを推奨します。そうすれば、再発注時に図面全体のレビューが不要になります。
発注前に確認すべきこと
重要特徴は見積段階で定義してください。工具製作後に特徴を一般のご要望に応じた±0.002 mmから重要に移すと、コストが増加し10営業日が延びます。これはカスタム調達において最も回避可能な遅延です。
見積は同じ基準で比較してください。材料グレード、ボア面Ra 0.4、外面Ra 0.8、検査範囲、および梱包です。100%検査を省いた低い単価は、低い総コストではありません。
スタンピングプレス選定ガイド:メカニカル式 vs 油圧式 vs サーボ式 と比較してください。
FAQ:発注前のご質問
CNC加工プログラミング技術の最小注文数量はいくらですか?
一般寸法はご要望に応じて±0.002 mmで保持されます。重要特徴は図面で識別され、より厳しい範囲で保持され、測定方法が明記されるため、受入検査が当社と一致します。
CNC加工プログラミング技術の生産にはどのくらいかかりますか?
CNC加工プログラミング技術の標準リードタイムは、図面承認と工具承認後10営業日です。試作品は通常、工具を経由しないためより速く、繰り返し注文は工具が存在するためさらに速くなります。
既存の図面から作業できますか?
はい。一般的な形式で図面をお送りください。まず製造可能性をレビューし、ご要望に応じた±0.002 mmが追加工程を必要とする特徴を指摘するので、工具製作前に判断できます。
材料および検査証明書を提供していますか?
ボア面Ra 0.4、外面Ra 0.8はCNC加工プログラミング技術の標準です。その他の仕上げは、定義された厚さ範囲で見積もられ、工程設定から仮定するのではなく、同一バッチのクーポンで検証されます。
CNC加工プログラミング技術で利用可能な表面仕上げは何ですか?
変更は元の初品報告書に対して文書化されます。影響を受ける寸法を特定し、影響を受ける工程のみを再見積もりし、CNC加工プログラミング技術の既存在庫が引き続き使用可能かどうかをお知らせします。
関連記事:カスタム金属プレス部品の最小注文数量はいくらですか?
図面と年間数量をお送りください。製造可能性レビュー、工程ルート、およびご要望に応じた±0.002 mm、10営業日、1000 pcsを暗黙ではなく明示した見積を受け取ることができます。
こちらもご覧ください:CNC加工部品のサプライヤー/メーカー
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|---|
| 材料 | 鋼 4140 / 4340 |
| 公差 | ご要望に応じて±0.002 mm |
| リードタイム | 10営業日(生産) |
| MOQ | 抜粋では未指定。サプライヤーに確認してください |
| 対応能力 | 400 x 300 x 200 mmの範囲 |
選定 / 比較
| オプション | 最適な用途 | トレードオフ |
|---|---|---|
| 厳密公差プログラミング(±0.002 mm) | 荷重サイクルまたは熱変動があるロボティクス部品 | 一定間隔での工程内チェックと、より遅いサイクル規律が必要 |
| 標準公差プログラミング | 重要でない特徴および粗取りパス | 生産速度での工程能力の文書化が少ない |
| ボア面仕上げRa 0.4 | 低摩擦またはシールが必要なボア | 仕上げ時間と工具コストが増加 |
| 外面仕上げRa 0.8 | 一般的な外面 | ボア面仕上げより粗く、Ra 0.2には二次工程が必要な場合がある |
| 地域第二供給元認定 | 関税と物流の不確実性に直面する購買担当者 | 文書と工程能力エビデンスが重複する |
工程 / 検査
| 段階 | 管理 | 記録 |
|---|---|---|
| 工程ウィンドウ定義 | 加工前に材料状態と工具形状を固定 | 工程ウィンドウシート |
| プログラミング | 生産速度向けに送り、速度、ツールパスを設定 | CNCプログラムおよび段取りシート |
| 工程内チェック | 生産中に一定間隔で測定 | 工程内検査ログ |
| 公差検証 | 単一の低速部品ではなく、生産速度でご要望に応じた±0.002 mmを確認 | 能力データ |
| 表面仕上げ検証 | ボア面Ra 0.4および外面Ra 0.8を確認 | 表面仕上げレポート |
精密太陽光接続箱端子・クリップ の詳細はこちら。
よくある質問
CNC加工プログラミング技術とは何ですか?
金属を切削する前に加工ウィンドウを定義する工程です。材料状態、工具形状、送り、速度、ツールパスを含みます。ロボティクス部品では、単一の低速サンプルだけでなく、生産速度でご要望に応じた±0.002 mmを保持する必要があり、一定間隔での工程内チェックを行います。
CNC加工プログラミングはどのような公差を保持できますか?
本記事では、ご要望に応じて±0.002 mmを規定しています。この公差は、単一の低速部品ではなく生産速度で確認されます。4140/4340鋼の400 x 300 x 200 mm範囲では、固定された工程内チェックと文書化された工程能力が必要です。
技術資料:CNC 治具:ワーク保持が公差を決める
ボアおよび外面で達成できる表面仕上げは何ですか?
ボア面仕上げはRa 0.4に達し、外面はRa 0.8に達し、指定があれば粗さはRa 0.2まで可能です。これらの値はプログラミングウィンドウに紐づくため、仕上げパスと工具形状を生産前に固定する必要があります。
生産にはどのくらいのリードタイムを見込むべきですか?
生産リードタイムは10営業日です。これは工程ウィンドウが固定され、工程内チェックが一定間隔で予定されていることを前提とします。400 x 300 x 200 mm範囲全体でご要望に応じた±0.002 mmが必要な場合は、注文を出す前に能力を確認してください。
CNC加工プログラミングにおいて地域認定が重要なのはなぜですか?
関税と物流の不確実性により、ロボティクスでは地域認定が優先事項となっています。購買担当者は第二の認定供給元を求めることが増えており、これによりプログラミング技術の指定方法と公差の文書化方法が変わります。つまり、能力エビデンスはサンプルだけでなく工程とともに移動する必要があります。
生産速度での工程能力をどのように証明しますか?
まず材料状態と工具形状を固定し、その後、一定間隔で工程内チェックを実行します。目標は、単一の低速部品ではなく、生産速度でご要望に応じた±0.002 mmです。記録には工程ウィンドウシート、CNCプログラム、工程内検査ログが含まれます。
おすすめ記事:BQUQによる5軸CNC加工
CNC加工部品を発注する前に何を確認すべきですか?
材料グレード4140または4340、ご要望に応じた公差±0.002 mm、ボア面仕上げRa 0.4、外面Ra 0.8、および400 x 300 x 200 mm範囲を確認してください。また、10営業日のリードタイムと、地域認定のために第二の認定供給元が必要かどうかも確認してください。
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|---|
| 材料 | 鋼 4140 / 4340 |
| 公差 | ご要望に応じて±0.002 mm |
| リードタイム | 10営業日 |
| MOQ | 記事では未指定 |
| 対応能力 | 400 x 300 x 200 mmの範囲 |
選定 / 比較
| オプション | 最適な用途 | トレードオフ |
|---|---|---|
| 4140鋼 | 荷重サイクル耐性が必要なロボティクス部品 | 4340より焼入れ性が低い |
| 4340鋼 | 熱変動耐性が必要なロボティクス部品 | コストが高く、加工ウィンドウが厳しい |
| ±0.002 mm公差 | ロボティクスにおける重要な嵌合特徴 | 生産速度で証明された工程能力が必要 |
| Ra 0.4ボア面仕上げ | ロボティクス組立品のボア面 | 仕上げ時間と検査コストが増加 |
| 10営業日リードタイム | 地域認定を伴う生産プログラム | 材料状態と工具準備に依存 |
よくある質問
CNC加工プログラミング技術とは何ですか?
CNC加工プログラミング技術は、機械にかける前の工程ウィンドウを定義します。まず材料の状態と工具の形状を固定し、その後、生産速度で能力を実証します。4140/4340鋼のロボティクス部品では、400 x 300 x 200 mmの範囲、ご要望に応じた±0.002 mm公差、Ra 0.4のボア面仕上げをサポートします。
スプリングコイリングとは何か、CNCスプリング製造はどのように機能するのか? と比較してください。
ロボティクス部品ではどのような公差を保持できますか?
4140/4340鋼のロボティクス部品について、ご要望に応じて±0.002 mmを保持します。400 x 300 x 200 mmの範囲とRa 0.4のボア面仕上げは、材料状態と工具形状を先に固定し、生産速度で能力を証明した場合にサポートされます。
ボア面で達成できる表面仕上げは何ですか?
ボア面仕上げはRa 0.4に達し、外面Ra 0.8およびRa 0.2が記事に記載されています。これらの仕上げは、400 x 300 x 200 mm範囲およびご要望に応じた±0.002 mm公差内の4140/4340鋼のロボティクス部品に適用されます。
生産リードタイムはどのくらいですか?
4140/4340鋼のロボティクス部品の生産リードタイムは10営業日です。これは、材料状態と工具形状を先に固定し、ご要望に応じた±0.002 mm公差、Ra 0.4ボア面仕上げ、および生産速度で証明された能力を前提とします。
ロボティクス部品にはどのような材料を加工しますか?
ロボティクス部品には鋼4140 / 4340を加工します。工程ウィンドウは、400 x 300 x 200 mm範囲、ご要望に応じた±0.002 mm公差、Ra 0.4ボア面仕上げ、外面Ra 0.8、Ra 0.2、および10営業日の生産リードタイムをカバーします。
CNC加工ロボティクス部品を発注する前に何を確認すべきですか?
材料状態、工具形状、およびその部品がロボティクスにおける荷重サイクル、熱変動、または腐食環境に耐える必要があるかどうかを確認してください。また、400 x 300 x 200 mm範囲、ご要望に応じた±0.002 mm公差、Ra 0.4ボア面仕上げ、および10営業日リードタイムも確認してください。
ロボティクス購買担当者にとって地域認定が重要なのはなぜですか?
関税と物流の不確実性により、ロボティクスでは地域認定が優先事項となっています。購買担当者は第二の認定供給元を求めることが増えています。サプライヤーは、4140/4340鋼、ご要望に応じた±0.002 mm公差、Ra 0.4ボア面仕上げ、および10営業日リードタイムで、生産速度での工程能力を文書化する必要があります。