なぜ5Cおよび2Jコレットが精密加工に不可欠であり続けるのか?
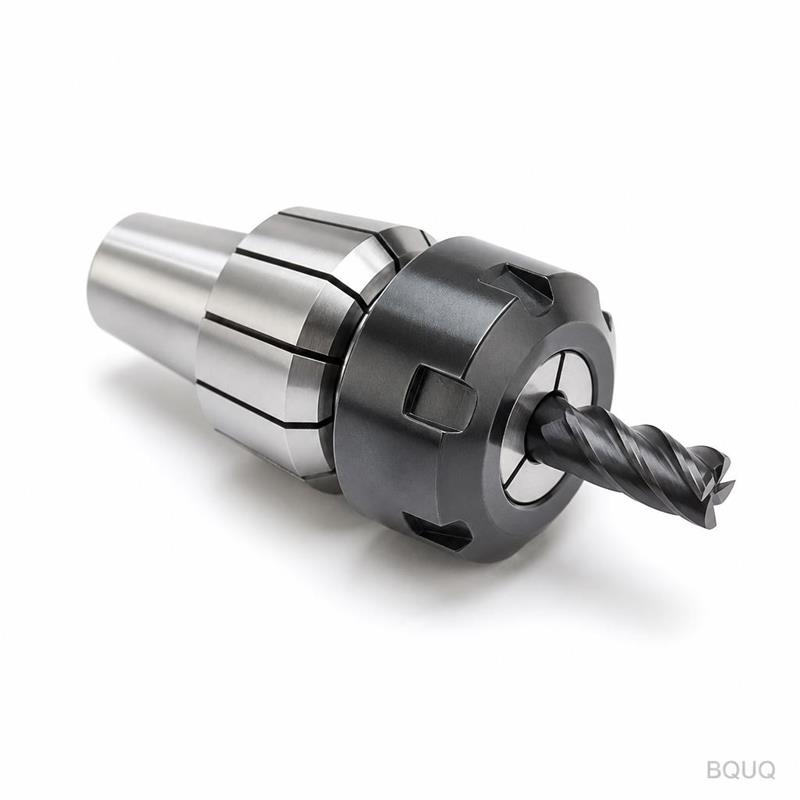
直接的回答是,5C和2J弹簧夹头之所以仍然不可或缺,是因为它们在夹持精度、重复性和成本效益方面提供了最佳平衡,适用于直径最大为1-5/8英寸的圆形和六角形棒料,这是现代液压和热缩系统在经济上无法匹敌的领域。这些传统的工件夹持装置只需一个简单的拉杆即可实现0.0005英寸或更低的跳动公差,使其成为数控车床、自动车床和磨削夹具上二次加工的首选。它们能在BQUQ等
直接的回答是,5C和2J弹簧夹头之所以仍然不可或缺,是因为它们在夹持精度、重复性和成本效益方面提供了最佳平衡,适用于直径最大为1-5/8英寸的圆形和六角形棒料,这是现代液压和热缩系统在经济上无法匹敌的领域。这些传统的工件夹持装置只需一个简单的拉杆即可实现0.0005英寸或更低的跳动公差,使其成为数控车床、自动车床和磨削夹具上二次加工的首选。它们能在BQUQ等
直接的回答是,液压动力卡盘通过保持恒定、可调的夹紧力,消除了操作者相关变量,并在高主轴转速下补偿离心力,从而提高了大批量车削中的重复精度。具体来说,现代液压卡盘在数千次循环中可将零件跳动控制在0.005毫米至0.010毫米TIR(总指示读数)范围内,而手动卡盘则为0.02毫米至0.05毫米。这种一致性直接转化为更低的废品率、更严格的统计过程控制(Cpk值高于
ベイパーチャンバー vs ヒートパイプ vs スカイブドフィンのロードマップ問題に対する直接的な答えは何か?技術ロードマップは明確である。スカイブドフィンは150 W/cm²未満の熱流束の空冷設計において最も低コストなソリューションであり、ヒートパイプは50 W〜250 Wのコスト重視のリモート熱輸送で主流であり、ベイパーチャンバーは200 W/cm²以上の
水素燃料電池用バイポーラプレートの量産において、スタンピング(プレス成形)はコスト効率とサイクルタイムの面で優れた製造方法であり、一方CNC加工は試作や少量生産に適しています。具体的には、スタンピングプレートは年間10万枚以上の生産量で1枚あたり2.50米ドル以下の製造コストを達成しますが、機械加工プレートは1枚あたり15〜30米ドルかかります。本稿では、公
AI支援CNCプログラミングは、一般的なBQUQ生産ロットにおいて、プログラミング時間を測定可能な35%から55%削減し、機械稼働率を15%から25%向上させます。最も顕著な効果は、複雑な5軸部品と反復的な同族部品の加工で見られます。これらの数値は、アルミニウム6061-T6、ステンレス鋼303、焼入れ工具鋼を使用した40の実稼働ジョブにわたる2026年の工