ER、TG、SKコレットチャックの主な違いとは?
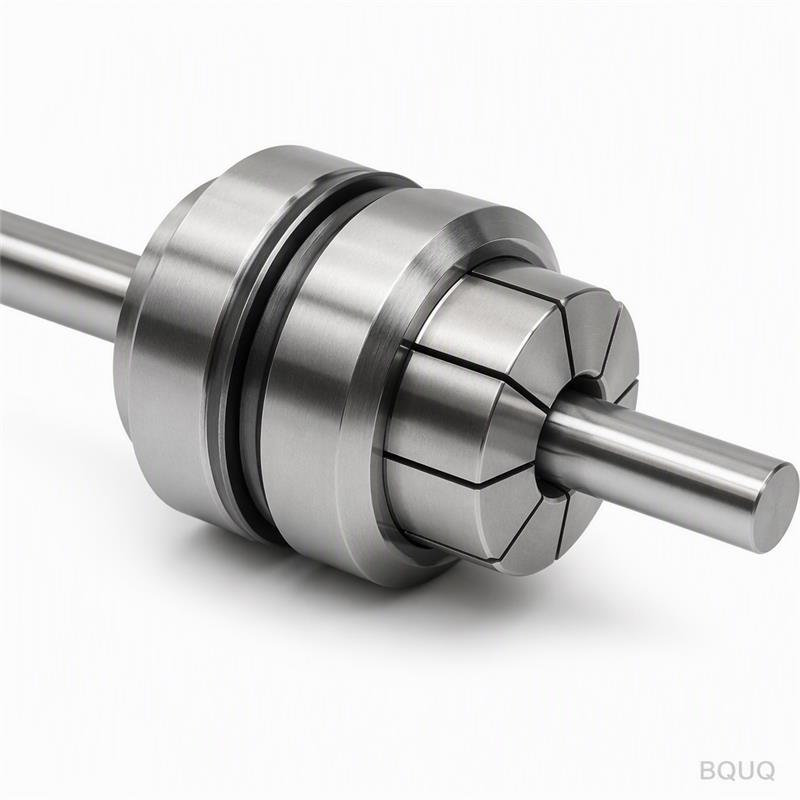
2024年の精密機械加工において、直接的な回答としては、ERコレットチャックはコストと汎用性のバランスに優れた一般的な工具保持の主力であり、TG(タイトグリップ)コレットは仕上げ加工において優れた振れ精度を提供し、SK(ドイツ規格)コレットは重切削において最高の剛性とトルクを提供します。これら3つのシステムの選択は、絶対的な「最良」を決めることではなく、お客
2024年の精密機械加工において、直接的な回答としては、ERコレットチャックはコストと汎用性のバランスに優れた一般的な工具保持の主力であり、TG(タイトグリップ)コレットは仕上げ加工において優れた振れ精度を提供し、SK(ドイツ規格)コレットは重切削において最高の剛性とトルクを提供します。これら3つのシステムの選択は、絶対的な「最良」を決めることではなく、お客
AIサーバー液冷の急速な採用は、ヒートシンク設計を大型のフィン付きアルミ押出材から、コンパクトで高密度な銅製マイクロチャネルおよびコールドプレート構造へと根本的にシフトさせています。350W未満のプロセッサでは空冷が依然として有効ですが、700Wを超える熱設計電力(TDP)を持つAI GPUは現在液冷を必要としており、ヒートシンク容積は40%から60%削減さ
分散型AIシステム向けの最も効果的なコンパクト冷却ソリューションは、高密度ヒートシンクと強制対流を組み合わせ、ミニチュアブロワーまたは合成ジェットを使用して、10リットル未満の筐体内で5〜25 W/cm²の熱流束を管理します。ほとんどのエッジ展開では、ハイブリッド方式(アルミニウムまたは銅ベーパーチャンバーベース、15 mm〜30 mmの高さのフィンスタック
薄型スマートフォンに最適な熱対策ソリューションは、高熱流束を拡散するベイパーチャンバー(VC)と、面方向の熱拡散を行うグラファイトシートを組み合わせたもので、7mm厚のシャーシにおいてジャンクション対外気熱抵抗を1.5K/W未満に抑えることができます。ベイパーチャンバーは、5W〜15Wのプロセッサ負荷を、熱伝導率換算で5000W/m·K〜20000W/m·K
ワイヤー放電加工とCNCフライス加工は競合する技術ではなく、補完的なプロセスです。戦略的に組み合わせることで、どちらのプロセス単独では実現できない形状、公差、材料特性をメーカーに提供できます。ワイヤー放電加工は、切削力ゼロで優れた表面仕上げを実現しながら、硬質で導電性のある材料の切断に優れています。一方、CNCフライス加工は、高速な材料除去、3次元の複雑な形