製品の詳細 目次
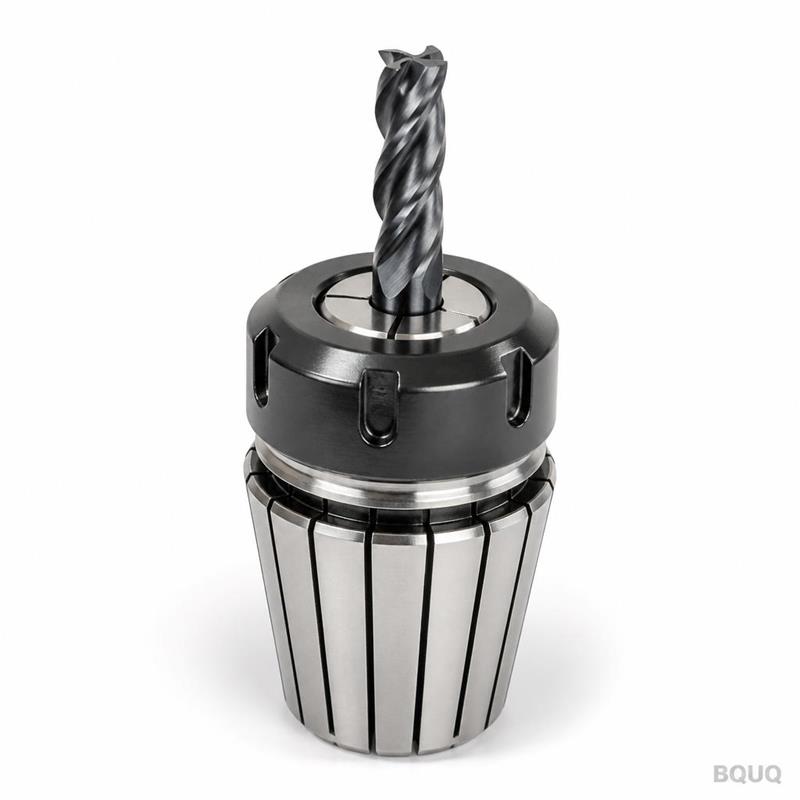
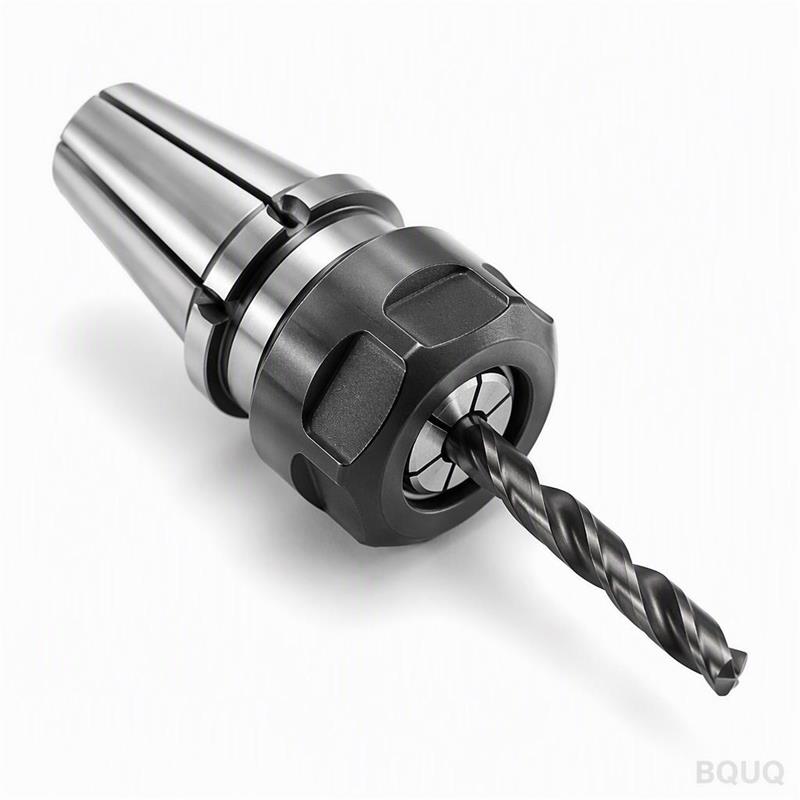
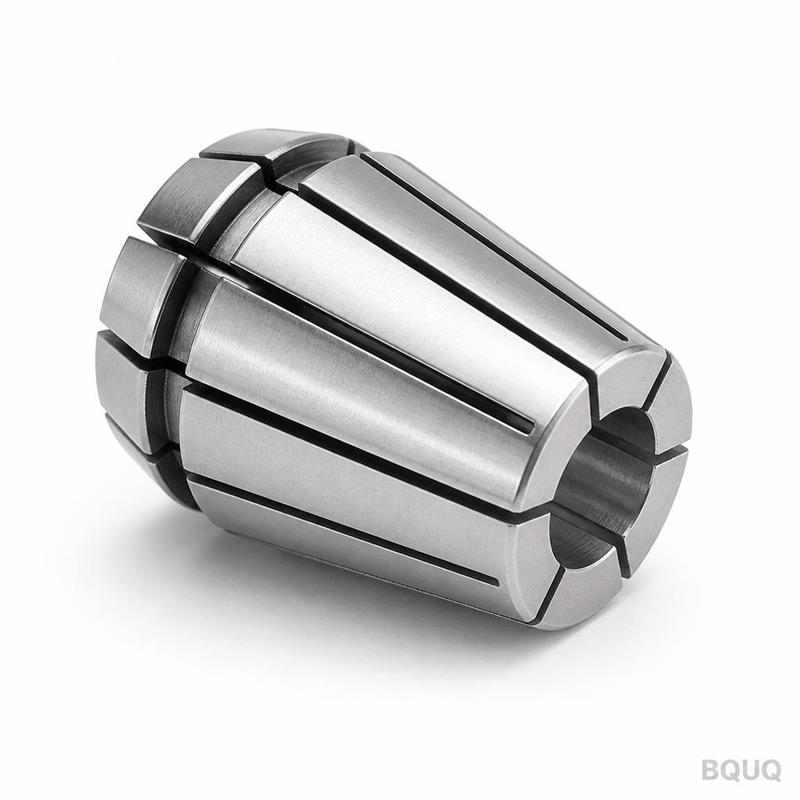
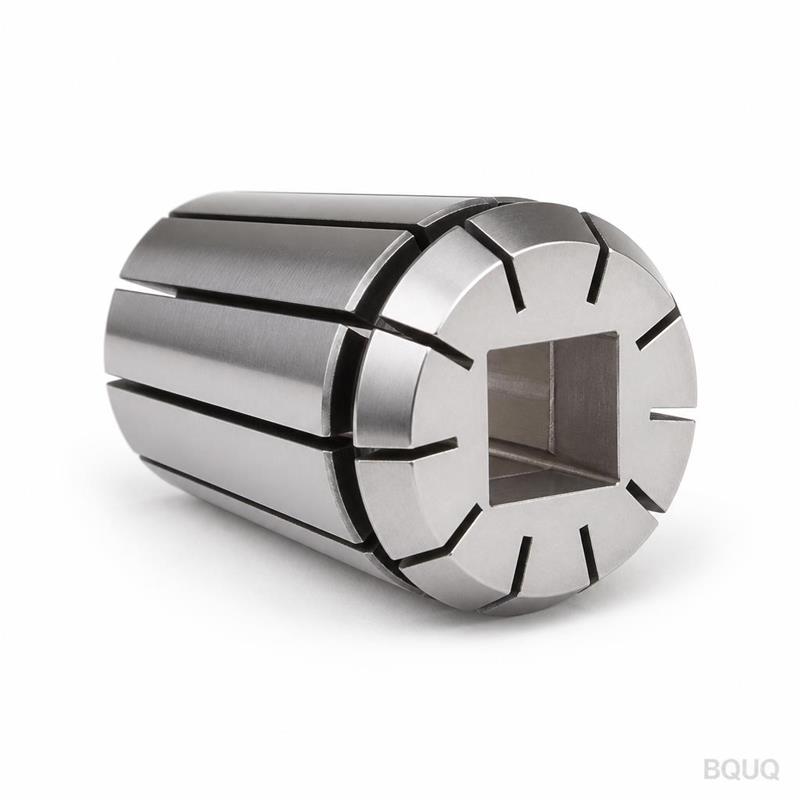
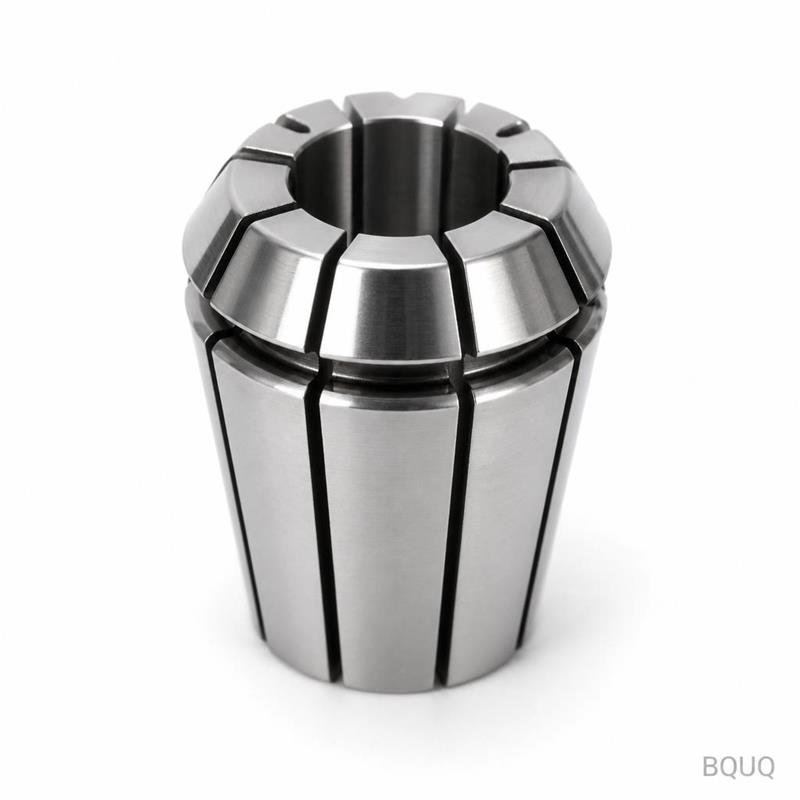
このER25チャックとは何か、そしてなぜ現在のホルダーよりも強力に保持するのか これは、1 mmから16 mmのシャンク径のエンドミルを把持するために設計されたCNC加工ER25スプリングコレットチャックです。42CrMo4合金鋼から加工し、HRC 58-62に熱処理し、その後、先端部で0.005 mm TIRの同心度に精密研削しています。つまり、深い切削での工具たわみが少なくなり、ワークピースの表面仕上げが向上し、エンドミルの寿命が延びます。特にステンレス鋼や焼入れ鋼の切削で効果を発揮します。東莞から標準15日間のリードタイムで出荷し、バッチ最小数量は設定していません。
ER25スプリングコレットがエンドミルに跡を残さずに把持力を分散する仕組み ER25システムは、ナットを締めると工具シャンクの周囲に均等に圧縮されるテーパーコレットを使用します。セットスクリューホルダーとは異なり、クランプ力は全接触長にわたって適用されます。当社のポケット設計では、通常10 mmから12 mmの係合長です。これにより、ポイントローディングが排除され、エンドミルシャンクは真円を保ち、ブリネル痕が付きません。内部テーパーは、8°の内角で加工し、表面仕上げはRa 0.4 µmです。これにより、工具交換のたびにコレットが一貫して着座します。その結果、500回以上の工具交換後でも、0.005 mm未満の再現性のある振れ精度が得られます。
チャック本体とナットに使用する材料と熱処理 チャック本体には、靭性と被削性のバランスに優れた42CrMo4(AISI 4140)を使用しています。本体はHRC 58-62に焼入れし、その後、降伏強度を900 MPa以上に保ちながら脆性を低減するために焼戻しを行います。ロックナットは20CrMnTi浸炭鋼製で、表面硬度HRC 58-62、芯部硬度HRC 30-35に浸炭処理されています。この組み合わせにより、耐摩耗性に優れたねじ部と、高トルクでの繰り返し締め付けによる割れに耐える強靭な芯部が得られます。1215快削鋼は使用していません。生産切削に必要な硬度や疲労寿命を維持できないためです。
0.005 mmの振れ精度を保証する加工工程 鋳造品ではなく、中実の棒材から加工を開始します。5軸CNC旋盤で外形を0.01 mm以内に旋削します。次に、ドライブフラットとねじ逃げ部をフライス加工します。内部テーパーはセミファイニッシュボーリング後、熱処理し、最後にCBNホイールを使用したCNC内面研削盤で研削します。研削パスでは0.2 mmのみの除去量に抑え、熱変形を0.002 mm未満に抑えます。研削後、マスターコレットに対してテーパーをラッピングし、テーパー表面全体で85%以上の接触率を実現します。これは標準的な市販公差ではありません。高速加工で一貫した工具保持を実現するためのものです。
サンプルレポートだけでなく、出荷前の全数検査 ロットごとに1個ではなく、すべてのチャックを検査します。プローブ分解能0.0005 mmのCMMを使用して、テーパー角度、ねじピッチ、ボアとテーパーの同心度を検証します。振れ精度は精密マンドレル上のダイヤルインジケータで測定し、0.005 mm TIRを超えるものはすべて不合格とします。表面硬度は、本体とナットにロックウェル硬度計で検証します。また、機能テストとして、標準の10 mmエンドミルシャンクをクランプし、先端部と先端から3×径の位置での振れ精度を測定します。出荷時に検査シートのコピーを同封します。完全な材料証明書やPPAPレベル3レポートが必要な場合は、追加料金なしで提供できます。
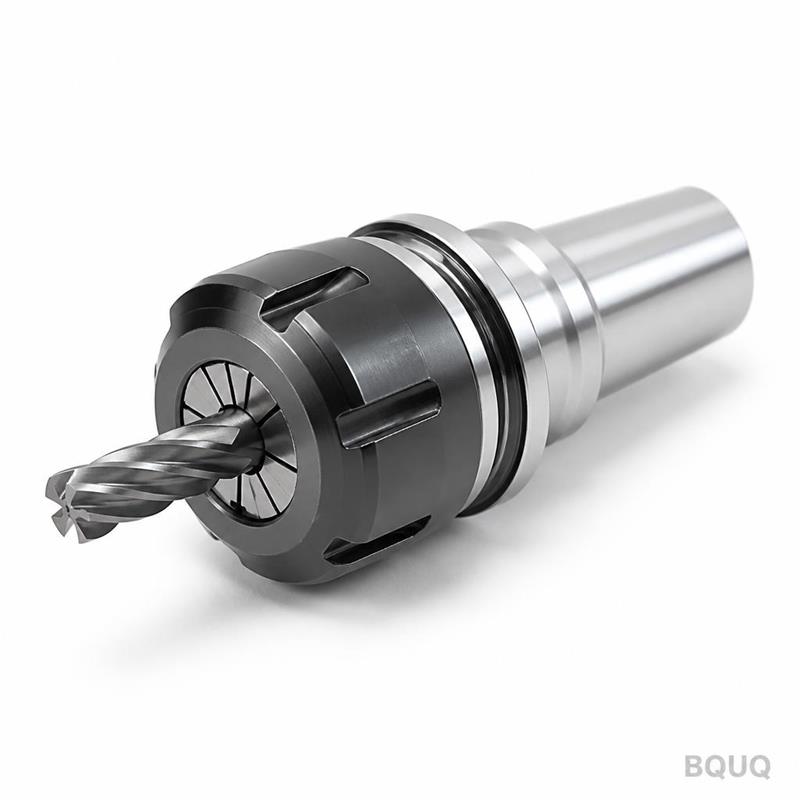
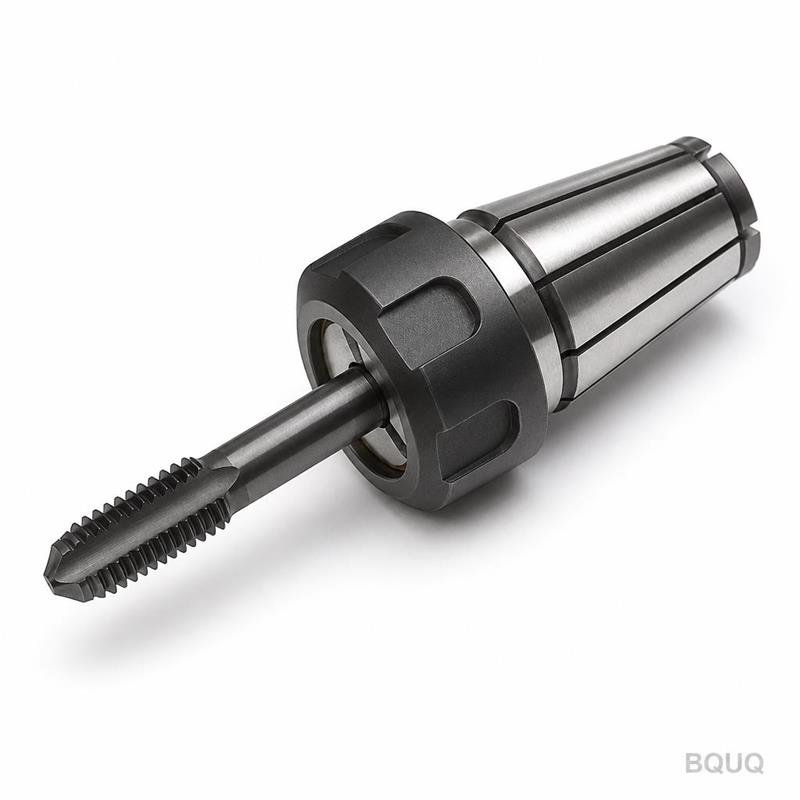
設計の基準となる標準寸法と性能仕様 これらのチャックは、ISO 15488(DIN 6499)の寸法規格に準拠して加工しています。つまり、どのブランドの標準ER25コレットでも使用でき、当社のコレットに縛られることはありません。ナットのねじはM40×1.5で、シャンクはストレート円筒、CAT40、BT40、HSK63Aの各構成から選択できます。カスタムシャンク長や特殊ねじが必要な場合は、図面に基づいて設計を変更できます。以下は、当社の最も一般的な構成である内部クーラント穴付きストレートシャンクの標準仕様表です。
パラメータ 値 コレットタイプ ER25(ISO 15488準拠) クランプ範囲 1 mm – 16 mm(1 mm刻み) シャンクオプション ストレートØ20 mm、CAT40、BT40、HSK63A 本体材料 42CrMo4(AISI 4140) 熱処理 焼入れ・焼戻し、HRC 58-62 ナット材料 20CrMnTi浸炭、表面HRC 58-62 同心度(TIR) 先端部0.005 mm、3×D位置0.008 mm 表面仕上げ テーパー部Ra 0.4 µm、本体部Ra 0.8 µm 内部クーラント穴 Ø4 mm貫通、オプション リードタイム 標準15日、急ぎ7日(最小10個) 最小注文数量 標準サイズは最小注文数量なし
軽い断続切削で油圧ホルダーよりも当社のER25チャックが優れている理由 油圧チャックは振動減衰に優れていますが、コストは4〜5倍で、組み立てに油圧ポンプが必要です。当社のER25チャックは、コスト20%で減衰性能の80%を実現します。アルミニウムや前加工済み鋼の仕上げパスでは、表面仕上げの差はRa 0.2 µm以内で、ほとんどの用途では無視できるレベルです。真の利点は工具交換速度です。標準のトルクレンチで30秒以内にエンドミルを交換できます。そのため、1日に複数の小ロットを処理するジョブショップに最適です。重切削での最大限の減衰が必要な場合は、油圧ホルダーをお勧めしますが、フライス加工の90%の用途では、このER25チャックが正しい工学的選択です。
特定の用途向けに加工するカスタムオプション ドライブピン用のシャンクフラットの追加、深いリーチ用に最大50 mmの延長、ロックリング用のナットへのカスタムねじ加工が可能です。また、スピンドル貫通クーラントを使用する場合は、最大Ø6 mmの貫通クーラント穴付きバージョンも提供しています。20,000 RPMを超える高速スピンドル用に、25,000 RPMでG2.5バランスを取ることも可能です。図面に対象速度を指定してください。過去5年間で12,000個以上のコレットチャックを加工しており、一般的なバリエーションの工具を在庫しているため、リードタイムを短縮できます。
図面を送付する前によくある質問 最小注文数量はいくらですか? 標準ER25サイズの最小注文数量はありません。テスト用に1個から注文でき、10個から数量割引を提供します。
カスタムシャンクやねじ構成の加工は可能ですか? はい、2D図面または3D STEPファイルに基づいて、シャンク径、長さ、ねじタイプの変更、貫通クーラント穴の追加が可能です。
出荷前の振れ精度はどのように検証していますか? 各チャックをCMMとダイヤルインジケータマンドレルで検査し、0.005 mm TIRを超えるものはすべて不合格とし、検査レポートをパッケージに同封します。
カスタムバッチの標準リードタイムはどのくらいですか? 図面承認から標準15日です。10個以下の緊急注文の場合は、7日で出荷できます。
図面を送信して12時間以内に正式な見積もりを取得 当社は中国東莞にある精密製造工場で、20年のCNC加工経験があります。30か国のエンジニアに20万個以上の加工部品を出荷してきました。サプライヤーを比較する場合は、CNC切削工具選定ガイド を使用してパラメータを確認し、CNC加工公差ガイド で図面要件を確認してください。CNC加工ER25スプリングコレットチャックとエンドミルCNC加工プロジェクトの正式な見積もりについては、sc@bquq.comまたはWhatsApp +86 13713157787までご連絡ください。図面(STEP、IGES、PDF)を送信していただければ、12時間以内に価格、リードタイム、DFMレビューを返信します。
関連製品 パラメータ パラメータ 能力 材料 AL6061/7075、SUS303/304/316、45#鋼、T2銅、H59真鍮、POM、PEEK、ナイロン 公差 ±0.005mm標準、±0.003mmは要望に応じて 機械 3/4/5軸CNC、旋削・フライス複合、スイス型自動旋盤 表面処理 陽極酸化、ニッケル、亜鉛、不動態化、サンドブラスト、研磨 サイズ範囲 最大400 x 300 x 200 mm 試作 72時間、サンプルに最小注文数量なし 検査 バッチごとに完全なレポート、CMMデータは要望に応じて