製品の詳細 目次
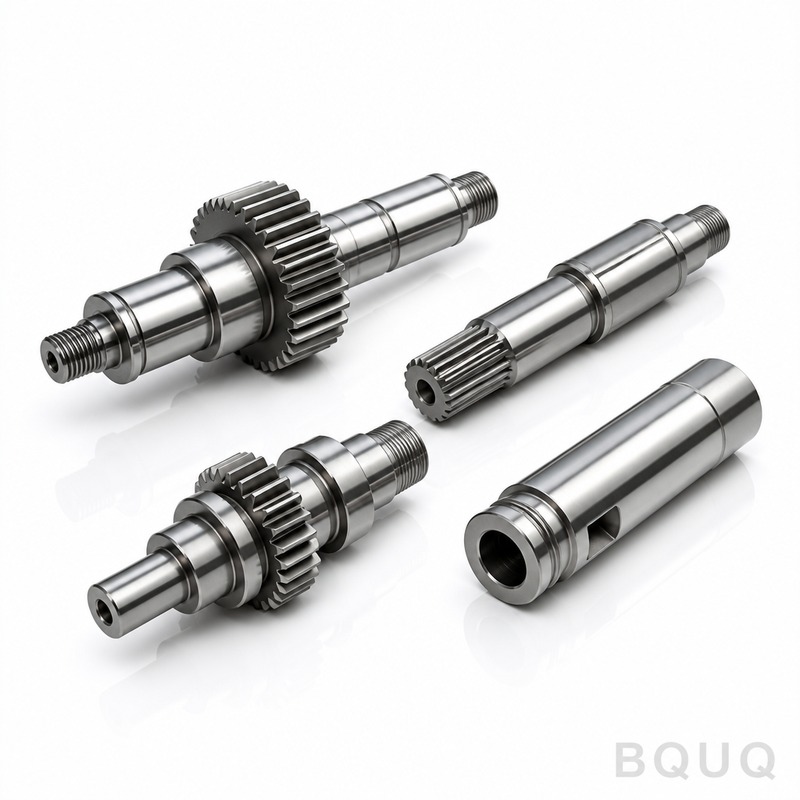
BQUQのCNC加工ギヤボックスシャフトは、当社東莞工場の3軸・5軸CNC旋盤およびマシニングセンタで製造される丸軸、スプライン軸、または段付き軸です。全振れ0.005mm、表面粗さ0.8 Ra、要求に応じて58〜62 HRCの表面硬度を実現し、標準リードタイム15日、最小ロットなしでご提供します。これらのシャフトは、自動車、ロボット、産業用減速機において、振動や早期摩耗を発生させることなくトルクを伝達します。
段付き旋削とスプライン加工:0.005mmの振れ精度を実現する方法 振れはギヤボックスの寿命を縮める最大の敵です。0.02mmの振れがあるシャフトは、歯車の歯に不均一な負荷がかかり、騒音と発熱を引き起こします。当社では、チャックではなくセンタリング加工による両端センタ穴(60度の頂角、真円度0.002mmに研削)を施した後、DMG Mori NLX 2500で各外径を単一セットアップで旋削することで、この問題を解消しています。スプライン加工には、CNCホブ盤またはリーストリッツ社製ホイーリング加工機を使用し、インボリュート歯形をプロファイル誤差0.01mmで切削します。すべてのシャフトは出荷前にタリロンド365真円度測定機で測定されます。標準的な結果は、長さ300mmのシャフトで振れ0.005mm、軸受ジャーナル部の真円度0.003mmです。
ギヤボックスシャフトに使用する材料と熱処理 材料の選択はトルク容量と疲労寿命を左右します。当社では、中国国内の認定製鉄所から調達した4種類の標準材料(ISO 9001:2015材料証明書付き)を加工しています。
20CrMnTi(SAE 8620相当): 浸炭焼入れ58〜62 HRC、有効硬化層深さ0.8〜1.2mm。自動車用ギヤボックスの高衝撃荷重に最適です。40Cr(AISI 5140): 焼入れ・焼戻しにより芯部28〜32 HRC、その後ジャーナル部を高周波焼入れで50〜55 HRCに調整。中トルク用途に適し、コスト効率に優れます。42CrMo4(AISI 4140): 全体焼入れ焼戻しで42〜46 HRC。重負荷の産業用減速機に使用します。ステンレス17-4PH(H1025): 耐食性が求められる食品グレードまたは海洋用途のギヤボックス用。硬度33 HRCで、加工後の熱処理は不要です。 熱処理は外注していません。提携炉は工場から2kmの場所にあり、焼入れ・焼戻しサイクルは同日対応、各バッチに硬度試験レポートを添付します。窒化処理(48〜52 HRC、白層0.3mm)や特定ジャーナル部への高周波焼入れも社内で対応可能です。
キー溝とスプライン寸法:DIN 5480またはお客様の図面に合わせて切削 ギヤボックスシャフトの破損は、滑らかなジャーナル部の中間ではなく、キー溝とスプライン部で発生します。当社では、キー溝を横ブローチ盤(幅公差0.005mm、深さ公差0.01mm)または止まりキー溝にはCNCワイヤー放電加工機で切削します。スプラインはDIN 5480(モジュール0.5〜6)またはANSI B92.1(圧力角30度、フラットルートまたはフィレットルート)に準拠します。圧入ギヤ用のセレーション(JIS B 1601)も加工可能です。すべての歯形は歯車測定機(レニショーSP25プローブ搭載CNC CMM)で検査され、プロファイル偏差≤0.015mm、リード偏差≤0.012mmを保証します。図面にカスタムスプラインが指定されている場合は、STEPファイルから直接プログラムを作成します。非標準プロファイルでも追加の工具費用はかかりません。
表面仕上げとバランス調整:軸受座面のRa 0.4〜0.8 軸受座面は、フレッチング(微動摩耗)を防ぎ、適切なしまりばめを維持するためにRa 0.4〜0.8 µmが必要です。当社では、CBNインサートを使用し切削速度180m/minで加工した後、必要に応じてローラーバニシング加工を施します。これにより表面粗さは0.2 µm Raに圧縮され、表面硬度が5〜8 HRC相当向上します。高速回転シャフト(3000rpm以上)には、ISO 1940-1に基づくG2.5グレードの動バランス調整を実施します。2平面バランス調整と修正ドリル加工が標準です。長さ500mm以上のシャフトは、花崗岩定盤上でダイヤルゲージによる真直度検査を行い、最大曲がりを1mあたり0.02mmに抑えます。
仕様 標準範囲 当社対応能力 材料 20CrMnTi、40Cr、42CrMo4、17-4PH あらゆる鋼材・ステンレス(SUS303、SUS304、SUS316) シャフト径 6mm〜120mm 要相談で最大200mm シャフト長さ 20mm〜600mm 最大1000mm(真直度0.02mm/m) スプラインモジュール 0.5〜6 DIN 5480、ANSI B92.1、JIS B1601 硬度(表面) 50〜55 HRC 58〜62 HRC(浸炭焼入れ) 硬度(芯部) 28〜32 HRC 42〜46 HRC(全体焼入れ) 振れ(全振れ) 0.02mm 0.005mm(センタリング加工) 表面粗さ(Ra) 1.6 µm 0.4〜0.8 µm(CBN+バニシング) キー溝公差 ±0.02mm ±0.005mm(ブローチ加工) リードタイム 25日 15日(標準)、7日(特急) 最小ロット 50個 最小ロットなし — 1個から対応
出荷前の全数検査:CMMと硬度レポート 当社は機械を信頼するのではなく、測定値を信頼します。すべてのシャフトは梱包前に完全な検査を受けます。当社の品質管理ラボには、ツァイスCONTURA CMM(精度2.5 µm)、ミツトヨ真円度測定機、ロックウェル硬度計、表面粗さ測定機を備えています。各バッチについて、重要寸法(軸受ジャーナル径、振れ、スプライン歯厚)は100%検査し、非重要寸法は20%検査します。検査結果はPDFレポートとして実際の測定値とともにお送りします。単なる合否スタンプではありません。PPAPレベル3または製鉄所の材料証明書が必要な場合も、追加費用なしで提供します。すべてのシャフトはバリ取り後、溶剤槽で洗浄し、防錆油を塗布してから梱包されます。木箱またはフォームインサート入り段ボール箱を使用し、輸送中の金属同士の接触を防ぎます。
製造設計(DFM):ギヤボックスシャフト図面に必要な情報 12時間以内に正確な見積りを提示するため、STEPまたはIGESファイルとPDF図面をお送りください。以下の5項目の指定が必要です:材料グレード(または「お任せ」)、表面硬化深さ、軸受ジャーナル部の全振れ、スプライン規格(DIN/ANSI/JIS)、シール面の表面粗さ。指定がない場合、当社標準の20CrMnTi浸炭焼入れ58〜62 HRC、Ra 0.8、振れ0.02mmで見積もりますが、過剰仕様の場合はその旨お知らせします。また、設計上の問題点(熱処理で変形する薄肉部、トルクで割れる鋭利コーナー、過度に厳しいスプライン公差など)は無料で指摘します。例えば、キー溝深さ公差±0.01mmは加工コストが3倍になりますが、±0.03mmで95%の用途に対応できます。切削開始前にDFMレポートを推奨事項とともにお送りします。これは、ブラックボックスではない透明なプロセスによる中国製精密加工の一環です。
特急注文と試作シャフト:最小ロットなし、7日間ファストトラック 500個の注文がなくても対応します。当社は最小ロットなし で、試作1個から承ります。試作には量産と同じ機械・同じ検査工程を使用するため、試作品は量産品質を正確に反映します。唯一の違いは段取り時間で、1個の試作シャフトは加工・検査に3日かかります。ライン停止やサプライヤー不備などの緊急時には、最大50個まで7日間のファストトラック対応が可能です。材料調達、加工、熱処理、最終検査まで含まれます。費用は標準価格の30%割増ですが、納期を書面で確約します。過去12ヶ月間に、ドイツのロボットアームメーカーと米国の農業機械メーカーにこのサービスを提供しました。両社とも特急対応後に量産発注いただいています。
CNC加工ギヤボックスシャフトの最小注文数量は? 最小ロットはありません。試作1個から10,000個の量産まで、同一の品質・検査基準で対応します。
図面に合わせてスプラインやキー溝をカスタマイズできますか? はい、あらゆるスプラインプロファイル(DIN、ANSI、JIS、カスタム)およびキー溝形状をSTEPファイルから直接加工します。非標準プロファイルでも追加の工具費用はかかりません。
大量注文時の品質管理方法は? SPC(統計的工程管理)を採用しています。CMMによる初品検査後、20個ごとに工程内ゲージ検査、最終工程でタリロンドによる全数振れ検査を実施し、PDFレポートをメールでお送りします。
100個のギヤボックスシャフト注文のリードタイムは? 図面承認から標準15日間(熱処理・バランス調整含む)ですが、30%割増のファストトラックで7日間に短縮可能です。
材料や公差を指定する前に、CNC切削工具選定ガイド で工具形状が表面仕上げに与える影響をご確認いただき、CNC加工公差ガイド で性能を向上させずにコストを増加させる指定についてご確認ください。どちらもマーケティング担当者ではなく、現場のエンジニア向けに執筆されています。
12時間以内に確実な見積りを取得 — 概算見積りではありません 図面(PDF、STEP、またはIGES)をsc@bquq.com またはWhatsApp +86 13713157787 までお送りください。12時間以内に、個数あたりの固定価格、工具費(該当する場合)、納期を明記した見積書をお送りします。見積りには材料費、熱処理費、検査費、運送費(FOB深圳またはDAPお客様倉庫)が含まれます。バリ取りや防錆コーティングの隠れた費用はありません。当社は2005年から東莞で精密シャフトを製造しており、CNC加工、プレス加工、スプリング、ヒートシンク製造で20年の実績があります。次のギヤボックスシャフトプロジェクトの見積りをぜひご依頼ください。
関連製品 パラメータ パラメータ 能力 材料 AL6061/7075、SUS303/304/316、45#鋼、T2銅、H59真鍮、POM、PEEK、ナイロン 公差 ±0.005mm標準、±0.003mmは要望に応じて 機械 3/4/5軸CNC、旋削・フライス複合、スイス型自動旋盤 表面処理 陽極酸化、ニッケル、亜鉛、不動態化、サンドブラスト、研磨 サイズ範囲 最大400 x 300 x 200 mm 試作 72時間、サンプルに最小注文数量なし 検査 バッチごとに完全なレポート、CMMデータは要望に応じて