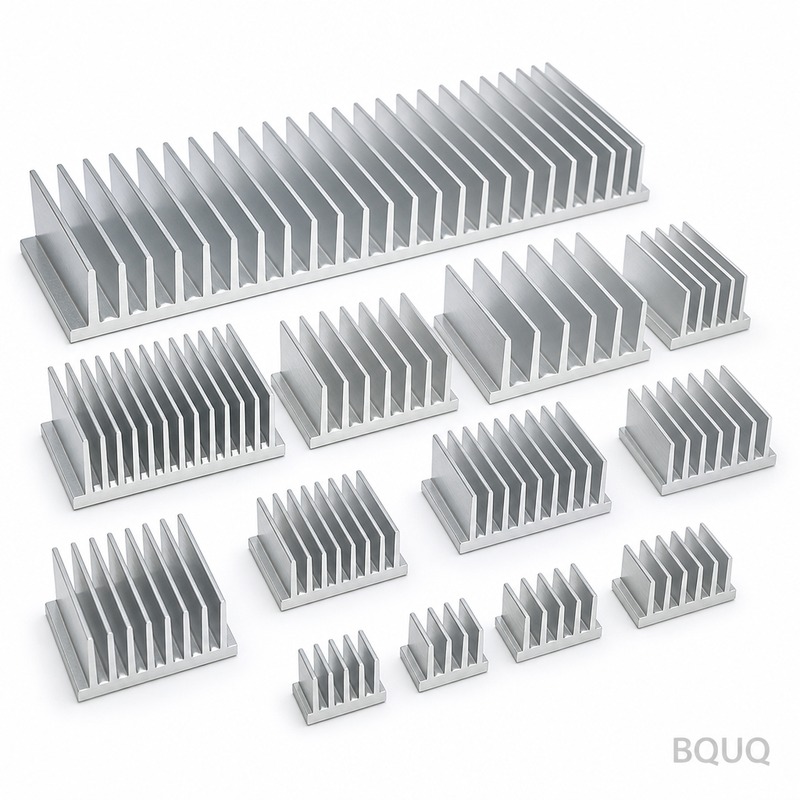
製品の詳細 目次
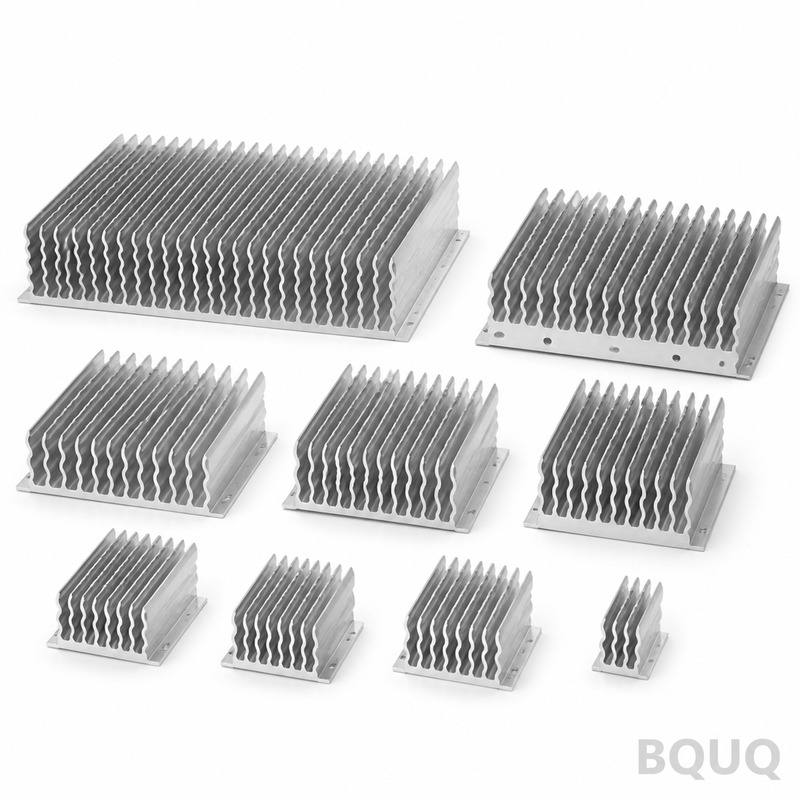
このコルゲートフィン放熱器が熱設計にもたらす効果 これは、連続折り曲げされたアルミニウムまたは銅ストリップから作られ、平坦なベースプレートにろう付けまたはエポキシ接着されたコルゲートフィン放熱器です。従来の押出フィン設計と比較して、1立方センチメートルあたりの表面積が30〜40%増加し、同じ空気流量で接合部温度を12〜18°C低下させることができます。フィンピッチは±0.01mm、ベース平面度は0.02mmの振れに抑え、標準プロトタイプは最小ロットなしで10日で出荷します。
フィンの成形方法:スタンピング vs CNC機械加工 2つの生産方法を提供しています。大量生産(5,000個以上)には、毎分60ストロークで0.2mm〜0.5mm厚のアルミニウム6061または銅C1100ストリップを折り曲げる順送スタンピング金型を使用します。少量生産や高度なカスタム形状には、固体ブロックからフィンアレイをCNC機械加工します。これにより、フィン厚0.3mm、高さ対厚さ比40:1を実現できます。どちらの方法も同じ品質で仕上げます:バリなし、鋭利なエッジなし、すべてのフィンがベースに対して0.02mm以内で垂直です。
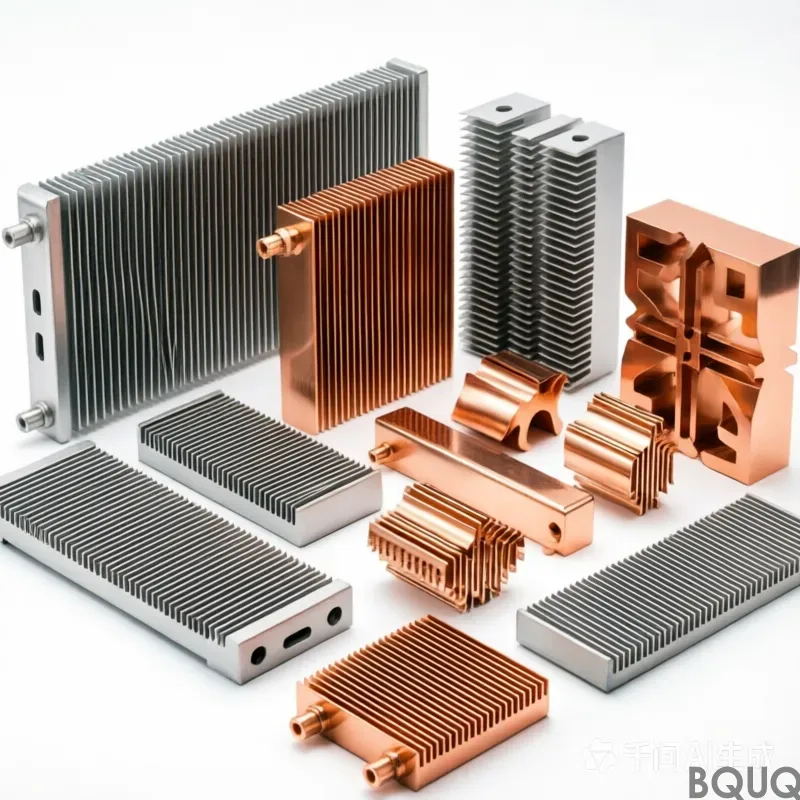
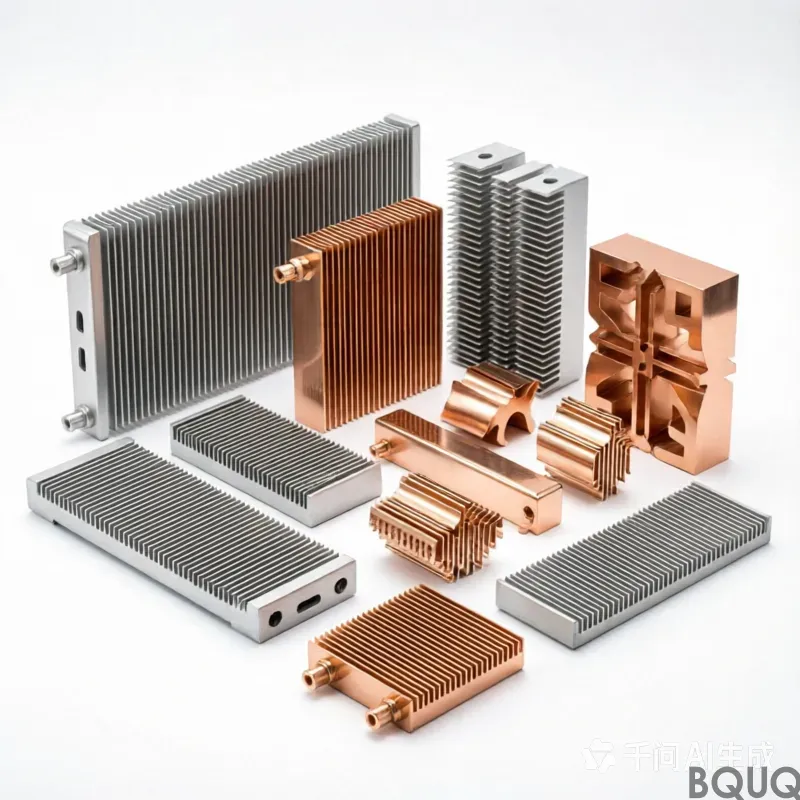
長寿命のために使用する材料と熱処理 軟質成形性に優れたアルミニウム6061-T6、5052-H32、1100-Oに加え、最大導電率を実現する銅C1100およびC1020を在庫しています。アルミニウムには、硬度85 HRB、降伏強度240 MPaをもたらすT6熱処理を適用できます。これにより、振動や熱サイクル中のフィン曲がりを防ぎます。銅部品には、易曲げ性のための焼鈍し調質(45 HRB)、または剛性が必要な場合の半硬質(65 HRB)を選択できます。ご要望がない限りリサイクル合金は使用せず、すべてのコイルにミル試験証明書が付属します。
ろう付けと接着:管理すべき弱点 フィンとベースの接合部が熱抵抗を決定します。アルミニウムには真空ろう付け(フラックスフリー、接合強度は母材の90%)、銅には銀ろうによる炉中ろう付け(接合厚0.05mm、ボイドなし)を使用します。迅速なプロトタイプには、熱伝導率3.5 W/m·Kの熱伝導性エポキシを使用します。これにより、抵抗はわずか0.1°C/W増加します。すべてのろう付けユニットはC-SAMスキャンで剥離を検出し、1mm²を超えるボイドがある部品はすべて不合格とします。
出荷前の検査:単なる目視検査ではありません 各放熱器の3箇所でデジタル高さゲージを使用してフィンピッチを測定します。ベース平面度は、0.002mmインジケータを使用して花崗岩定盤上で確認します。フィン高さは、0.001mm分解能プローブを備えたCMMで検証します。熱性能については、無作為サンプル(20個に1個)を2 m/sの風洞試験にかけ、熱抵抗を仕様書と比較します。すべてのユニットにレーザー刻印のシリアル番号を付け、出荷から24時間以内に全生データを含むPDF検査レポートをお届けします。
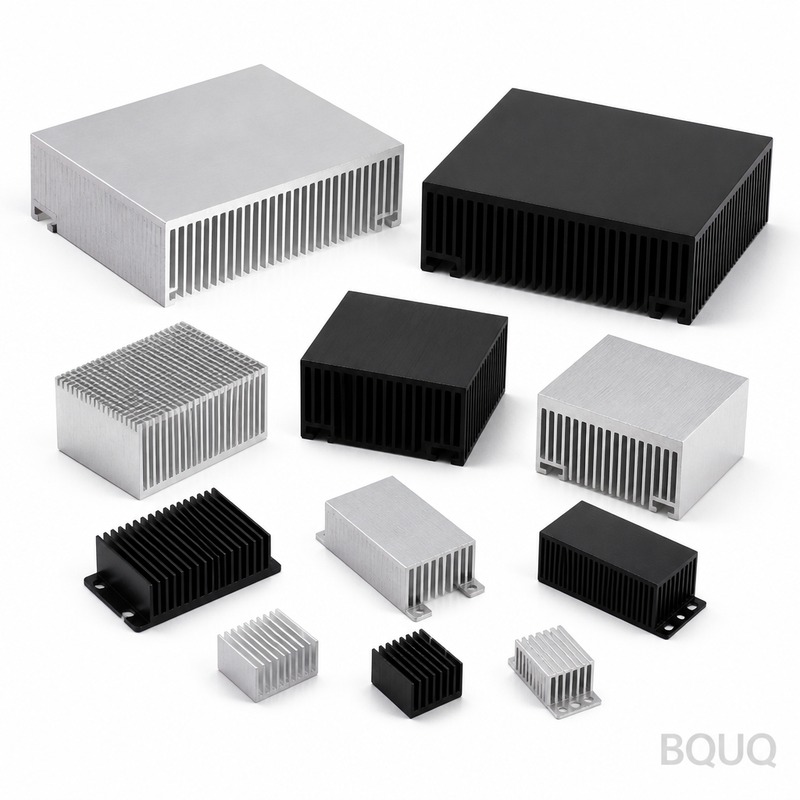
表面仕上げと防食オプション 標準仕上げはクリアアルマイト処理(Alumilite 204)で、厚さ8〜12μm、ベース表面粗さRa 0.8μmです。銅には、変色を防ぐためニッケルメッキ仕上げ(5μm)を施します。放射伝熱用に低放射率が必要な場合は、ブラックアルマイト処理(MIL-A-8625 Type III)を追加でき、放射率が0.2から0.9に向上します。ご要望がない限りフィンのマスキングは行いません。マスキングは3日間の追加期間と1ユニットあたり0.15ドルのコストがかかります。
仕様 値 備考 対応材料 Al 6061-T6、5052-H32、1100-O、Cu C1100、C1020 コイルごとにミル試験証明書を提供 フィン厚 0.2〜0.5mm(スタンピング)、0.3〜2.0mm(機械加工) ±0.01mm公差 フィンピッチ 1.0〜5.0mm ユニットごとに3箇所で測定 ベース厚 3〜20mm 平面度0.02mm振れ以内 硬度(Al 6061-T6) 85 HRB 降伏強度240 MPa 硬度(Cu C1100) 45〜65 HRB 焼鈍しまたは半硬質 表面仕上げ(ベース) Ra 0.8μm(クリアアルマイト) ブラックアルマイト対応可能 フィンとベースの接合 真空ろう付けまたはエポキシ 接合強度は母材の90%(ろう付け) 振れ(フィン先端からベース) 0.02mm CMMで測定 リードタイム 10日(プロトタイプ)、20日(量産) プロトタイプは最小ロットなし
PCBまたは筐体設計への組み込み方 ベースに直接、取り付け穴(M2.5〜M6)、スタンドオフ、ねじインサートを機械加工できます。コルゲートフィンパターンは一方向のみの空気流を可能にするため、組立作業者が部品を誤った向きに取り付けないよう、ベースにレーザーで空気流の矢印をマークします。また、ベースに熱界面材料(相変化材またはシリコンパッド)を事前塗布することも可能です。これにより、組立工程が1つ省け、現場でグリースを塗布する場合と比較して熱抵抗が0.05°C/W低減します。
発注前にエンジニアから寄せられる4つの質問 最小注文数量は? プロトタイプには最小ロットはありません。テスト用に1個から製作可能で、設定費は一律45ドルです。量産の場合、スタンピング金型を正当化するために500個からの注文をお願いしていますが、CNCでは50個から5,000個の間の任意の数量を、1個あたりのコストを若干上げて対応できます。
フィン形状やベース形状をカスタマイズできますか? はい。3Dモデル(STEPまたはIGES)をお送りいただければ、筐体に合わせてフィン高さ、ピッチ、ベース厚を調整します。湾曲した熱源に合わせてフィンにテーパーを付けることも可能です。CNCルートでは追加工具なしで対応できます。
大量スタンピング生産の品質管理はどのように行っていますか? サンプル検査だけでなく、インライン画像検査システムにより100%の部品でフィンピッチと高さをチェックしています。500個ごとに1個をCMMで全寸法検証し、図面から0.01mmを超える偏差が検出された場合は生産を停止します。
実際のリードタイムは?(見積もりではなく) プロトタイプの機械加工は図面承認から10日で出荷します。スタンピング量産は20日で出荷します。より迅速な対応が必要な場合は、量産前サンプルを5日で航空便でお届けできます(追加費用80ドル)。これは緊急の認定に使用する実際のオプションです。
この精密製造が中国で行われる理由とその重要性 BQUQは、CNC機械加工、スタンピング、スプリング製造で20年の経験を持つ、東莞にある精密製造工場です。32台のCNC機械と12台のスタンピングプレスを同一工場内で稼働させており、重要な工程を外注することはありません。この垂直統合により、米国やEUのサプライヤーと比較して約18%のコスト削減を実現しつつ、公差を犠牲にすることはありません。当社のCMMラボはISO 17025認定を受けています。すべての放熱器は中国製ですが、ASME Y14.5規格に準拠した完全な寸法レポートが同梱されるため、入荷検査は数分で完了します。
カスタムフィンプロファイルを機械加工する際の適切な切削工具の選定については、CNC切削工具選定ガイド をご参照ください。また、±0.01mm公差の限界に挑戦される場合は、CNC機械加工公差ガイド で薄肉フィンで達成可能な精度をご確認ください。
12時間以内に正式なお見積もりを取得 図面(PDF、STEP、手書きスケッチでも可)と目標熱抵抗をお送りください。12時間以内に正式な価格、確定リードタイム、そして部品のコスト削減や信頼性向上の可能性が見つかった場合にはDFMノートを添えてご返答します。メール sc@bquq.com またはWhatsApp +86 13713157787 までお問い合わせください。コルゲートフィン放熱器の見積もりは本日すぐに取得可能です。最小ロットなし、待ち時間なしです。
関連製品 パラメータ パラメータ 能力 材料 AL6063/6061/5052、純銅C1100、銅アルミ複合材 工程 押出、CNC加工、スカイビング、鍛造、ダイカスト、スタンピングフィン フィンタイプ 押出、ピンフィン、スカイビング、折りたたみ、接着、ヒートパイプ、ベイパーチャンバー 表面処理 黒アルマイト、透明アルマイト、ニッケルメッキ、粉体塗装 サイズ範囲 最大1500×400×300mm 熱試験 バッチごとの熱抵抗および放熱データ 試作品 5〜7日、サンプルの最小注文数量なし 検査 CMM、熱抵抗テスター、バッチごとの完全なレポート