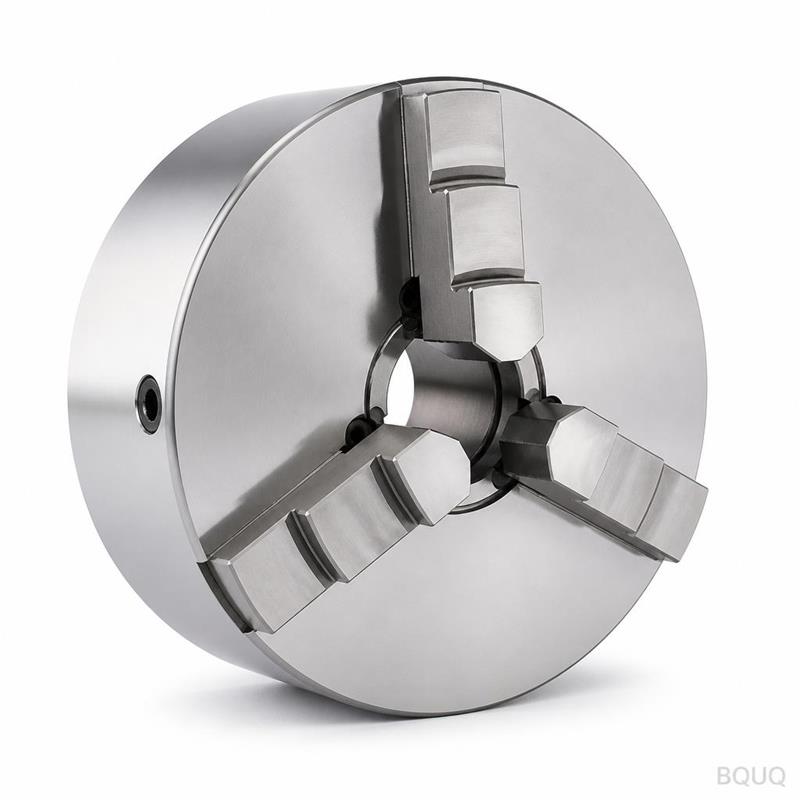
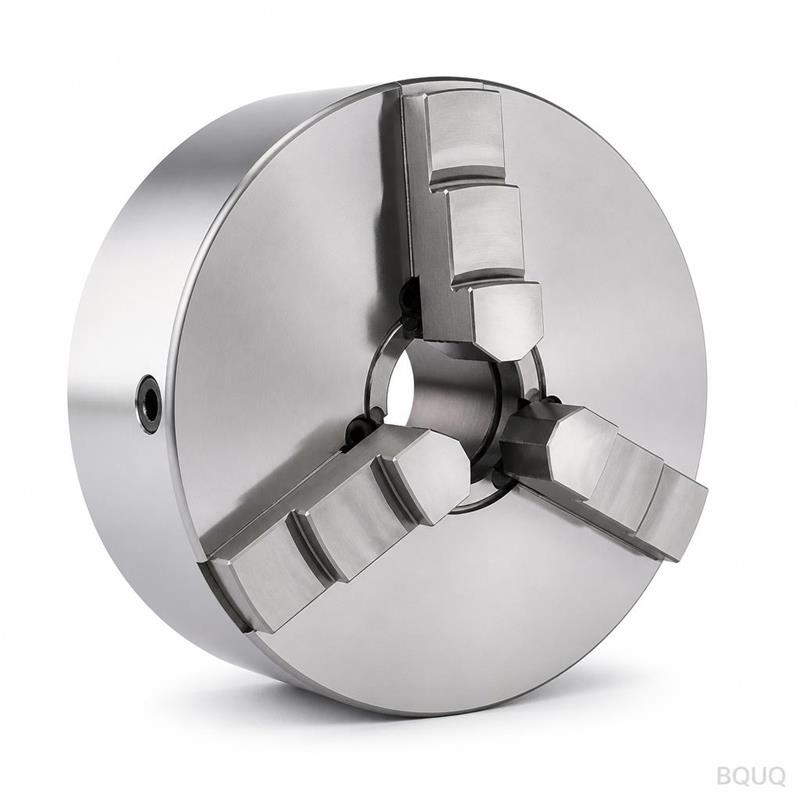
製品の詳細
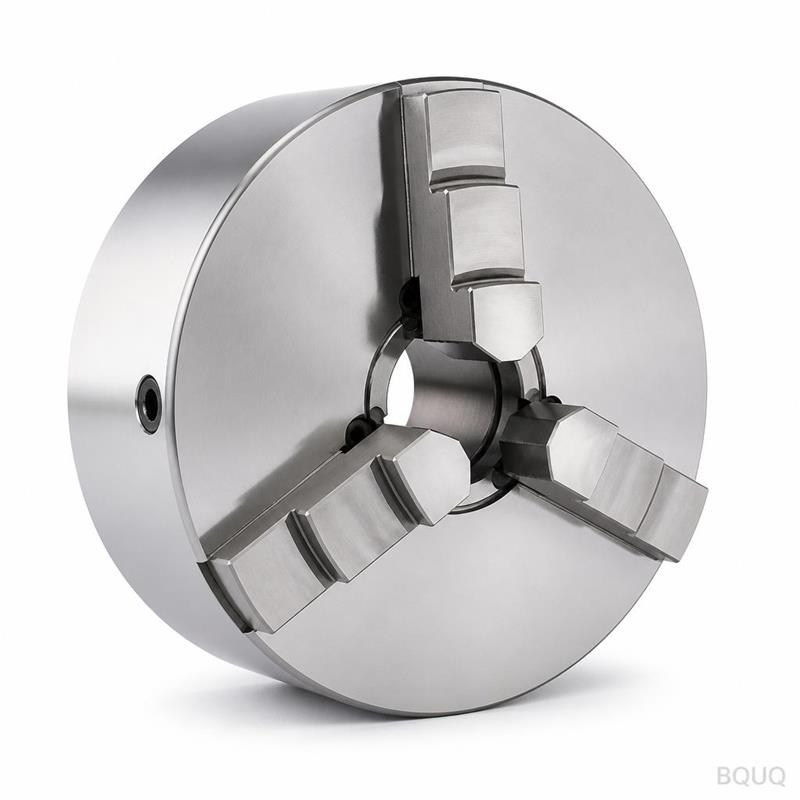
重要なポイント
ERコレットレンチは、ベースとフィンを一体成形したプレス打ち抜き品で、単一の金型から一工程でプレス成形されます。フィンピッチはロット全体で公差内に収まり、取付面の平坦度は金型から直接確保され、表面処理は成形後に施されます。月産量は能力上限で稼働しており、一工程でレンチ全体を成形するため、部品コストが複雑さに比例して増加することがありません。
関連記事:ばねの腐食防止:コーティングと材料。
ベースとフィンがこのERコレットレンチを形作ります。金型でプレス成形され、公差を維持し、安定した品質で納品されます。月産量は能力上限で稼働しています。
関連記事:精密CNC加工ドアロック部品。
設計アプローチとプロセス
プレス成形は、押出成形では維持できない再現性の高いフィンプロファイルを実現します。金型が一工程で全てのフィンを成形するため、ロット全体でピッチが公差内に収まります。
詳細はこちら:押出ヒートシンクプロファイル設計:最適な熱管理のための標準形状とカスタムオプション。
ベースとフィンが一体でプレス成形されるため、破損するろう付け接合部がありません。取付面の平坦度は金型から直接確保され、熱インターフェースの接触が均一に保たれます。
一工程でERコレットレンチ全体を成形するため、部品コストが複雑さに比例して増加することがありません。金型は安定稼働し、サイクルはラインに供給されます。
技術詳細:BQUQ スプリングクリップ付き押出ヒートシンク。
薄肉フィンこそプレス成形の強みです。狭ピッチのフィンは、同じ外形寸法の機械加工品や押出品よりも単位体積あたりの表面積が大きくなります。
表面処理は成形後に施されるため、機械加工品のようにフィン根部で腐食防止層が切断されることがありません。
材料選定と表面処理
標準材料は標準表面処理で供給されます。穴あけ・タップ加工の暴露が懸念される用途にはパッシベーション処理を推奨します。重量よりも導電性が重要な場合は、銅C110が熱性能を向上させ、単位質量は約2倍になります。
指定可能な公差クラス
一般寸法は標準公差で、重要な部位は個別に管理されます。成形形状は金型の再現性を継承し、穴位置は所定の公差で管理されます。より厳しいクラスには追加のプレス工程が必要となるため、金型製作前に決定することをお勧めします。
出荷前の全数検査
平坦度は定盤上で限度値に対して検査され、フィンピッチは光学検査で検証されます。検査報告書は各ロットに添付されます。
受入材料はプレス投入前に板厚と硬度を検査します。成形後は図面に対して寸法と外観を確認します。
ロットトレーサビリティはコイルからカートンまで一貫しており、ヒート番号、プレスストローク範囲、検査記録が保持されるため、現場での問題を特定のロットに遡及できます。
平坦度は鋳鉄定盤ではなく花岗岩定盤で測定します。ラッピングされていない定盤では測定値が異なるためです。記録には両方の測定値を保持します。
この部品の用途
穴あけ・タップ加工の構成では、取付面は熱定格と同じくらい重要です。熱インターフェース材が均一に広がるか、片端に偏るかを左右します。
ERコレットレンチが穴あけ・タップ加工の量産で使用される場合、部品間の一貫性が現場返品を左右します。ロット全体で安定した品質が熱曲線を一つの帯域内に保ちます。
穴あけ・タップ加工では、ベースが通常取付インターフェースを兼ねます。平坦なベースが穴あけ・タップ加工用サーマルパッドの安定した表面を提供します。
穴あけ・タップ加工の試作では、10営業日で図面レビューと初品をカバーします。量産ロットは工程能力が承認され次第、20営業日に移行します。
仕様
| パラメータ | 値 / 範囲 |
|---|
| MOQ(試作) | 50セット |
| MOQ(量産) | 1000セット |
| リードタイム(試作) | 10営業日 |
| リードタイム(量産) | 20営業日 |
FAQ:ご注文前のご質問
推奨材料は何ですか?
標準的な選択は標準鋼です。腐食環境での穴あけ・タップ加工には6063-T5と表面処理を指定します。最高の導電性が必要な場合は銅C110に移行します。コストと重量は増加しますが、同じ外形寸法で熱抵抗が約半分に低下します。
押出成形のERコレットレンチと比較してどうですか?
押出成形は年間約50万個以上で安価になり、より滑らかなプロファイルが得られます。それ以下ではプレス成形が優位であり、フィン肉厚が0.5mmを下回る場合も同様です。押出成形では安定したピッチを維持できないためです。穴あけ・タップ加工の試作では、通常金型費用が判断基準となります。
ERコレットレンチに粉体塗装やめっきは可能ですか?
はい。標準は標準表面処理です。RAL 9005の粉体塗装はベースに約0.1mm追加されます。亜鉛ニッケルはアースに適しています。追加コーティングはフィンと気流の間に位置するため、フィン根部にはコーティングしません。
おすすめ記事:薄肉部品用真空治具:有効なケース。
CADファイルや図面は提供されますか?
CMM報告書付きの2D図面を提供し、ご要望に応じて3D STEPも提供します。両方に平坦度の指示と金型分割線が記載されており、お客様のアセンブリでの確認に重要です。
取得している品質認証は何ですか?
工場はISO9001認証を取得しており、ご要望に応じてRoHSおよびREACH宣言書を添付して出荷します。第三者機関によるSGS検査はコンテナ封印前に手配可能で、ほとんどの穴あけ・タップ加工バイヤーが指定されます。
比較記事:プレス金型寿命の延長:材料とコーティングガイド。
製造と出荷について
ラインは東莞の単一ISO9001工場にあります。プレス機がERコレットレンチファミリーをカバーし、月産量が現在のコミット済み生産能力です。
関連記事:CNC加工で最も安価な材料は何か?。
生産はインラインビジョン付きのサイクルで稼働しています。これにより繁忙期でも納期コミットメントが信頼できます。
関連記事:ヒートシンクインターフェースの平坦度と表面仕様。
品質担当者は別室ではなくプレス機の隣に配置されています。逸脱が発生した場合、最終検査ではなく金型の段階でラインを停止します。
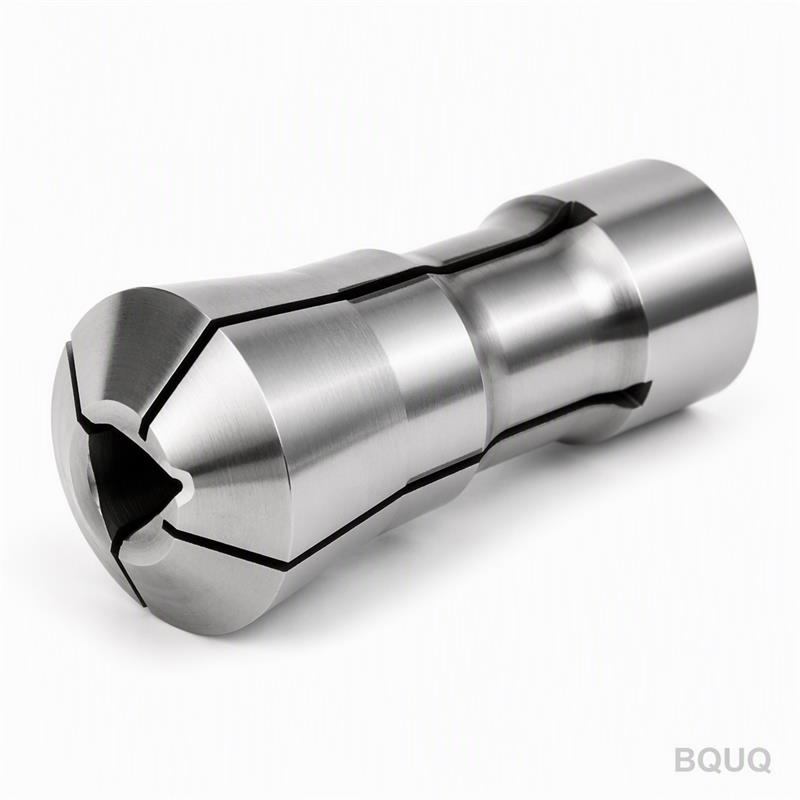
詳細はこちら:BQUQ CNC加工ER20スプリングコレット単品精密CNCツーリング。
お見積り依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国・東莞
製品ギャラリー
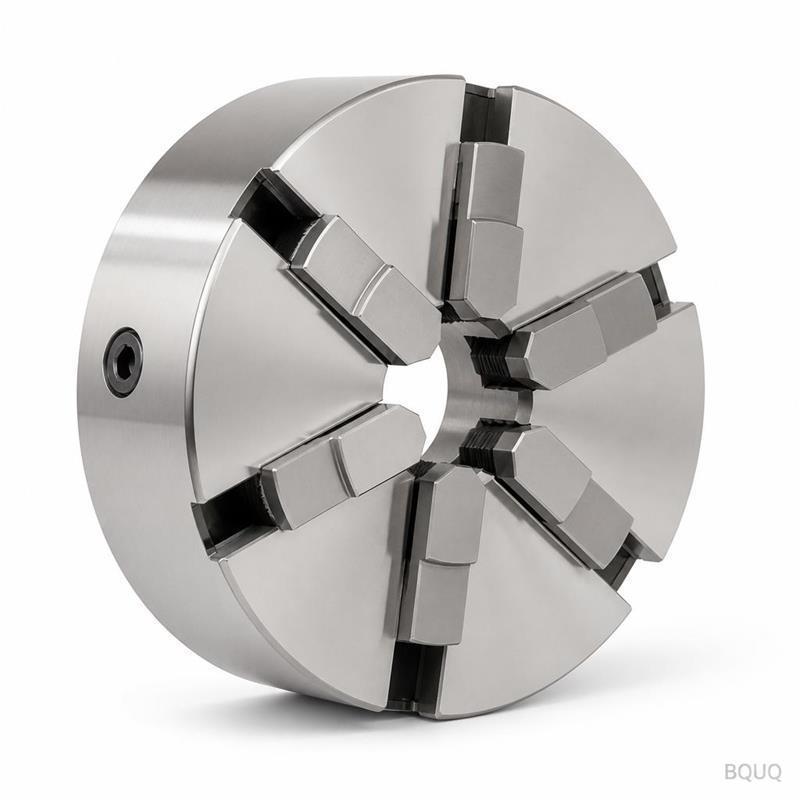
技術詳細:カスタムCNC加工自動旋盤20型六角穴付きスプリングコレット。
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|
| 材料 | 標準鋼;オプションでパッシベーション処理;導電性用銅C110 |
| 公差 | フィンピッチはロット全体で公差内;平坦度は金型から直接確保 |
| リードタイム | 金型稼働;サイクルがラインに供給 |
| MOQ | 月産量は能力上限で稼働 |
| 生産能力 | 月産量は能力上限で稼働 |
選定 / 比較
| オプション | 最適な用途 | トレードオフ |
|---|
| プレス一体成形 | 再現性の高いフィンプロファイルとろう付け接合部なし | 薄肉フィンは厚肉部の強度に制限 |
| 押出プロファイル | 単純な一定断面形状 | プレス成形ほどのフィンピッチ維持は不可 |
| 機械加工代替品 | 複雑な形状と厳しい詳細 | 部品あたりのコスト高とフィン根部の仕上げ切削 |
| パッシベーション処理 | 穴あけ・タップ加工の暴露懸念 | 成形後の追加工程 |
| 銅C110 | 重量より導電性が重要 | 材料コストと重量の増加 |
プロセス / 検査
| 工程 | 管理 | 記録 |
|---|
| プレス成形 | 金型が一工程で全フィンを成形;ピッチは公差内 | 金型セットアップとストローク記録 |
| 成形 | ベースとフィンを一体プレス;ろう付け接合部なし | 一体成形検証 |
| 平坦度 | 取付面の平坦度を金型から直接確保 | 平坦度検査記録 |
| 表面処理 | 成形後に適用;フィン根部で腐食防止層が切断されない | 表面処理適用記録 |
| 検査 | 出荷前検査 | 出荷検査記録 |
よくあるご質問
ERコレットレンチのフィンピッチ公差は?
金型が一工程で全てのフィンを成形するため、ロット全体でピッチが公差内に収まります。この再現性の高いフィンプロファイルは押出成形では維持できません。取付面の平坦度も金型から直接確保され、熱インターフェースの接触が均一に保たれます。
おすすめ記事:CNC試作とは?製品設計者のためのラピッドプロトタイプ加工解説。
ERコレットレンチは銅C110で供給可能ですか?
はい。重量より導電性が重要な場合、銅C110が熱性能を向上させます。標準材料は標準表面処理で供給されます。穴あけ・タップ加工の暴露が懸念される場合はパッシベーション処理を推奨します。表面処理は成形後に施されます。
フィンプロファイルについてプレス成形と押出成形を比較すると?
プレス成形は押出成形では維持できない再現性の高いフィンプロファイルを実現します。金型が一工程で全てのフィンを成形するため、ロット全体でピッチが公差内に収まります。ベースとフィンが一体でプレス成形されるため、破損するろう付け接合部がありません。一工程でレンチ全体を成形します。
比較記事:サーマルグリース vs サーマルパッド:2024年エンジニアリング選定ガイド。
この部品の月産能力は?
月産量は能力上限で稼働しています。金型は安定稼働し、サイクルはラインに供給されます。一工程でERコレットレンチ全体を成形するため、部品コストが複雑さに比例して増加することがありません。薄肉フィンこそプレス成形の強みです。狭ピッチのフィンは機械加工品や押出品よりも単位体積あたりの表面積が大きくなります。
表面処理は成形前ですか、成形後ですか?
表面処理は成形後に施されるため、機械加工品のようにフィン根部で腐食防止層が切断されることがありません。穴あけ・タップ加工の暴露が懸念される用途にはパッシベーション処理を推奨します。重量より導電性が重要な場合は銅C110が熱性能を向上させます。
出荷前に行われる検査は?
出荷前に検査を実施します。金型が一工程で全てのフィンを成形するため、ロット全体でピッチが公差内に収まります。取付面の平坦度は金型から直接確保されます。表面処理は成形後に施されるため、フィン根部で腐食防止層が切断されることがありません。
機械加工品ではなくプレス成形ERコレットレンチを選ぶ理由は?
プレス成形は押出成形では維持できない再現性の高いフィンプロファイルを実現します。金型が一工程で全てのフィンを成形するため、ロット全体でピッチが公差内に収まります。ベースとフィンが一体でプレス成形されるため、破損するろう付け接合部がありません。一工程でレンチ全体を成形するため、部品コストが複雑さに比例して増加することがありません。
関連記事