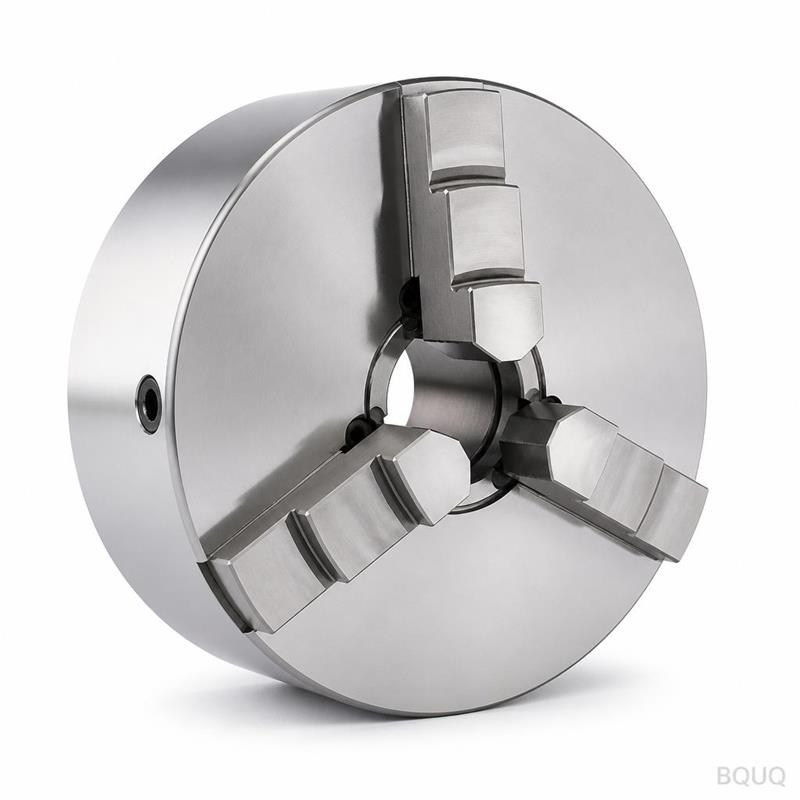
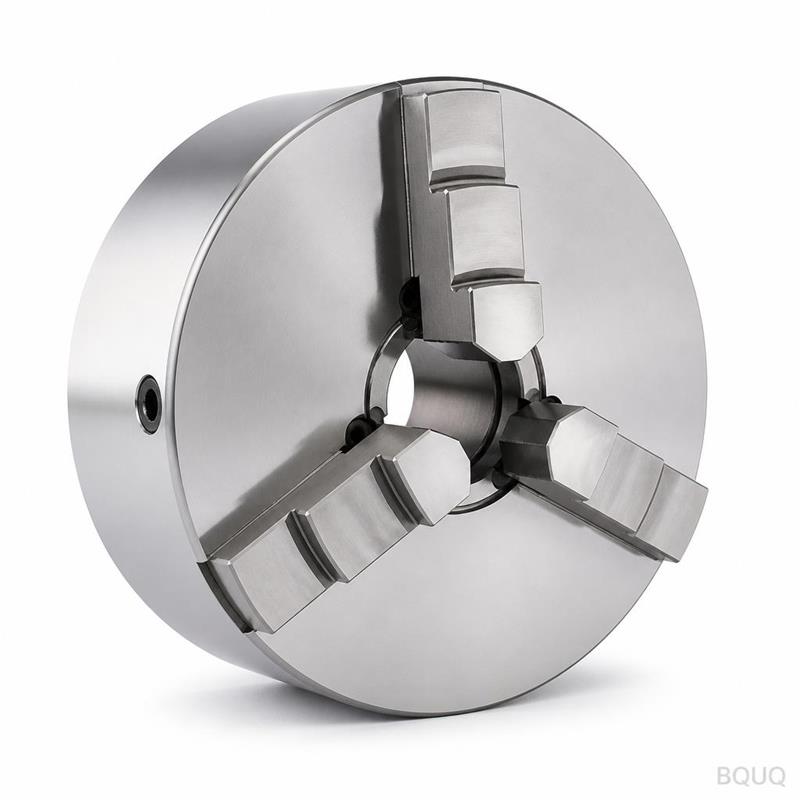
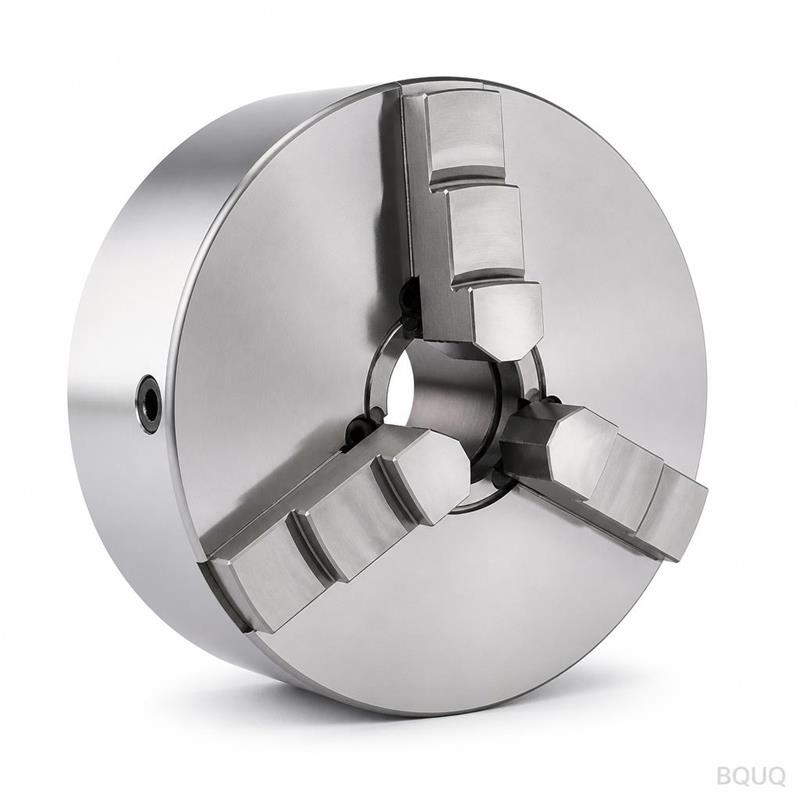
製品の詳細
重要なポイント
木工旋盤用コレットチャックは、打ち抜き一体型のフィン付き部品であり、ベース上にピッチで厚いフィンを持つことで熱抵抗を実現します。取付面の平坦度は工具から直接維持され、すべてのバッチはCMMレポートとともに出荷されます。打ち抜き構造は部品を軽量に保ち、バッチ変動を許容し、金型摩耗を現場ではなく検査時にフィンピッチの測定可能なシフトとして捉えます。
重要なポイント
木工旋盤用コレットチャックは、打ち抜き一体型のフィン付き部品であり、ベース上にピッチで厚いフィンを持つことで熱抵抗を実現します。取付面の平坦度は工具から直接維持され、すべてのバッチはCMMレポートとともに出荷されます。打ち抜き構造は部品を軽量に保ち、バッチ変動を許容し、金型摩耗を現場ではなく検査時にフィンピッチの測定可能なシフトとして捉えます。
木工旋盤用コレットチャックは、下で熱抵抗を提供します。フィンはベース上にピッチで厚く、すべてのバッチはCMMレポートとともに出荷されます。
設計アプローチとプロセス
ベースとフィンが一体としてプレスされるため、失敗するろう付け接合部はありません。取付面の平坦度は工具から直接維持され、熱界面接触が均一に保たれます。
単一のストロークで木工旋盤用コレットチャック全体が成形されるため、部品コストは複雑さに応じて増加しなくなります。工具は稼働し、サイクルはラインに供給されます。
薄いフィンゲージは打ち抜きが勝る領域です。ピッチのフィンは、同じエンベロープの機械加工または押出プロファイルよりも立方ミリメートルあたりの表面積が大きくなります。
打ち抜き構造は押出よりもバッチ変動を許容します。金型摩耗はまずフィンピッチの測定可能なシフトとして現れ、検査が現場ではなくバッチ段階で捉えます。
関連記事:BQUQ CNC加工 自動旋盤36型 焼入れダークコレットチャック
プレスは木工旋盤用コレットチャックをエンベロープに応じて軽量に保ち、フィン密度を犠牲にしません。これは気流経路長がエンクロージャによってすでに固定されている場合に重要です。
材料選定と表面仕上げ
標準材料は、とともに供給されます。自動旋盤暴露が懸念される用途では、パッシベート処理ルートを推奨します。導電性が重量よりも重要な場合、銅C110は熱性能を高め、単位質量をほぼ倍にします。
指定可能な公差クラス
一般寸法はに達し、などの重要特徴は別途維持されます。成形形状は工具の再現性を継承し、穴位置はに維持されます。より厳しいクラスには追加のプレス工程が必要なため、工具製作後ではなく前に決定する価値があります。
出荷前の検査
各バッチはからのCMMレポートを伴います。平坦度、ピッチ、ベース厚さ、穴位置を記録し、ラインを離れる前に範囲外のものをフラグします。
サンプリングは重要寸法でAQL 0.65、一般で1.5、初品ごとに実施します。を超える偏差は全ロット選別をトリガーします。
こちらもご覧ください:CNC旋盤加工部品を注文する前に確認すべき10の重要な質問
平坦度は鋳鉄上ではなく花崗岩上で測定されます。ラップされていないプレートでは読み取りが異なるためです。記録は両方の読み取りを保持します。
最終封じ込めはです。すべてのカートンにはロット、数量、検査ステータスがラベル付けされ、記録はISO9001ファイルに対して10年間保持されます。
この部品の使用場所
自動旋盤では、定格がエンクロージャにまだ必要な気流量を決定します。自動旋盤接合部温度では、ピッチのフィンがセンサー予算内でデルタTを保ちます。
カスタムCNC加工ER16スプリングコレットチャック の詳細はこちら。
自動旋盤のパッケージングと振動規則は一体構造を推進します。打ち抜き木工旋盤用コレットチャックにはクリープする接着剤がなく、これが二部品クーラーの通常の故障モードです。
技術資料:BQUQ CNC加工 自動旋盤用25型コレット 三角棒材対応
自動旋盤設計はしばしば2.0 m/sの強制空気経路を実行します。ピッチのは、自動旋盤が音響限界以下のファン電力で目標を維持できることを意味します。
自動旋盤プロトタイプでは、10営業日で図面レビューと初品をカバーします。生産ロットは能力が承認されると20営業日に移行します。
仕様
| パラメータ | 値 / 範囲 |
|---|
| MOQ(プロトタイプ) | 50セット |
| MOQ(生産) | 200セット |
| リードタイム(プロトタイプ) | 10営業日 |
| リードタイム(生産) | 20営業日 |
FAQ:注文前のご質問
どのような公差を維持できますか?
一般寸法はに達し、などの重要寸法は別途維持されます。成形特徴は工具の再現性を継承します。図面がより厳しい場合、工具製作前に教えてください。追加のプレス工程を計画できます。
木工旋盤用コレットチャックは粉体塗装またはめっきできますか?
はい。標準はです。RAL 9005への粉体塗装はベースに約0.1 mmを追加します。亜鉛ニッケルは接地に優れます。追加コーティングはと気流の間に位置するため、フィンルートはコーティングしません。
取付面の平坦度は?
上で測定。これは自動旋盤にとって重要な数値です。サーマルパッドは均一な接触を必要とするためです。アセンブリがより良い必要がある場合、お知らせください。スキム工程を追加できます。
おすすめ記事:300℃以上でバネの強度を維持する材料とは?
工具は交換前にどのくらい持ちますか?
通常のプレス圧力では、工具寿命はおよそです。では6〜12ヶ月です。自動旋盤プログラム用に予備ダイセットを現場に保管しており、平坦度記録に摩耗が現れた場合の待ち時間を排除します。
表面処理なしで納品できますか?
はい、独自に仕上げを行う顧客にはプレスまま出荷します。リスクはフィンの取り扱いマークで、これらの部品は内側に合紙を入れて梱包します。
製造と出荷方法
東莞からのソースダイレクト:コイル材、成形、表面処理、検査が1つの建物で行われ、平坦度は部品が梱包される前に検証されます。
当社の自動旋盤経験は2015年の最初の工具プログラムに遡ります。その歴史が、標準とが楽観的ではなく保守的である理由です。
見積もりを行い、サンプリング用に50セットを保持します。サンプリングはであるため、初回評価に生産コミットメントは不要です。
見積もり依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国東莞
製品ギャラリー
カスタムCNCコレットチャック穴形状 と比較してください。
関連記事:BQUQ CNC加工 HSK100 ER40 コレットチャック ツールホルダー 精密
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|
| 材料 | 表面仕上げ付きで供給される標準材料 |
| 公差 | 取付面の平坦度は工具から直接維持、フィンピッチは測定可能なシフト |
| リードタイム | 工具稼働とサイクルがラインに供給、CMMレポート付きバッチ出荷 |
| MOQ | バッチ数量、すべてのバッチはCMMレポート付きで出荷 |
| 能力 | 単一ストロークで部品全体を成形、ラインサイクル生産 |
選定 / 比較
| オプション | 最適用途 | トレードオフ |
|---|
| 打ち抜き一体型 | 高フィン密度、軽量、ろう付け接合部なし | 金型摩耗がフィンピッチシフトとして現れる |
| 機械加工プロファイル | 複雑な形状 | 複雑さに応じてコスト増加 |
| 押出プロファイル | 均一断面 | バッチ変動への許容度が低い |
| ろう付けアセンブリ | 異種材料 | 熱サイクル下で接合部が失敗する可能性 |
| 薄フィンゲージ打ち抜き | 立方ミリメートルあたり最大表面積 | 厳密なピッチ制御が必要 |
プロセス / 検査
| 段階 | 管理 | 記録 |
|---|
| 成形 | 単一ストロークで部品全体を成形、ろう付け接合部なし | 工具稼働パラメータ |
| フィンピッチ | 金型摩耗を測定可能なシフトとして監視 | 検査がバッチ段階で捉える |
| 平坦度 | 取付面は工具から直接維持 | バッチごとのCMMレポート |
| 熱界面 | 平坦度管理による均一接触 | バッチごとのCMMレポート |
| 最終出荷 | 出荷前の検査 | バッチでのCMMレポート |
よくある質問
木工旋盤用コレットチャックは何でできていますか?
標準材料は指定された表面仕上げで供給されます。自動旋盤暴露が懸念される用途では、その環境に適した材料グレードを推奨します。打ち抜き一体構造はベース上にピッチで厚いフィンを使用し、すべてのバッチはCMMレポートとともに出荷されます。
取付面の平坦度はどのように管理されていますか?
取付面の平坦度は工具から直接維持され、熱界面接触が均一に保たれます。ベースとフィンが一体としてプレスされるため、失敗するろう付け接合部はありません。検査はフィンピッチの測定可能なシフトを現場ではなくバッチ段階で捉えます。
フィンピッチにどのような公差を指定できますか?
フィンピッチは工具を通じて管理され、金型摩耗が監視されます。これはまず測定可能なシフトとして現れます。打ち抜き構造は押出よりもバッチ変動を許容します。取付面の平坦度を工具から直接維持し、検証のためにすべてのバッチにCMMレポートを提供します。
こちらもご覧ください:プロトタイプにおける金属プレス加工とCNC加工の比較:どちらを選ぶべきか
機械加工や押出よりも打ち抜き構造を選ぶ理由は?
薄いフィンゲージは打ち抜きが勝る領域です。ピッチのフィンは、同じエンベロープの機械加工または押出プロファイルよりも立方ミリメートルあたりの表面積が大きくなります。単一ストロークで部品全体が成形されるため、部品コストは複雑さに応じて増加しなくなります。打ち抜き構造は押出よりもバッチ変動を許容します。
一体設計は熱性能にどのように影響しますか?
ベースとフィンが一体としてプレスされるため、失敗するろう付け接合部はありません。取付面の平坦度は工具から直接維持され、熱界面接触が均一に保たれます。打ち抜き設計はベース上にピッチで厚いフィンで熱抵抗を提供し、一貫した熱伝達を実現します。
カスタムスプリングの注文方法:必ず提供すべき7つの仕様 の詳細はこちら。
各バッチにどのような検査記録が付属しますか?
すべてのバッチはCMMレポートとともに出荷されます。検査は金型摩耗を現場ではなくバッチ段階でフィンピッチの測定可能なシフトとして捉えます。取付面の平坦度が検証され、CMMレポートが品質記録用の重要寸法を文書化します。
技術資料:高出力IGBTヒートシンク加工見積もり
生産のリードタイムとMOQは?
工具が稼働し、サイクルがラインに供給され、バッチ数量はスケジュールに従って出荷されます。すべてのバッチはCMMレポートとともに出荷されます。単一ストロークで部品全体が成形されるため、部品コストは複雑さに応じて増加しなくなります。これは必要な数量での効率的な生産実行をサポートします。
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|
| 材料 | 打ち抜き金属(一体型フィン付き) |
| 公差 | 取付面の平坦度は工具から直接維持 |
| リードタイム | 記事に記載なし |
| MOQ | 記事に記載なし |
| 能力 | 工具稼働とサイクルがラインに供給 |
選定 / 比較
| オプション | 最適用途 | トレードオフ |
|---|
| 打ち抜き一体型フィン付き | 軽量で熱抵抗 | バッチ変動を許容、金型摩耗がフィンピッチシフトとして現れる |
| 機械加工プロファイル | 複雑な特徴 | 高コスト、材料廃棄が多い |
| 押出プロファイル | 均一断面 | バッチ変動への許容度が低い、金型摩耗が測定しにくい |
よくある質問
木工旋盤用コレットチャックは何でできていますか?
打ち抜き一体型フィン付き部品です。ベースとフィンが一体としてプレスされるため、失敗するろう付け接合部はありません。材料は熱抵抗と成形性のために選択され、ベース上にピッチで厚いフィンを持ちます。
取付面の平坦度はどのように管理されていますか?
取付面の平坦度は工具から直接維持されます。これにより熱界面接触が均一に保たれます。すべてのバッチは測定された平坦度を文書化したCMMレポートとともに出荷されます。
フィンピッチにどのような公差を期待できますか?
フィンピッチは打ち抜き金型によって管理されます。金型摩耗はまず現場ではなく検査時にフィンピッチの測定可能なシフトとして現れます。すべてのバッチはCMMレポートとともに出荷されるため、組み立て前にピッチを検証できます。
機械加工や押出よりも打ち抜き構造を選ぶ理由は?
打ち抜きは薄いフィンゲージで勝ります。ピッチのフィンは、同じエンベロープの機械加工または押出プロファイルよりも立方ミリメートルあたりの表面積が大きくなります。単一ストロークで部品全体が成形されるため、部品コストは複雑さに応じて増加しなくなります。
おすすめ記事:CNC加工スピーカーハウジング部品
打ち抜きはバッチ変動をどのように処理しますか?
打ち抜き構造は押出よりもバッチ変動を許容します。金型摩耗は現場ではなく検査時にフィンピッチの測定可能なシフトとして捉えられます。これによりバッチ間で熱性能が一貫します。
ER16、ER20、ER32コレットはどのようにCNC工作保持市場を分割するのか? と比較してください。
出荷前にどのような検査が行われますか?
すべてのバッチはCMMレポートとともに出荷されます。検査は取付面の平坦度とフィンピッチをチェックします。金型摩耗はフィンピッチの測定可能なシフトとして検出されるため、規格外部品は施設を離れる前に捉えられます。
この部品はどこで使用されますか?
軽量な打ち抜き部品で熱抵抗が必要な場所で使用されます。ベース上にピッチで厚いフィンを持つ一体型フィン設計は、均一な熱界面接触とバッチ間一貫性を必要とする用途に適しています。
関連記事