製品の詳細 目次
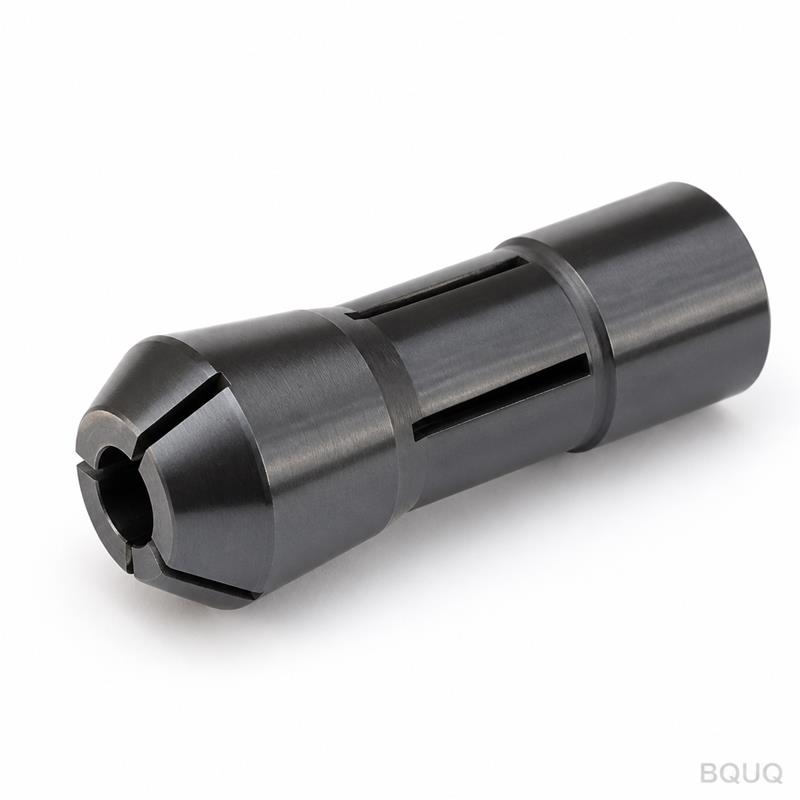
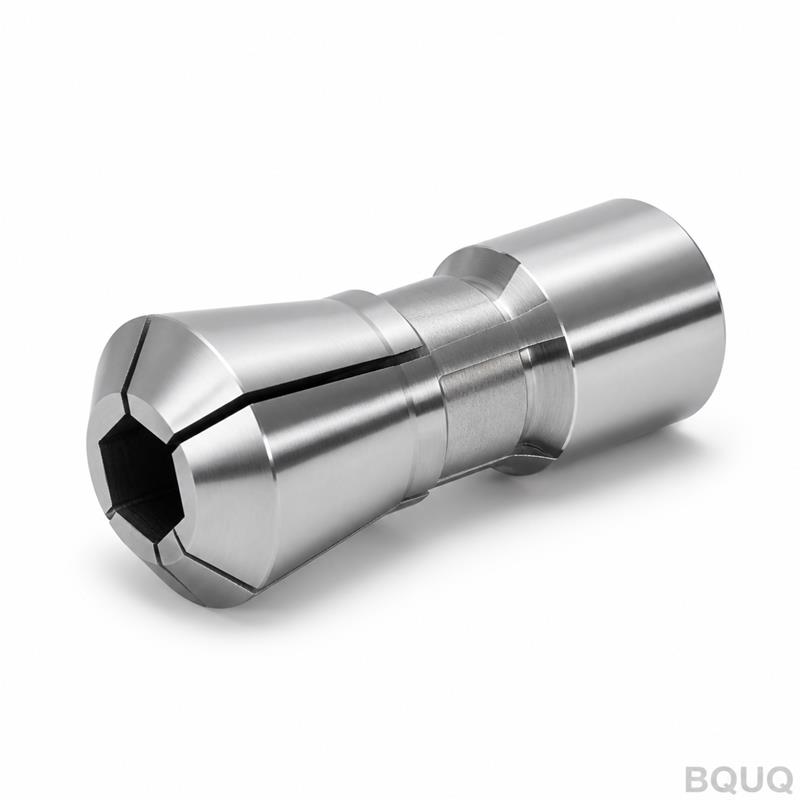
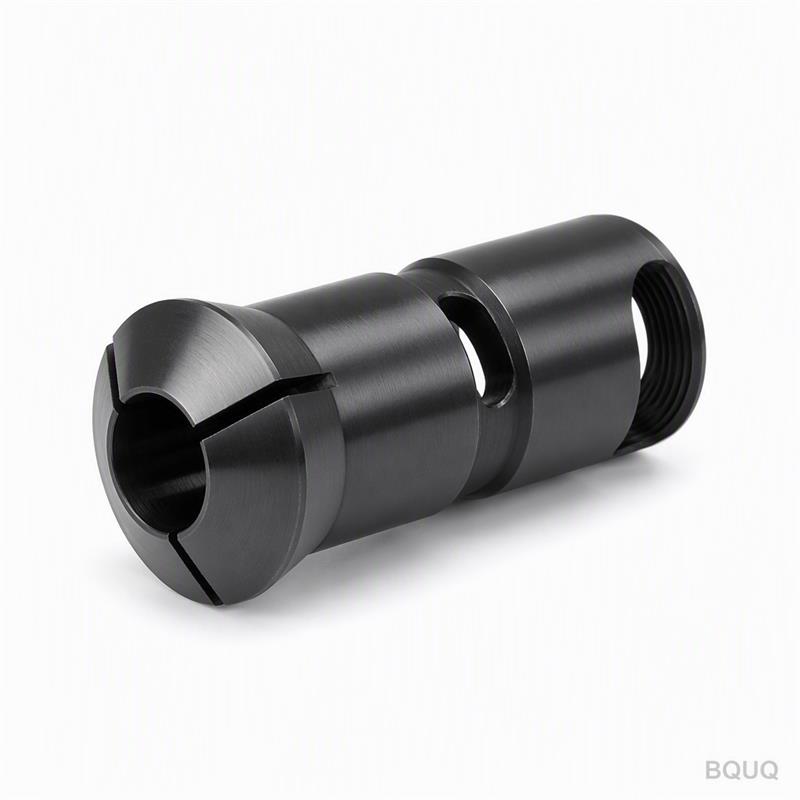
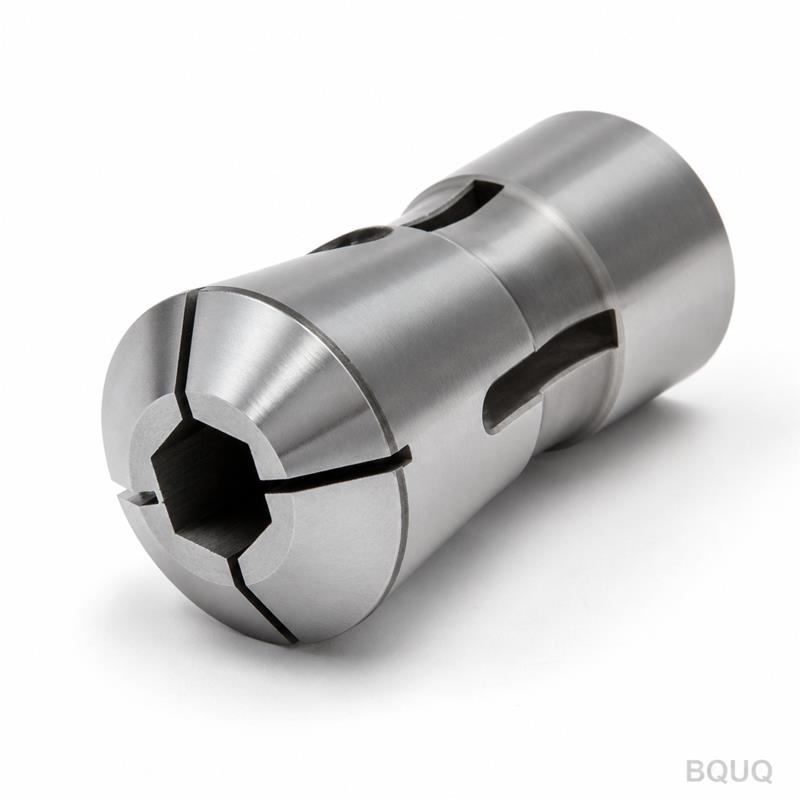
このチャックの特長と不良率削減の理由 これはCNC加工された自動旋盤36型コレットチャックで、焼入れ後、ダークオキサイド(焼入れダーク)表面仕上げが施されています。先端部で全振れ0.005mm、フェースから3倍径位置で0.008mmを実現します。掴み穴全体の硬度はHRC 58-62に固定されています。標準サイズの納期は7営業日です。つまり、主軸のブレがなくなり、ワークのズレがなくなり、不良品がゼロになります。
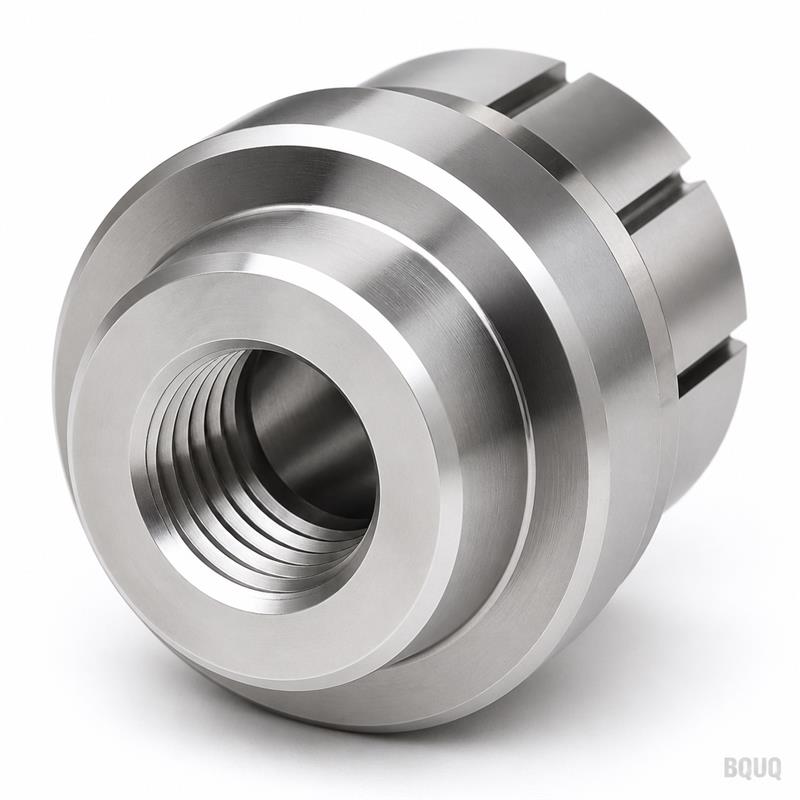
36型プロファイルが自動旋盤の主軸ノーズに適合する仕組み 36型はDIN 6343-36マウントプロファイルを指し、一般的な自動旋盤(シチズン、スター、ツガミ、および多くの台湾製クローン機)に適合します。テーパー角度は16°(全角)、ねじはM36×1.5、背面は主軸に対して平坦に密着し、直角度0.002mmで検査されています。テーパーとねじはDMG MORI NTX 2000で一回のクランプ加工により製造されるため、これら2つの重要部位間の段取り誤差がありません。主軸が正確に36型でない場合は、図面をお送りください。掴み部の形状を変えずに背面を変更できます。
焼入れダーク仕上げ vs. 無処理の焼入れ鋼 ダーク仕上げは塗料ではありません。熱処理と最終研削後に施される黒色酸化被膜(ブラックオキサイド)です。この被膜の厚さは0.5〜1.5ミクロンで、穴径寸法は変わりません。実際の利点として、防錆のための薄い油膜を保持し、コレットを温かい主軸に挿入する際の焼き付きを低減し、工場照明下での表面検査がしやすくなります(ぎらつきが減るため)。焼入れ工程を省略することはありません。ボディ全体は真空焼入れ後、二度焼き戻しが行われ、表面のみの肌焼入れではありません。芯部硬度はHRC 58-62で、掴みスロットは焼入れ後にワイヤーカットされるため、ばね指の弾力性が維持されます。
測定可能な掴み穴公差と表面仕上げ 掴み穴はH6公差に研削されています。10mmコレットの場合、穴径は10.000〜10.009mmです。穴の表面仕上げはRa 0.2μm、テーパー部はRa 0.4μmです。穴とテーパー間の振れはTIR 0.005mmに抑えられています。これらの数値を切り上げることはありません。すべてのコレットは、0.1μm分解能のプローブを備えたZeiss Contura CMMで測定され、そのレポートが同梱されます。特定の材料(真鍮、アルミニウム、鋼)向けに、より狭い穴公差が必要な場合は、ご要望に応じてH5まで研削可能ですが、納期が2日延びます。
仕様 値 / 範囲 タイプ DIN 6343-36(自動旋盤36型) 材質 GCR15(AISI 52100)軸受鋼 硬度(芯部) HRC 58-62 掴み穴公差 H6(例:Ø10の場合 10.000〜10.009mm) 穴表面仕上げ Ra 0.2μm テーパー表面仕上げ Ra 0.4μm 全振れ(先端部) TIR 0.005mm 全振れ(フェースから3×D) TIR 0.008mm 掴み範囲 Ø3mm〜Ø42mm(コレット穴径による) 納期(標準サイズ) 7営業日 最小注文数量 なし(1個から注文可能) 表面仕上げ(外観) 焼入れダークオキサイド、0.5〜1.5μm
スロット疲労を防ぐ熱処理サイクル GCR15(AISI 52100)棒鋼から始め、加工前に球状化焼鈍を行います。外径旋削とテーパー穴加工後、1030°Cで真空焼入れし、5バールの窒素で焼入れします。焼き戻しは180°Cで各2時間、2回行われます。これにより、残留オーステナイトが3%未満のマルテンサイト組織が得られます。掴みスロットは焼入れ後にワイヤーカットされ、その後、指部は150°Cで1時間の応力除去焼鈍が施されます。この工程により、10万サイクル後もスロット根元で割れが発生しません。各熱処理ロットはロックウェルC硬度計とミクロ組織サンプルで検査されます。例外はありません。
出荷前の全数検査—抜き取り検査ではありません 各コレットは、ロットサンプリングではなく、全数が寸法検査を受けます。テーパー角度は精密サインバー(50mm長さで誤差0.001mm未満)、穴径はエアゲージ(分解能0.0005mm)、振れは0.0001mmインジケーターを備えた専用スピンドル治具で測定されます。ダークオキサイドの厚さは膜厚計で確認されます。上記の表の数値から外れたものは、再加工ではなく廃棄されます。各部品番号には署名入りの検査シートが添付されます。お客様の記録用として、出荷後24時間以内にCMMレポートのPDFもメールで送信します。
FAQ:初回注文、カスタム穴、品質管理 最小注文数量はありますか? 最小注文数量はありません。試作1個から注文可能です。10個以上の場合、砥石のセットアップが1回で済むため、単価はわずかに下がります。
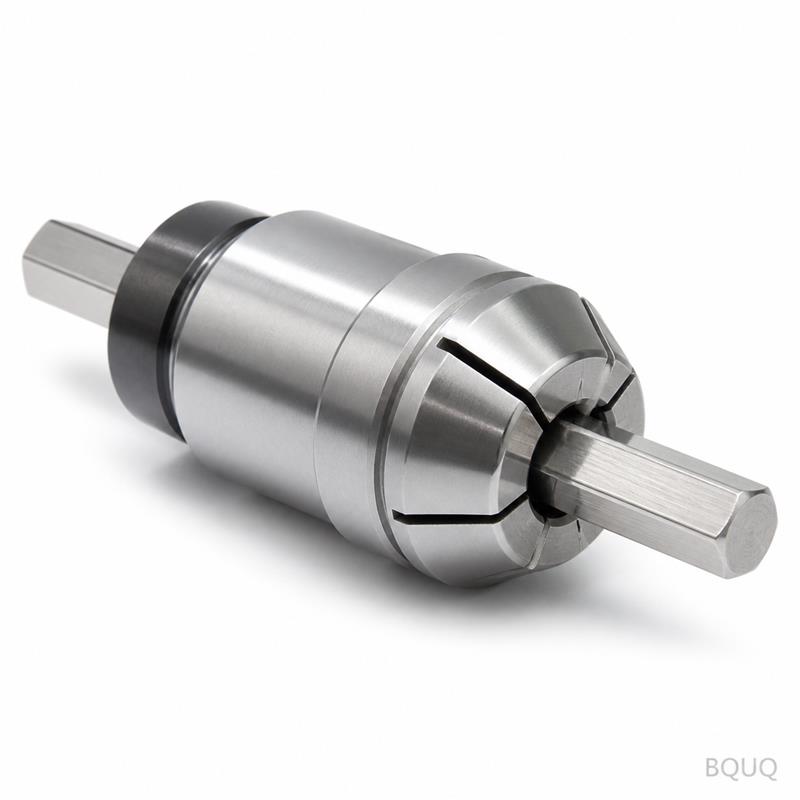
規格外の棒材径に対応したカスタム穴サイズは作れますか? はい、Ø3mmからØ42mmまで0.5mm刻みで任意の穴径を研削できます。六角材や角材用の段付き穴も製作可能ですが、その場合は工具調整に3日必要です。
出荷前の振れ検査はどのように行いますか? お客様の主軸と同じテーパーを持つテストマンドレルにコレットを取り付け、300rpmで回転させ、容量型センサーで先端部と3×D位置のTIRを測定します。
急ぎ注文の場合の納期は? 標準は7営業日ですが、48時間以内に必要な場合は、半完成在庫(25%オーバーサイズブランク)から取り出し、15%の割増料金で最終研削して対応します。
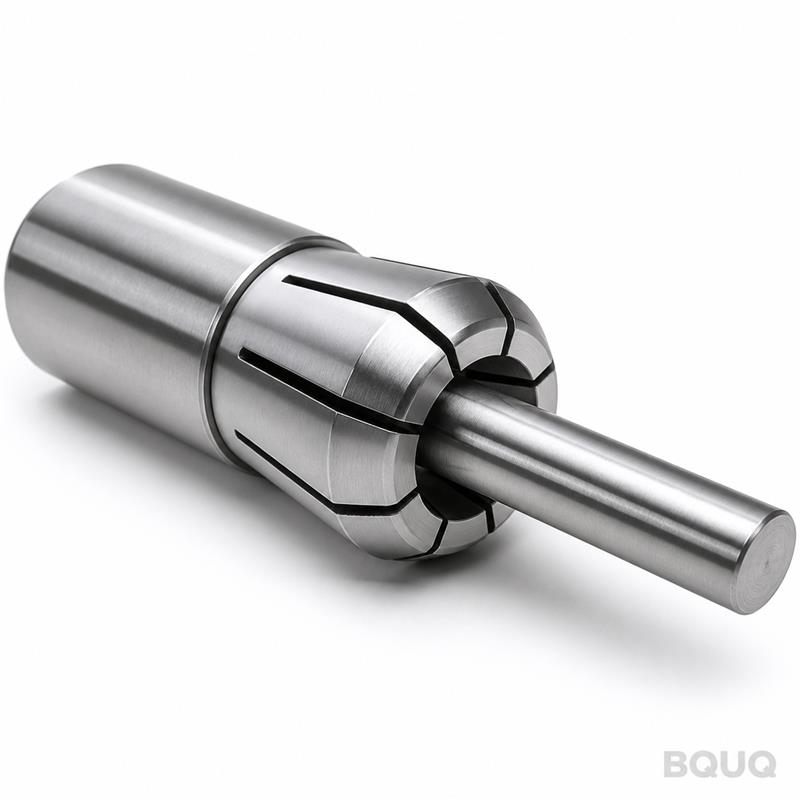
このコレットが工具・ワーク保持システムに適合する方法 このチャックを36型主軸ノーズを備えたCNC旋盤またはスイス型自動旋盤と組み合わせて使用します。丸棒材、研削ピン、前加工済み部品を、二次加工を不要にする同心度で掴みます。切削工具の選定については、CNC切削工具選定ガイド を参照して、このチャックが提供する低振れに適合するインサートグレードを選択してください。新しい治具を設計する場合は、CNC加工公差ガイド で、スタックアップ解析における0.005mm振れの予算化方法を説明しています。このチャックは、完全な輸出書類付きで中国で製造された精密製造ラインの一部です。
このコレットを注文し、12時間以内に見積もりを取得 図面をお送りいただくか、棒材径と主軸モデルをお知らせください。12時間以内に確定見積もりを返信します。範囲や「条件による」ではなく、実際の数値です。図面をsc@bquq.comまでメールするか、WhatsApp(+86 13713157787)で写真またはPDFをお送りください。36型の適合性が不明な場合は、主軸テーパー図面を同封してください。無料で確認します。DHLまたはFedExで世界中に発送し、通関書類も含まれます。最小注文数量なし、値引き交渉なし、0.005mmを保持するコレットだけをお届けします。
関連製品 パラメータ パラメータ 能力 材料 AL6061/7075、SUS303/304/316、45#鋼、T2銅、H59真鍮、POM、PEEK、ナイロン 公差 ±0.005mm標準、±0.003mmは要望に応じて 機械 3/4/5軸CNC、旋削・フライス複合、スイス型自動旋盤 表面処理 陽極酸化、ニッケル、亜鉛、不動態化、サンドブラスト、研磨 サイズ範囲 最大400 x 300 x 200 mm 試作 72時間、サンプルに最小注文数量なし 検査 バッチごとに完全なレポート、CMMデータは要望に応じて