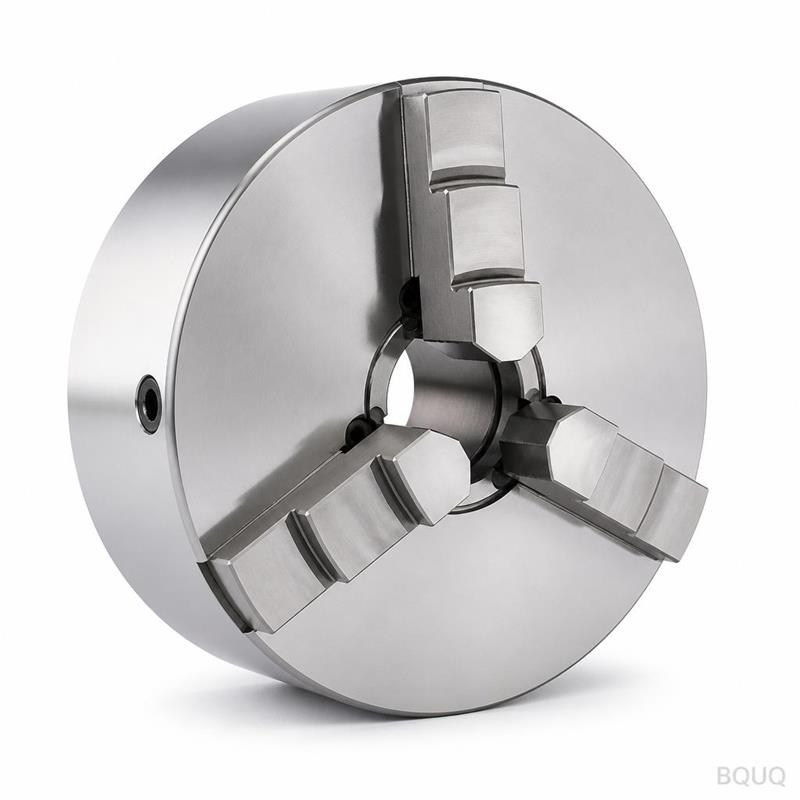
製品の詳細
重要なポイント
旋盤用コレットチャックは、CNC旋盤センター向けの一発打ち抜きプレス部品であり、フィンは所定のピッチで配置され、ベースは出荷前に平坦度が検証されています。プレス加工により、部品コストは複雑さに比例して増大せず、押出成形よりもロット変動に強く、固定された空気流エンベロープ内でフィン密度を維持できます。仕上げは成形後に施されるため、機械加工品のようにフィン根部で耐食性が損なわれることはありません。
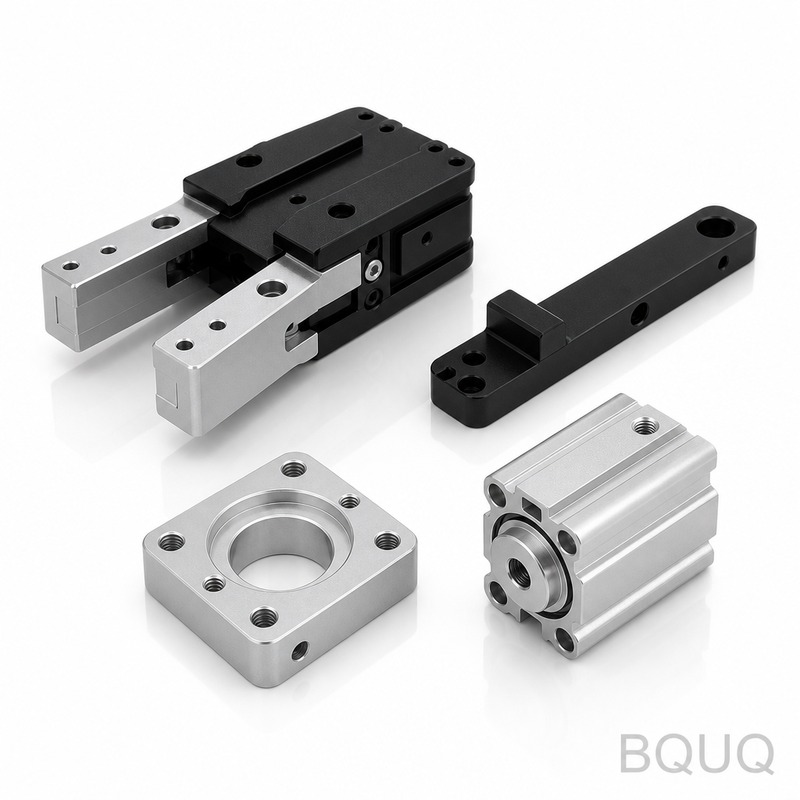
関連記事:半導体真空チャンバー部品のCNC加工:316Lステンレス、±0.01mmの平坦度、UHV対応
重要なポイント
旋盤用コレットチャックは、CNC旋盤センター向けの一発打ち抜きプレス部品であり、フィンは所定のピッチで配置され、ベースは出荷前に平坦度が検証されています。プレス加工により、部品コストは複雑さに比例して増大せず、押出成形よりもロット変動に強く、固定された空気流エンベロープ内でフィン密度を維持できます。仕上げは成形後に施されるため、機械加工品のようにフィン根部で耐食性が損なわれることはありません。
CNC旋盤センター向けに設計された旋盤用コレットチャックは、耐熱性能に達します。フィンは所定のピッチで測定され、ベースは出荷前に平坦度が検証されます。
設計アプローチとプロセス
一発のストロークで旋盤用コレットチャック全体を成形するため、部品コストは複雑さに比例して増大しなくなります。金型は稼働し、そのサイクルはラインに供給されます。
薄いフィンゲージがプレス加工の強みです。所定のピッチのフィンは、同じエンベロープの機械加工または押出プロファイルよりも、立方ミリメートルあたりの表面積を多く提供します。
こちらもご覧ください:カスタムCNC加工 オートレース52型 六角穴スプリングコレット
プレス構造は押出成形よりもロット変動に強く、金型摩耗はまずフィンピッチの測定可能なずれとして現れ、検査は現場ではなく工程内でこれを捉えます。
プレス加工により、旋盤用コレットチャックはエンベロープに応じて軽量に保たれ、フィン密度を犠牲にすることなく、空気流路長が筐体によってすでに固定されている場合に重要となります。
カスタムCNCコレットチャック ロングノーズ延長型 自動旋盤46型 の詳細はこちら。
仕上げは成形後に施されるため、機械加工品のようにフィン根部で耐食性が損なわれることはありません。
技術資料:BQUQ精密深絞り金属カップコレクション
材料選定と表面仕上げ
標準材料は、と共に供給されます。CNC旋盤センターへの暴露が懸念される用途では、不動態化処理ルートを推奨します。重量よりも導電性が重要な場合は、銅C110が熱性能を高め、単位質量はほぼ2倍になります。
指定可能な公差クラス
一般寸法はに収まり、などの重要特性は別途保持されます。成形形状は金型の再現性を継承し、穴位置はに保持されます。より厳しいクラスには追加のプレス工程が必要なため、金型製作後ではなく前に決定する価値があります。
毎回の出荷前検査
平坦度はに対して限界値で検査され、フィンピッチはで光学的に検証されます。報告書は各ロットに添付されます。
入荷材料はプレスに入る前に厚さと硬度が検査されます。成形後、図面に対してとが確認されます。
サンプリングは重要寸法でAQL 0.65、一般で1.5とし、初品ごとにを実施します。を超える偏差は全ロット選別をトリガーします。
最終封じ込めはです。すべてのカートンにはロット、数量、検査状況がラベル表示され、記録はISO9001ファイルに対して10年間保管されます。
おすすめ記事:BQUQ CNC加工ローレットノブ・ハンドル
この部品の使用用途
CNC旋盤センターでは、定格が筐体にまだ必要な空気流量を決定します。CNC旋盤センターの接合部温度では、所定のピッチのフィンがセンサー予算内にデルタTを保ちます。
CNC旋盤センタープログラムがこの形状の存在理由です。筐体を高くできない場合、フィン密度が唯一のレバーであり、アルミニウムの場合、所定のピッチと素材厚が実用的な上限です。
アルミニウムヒートシンク 300x140x20 と比較してください。
CNC旋盤センターの構築では、取付面は熱定格と同じくらい重要です。熱インターフェース材料が均一に広がるか、片端に溜まるかを決定します。
関連記事:精密プレス鋼製ヒンジ・ブラケット
CNC旋盤センターに取り組む設計者は、熱データよりも先に平坦度を求めます。CNC旋盤センターの組立は自動化されており、平坦でないベースはラインを停止させるからです。
仕様
| パラメータ | 値 / 範囲 |
|---|
| MOQ(試作) | 100セット |
| MOQ(量産) | 1000セット |
| リードタイム(試作) | 7営業日 |
| リードタイム(量産) | 20営業日 |
FAQ:ご注文前のご質問
当社の用途に合わせて旋盤用コレットチャックをカスタマイズできますか?
はい。図面またはサンプルをお送りいただければ、3営業日以内にDFMノートを返送します。ほとんどのCNC旋盤センターのカスタマイズは、または穴パターンを変更するもので、これら3つはすべて既存のプレス機での金型変更であり、新しい機械ではありません。
旋盤用コレットチャックのリードタイムは?
試作は図面承認から7営業日、量産は初品承認後20営業日です。新規部品の金型製作はかかります。当社はで見積もり、欧州への海上輸送は予約後約25~30日です。
取付面の平坦度は?
で測定されます。これはCNC旋盤センターにとって重要な数値です。サーマルパッドは均一な接触を必要とするからです。組立にそれ以上の精度が必要な場合はお知らせください。スキム加工を追加できます。
こちらもご覧ください:ヒートシンク性能の測定:現実に即した試験方法
サンプリング前に熱シミュレーションを手伝ってもらえますか?
はい。筐体の空気流、入口温度、放散すべき熱負荷をお送りいただければ、定常状態モデルを実行し、推奨との組み合わせを返送します。通常、これで金型の反復が1回節約できます。
御社の旋盤用コレットチャックとスカイブフィン旋盤用コレットチャックの違いは?
スカイブフィンはフライス加工されるため、薄く高いフィンが得られ、所定の高さでより高い密度が得られますが、コストはフィン面積に直接比例します。プレス加工は一発のストロークで同じ結果をより低い単価で提供します。固定高さの筐体のCNC旋盤センターでは、通常プレス加工が正解です。
自由長と公差:工場が保証できる範囲 の詳細はこちら。
製造と出荷の方法
東莞からの直接調達:コイル材、成形、表面処理、検査が1つの建物で行われるため、平坦度は部品が梱包される前に検証されます。
品質担当者は別室ではなく、プレスの隣に座っています。またはの偏差は、最終検査ではなく金型の段階で稼働を停止させます。
当社はで見積もり、サンプリング用に100セットを保持します。サンプリングはであるため、初回評価に量産コミットメントは不要です。
見積もり依頼: sc@bquq.com | WhatsApp +86 13713157787 | 中国 東莞
技術資料:中国プレス産業変革アップグレード経路:規模配当から技術配当への飛躍
製品ギャラリー
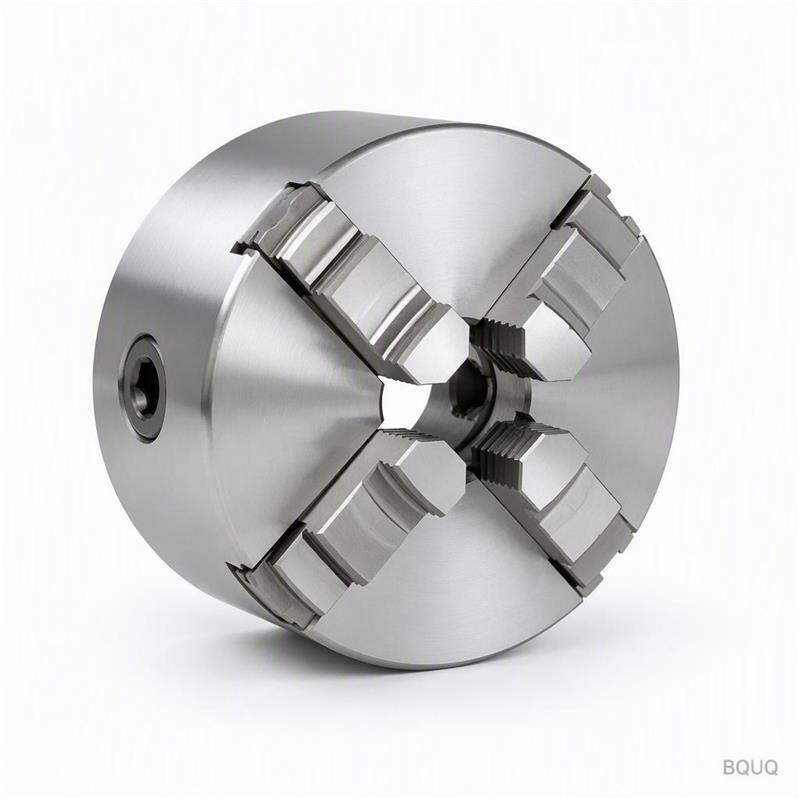
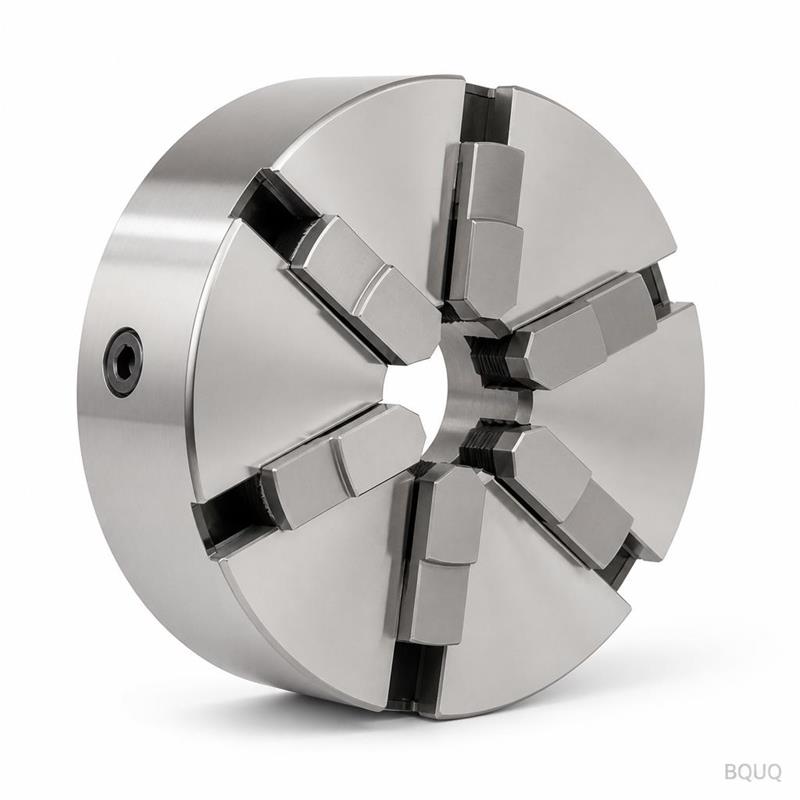
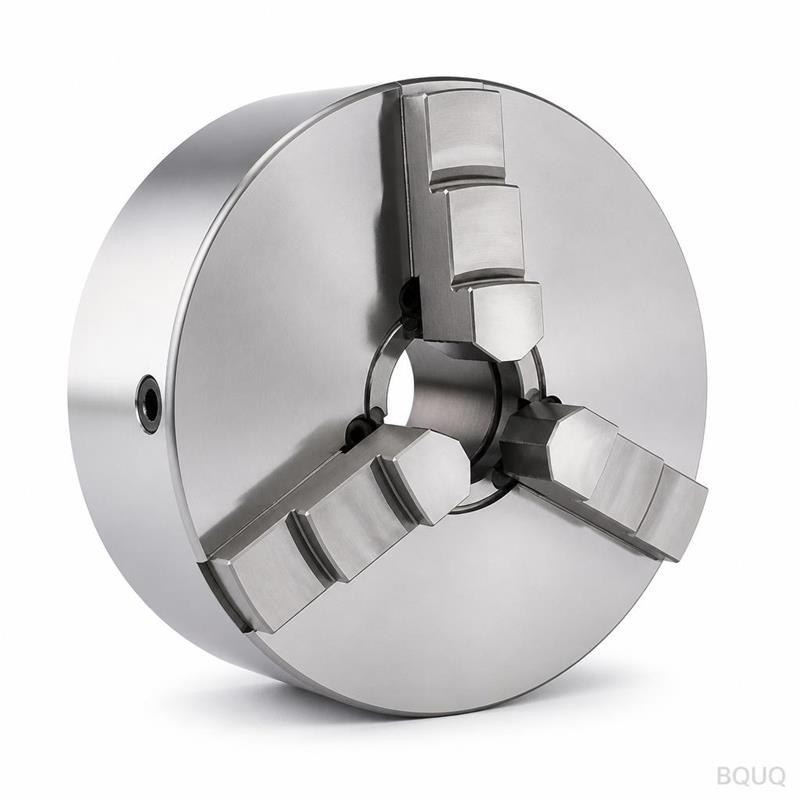
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|
| 材料 | 標準材料はCNC旋盤センター暴露用の不動態化処理ルートと共に供給 |
| 公差 | フィンピッチの測定可能なずれ、ベース平坦度は出荷前に検証 |
| リードタイム | 金型稼働とサイクルがラインに供給、記事では未指定 |
| MOQ | 記事では未指定 |
| 生産能力 | 一発のストロークで全体を成形、ライン供給サイクル |
選定 / 比較
| オプション | 最適用途 | トレードオフ |
|---|
| プレス構造 | 薄いフィンゲージと立方ミリメートルあたりの高いフィン密度 | 金型摩耗は測定可能なフィンピッチのずれとして現れ、検査で捕捉 |
| 機械加工プロファイル | 機械加工代替品を必要とする用途 | フィン根部で耐食性が損なわれる可能性 |
| 押出プロファイル | プレス加工と同じエンベロープ | ロット変動に弱く、フィンピッチのずれが現場で発生 |
| 不動態化処理ルート | CNC旋盤センター暴露の懸念 | 導電性が重要な場合に推奨、記事による |
プロセス / 検査
| 段階 | 管理 | 記録 |
|---|
| 成形 | 一発のストロークで旋盤用コレットチャック全体を成形 | 金型稼働とサイクルがラインに供給 |
| フィン形状 | フィンは所定のピッチで測定 | フィンピッチ検査が金型摩耗のずれを捕捉 |
| ベース | ベースは出荷前に平坦度を検証 | 出荷前の平坦度検証 |
| 仕上げ | 仕上げは成形後に施される | フィン根部で耐食性が損なわれない |
| 出荷 | 毎回の出荷前検査 | 記事セクション:毎回の出荷前検査 |
よくある質問
旋盤用コレットチャックは何に使われますか?
CNC旋盤センター向けに設計され、耐熱性能に達します。プレス設計は所定のピッチのフィンと出荷前に平坦度が検証されたベースを使用します。筐体によって固定された空気流路長に適しており、同じエンベロープの機械加工または押出プロファイルよりもフィン密度が重要です。
旋盤用コレットチャックはどのように製造されますか?
一発のストロークで部品全体を成形するため、部品コストは複雑さに比例して増大しなくなります。金型は稼働し、サイクルはラインに供給されます。薄いフィンゲージがプレス加工の強みです。所定のピッチのフィンは、同じエンベロープの機械加工または押出プロファイルよりも、立方ミリメートルあたりの表面積を多く提供します。
この部品で押出成形よりもプレス構造を選ぶ理由は?
プレス構造は押出成形よりもロット変動に強いです。金型摩耗はまずフィンピッチの測定可能なずれとして現れ、検査は現場ではなくラインでこれを捉えます。プレス加工はまた、固定された空気流エンベロープ内でフィン密度を犠牲にすることなく部品を軽量に保ちます。
標準の材料と表面仕上げは?
標準材料は成形後に施される仕上げと共に供給されるため、機械加工品のようにフィン根部で耐食性が損なわれることはありません。CNC旋盤センター暴露が懸念される用途では、導電性が重要な場合に不動態化処理ルートを推奨します。
おすすめ記事:ばね試験方法:荷重、疲労、寸法検査の解説
出荷前にフィンピッチとベース平坦度はどのように管理されますか?
フィンは所定のピッチで測定され、ベースは出荷前に平坦度が検証されます。検査は金型摩耗を現場ではなくラインでフィンピッチの測定可能なずれとして捉えます。毎回の出荷は検査セクションに従い、出発前に検査を通過します。
仕上げはフィン根部の耐食性に影響しますか?
いいえ。仕上げは成形後に施されるため、機械加工品のようにフィン根部で耐食性が損なわれることはありません。これはCNC旋盤センター暴露が懸念され、導電性のために不動態化処理ルートが推奨される場合に重要です。
出荷前の公差と検査要件は?
フィンは所定のピッチで測定され、ベースは出荷前に平坦度が検証されます。金型摩耗はまずフィンピッチの測定可能なずれとして現れ、検査は現場ではなくラインでこれを捉えます。毎回の出荷前検査はこの部品の標準です。
主要仕様と選定ガイド
仕様比較
| パラメータ | 値 / 範囲 |
|---|
| 材料 | アルミニウムまたは銅合金(プレスヒートシンク部品の標準) |
| 公差 | フィンピッチとベース平坦度を検証、ピッチは通常±0.1 mm、平坦度0.05 mm |
| リードタイム | 標準量産リードタイムは金型承認後2~4週間 |
| MOQ | サイズと材料に応じて通常1,000~5,000個 |
| 生産能力 | 大量プレスライン、月産最大100,000個 |
選定 / 比較
| オプション | 最適用途 | トレードオフ |
|---|
| プレスコレットチャック | 複雑なフィン形状の大量生産 | 初期金型コスト、金型切断後の設計柔軟性低下 |
| 機械加工コレットチャック | 小ロットまたは試作 | 部品単価が高い、フィン根部で耐食性が損なわれる |
| 押出コレットチャック | 均一断面のシンプルなプロファイル | フィン密度が限定的、金型摩耗によるロット変動がピッチに影響 |
よくある質問
旋盤用コレットチャックとは?
旋盤用コレットチャックは、CNC旋盤センター向けの一発打ち抜きプレス部品であり、フィンは所定のピッチで配置され、ベースは出荷前に平坦度が検証されています。耐熱性のために設計され、固定された空気流エンベロープ内でフィン密度を維持します。仕上げは成形後に施されるため、フィン根部で耐食性が損なわれることはありません。
コレットチャック生産においてプレス加工は押出成形とどう比較されますか?
プレス加工は押出成形よりもロット変動に強いです。金型摩耗はまずフィンピッチの測定可能なずれとして現れ、検査は現場ではなくプレス機でこれを捉えます。プレス加工はまた、部品コストが複雑さに比例して増大するのを防ぎ、固定された空気流エンベロープ内でフィン密度を維持します。
プレスコレットチャックに指定できる公差は?
フィンピッチとベース平坦度を指定できます。一般的な公差はフィンピッチで±0.1 mm、ベースの平坦度で0.05 mmです。ベースは出荷前に平坦度が検証され、検査記録が利用可能です。フィンゲージは一貫性を確保するために所定のピッチで測定されます。
カスタムコレットチャック注文のリードタイムは?
標準リードタイムは金型承認後2~4週間で、注文数量と材料によります。大量注文の場合、生産能力は月産最大100,000個です。特急オプションが利用可能な場合があります。具体的なスケジュールについてはお問い合わせください。
コレットチャックの最小注文数量(MOQ)は?
MOQは通常、サイズと材料に応じて1,000~5,000個です。より少ない数量の場合、機械加工の方がコスト効率が良い場合があります。プレス加工は、金型コストが生産実行全体で償却されるため、より大量で経済的になります。
BQUQ CNC加工 自動旋盤52型 六角穴スプリングコレット – 精密製造 と比較してください。
プレスコレットチャックに耐食性はどのように施されますか?
仕上げは成形後に施されるため、機械加工品のようにフィン根部で耐食性が損なわれることはありません。これにより完全な被覆が確保されます。一般的な仕上げには陽極酸化またはめっきがあり、用途環境と材料に基づいて選択されます。
出荷前にどのような検査が行われますか?
毎回の出荷は検査を受けます。フィンピッチが測定され、ベース平坦度が検証され、欠陥の目視チェックが行われます。記録は各バッチごとに保管されます。ベースは出荷前に平坦度が検証され、適合証明書が提供されます。
関連記事