半導体真空チャンバー部品のCNC加工:316Lステンレス、±0.01mmの平坦度、UHV対応
真空チャンバー部品は機械上で評価されるのではなく、チャンバー内で評価される。シール面は平坦に測定されても漏れることがあり、表面は無傷に見えてもポンプが超高真空域まで引き込むとガス放出する。平坦度、仕上げ、清浄度はそれぞれ単独で重要だが、部品を決定づけるのは、粗加工から最終梱包までのすべての工程でこの3つが維持されるかどうかである。
プロジェクト背景と課題
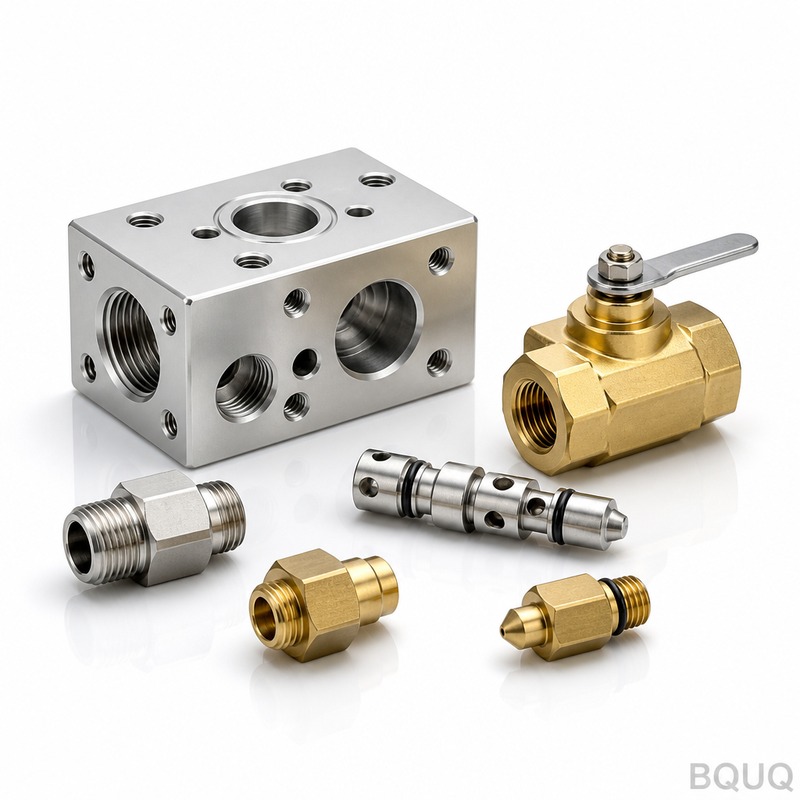
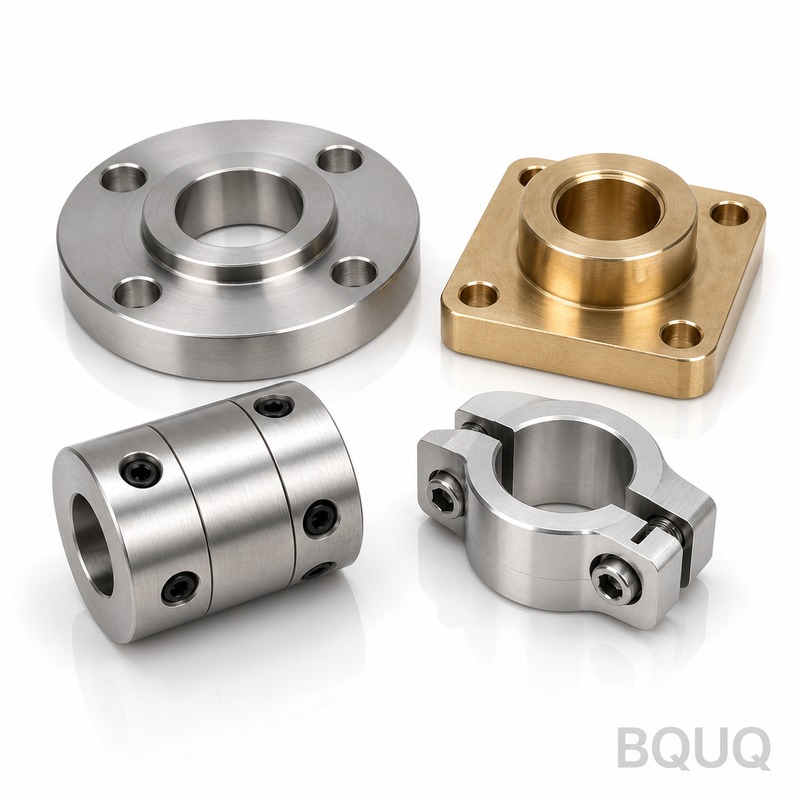
東アジアの半導体装置OEMは成膜およびエッチングモジュールを製造しており、繰り返し発生する部品ファミリーの一つは、プロセスチャンバーを取り囲むステンレス真空ハードウェアである:チャンバーフランジ、ビューポートアダプター、ガスラインマニホールド、電極取付プレート、フィードスルー本体。数量は少量多品種で、典型的なビルドでは50~200個が十数の品番に分散し、プロセスレシピが変わるたびに改訂が届く。
材料は316Lステンレス鋼で、耐食性と低透磁率のために選定されている。316L自体は加工が難しくはない。しかし、ここで重要な箇所においては容赦がない。加工硬化が速く、材料が除去されると動き、熱膨張率は炭素鋼より約50%高いため、重切削の熱は部品が室温まで冷える頃には寸法クリープとなる。
最も難しい要件は呼び寸法ではなく、シール面全体にわたる±0.01mmの平坦度であり、それにRa0.4の仕上げが組み合わされる。この仕上げは一方向の加工目を持ち、粒子を捕捉したり漏れ経路を開いたりするほど深い工具痕があってはならない。200mm幅のチャンバーフランジで、クランプ、穴あけ、解放後に±0.01mmの平坦度を維持することは、ほとんどのサプライヤーが敗れるポイントである。さらにUHV清浄度要件(グリースなし、残留物なし、遊離粒子なし)が加わると、プロセスチェーンは主軸上で場当たり的にではなく、エンドツーエンドで設計されなければならない。
商業的な圧力もあった。顧客のエンジニアは迅速に反復する必要があったが、以前のサプライヤーは大きな最小ロットを押し付け、納期を数週間で見積もっていた。月に数台の装置を出荷するチームにとって、このミスマッチは公差問題と同じくらいスケジュールを損なった。
ファミリー内の一つの部品がリスクを具体化する。ビューポートアダプターは異なる角度の4つのシール面と光学ボアを持ち、一つの面に単一の傷や0.02mmの窪みがあると、最終モジュール組立時のリークテストに失敗する。その時点で顧客はすでに真空時間と労力を費やしている。漏れるチャンバーは手直し票ではなく、分解である。
BQUQのプロセスソリューション
私たちは真空部品を単一の機械加工操作ではなく、プロセス問題として扱った:熱を制御し、クランプを制御し、清浄度を独自のステップを持つ別の規律として扱う。ここに特殊な設備は必要ない。違いを生むのは工程の順序とクランプの抑制である。
材料コンディショニングと粗加工
すべての316L素材は入荷時にグレードとヒート番号を検証する。粗加工では、すべてのシール面に十分な取り代(通常0.5mm)を残しながら大部分の材料を除去し、その後、仕上げ後ではなく仕上げ前に内部応力を解放するための応力除去サイクルを行う。切削パラメータは保守的に保つ:軽いラジアルエンゲージメントと完全なクーラント供給により、加工硬化層を薄く保ち、熱を部品から逃がす。硬化しやすい材料では、ルールは一度で切削し、きれいに切削し、鈍った刃でこすらないことである。
シール面仕上げ
仕上げは2パスで行う。最初のパスでシール面を0.05mm以内にし、2番目は送りを減らし主軸速度を一定にしたフェイスミルによる制御された仕上げパスで、Ra0.4表面と一貫した加工目を生成する。316Lは刃が鈍るとせん断ではなくスミアしやすいため、工具寿命は切削長で追跡し、感覚ではなくスケジュールで交換する。平坦度は、クランプ力を低く対称に保ち、仕上げ面の真上ではなくフランジの外縁で位置決めすることで保護される。部品が複数のシール面を持つ場合、形状が許す限り多くを1回の段取りで仕上げるため、それらの平行度は再固定ではなく機械によって設定される。
洗浄、バリ取り、梱包
加工後、部品は段階的洗浄ラインを通る:アルカリ脱脂、超音波洗浄、DI水リンス、制御乾燥。シールエッジのバリ取りはバレルではなく手作業で行う。バレルや研磨方法はナイフエッジシールを巻き込み、静かに台無しにする可能性があるためである。その後、部品は拡大検査で残留バリを確認し、クリーン包装で個別に袋詰めし、最終洗浄以降は手袋で取り扱う。グリース、焼付防止剤、マーキングインクはシール面に触れない。酸素または腐食性ガスサービス向けの部品には追加の不動態化ステップを行う。316Lの表面化学は、幾何形状だけでなく、チャンバー内で不活性を保つかどうかを決定するからである。
主要仕様
| 項目 | 仕様 |
|---|---|
| 材料 | 316Lステンレス鋼(304、6061/7075アルミニウム、Ti-6Al-4Vも利用可能) |
| シール面平坦度 | ±0.01mm |
| シール面仕上げ | Ra0.4、一方向加工目 |
| 一般公差 | ±0.01mm;精密形状は±0.005mm |
| 表面処理 | 不動態化、UHV対応洗浄、個別クリーン袋詰め |
| 数量 | 1バッチ50-200個、数十品番、小ロット段取り替え |
| 検査 | CMM平坦度レイアウト、エアゲージ、表面仕上げチェック;重要面でCPK≥1.33 |
| 納期 | 初回バッチ15日 |
品質管理と納品
初品検査では、シール面の完全なCMMレイアウト(平坦度マップを含む)に加え、嵌合面のエアゲージと表面仕上げチェックを行う。初品が承認されるまで生産には移行しない。生産中は重要形状をインプロセスでゲージ測定し、各バッチにはシール面の平坦度と仕上げのCPKデータを含む検査報告書を添付し、すべてISO9001:2015品質システムの下で製造される。
平坦度と仕上げは温度管理された検査エリアで測定する:面を花岗岩定盤に置き、CMMでマッピングし、エアゲージでスポットチェックする。シール面は最後に仕上げられる形状であり、最初に検査される形状である。平坦度または仕上げゲートに失敗した部品は再切削または廃棄され、注記付きで出荷されることは決してない。
結果:図面リリース後3日でサンプル、最初の50-200個バッチは15日、その後は部品ファミリー全体で毎月のローリングスケジュール。改訂変更は48時間以内に見積もりおよびスケジュールされ、レシピ更新が顧客に2週間のカレンダー時間を費やすことはなくなった。
関連製品とリソース
このカテゴリのより多くの部品を見るには、同じシール面と平坦度の規律を共有するCNC精密フランジとカップリング、または表面仕上げと寸法安定性が支配するCNC加工光学マウント部品ラインをご覧ください。
当社のプロセス範囲と品質システムの全体像については、BQUQについてと工場の強みをご覧ください。その他の製造Q&AはFAQセンターにあります。
FAQ
316Lシール面で±0.01mmの平坦度をどのように維持しますか?
粗加工と仕上げの間に応力除去サイクルを挟んで分離し、クランプ力を低く対称に保ち、面自体の上ではなく外縁で仕上げることによって。面はCMMで平坦度マップとして測定され、工具はスミアを防ぐために切削長で交換される。CPKはバッチ出荷前に≥1.33に維持される。
ステンレスシール面で達成できる表面仕上げは?
Ra0.4はシール面の標準であり、一方向の加工目を残す制御された仕上げパスで達成可能である。それ以上に細かい場合は用途に応じて検討が必要である。汚染と加工目方向は通常、生の数値よりも重要である。
部品を真空クリーンに保つ方法は?
加工後、各部品はアルカリ脱脂、超音波洗浄、DIリンス、制御乾燥を経て、シールエッジを手作業でバリ取りし、拡大検査して個別に袋詰めする。最終洗浄後、シール面にはグリース、焼付防止剤、マーキングインクを使用しない。
多くの品番で50-200個のバッチを扱えますか?
はい。それは当社が対応するように作られた数量帯です。小ロット段取り替えを日常業務として行い、改訂変更は48時間以内に見積もり、図面リリース後15日で最初の50-200個バッチを出荷します。図面を送付いただければ12時間以内にお見積りします。