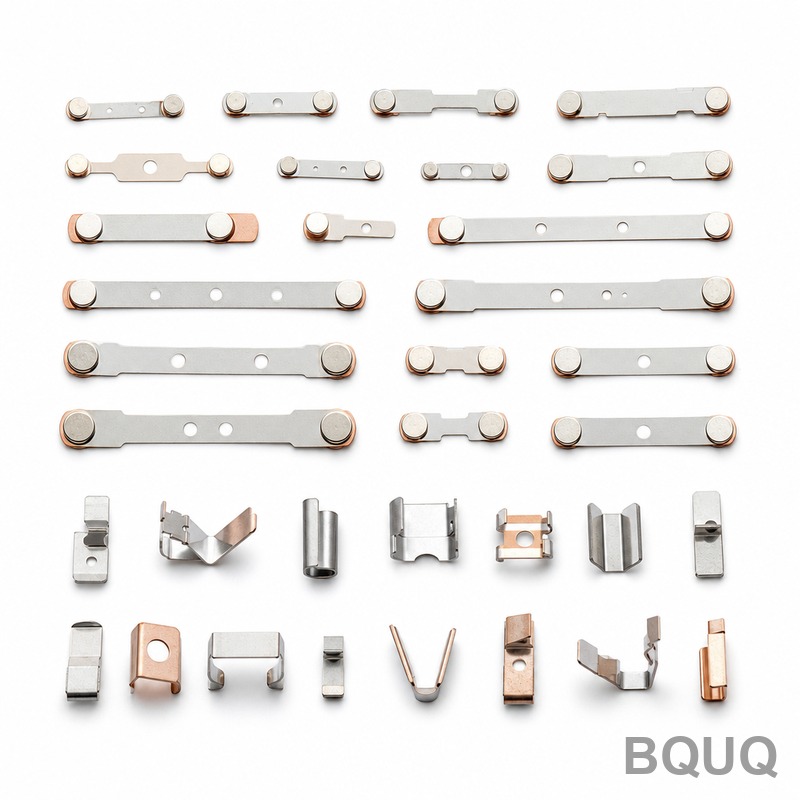
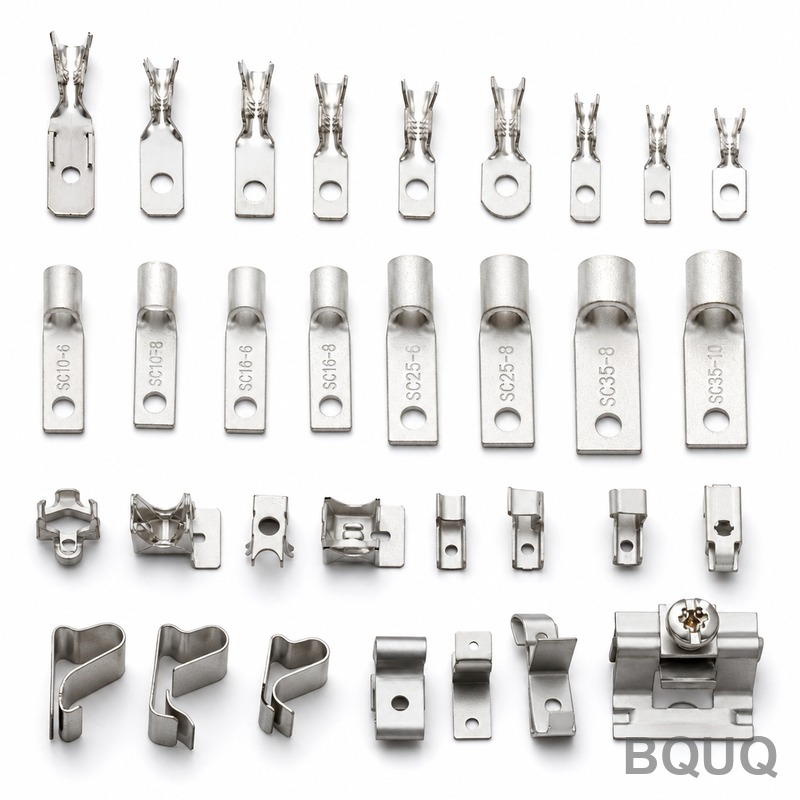
太陽光ジャンクションボックスターミナルプレス加工:T2銅0.8mm順送金型、錫メッキ、月産150万個
太陽光ジャンクションボックスの端子は、一見取るに足らない部品でありながら、モジュール全体が認証を通過できるかどうかを静かに左右します。25年間にわたり大電流を流し、1回のクリンプで絶縁被覆を剥ぎ取りバス線を突き刺し、しかも接触抵抗がロットごとに変動しないことが求められます。難しいのは銅を切断することではなく、月に100万個を超える製品で電気的特性の一貫性を維持することです。
プロジェクトの背景と課題
顧客はインドの太陽光モジュールメーカーで、年間数GWのセル・トゥ・モジュール生産能力を持ち、国内市場と輸出市場の両方に供給しています。同社が製造するすべてのジャンクションボックスには、複数のプレス加工された通電端子が含まれています。リボンリードを終端する導体ストリップ、スプリング接点を形成する部分、絶縁被覆を突き刺すクリンプでケーブルをクランプする部分です。ジャンクションボックスはモジュールの全電気出力を伝送・保護するものであり、IEC認証規則では内部の端子は安全上重要な部品として扱われるため、調達先の変更は顧客側で完全な再認定を引き起こします。以前のサプライヤーは許容できる初品を生産していましたが、生産量が月100万個に近づくにつれ、3つの問題が繰り返し表面化しました。
第一に、接触抵抗が変動しました。1つのジャンクションボックス内での端子間のばらつきにより、顧客は選別と再試験を余儀なくされ、最終検査でIECの導通チェックに不合格となるボックスが少数ながら存在しました。これは内部不良ではなく、プロジェクト開発者からの顧客苦情として届くため、コストはスクラップ価値をはるかに超えました。第二に、錫メッキが不均一でした。金属が伸びる成形ショルダー部で薄くなり、突刺しランス部で銅が露出することがあり、25年間の屋外使用でガルバニック腐食や変色の原因となりました。第三に、モジュール需要がピークになるまさにその時に納期が遅れました。サプライヤーには自社の生産能力上限を超える余裕がなく、急増を吸収する第二ラインもなかったためです。
部品自体は大きくありません。0.8mmのT2銅ストリップからプレス加工され、錫メッキが施され、突刺しランス、成形スプリングウィング、厳しい切断エッジ要件を備えています。しかし、これらの特徴はすべて電気的特性に関わります。ランスエッジはワイヤ接触を決定し、スプリングウィングは保持力を決定し、切断エッジ品質は電流経路を決定します。0.8mmのストリップで±0.02mmをロットごとに維持し、月産50万~150万個の量産を行うことが、真の課題です。
BQUQのプロセスソリューション
私たちが提案したソリューションは、専用の順送金型、管理されたストリップ仕様、成形形状に合わせたメッキプロセスを組み合わせたもので、3つの決定を別々ではなく同時に行いました。
順送金型とストリップ送り設計
私たちは、打ち抜き、ランス形成、スプリングウィングのコイニング、最終ブランキングを1本の連続ストリップで行う多ステーション順送金型を設計しました。ストリップ送りは、最初の打ち抜きから最後まで同じ基準に対してすべての特徴を参照するため、再クランプのばらつきなしに穴とランスの位置を±0.02mm以内に保つことができます。スプリングウィングは最終ブランキングの前にコイニングされるため、加工硬化した銅が記憶を保持し、顧客がボックスをクリンプした後も保持力が調整時のまま維持されます。
材料と接触抵抗の管理
接触抵抗の一貫性は、金型ではなくストリップから始まります。私たちはT2銅の仕様を圧延メーカーと固定しました。調質、送り方向に対する結晶粒方向、導電率の受入証明書チェックを固定しました。金型側では、ランス打ち抜きステーションは、カレンダーではなくプロファイルプロジェクター下での切断エッジ品質に結びつけた研削間隔の規律を用います。その結果、金型オーバーホール初日でも50日目でも、同じ食い込み形状、ひいては同じ接触抵抗分布を生み出すランスエッジが得られます。
成形部に合わせた錫メッキ
成形後にメッキを行うこと、成形前にメッキしないことが決定的な選択でした。予備メッキストリップは、金属が伸びる場所、まさに電流が集中する成形ショルダー部でコーティング厚が減少します。私たちは裸銅でプレス加工し、成形、バリ取り、洗浄を行い、その後3-5μmの電気錫メッキを施し、厚さは成形部自体で検証します。メッキ後のパッシベーション工程は、梱包、インドへの海上輸送、顧客の保管期間を通じて表面を保護します。メッキはフロー内の独立したゲートであるため、各ロットは出荷前に半田付け性サンプルチェックも受け、顧客の下流のワイヤボンディングやクリンプ工程が後から発見される表面問題を引き継ぐことはありません。
主要仕様
| 項目 | 仕様 |
|---|---|
| 材料 | T2銅(C1100相当)、ミル認定ストリップ |
| ストリップ厚 | 0.8mm ±0.02mm |
| プロセス | 順送金型プレス加工:打ち抜き、ランス、コイニング、成形、ブランキング |
| 表面処理 | 成形部および平坦部に電気錫メッキ3-5μm、メッキ後パッシベーション |
| 重要公差 | 特徴位置 ±0.02mm;バリ高さ ≤0.05mm |
| 電気要件 | ロット間で接触抵抗の一貫性を管理;全ロット検査 |
| 生産量 | 月産500,000~1,500,000個 |
| 検査 | 初品レイアウト、設定間隔でのプロファイルプロジェクター検査、ロットごとの接触抵抗試験、重要寸法でCPK≥1.33 |
| 納期 | 図面承認後5-7日でサンプル、15日で初回量産ロット、その後は毎月のローリングスケジュール |
品質管理と納期
すべての生産実行は、図面に対して検証された完全な初品レイアウトから始まります。生産中、切断エッジと成形ショルダーは固定スケジュールで抜き取られ、プロファイルプロジェクターで検査され、メッキラインは成形部で直接測定された厚さ測定値を記録します。重要寸法はCPK≥1.33をリリース基準として統計的に追跡され、すべてISO9001:2015品質システム内で行われ、各出荷には寸法報告書とメッキ厚データが添付されます。
顧客にとっての成果:接触抵抗分布が引き締まり、ジャンクションボックスの最終試験が選別モードからサンプリングモードに移行し、メッキ関連の銅露出不良は実質ゼロに減少し、モジュール生産能力の拡大に伴い月産量は50万個から150万個へスムーズに拡大しました。注文は毎月のローリングリリースでスケジュールされるため、ピークシーズンのモジュールキャンペーンが供給緊急事態になることはなくなりました。
関連製品とリソース
このカテゴリの他の部品や、私たちがどのように量産しているかをご覧になるには、Stamped Electrical Terminals & Contactsコレクション、または以下の関連ページをご覧ください:
品質システム、生産能力計画、ワンファクトリーマルチプロセス体制については、BQUQについてをご覧ください。
よくある質問
ロット間の接触抵抗はどの程度安定していますか?
全ロットは出荷前に試験され、プロセスはランスエッジ形状、ストリップ調質、成形部のメッキ厚を管理することでロット間で安定した抵抗分布を維持します。重要寸法はCPK≥1.33で運用されるため、顧客はすべてのジャンクションボックスを選別するのではなく、サンプリングで試験できます。
予備メッキストリップを使わず、成形後にメッキする理由は?
予備メッキされた0.8mmストリップは、伸びた成形ショルダー部で2μm未満に薄くなります。そこはまさに電流密度が最も高い場所です。成形後メッキは、平坦部だけでなくショルダー部にも完全な3-5μmを付与し、厚さはクーポンだけでなく成形部自体で検証します。
月100万個を超える生産量に対応できますか?
はい。当社のプレスラインは月産10万~500万個を稼働しており、このプログラムは月産50万~150万個を毎月のローリングリリースで運用しています。順送金型設計とメッキ能力はどちらも余裕を持ってサイジングされているため、ピークモジュールシーズンでも供給ボトルネックは生じません。
新しい端子プログラムの標準的なリードタイムは?
標準サンプルは、既存材料の場合、図面承認後3-7日で出荷されます。初回量産ロットは、金型試作と初品承認を含めて12-20日で到着します。このプログラムでは、サンプルはメッキプロセス検証を含めて7日かかり、最初の50万個ロットは15日以内に出荷されました。