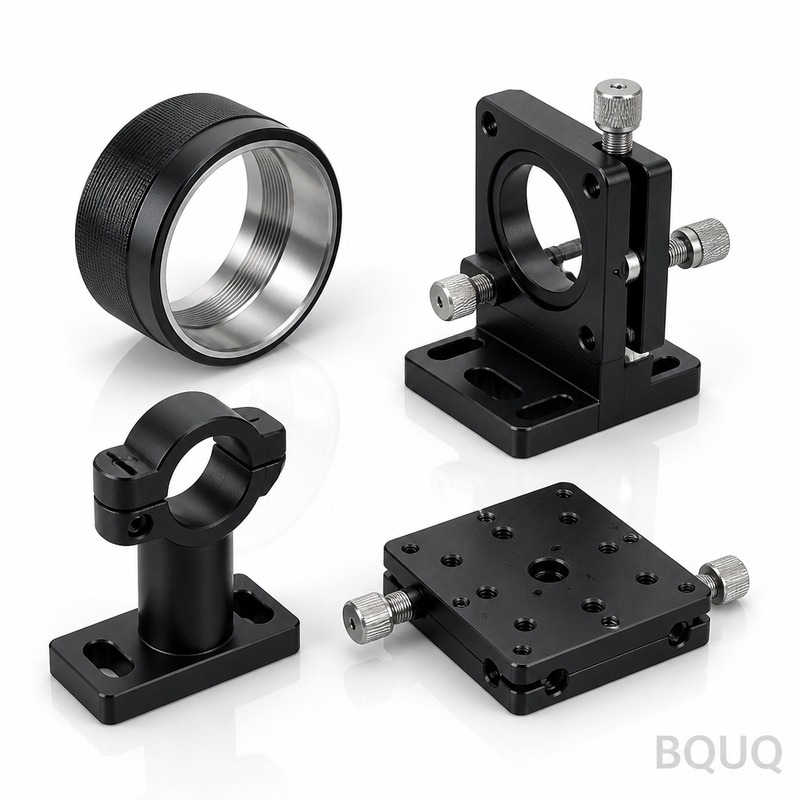
光学機器マウントのCNC加工:6061-T6アルミニウム、穴位置±0.005mm、Ra0.8、黒色アルマイト
計測機器用の光学マウントは、穴位置と表面安定性の2点で成否が決まります。光軸を位置決めする取付穴は、図面に対して数ミクロン以内に収める必要があり、アルマイト処理された表面は光を散乱させたり、温度変化で寸法が変化したりしてはなりません。さらに、月産数百個の量産と頻繁な設計変更が加わると、調達の問題は加工の問題よりも難しくなります。
プロジェクト背景と課題
お客様は、半導体検査装置 - ウェーハ計測および欠陥レビューシステムを欧州およびアジアのファブに販売している欧州のOEMです。守秘義務により社名は明かせませんが、重要なのは部品です。同社の光学検査モジュールは、6061-T6アルミニウムから加工された多軸調整ブラケットとミラーマウントベースのファミリーを使用しています。各マウントは光学部品 - ミラー、ビームスプリッター、カメラ、またはレーザーモジュール - を搭載し、ベースから光学素子までのアライメントチェーンは、装置上での熱サイクルを通じて維持される必要があります。
当社に依頼する前、お客様は地元の試作工場と海外の量産サプライヤーに業務を分割していました。試作工場は迅速でしたが、50個を超えると重要な穴位置を安定して維持できませんでした。量産サプライヤーは紙の上では公差を満たしていましたが、黒色アルマイトのロット間変動 - 色のドリフト、厚さの変動、時折発生する白い腐食点 - が受入検査で拒否され、拒否のたびに交換マウントの再認定の間、お客様は2週間のライン停止を余儀なくされました。
技術的要件は最初の図面レビューから明らかでした。部品全体の一般公差は±0.01mmですが、光軸を定義する重要な位置決め穴は±0.005mm - 単なる直線寸法ではなく真位置度です。嵌合面と基準面はRa0.8に仕上げられ、マウントがキネマティックベースに対して再現性よく着座するようにします。暗い検査チャンバー内での迷光反射はセンサーデータにノイズとして現れるため、黒色アルマイトは厚さと色が一貫している必要があります。そして月産300~800個、光学プラットフォームの進化に伴い数四半期ごとに設計改訂が発生します。
BQUQのプロセスソリューション
当社のアプローチ:±0.005mmの穴パターンとアルマイトロットをプロジェクトを左右する2つの特徴として扱い、それらを中心にプロセスを構築します。
データム一貫性のある段取り戦略
光軸はブラケットの3面にわたる穴のチェーンによって定義されます。これらの穴を異なる段取りで加工すると、位置誤差が累積します。そこで、アライメントチェーン内のすべての重要穴を、主加工センターでの単一段取りで、部品自身の位置決めデータム - 治具基準原点ではなく - を座標基準として使用して仕上げるようにプロセスを編成しました。非重要形状は2回目の工程で仕上げます。加工は熱補正付きの立形マシニングセンタでスケジュールされ、段取りシートはリビジョンごとに固定されているため、同じ部品はオペレーターに関係なく常に同じ段取りロジックに従います。
±0.005mmのためのツールパスとボーリング戦略
重要な穴パターンでは、ドリル加工は前工程に過ぎません。各重要穴は、単一の軽いパス、低いラジアルエンゲージメント、および穴数で摩耗状態を追跡するために機能ファミリーごとに専用の工具を使用して、仕上げフライス加工または仕上げボーリングされます。インプロセスチェックでは、マシン上のタッチプローブを使用して各シフトの最初と最後の部品の位置を検証し、完全な検証はCMMで行います。アルマイト前加工とアルマイト後寸法の間で、文書化された補正ルールを維持します:指定厚さでのアルマイト層は片面あたり約2 μm成長するため、めっき前寸法はそれに応じてオフセットされ、各ロットの初品で検証されます。
アルマイトロット管理
黒色アルマイトは外観不良が生まれる場所であるため、加工形状と同様に管理します。ラッキングの向きは部品ファミリーごとに固定し、機能面に目立つラックマークが付かないようにします。浴槽パラメータ、染料濃度、封孔時間はロットごとに記録され、各アルマイトロットから保持サンプルをバッチに同梱して出荷するため、お客様の受入検査では同等品と比較できます。色と厚さは、お客様が受け取った後ではなく、梱包前に保持サンプルと照合して確認します。
主要仕様
| 項目 | 仕様 |
|---|---|
| 材料 | 6061-T6アルミニウム(7075は要相談) |
| 一般公差 | ±0.01mm |
| 重要位置決め穴 | ±0.005mm 真位置度 |
| 表面粗さ | 嵌合面および基準面でRa0.8 |
| 表面処理 | 黒色アルマイト、ロットごとの一貫した厚さ、各バッチに保持サンプルを同梱 |
| 数量 | 月産300-800個、ローリングスケジュール |
| 検査 | 初品の完全CMMレイアウト、重要穴でCPK≥1.33、ロット検査報告書 |
| 納期 | サンプル3-7日、初回生産バッチ12-20日 |
品質管理と納品
新しいリビジョンはすべて初品レイアウトから始まります:すべての穴をCMMでプローブし、重要な位置は±0.005mmの範囲に対して測定値として報告し、アルマイト厚さは実際の表面で検証します - 証拠クーポンだけでなく。生産では、重要穴位置はCPKで追跡され、目標は≥1.33であり、摩耗限界に近づいた工具は寿命ではなくシフト内で交換をトリガーします。これらすべてはISO9001:2015品質システムの下で運用され、各バッチは寸法報告書、アルマイトロット記録、保持サンプルとともに出荷されます。
初年度の納品実績:図面リリース後3-7日でサンプルセット、数量に応じて12-20日以内に初回生産バッチ、お客様のモジュール生産計画に合わせた毎月のローリング納品。ライン停止の当初の引き金であったアルマイト外観による受入拒否は、ロット管理と保持サンプルの導入以来再発していません。お客様が2つの位置決め穴を移動しケーブルチャネルを追加するプラットフォーム改訂をリリースしたとき、変更は12時間で見積もられ、改訂初品は同じ3-7日のサンプルウィンドウ内で出荷されました。
梱包は光学ハードウェアの品質チェーンの一部です。最終検査後、各マウントはVCIフリーのリントフリーライナーで個別に袋詰めされ、カートン内でフォーム分離され、ロット文書が上に配置されて梱包されるため、受入検査はすべての箱を開けずに開始できます。欧州のお客様の受入ドックでは、すべての納品をスポットチェックする方法からロット記録のみによる監査に移行し、受入サイクルが数日短縮され、マウントは直接モジュール組立に流れるようになりました。
関連製品とリソース
当社がこの部品ファミリーをどのように加工し、典型的な製品がどのようなものかをご覧になるには、こちらから始めてください:
関連事例:ロボット関節減速機ハウジングのCNC加工 - 量産で±0.005mmの特徴を維持するもう一つの例です。
FAQ
光学マウントの穴位置はどの程度の精度で維持できますか?
重要な位置決め穴は±0.005mmの真位置度で維持され、一般形状は±0.01mmです。位置は初品でCMMにより検証され、CPKで追跡され、アルマイト成長は事前に補正されるため、コーティング後の寸法は範囲内に収まります。
黒色アルマイトの色をバッチ間で一貫させるにはどうしていますか?
ラッキングの向き、浴槽パラメータ、封孔時間はロットごとに記録され、保持サンプルが各バッチに同梱されます。お客様は受入部品を当社が承認した同じ基準と比較するため、以前経験した色ドリフトによる拒否がなくなりました。
サンプルと初回バッチのリードタイムは?
図面承認後3-7日でサンプル、複雑さと数量に応じて数百個の初回生産バッチは12-20日です。その後は、お客様の生産計画に合わせた毎月のローリングスケジュールで運用します。
頻繁な設計改訂がある中で月産300-800個に対応できますか?
はい - この数量範囲は当社の主要な低量産バンドであり、改訂は固定された段取りシートと変更に対する12時間の見積り返答で処理されるため、改訂によってリードタイムがリセットされることはありません。