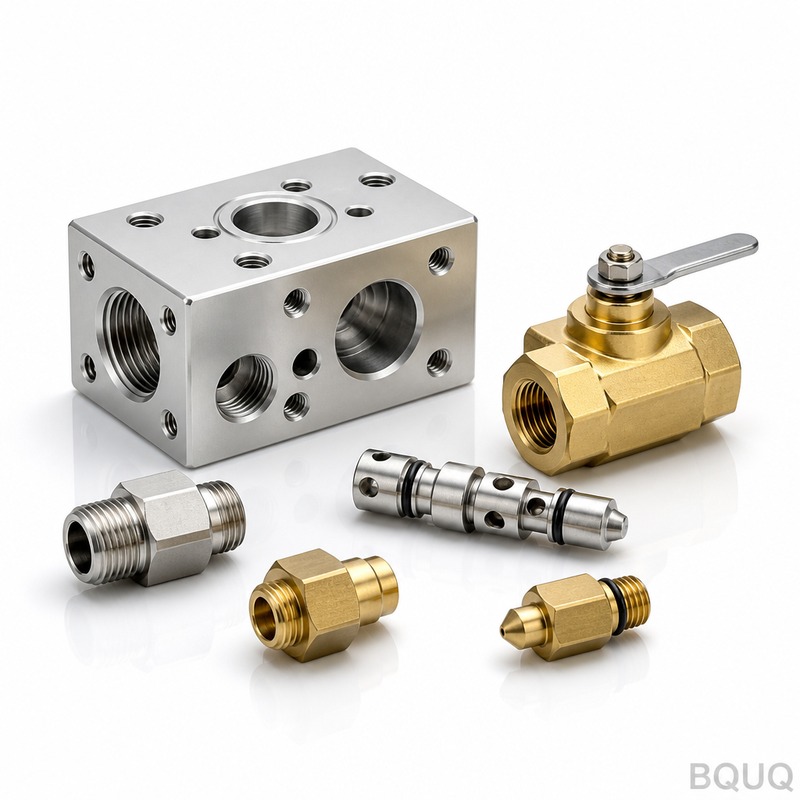
油圧バルブマニホールドCNC加工:6061-T6アルミニウム、±0.02mm公差、Ra0.4シール面、月産200-1000個
小型の油圧バルブマニホールドは、図面を読むまでは単純なアルミニウムブロックに見えます。内部では油路が深さ方向で交差し、カートリッジバルブシートがボアの底部に位置し、機械加工されたシール面がアセンブリの漏れを左右します。公差は現実的なものであり、紙の上での最も厳しい数値ではありませんが、深く、切りくず排出が困難なキャビティにおいて、バッチごと、月ごとに維持されなければなりません。
プロジェクト背景と課題
当社のお客様は、北米の建設機械業界向けのティア1サプライヤーであり、コンパクト掘削機、スキッドステアローダー、テレハンドラー用の油圧システムを供給しています。お客様は、6061-T6アルミニウムから機械加工される小型一体型マニホールドブロックのファミリーについて当社に依頼しました。これは、コンパクト機械プラットフォーム上でカートリッジバルブ、リリーフバルブ、方向制御回路を収容するマニホールドです。生産量はプラットフォームの季節に応じて月200~1000個で、同じマニホールドファミリーが複数の機械モデルで共有されています。
困難なのは公称公差ではありません。お客様は±0.02mmを指定しており、これは有能な工場なら開放面で維持できます。困難なのは、その公差がどこに存在するかです。カートリッジバルブシートは深いボアの底部で機械加工され、工具のアクセスは長く細くなり、たわみや熱ドリフトが、まさに重要な深さで公差を損ないます。油路はブロック内部で交差し、交差部の形状(一方のドリル経路が他方と出会う場所)は、バリや位置ずれなくきれいに接続する必要があります。なぜなら、部分的に塞がれたクロスポートは、お客様のテストベンチで、数週間後、数千キロ離れた場所で、不安定なバルブ応答としてのみ現れるからです。
第三の要求はシール面です。マニホールドの取付面はOリングと平ガスケットに対してシールし、お客様はこれらの面にRa0.4と、それに適合する平坦度を要求しています。過度に積極的なフェーシングパス、鈍ったインサート、または6061ブロックへの制御されていないクランプ力は、リーマ痕やわずかな皿状変形を生じ、お客様の組立ラインでの漏れ試験が失敗します。この地域での以前の調達体制は、初品では数値を達成できましたが、バッチ間でドリフトしました。クロスポート交差部は数十分の数ミリずれ、シール面はRa0.6~0.8になり、受入検査での漏れ試験不合格率がこの体制を持続不可能にしました。
BQUQのプロセスソリューション
当社の計画:深いキャビティ、交差する回路、シール面を3つの別個のエンジニアリング課題として扱い、それぞれに独自の工程と管理を設けます。
深穴ボーリングとシート加工
カートリッジシートは、長さと直径の比に合わせて選択された工具による専用の精密ボーリングパスで仕上げられ、速度よりも予測可能性を重視して選択されたパラメータで切削されます。切りくず排出は、下穴加工時のスルークーラントとペックサイクルで管理され、切りくずが深部で再切削されることはありません。長い工具はたわむため、深いキャビティが正直に維持できない±0.005mmの数値を追いません。プロセスはこれらの特徴部で±0.02mmで設計および見積もられ、穴の入口ではなくフルボア深さでのCMM測定によって検証され、余裕をもって維持されます。
クロスドリル回路の管理
交差する油路は、交差部の品質を中心に設計された順序でドリル加工されます。交差する相手穴は主回路の後にドリル加工され、交差ゾーンを通る送りを低減することで、突き抜けが引き裂かれません。ドリルブッシングと一工程でドリル加工するルールにより、2つの経路がお客様の流量仕様で要求される位置合わせ範囲内に保たれます。ドリル加工後、すべての回路は多段階のバリ取りとフラッシュシーケンスを経ます。各経路を通るクロスホールブラシ、次に高圧フラッシュ、次に交差ゾーンのボアスコープサンプリングです。回路内に残ったバリは、お客様がベンチテストまで見えない故障だからです。
シール面の仕上げ
Oリングとガスケット面は、最終工程として、面ごとに1回のフェーシングパスで、新品工具を使用し、クランプ力をマッピングして、ブロックが解放後に跳ね返る皿状変形に応力がかからないように機械加工されます。Ra0.4はロットごとに表面粗さ計で検証され、平坦度は花岗岩定盤でチェックされます。面は仕上げ後にカバーで保護され、陽極酸化と梱包を通じてカバーされたままです。これらの面の陽極酸化はお客様の仕様厚さであり、Ra0.4要件は、お客様の組立経験が定義する完成被覆面に適用されます。
主要仕様
| 項目 | 仕様 |
|---|---|
| 材料 | 6061-T6アルミニウム |
| 一般公差 | ±0.02mm、深穴およびクロスドリル特徴部で維持 |
| クロス回路位置合わせ | 交差する油路を一工程で加工、ボアおよびブラシバリ取り、ボアスコープサンプリング |
| シール面 | Ra0.4、平坦度を花岗岩定盤で検証、コーティングと梱包を通じて保護 |
| 表面処理 | クリア陽極酸化(ナチュラル色) |
| 生産量 | 月200-1000個、季節的なプラットフォーム柔軟性 |
| 検査 | CMMフルレイアウト、シート深さでの深穴測定、ロットごとのRaおよびフラッシュ清浄度チェック |
| 納期 | サンプル3-7日、初回生産バッチ12-20日 |
品質管理と納品
新しいマニホールド改訂ごとに、CMMでの初品レイアウトから始まり、シートボア内の深さ位置測定とクロスポート交差部の流量チェックを含みます。生産では、重要なシート寸法はCPKで追跡され、目標は≥1.33、Raはロットごとに測定され、交差ゾーンのボアスコープサンプリングは固定サンプリング計画で実行されます。すべてはISO9001:2015システムの下で運用され、各出荷には寸法報告書、清浄度確認、6061-T6素材の材料トレーサビリティが添付されます。
納品実績:図面承認後3-7日以内にサンプル、複雑さに応じて12-20日以内に200個の初回バッチ、その後は毎月のローリング納品。お客様のこのマニホールドファミリーの受入漏れ試験不合格は、シール面プロセスと面保護ステップの採用後にゼロになり、新しいテレハンドラープラットフォーム用に2つの追加クロスポートを持つ派生マニホールドをリリースしたとき、改訂初品は標準の3-7日サンプルウィンドウ内で納品され、生産は次の月次サイクルで開始されました。
物流とトレーサビリティがプロセスを完成させます。すべてのマニホールドは、非シール面にレーザーマークされたロットコードを持ち、現場の機械で見つかったユニットは、材料ロット、加工バッチ、検査報告書に数分で追跡できます。カートンは、ねじ付きキャビティにポートプロテクターを付けて梱包され、VCIフリーライナーで密封され、出荷書類には寸法報告書と清浄度証明書が同じフォルダに含まれ、お客様の北米工場が別途書類を追うことなく部品を受け取れます。
関連製品とリソース
この部品ファミリーと関連するCNC加工の詳細については、以下をご覧ください:
関連事例:ロボット関節減速機ハウジングCNC加工 - 同じ6061-T6プロセス規律を薄肉ロボットハウジングに適用。
よくある質問
深いクロスドリル回路で実際に維持できる公差は?
深穴およびクロスドリル特徴部で±0.02mmを正直に見積もります。長い工具はたわみ、深部で±0.005mmを追うことは約束する価値がありません。部品が許す場合、アクセス可能な位置で±0.005mm、シール面でRa0.4を達成します。
交差する油路のバリや閉塞をどのように防ぎますか?
交差部は突き抜けゾーンを通る送りを低減してドリル加工され、その後すべての経路はクロスホールブラッシング、高圧フラッシュ、固定計画でのボアスコープサンプリングを経ます。各出荷にはフラッシュ清浄度確認が添付されます。
サンプルと初回生産バッチのリードタイムは?
図面承認後3-7日でサンプル、複雑さに応じて12-20日で初回生産バッチ。月次ローリングスケジュールは季節的な柔軟性をもって月200-1000個をカバーします。
バッチ間でシール面のRa0.4をどのように維持しますか?
シール面は最終工程として仕上げられ、面ごとに新品工具で1回のフェーシングパスを行い、ロットごとに粗さ計と花岗岩定盤の平坦度チェックで検証されます。面は陽極酸化と梱包を通じて保護されたままなので、到着したものは測定したものと一致します。