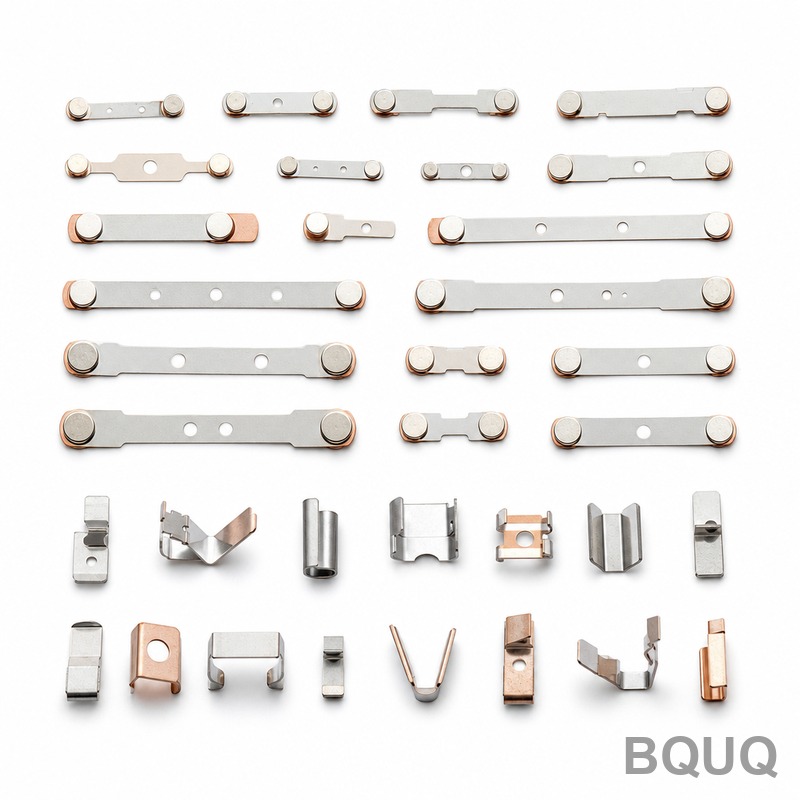
リレー用リード接点のプレス加工:C5191リン青銅0.3mm、ばね力±5%、月産200万個
リレーの可動接点ばねは、電気的スイッチングを機械的疲労工学に変える部品です。数百万回の屈曲に耐え、接点力の予算を担い、各サイクル後に正確に同じ位置に戻らなければなりません。これを0.3mmのリン青銅からプレス加工すると、難易度は倍増します。この厚さでは、ばね力は100分の1ミリ単位で測定される公差によって決まるからです。
プロジェクト背景と課題
顧客は欧州の産業オートメーション向けリレーメーカーであり、その製品ラインは機械製造およびプロセス制御市場に販売されるインターフェースリレー、安全リレー、タイマーモジュールをカバーしています。同社のリレーは長い電気的寿命を仕様としており、可動接点アセンブリ(接点を保持するプレス加工されたリードばね)がその主張の中心です。以前の供給体制が製品の再設計に追いつけなくなったとき、同社はこの部品を新規ソースに開放しました。
図面上の課題は具体的でした。ばねはC5191リン青銅の0.3mm厚からプレス加工され、公差は±0.01mmで、これが力-たわみ曲線を直接制御します。要求されるばね力公差は±5%です。材料厚、結晶粒方位、切断端面品質、成形半径がすべて同じ数値に影響することを考えると、広い窓ではありません。バリ高さは0.03mm以下に保つ必要があります。0.3mmのストリップでは、小さなバリでも応力集中源となり、サイクル中に疲労亀裂を引き起こすからです。そして部品はニッケルめっきされているため、めっきがばね表面状態を変えたり、すでに限界にある形状に厚みを加えたりしてはなりません。
商業的な課題も同様に現実的でした。月産80万個から200万個の量で、監査対応のプロセス文書、安定した納品、そして量産拡大時にも品質が低下しないことを期待する欧州顧客です。部品をプレス加工できるサプライヤーは簡単に見つかります。月産200万個でばね力を±5%に保持できるサプライヤーはそうではありません。
BQUQのプロセスソリューション
私たちはこの部品をプレス加工品として扱う前に、ばねとしてアプローチしました。つまり、材料、切断端面、成形シーケンスを制御し、力曲線が偶然ではなくプロセスの出力となるようにしました。
材料規律と結晶粒方位
C5191リン青銅ストリップは、固定された調質と、ストリップの進行方向に対する制御された圧延方向で指定されています。ばねを圧延方向に沿ってではなく横切って曲げると、成形性と加工硬化プロファイルが変化し、どちらも力の出力を変えます。入荷ストリップは、すべてのコイルで厚さと調質についてミル証明書と照合して検査されます。0.3mmでは、ミルの標準公差内の厚さ変動がすでに測定可能な力の変動となるからです。
薄板成形のための順送金型戦略
部品は、ストリップ全体にわたるパイロット位置決めを備えた多ステーション順送金型で生産され、バリ制御のために設計された打ち抜きおよびブランクステーション、そしてたわみに重要な曲げを2つの制御されたステップに分割する成形シーケンスを備えています。金型は、単にショット数だけでなく、プロファイルプロジェクター下で測定されたバリ高さによって定義された研削間隔で保守されます。バリが0.03mmに近づくと、部品がドリフトする前に切断ステーションが保守のために取り出されます。キャリア設計は、壊れやすいばね部分を最終ブランキング打ち抜きまで完全に支持し、金型内の搬送中に何も位置ずれで応力がかからないようにします。成形半径は、量産前に試験金型運転を通じて設定されました。0.3mmのストリップでは、スプリングバックする半径とセットする半径の差は数百ミリ単位であり、その差こそが力公差が吸収できないものだからです。
ばね力検証とニッケルめっき管理
ばね力は、定義されたAQLに基づいて生産からサンプリングされ、顧客指定のたわみ点に対して力-たわみ試験機で測定され、±5%が合格範囲です。ニッケルめっきはプレス加工後に、厳密に管理された析出厚で施され、めっきパラメータはこの部品専用に認定され、析出がばね定数を変えたり水素脆性を残したりしないようにしました。各めっきロットからのサンプルは、めっき後に力について再検査され、化学と力学の間のループを閉じます。
主要仕様
| 項目 | 仕様 |
|---|---|
| 材料 | C5191リン青銅、ミル認定ストリップ、調質および結晶粒方向管理 |
| ストリップ厚 | 0.3mm ±0.01mm |
| プロセス | 順送金型プレス:打ち抜き、2段階成形、最終ブランク |
| ばね力公差 | 顧客定義のたわみで±5%、ロットごとに検証 |
| バリ高さ | ≤0.03mm、プロファイルプロジェクターで監視 |
| 表面仕上げ | 電気ニッケルめっき、部品で認定された析出厚 |
| 生産量 | 月産800,000~2,000,000個 |
| 検査 | 初品レイアウト、ロットごとの力-たわみサンプリング、重要寸法でCPK≥1.33 |
| 納期 | サンプル5~7日、初回バッチ15日、毎月のローリングスケジュール |
品質管理と納品
各バッチは、図面に対する完全な初品レイアウトから始まります。生産中、厚さ、バリ高さ、成形位置は一定間隔でチェックされます。バリはプロファイルプロジェクター下で読み取られ、≤0.03mmの限界が仮定ではなく測定されます。ばね力はロットごとに力-たわみ試験機でサンプリングされ、重要寸法の統計的管理はCPK≥1.33をリリース条件として実行され、すべてISO9001:2015システム内で行われます。すべての出荷には、顧客の監査証跡に適した寸法報告書、力データ、めっき文書が添付されます。
顧客はまた、初回生産リリース前にエンジニアを派遣し、オンサイトのプロセス監査を実施しました。監査は、入荷ストリップ検証、金型保守記録、力試験データ、めっき認定ファイルをカバーし、是正措置なしで合格しました。これは顧客にとって重要でした。同じ文書パッケージが下流の顧客監査にも供給されるからです。欧州向け出荷の包装には、変色防止用の間紙と湿度管理された袋が使用されます。酸化して到着するばね接点は、顧客が選別しなければならないばね接点だからです。
納品は、顧客のリレー生産計画に合わせた毎月のローリングリリースに移行しました。再設計されたリレープラットフォームが立ち上がるにつれて、生産量は月産80万個から200万個に向けて増加し、ばね力公差の逸脱はなく、認定データパッケージ(力曲線、めっき厚、CPK記録)は、自動車向け顧客のための顧客自身のPPスタイルファイルをサポートしました。
関連製品とリソース
このカテゴリの他の部品を見るには、プレス加工された黄銅製電気端子と接点コレクションとプレス加工された水素燃料電池バイポーラプレートコレクション、または以下のリソースをご覧ください:
品質システムの詳細と、これらのプログラムを支える多工程一貫工場の体制については、BQUQについてで能力、生産能力、認証を説明しています。
よくある質問
0.3mmのストリップでばね力を±5%以内に保つにはどうしますか?
3つの管理:金型設計で結晶粒方向を設定した固定調質C5191ストリップ、測定されたバリ高さによってトリガーされる金型保守を伴う2段階成形シーケンス、そしてすべてのロットからサンプリングされる力-たわみ試験です。重要寸法はCPK≥1.33で実行されるため、力の分布はバッチごとに±5%の範囲内に留まります。
バリ高さを0.03mm以下に保つには何が重要ですか?
バリは検査の運ではなく、切削工具の状態によって管理されます。金型の切断ステーションは、プロファイルプロジェクターの測定によって定義された間隔で研削され、各チェックでバリ高さが記録されます。部品は0.3mm厚であるため、0.03mmのバリ限界は、ドリフトが疲労臨界レベルに達する前に切れ刃が更新されることを意味します。
ニッケルめっきはめっき後のばね力に影響しますか?
めっきプロセスは、管理された析出厚でこの正確な部品について認定され、すべてのめっきロットからのサンプルはめっき後に力試験されます。認定では、めっき後の力の読みは同じ±5%の合格範囲内に留まり、その再チェックはロット文書における標準要件として残っています。
月間生産量と納品サイクルに対応できますか?
はい。当社のプレスラインは月産10万個から500万個をサポートしています。このプログラムは月産80万~200万個でローリングリリースで実行されています。標準リードタイムはサンプル3~7日、初回バッチ12~20日で、毎月のスケジュールは顧客のリレー生産計画に対して固定されます。