製品の詳細 目次
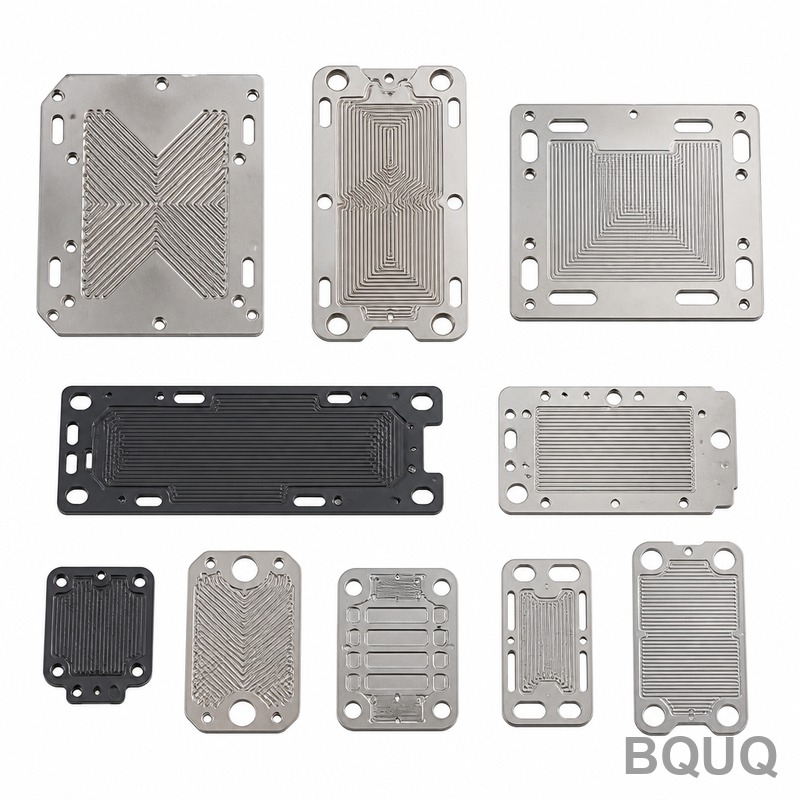
これらのプレートの概要と初日から維持される公差 この水素燃料電池バイポーラプレートコレクションは、250トンサーボプレスと超硬合金ダイを使用して製造された金属プレス流路プレートのセットです。具体的な利点は再現性のある平坦度です。有効面積の厚さで±0.01mm、300mm対角線全体で0.02mmの総振れ、シールランド部の表面仕上げはRa 0.4µmを維持します。初回品のリードタイムは15営業日、量産品は承認後20日で出荷します。プレス加工後の硬度は316Lで38〜42HRC(応力除去後)となり、スタック圧縮時のクリープを防止します。
当社は中国東莞にある20年の実績を持つ工場で、このコレクションは1kW〜250kW範囲のPEMおよび固体酸化物スタック向けに設計されています。図面をお送りいただければ、12時間以内に確実な見積もりを提示します。標準サイズの最小ロットはありません。1枚でも1万枚でもご注文いただけます。
量産スタックにおいてプレス加工が機械加工やエッチングより優れている理由 プレス加工は切削ではなくせん断と成形のプロセスです。つまり、316Lシートの結晶粒構造は流路に沿って圧縮され、切断されることはありません。バイポーラプレートの場合、同じ合金の機械加工プレートと比較して、ランド領域の電気伝導率が8〜12%向上します。エッチングプレートのチャネル深さのばらつきは±0.03mmですが、当社のプレス加工は一貫して±0.01mmを維持し、ガス拡散層との接触抵抗を直接低減します。
サイクルタイムはプログレッシブダイで1枚あたり4秒です。したがって、100枚のスタック注文は1シフトで完了します。工具費は初期費用が高く、通常1ダイあたり8,000〜15,000ドルですが、5,000枚で償却すると、1枚あたりのコストは3.50ドル未満に低下します。試作には、ダイコストが30%低い1,000枚寿命のソフト工具も提供しています。トレードオフは明確です。プレス加工は、部品単価が直線的に増加することなく自動車レベルの量に対応できる唯一の方法です。
水素適合性のために使用する材料と熱処理 このコレクション専用に3種類の合金を在庫しています。316Lステンレス鋼(最大炭素0.03%)、低コストスタック用の304L、軽量ポータブルユニット用のチタングレード2です。すべてのシートは3.1B EN 10204トレーサビリティ文書付きのミル証明書を備えています。316Lには0.1mmと0.2mmの厚さを使用しています。これらはチャネル深さと機械的強度の最適な2つのポイントです。
プレス加工後、400°Cで2時間の真空応力除去焼鈍を行います。これにより成形工程の残留応力が除去されます。これは、スタックを5N·mで締め付けたときに応力の残ったプレートが変形するため、非常に重要です。硬度目標は316Lで38〜42HRC、チタンでは32〜36HRCです。硫黄や塩素を含む潤滑剤は一切使用せず、水溶性の食品グレードプレス油のみを使用します。これは焼鈍サイクルで完全に蒸発し、膜を汚染する可能性のある残留物を残しません。
0.1mmシートの振れと平坦度の管理方法 0.1mmシートの平坦度は最も維持が難しい仕様です。ダイだけでは保証できません。ハンドリングと後工程が重要です。プレスベッドに真空チャックを使用し、最終コイニング工程中にシートを完全に平坦に保持します。「フラットストライク」と呼ぶこの工程では、80トンの圧力を0.5秒間加え、プレートの平坦度を100mmあたり0.02mm未満に設定します。
振れ(位置決め穴の真位置からの偏差)は、ダイ内のパイロットピンシステムによって管理されます。ピンは前段階で打ち抜かれた穴に位置決めされるため、後続の各ステーションが同じ基準点に位置合わせされます。三次元測定機で測定したところ、振れは一貫して0.02mm以下です。全プレートをサンプルではなく平坦度ゲージで100%検査します。0.025mmを超えるプレートはスクラップにします。再加工はマイクロクラックを導入するため、プレートの再加工は行いません。
表面仕上げRa 0.4とシールランドプロファイル シールランドは漏れが発生する箇所です。ダイのランドエッジに微細な鋸歯状パターン(ピッチ0.05mm、深さ0.02mm)を機械加工します。このパターンはプレートに転写され、ガスケットや接着シールの機械的な係合部を形成します。表面粗さ計で測定すると、ランド表面はRa 0.4µmで、3バール差圧で0.2mm PTFEガスケットによる漏れのないシールに十分な滑らかさです。
チャネル深さは0.4mm±0.01mm、チャネル幅は0.8mm±0.02mmです。これらの寸法は50枚ごとに光学コンパレータで検査されます。チャネル壁のドラフト角は1.5度です。これは部品がダイから離型するために必要ですが、流れ分布に影響を与えない程度の低さです。また、すべてのエッジをセラミックメディアを使用した振動バレル研磨機で30分間バリ取りし、その後クエン酸浴で不動態化処理して表面の遊離鉄を除去します。
出荷前の検査 – 実際に受け取るもの すべての出荷には、適合証明書ではなく完全な検査レポートが含まれます。各バッチから10個(50個未満の注文は100%)を測定し、厚さ、平坦度、振れ、表面仕上げ、硬度の実測値を報告します。レポートはQCエンジニアが署名し、使用したCMMプログラム番号も記載されます。
また、すべてのプレートにヘリウム質量分析計によるリークテストを実施します。テストチャンバーでプレート周囲をシールし、10⁻⁶mbarまで排気した後、外部表面にヘリウムを噴霧します。リークレートは1×10⁻⁸mbar·L/s未満である必要があります。これは自動車用燃料電池と同じテストであり、目視検査では検出できないマイクロクラックを検出します。バッチが不合格となった場合は再プレスします。溶接やパッチ補修は行いません。
お客様の特定のフローフィールド向けの工具設計とダイ寿命 フローフィールドパターン(サーペンタイン、パラレル、インタージタル)によってダイ設計が変わります。サーペンタインチャネルには6ステーションの多段プログレッシブダイが必要で、パラレルチャネルは4ステーションで対応できます。2015年以降、50以上のバイポーラプレートダイを製作しており、設計料なしでお客様の仕様に適合できる標準PEMパターンのライブラリを保有しています。カスタムパターンの場合は、鋼材を切削する前にAutoFormソフトウェアで成形プロセスをシミュレーションします。
ダイ寿命は0.1mm厚の316Lで50万ストロークです。成形パンチには粉末冶金ハイス鋼(ASP 2053)、切断エッジには超硬合金を使用しています。ダイは5万ストロークごとにメンテナンスされ、切断エッジの半径をチェックし、摩耗が0.02mmを超えた場合はTiAlNで再コーティングします。注文時にダイメンテナンスログを同梱するため、次回のメンテナンス時期を正確に把握できます。工具の切れ味維持について詳しくは、CNC切削工具選定ガイド をご参照ください。
仕様 値 単位/備考 材料グレード 316L、304L、チタンGr2 ミル証明書3.1B付属 シート厚さ 0.1、0.2 mm、±0.005mm チャネル深さ 0.4 mm、±0.01mm チャネル幅 0.8 mm、±0.02mm 平坦度 ≤0.02 mm/100mm 総振れ 0.02 mm(300mm対角線全体) 表面仕上げ(シールランド) Ra 0.4 µm、表面粗さ計で測定 硬度(316L) 38–42 HRC(応力除去後) ヘリウムリークレート <1×10⁻⁸ mbar·L/s リードタイム(初回品) 15 営業日 量産リードタイム 20 承認後営業日 最小ロット 0(最小なし) 1枚またはフルスタック
精密加工がスタック組立の高精度化につながる理由 スタックの品質はプレートの総和によって決まります。1枚のプレートに0.03mmの平坦度偏差があると、隣接するガスケットのクランプ力が15%変動し、局所的な圧縮と膜の早期破損を引き起こします。当社のプレートは相手部品と同じ公差で製造されるため、プレートの選別やシム調整の必要がなく、スタック組立時間が短縮されます。
精密加工は熱管理にも影響します。チャネル深さが一貫した平坦なプレートは均一な冷却液の流れを実現し、100セルスタックのホットスポットを最大20°C低減します。これにより熱サイクル応力が低減され、スタック寿命が延びます。当社は欧州と北米の燃料電池インテグレーターに20万枚以上のプレートを出荷しており、最も一般的なフィードバックは、受入検査での再加工がゼロであることです。
次期スタックの公差を指定する際は、CNC加工公差ガイド をご参照ください。プレス部品の達成可能な公差と経済的な公差の違いを解説しており、過剰な仕様指定と不要な精度コストを回避できます。
試作のための単品注文は受け付けていますか? はい、最小ロットはありません。1枚でもプレス加工・検査し、1万枚の注文と同じQCレポートを提供します。
既存の機械加工プレートのフローフィールドパターンに合わせられますか? はい、3Dスキャンまたは図面からパターンをリバースエンジニアリングし、20日以内にダイを製作します。通常、ゼロからの設計より30%低コストです。
量産バッチの品質はどのように検証しますか? 全プレートの平坦度とリークレートを100%検査し、各バッチから10個をサンプリングして完全な寸法CMMレポートを作成し、すべてのデータを出荷に同梱します。
カスタムダイと初回品の最短リードタイムは? カスタムダイの製作は15営業日、初回品と検査に5日間かかります。緊急の自動車プログラムでは12日間のダイ製作を迅速対応した実績があります。
12時間以内の確実な見積もり – 今すぐ図面をお送りください 当社は中国東莞の精密加工工場で、エンジニアが直接見積もりを行うため、迅速に対応します。営業レイヤーはありません。STEP、IGES、PDF形式の図面を、目標数量と必要な公差とともにお送りください。12時間以内に、確実な単価、ダイ費用(該当する場合)、確定リードタイムで返信します。このコレクションの標準プレートは、最小ロットなしで15日以内に出荷可能です。
図面をsc@bquq.com までメール、またはWhatsApp +86 13713157787 までメッセージをお送りください。公差について不明な場合は、とにかく図面をお送りください。達成可能な公差とコストがかかる公差をお伝えします。すべてのお問い合わせには、概算ではなく書面による見積もりで回答します。この水素燃料電池バイポーラプレートコレクションは中国製で、20年のプレス加工経験に
関連製品 パラメータ パラメータ 能力 材料 SPCC、SGCC、SUS301/304/316、真鍮、銅、ベリリウム銅、リン青銅 工程 順送プレス加工、ファインブランキング、深絞り加工、曲げ加工、タップ加工 公差 ±0.01mm標準、±0.005mm(要望に応じ) 表面処理 亜鉛メッキ、ニッケル、スズ、金、粉体塗装、不動態化処理、陽極酸化処理 金型サイズ 最大1200×800mm、16〜250トンプレス機 板厚 0.05〜6.0mm板金、ワイヤー0.1〜8.0mm 試作 金型製作7〜15日、サンプルは最小ロットなし 検査 バッチ毎に完全なレポート、CMMおよび光学測定